
Wählen Sie 2011 für ein Drehteil, weil die vollständige Teilespezifikation dazu passt, nicht einfach nur, weil die Legierung gut zerspanbar ist. Die 2011-Aluminiumbearbeitung kann für detaillierte Stangenteile mit wiederholtem Drehen, Bohren und Gewindeschneiden attraktiv sein. Dieser Vorteil muss die Prüfungen von Werkstoffzustand, Korrosionsbelastung, Fügen und der geforderten Oberfläche überstehen. Ein schneller Zerspanungszyklus ist wenig wert, wenn der gewählte Werkstoff nach der Weiterverarbeitung die Zeichnung nicht erfüllen kann.
In diesem Artikel
- Prüfen Sie die Aufgabe des Teils, bevor Sie zerspanbares Stangenmaterial wählen
- Gute Spanbildung ersetzt nicht die Notwendigkeit eines Zerspanungsplans
- Ein Gewindeabstandsstück zeigt, wo der Weg scheitern kann
- Legen Sie die Oberfläche fest, bevor Sie die bearbeiteten Maße einfrieren
- Machen Sie die Einkaufsspezifikation bei der Prüfung nutzbar
- Fragen zur Auswahl und Bearbeitung von 2011
Ein nützliches Ausgangsbeispiel ist ein Gewindeabstandsstück mit einer Zentrieranschulterung. Sein Gewinde muss sich montieren lassen, seine Schulter muss aufliegen, und seine Außenfläche kann eine Schutz- oder Dekorbehandlung benötigen. Diese drei Aufgaben sollten die Materialauswahl leiten, bevor der Programmierer einen Vorschub oder eine Wendeschneidplatte wählt.
Prüfen Sie die Aufgabe des Teils, bevor Sie zerspanbares Stangenmaterial wählen
2011 ist eine zerspanbare Aluminium-Kupfer-Legierung. Veröffentlichte Lieferantendaten nennen Zusätze, die mit ihrer Zerspanbarkeit in Verbindung stehen, darunter Blei und Bismut. Geben Sie die tatsächliche Legierung, den Zustand und die Produktform auf der Bestellung an. Ersetzen Sie sie nicht durch eine ähnliche Aluminiumbezeichnung, nur weil eine Werkstofftabelle ihr eine ähnliche Zerspanbarkeitsbewertung zuweist. Solche Bewertungen vergleichen Testbedingungen; sie belegen nicht die Leistung des gelieferten Bauteils.
Beginnen Sie mit den Schnittstellen. Ein Abstandsstück in einer geschützten Baugruppe stellt ein anderes Auswahlproblem dar als ein freiliegendes Fitting, das geschweißt werden muss oder zu einer sichtbaren eloxierten Platte passen muss. Fragen Sie, welche Flächen Last tragen, ob ein anderes Metall das Teil berührt und ob die Anwendung Beschränkungen für die Materialzusammensetzung auferlegt. Das verantwortliche Design- oder Compliance-Team sollte etwaige Zusammensetzungsbeschränkungen für dieses Produkt klären; der Legierungsname ist keine Freigabeerklärung.
Für Rotationsgeometrie kann, Aluminiumbearbeitung 2011 zu einem stangenbeschickten Drehweg passen. Die relevante Frage ist, ob die Bohrung, das Gewinde und die Schulter zuverlässige Positionierreferenzen teilen können. Ein Lochmuster oder eine Seitentasche kann Fräsoperationen hinzufügen, macht die Legierung aber nicht automatisch ungeeignet. Es ändert die Vorrichtung, die Handhabung und den Prüfplan, die zum Angebot gehören.
Gute Spanbildung ersetzt nicht die Notwendigkeit eines Zerspanungsplans
Zerspanbares Stangenmaterial kann die Spankontrolle weniger problematisch machen als eine duktilere Alternative, aber Späne müssen trotzdem irgendwohin. In einer vertieften Bohrung oder einem engen Gewindefreistich können eingeschlossene Späne eine fertige Oberfläche markieren oder erneut zerspannt werden. Untersuchen Sie das Merkmal mit dem längsten Spanabfuhrweg, anstatt eine Einrichtung zu akzeptieren, weil der erste Außendurchmesser sauber aussieht. Der Versuch sollte die tatsächliche Bohrtiefe, den Gewindefreistich und unterbrochene Merkmale umfassen.
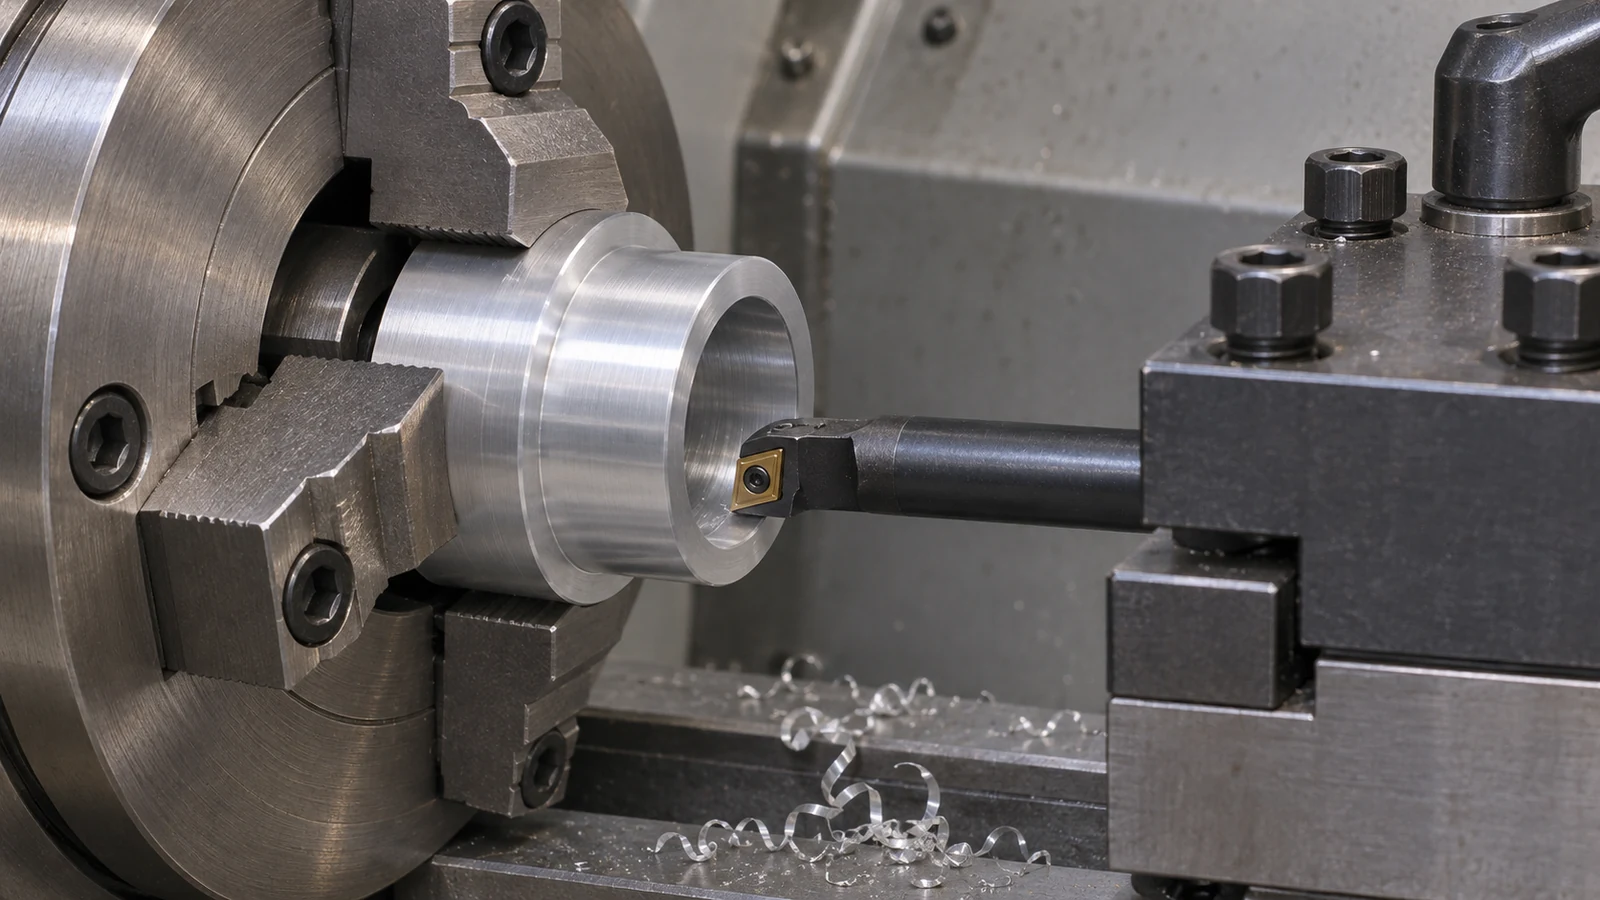 Verwenden Sie Werkzeuge und Startbedingungen, die zum genauen Werkstoff und Arbeitsgang passen. Prüfen Sie die Schneidkante auf anhaftendes Material, Verschleiß und Beschädigung, wenn sich die Oberfläche ändert. Eine alleinige Erhöhung der Spindeldrehzahl unterscheidet diese Ursachen nicht. Halten Sie fest, welches Merkmal zuerst die Oberflächenqualität verliert und ob die Veränderung der Schneidzeit, dem Werkzeugwechsel, der Kühlmittelzufuhr oder einem bestimmten Eingriff folgt. Diese Aufzeichnung unterstützt eine sinnvolle Korrektur statt einer Abfolge unzusammenhängender Anpassungen.
Kleine Schultern und schmale Abschnitte bringen ein separates Problem mit sich: die Abstützung. Ein Teil kann leicht zu zerspanen sein und sich dennoch unter Spann- oder Trennkkräften bewegen. Lassen Sie einen stabilen Haltebereich, während die funktionalen Merkmale erzeugt werden. Wenn eine zweite Aufspannung einen fertig bearbeiteten Durchmesser greift, legen Sie fest, wie die Oberfläche geschützt wird und wie die axiale Referenz wiederhergestellt wird. Bei einem dünnen Distanzstück prüfen Sie die freigegebene Geometrie, bevor Sie eine Messung in der Spannvorrichtung als Abnahme betrachten.
Ein Gewindeabstandsstück zeigt, wo der Weg scheitern kann
Betrachten Sie ein hypothetisches Distanzstück mit Außengewinde, zentraler Durchgangsbohrung und einer Schulter, die an einer Platte anliegt. Das Design gibt zunächst eine enge Toleranz für jeden Durchmesser vor. Die Überprüfung der Baugruppe zeigt, dass das Gewinde und die Schulter die Funktion steuern, während der verbleibende Außendurchmesser für Freiraum sorgt. Eine Lockerung dieses Freiraummaßes kann unnötige Feinbearbeitung und Prüfung reduzieren, ohne die funktionalen Anforderungen zu schwächen.
Planen Sie die Einführungsfase und den Rundlauf des Gewindes gemeinsam mit dem Gegenstück. Eine Gewindelehre kann eine vereinbarte Gewindeanforderung bestätigen, aber sie kann nicht nachweisen, dass das Distanzstück seine Schulter ohne Beeinträchtigung erreicht. Das Gegenbauteil kann an einem unvollständigen Gewinde, einem Grat oder einer ungeeigneten Freistellung anschlagen, bevor die Schulter sitzt. Prüfen Sie den Übergang und verwenden Sie, wo der Kaufvertrag es vorsieht, eine repräsentative Paarungsprüfung neben der Maßprüfung.
Bei der Zerspanung von 2011-Aluminium sollte auch die Reihenfolge berücksichtigt werden, in der diese Schnittstellen gefertigt werden. Das Fertigbearbeiten von Bohrung und Schulter in einer gemeinsamen Aufspannung kann deren Beziehung vereinfachen; ein späterer Arbeitsgang darf keines von beiden beschädigen. Wenn das Trennen die Auflagefläche unbearbeitet lässt, benötigt der zweite Arbeitsgang eine definierte axiale Positioniermethode. Das bloße Messen der Gesamtlänge beweist nicht, dass die Auflagefläche die erforderliche Beziehung zur Bohrung aufweist.
Dieses Beispiel ist eine Zeichnungsprüfung, kein Kundenfall und kein qualifiziertes Produktionsrezept. Sein Wert liegt in der Trennung funktionaler Passungen von Freiraumgeometrien. Dieselbe Prüfung gilt für einen Gewindeadapter oder ein Instrumenten-Distanzstück, aber die tatsächliche Belastung, der Gewindeeingriff und die Abnahmekriterien bleiben zeichnungsspezifisch.
Legen Sie die Oberfläche fest, bevor Sie die bearbeiteten Maße einfrieren
Die leichte Zerspanbarkeit von 2011 sollte nicht mit universeller Eignung für Schweißen, korrosive Beanspruchung oder dekoratives Eloxieren verwechselt werden. Veröffentlichte Werkstoffhinweise beschreiben Zielkonflikte in diesen Bereichen. Wenn die Baugruppe eine Schweißverbindung oder eine eng kontrollierte sichtbare Oberfläche erfordert, bewerten Sie diese Anforderung mit den Werkstoff- und Oberflächenlieferanten, bevor Sie eine Charge Stangenmaterial kaufen. Ein für eine andere Aluminiumlegierung gewähltes Verfahren lässt sich möglicherweise nicht unverändert übertragen.
Kennzeichnen Sie die Oberflächen, die behandelt werden müssen, diejenigen, die abgedeckt werden müssen, und die Merkmale, deren Abnahme nach der Behandlung definiert ist. Ein funktionales Gewinde oder ein Positionierdurchmesser kann je nach festgelegtem Verfahren ein Aufmaß oder eine geschützte Oberfläche benötigen. Die Zeichnung sollte ein Bearbeitungsmaß vor der Behandlung von einem endgültigen Liefermaß unterscheiden. Andernfalls können zwei Lieferanten scheinbar korrekte Anweisungen befolgen und sich dennoch über ein zurückgewiesenes Teil uneinig sein.
Die Oberflächenoptionen einen Ausgangspunkt für diese Diskussion bieten, nicht den Nachweis, dass jede Oberfläche für diese Güte geeignet ist. Für ein dekoratives Teil vereinbaren Sie ein geeignetes Erscheinungsmuster oder eine Abnahmemethode. Für ein funktionales Teil priorisieren Sie Passung, Schutz und die Lage der behandelten Schnittstellen gegenüber einer nicht näher spezifizierten Forderung nach einer gleichmäßig ansprechenden Oberfläche.
Machen Sie die Einkaufsspezifikation bei der Prüfung nutzbar
Ein brauchbares Paket zur Zerspanung von 2011-Aluminium benennt die Werkstoffbezeichnung und den Zustand, kritische Merkmale, Gewindeanforderungen, Kantenbedingungen und den endgültigen Behandlungszustand. Fügen Sie das Prüfbezugsdatum und die Oberflächen hinzu, die während der Handhabung geschützt werden müssen. Verweisen Sie auf die maßgebliche Revision der Teilezeichnung, damit Zerspaner, Oberflächenlieferant und Prüfer von derselben Definition ausgehen.
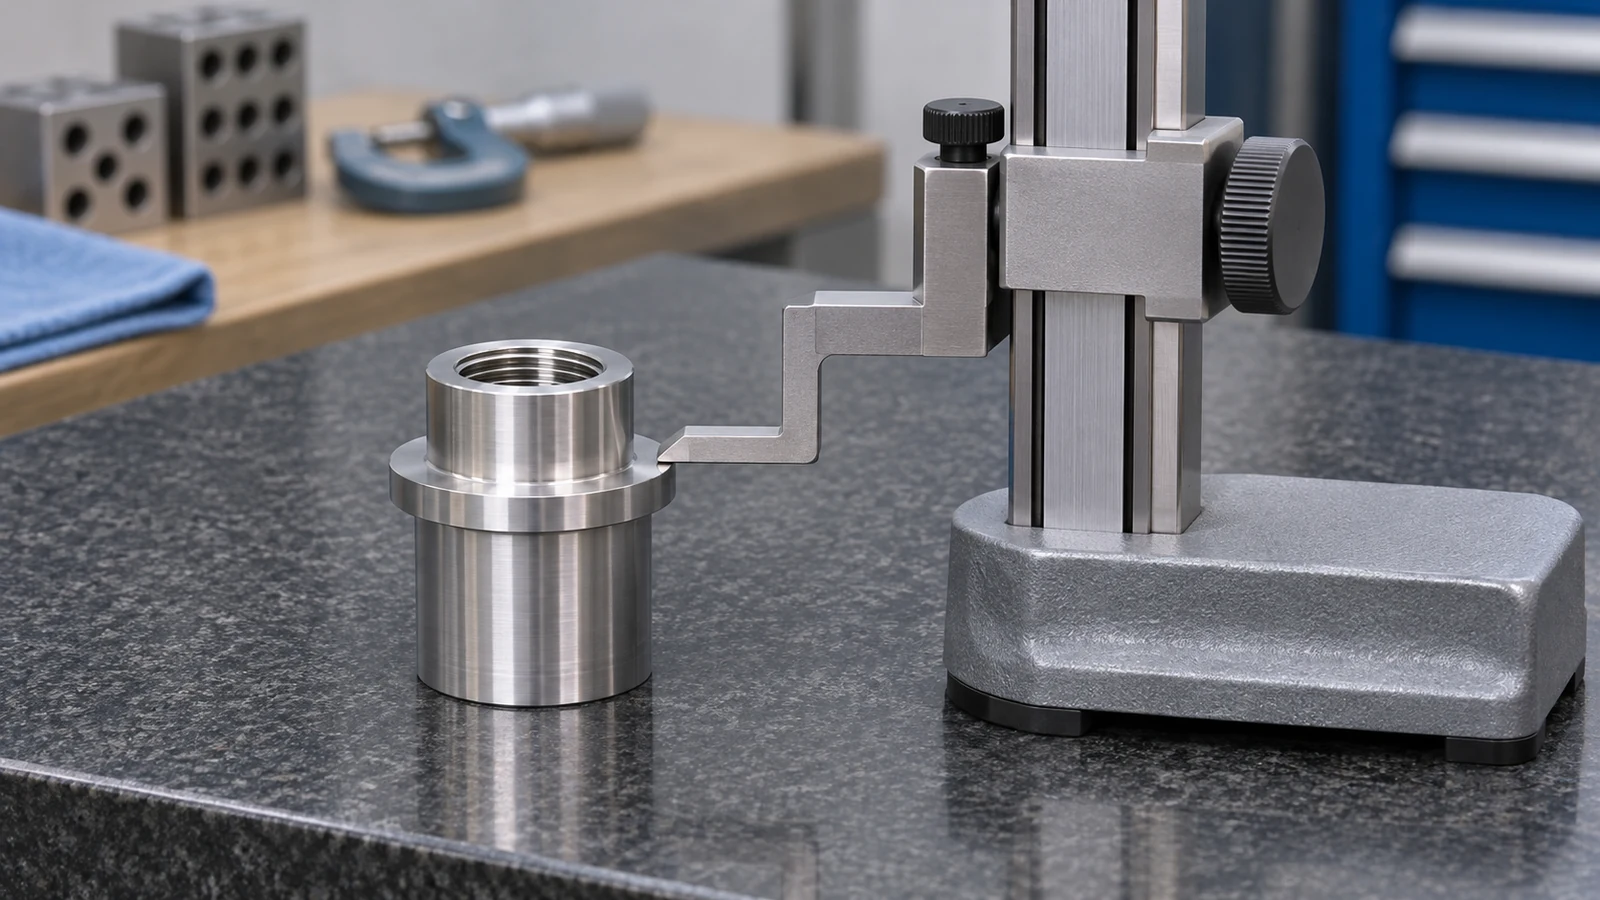 Trennen Sie Oberflächendefekte nach ihren Folgen. Eine Abdruckstelle an einem Freiraumdurchmesser, ein erhabener Grat an einer Auflagefläche und eine Beschädigung an einem im Eingriff befindlichen Gewinde sind unterschiedliche Abnahmefragen. Legen Sie die funktionalen Grenzen fest, anstatt eine nicht definierte “perfekte Oberfläche” zu verlangen. Fügen Sie jede Reinheits- oder Verpackungsanforderung hinzu, die verhindert, dass Späne oder lose Partikel in die Baugruppe gelangen.
Vergleichen Sie alternative Aluminiumwerkstoffe wenn die Einsatzanforderung oder die Oberflächenanforderungen den Zerspanungsvorteil überwiegen. Der sinnvolle Vergleich ist der vollständige Ablauf: Materialverfügbarkeit, Anzahl der Aufspannungen, Oberflächenbehandlung, Prüfung und Risiko zurückgewiesener Teile. Die Zerspanbarkeit ist ein Eingangswert für diese Entscheidung, nicht die Entscheidung selbst.
Fragen zur Auswahl und Bearbeitung von 2011
Ist 2011 für Drehteile immer die bessere Wahl als 6061?
Nein. Sein Verhalten als Automatenlegierung kann für detaillierte Drehteile geeignet sein, aber die Zeichnung muss auch Festigkeits-, Korrosions-, Füge-, Zusammensetzungs- und Oberflächenanforderungen erfüllen. Vergleichen Sie die gelieferten Zustände und die Anforderung der fertigen Baugruppe, anstatt sich allein auf eine Legierungsrangliste zu verlassen.
Kann ein sauberes Gewindeaussehen eine funktionale Gewindeprüfung ersetzen?
Nein. Das Aussehen bestimmt nicht Gewindegröße, Einschraubtiefe oder Schulteranlage. Verwenden Sie das spezifizierte Gewindeabnahmeverfahren und prüfen Sie Freistich und Übergang, die die Montage verhindern können, einschließlich Paarungsprüfungen, wo vereinbart.
Sollte jede Oberfläche dieselbe enge Toleranz erhalten?
Nur wenn es die Funktion erfordert. Identifizieren Sie zuerst die Passungen, Auflageflächen und Positionierungsbeziehungen. Freigangsgeometrie erfordert im Allgemeinen eine andere Regelung als eine Schnittstelle, die Last trägt oder die Montageposition festlegt.
Wann sollte der Oberflächenbeschichter die Zeichnung prüfen?
Vor der Materialbeschaffung und der endgültigen Maßplanung, wenn eine Behandlung die Passung oder das Aussehen beeinflusst. Bestätigen Sie die Kompatibilität der Güteklasse, die Maskierung, das Aufmaß und ob die Abnahme vor oder nach der Oberflächenbehandlung erfolgt.