
Bei einer C-22-Komponente mit sich kreuzenden Bohrungen und einem Gewindeanschluss ist die schwierige Entscheidung oft die Reihenfolge der Arbeitsgänge. Bei der Hastelloy C22-Bearbeitung sollte zunächst die Legierung und der Werkstoffzustand festgestellt werden, dann ist zu planen, wie jedes Werkzeug eintritt, über eine Öffnung schneidet und austritt, ohne eine fertig bearbeitete Schnittstelle zu beschädigen. Die Abfolge muss außerdem eine Möglichkeit zur Prüfung der Innenkanten offenlassen. Eine allgemeine Schnittwerttabelle für Nickellegierungen kann diese geometrischen Entscheidungen nicht lösen.
Betrachten Sie einen hypothetischen Instrumentenblock mit einer Hauptbohrung, einem radialen Anschluss und einem Gewindeeingang. Wird der radiale Anschluss zuerst gebohrt, entsteht eine Unterbrechung in der Hauptbohrung. Wird die Hauptbohrung zuerst fertig bearbeitet, ist diese fertige Oberfläche dem späteren Bohrungsaustritt ausgesetzt. Keine Reihenfolge ist automatisch richtig; der Ablauf muss Werkzeugbelastung, Gratentfernung, Schutz und Verifikation berücksichtigen.
C-22 vor der Interpretation des Zerspanproblems bestätigen
Haynes bezeichnet HASTELLOY C-22 als Legierung N06022. Die Bezeichnung ist nicht austauschbar mit C-22HS, C-276 oder jedem Nickel-Chrom-Molybdän-Werkstoff. Bestätigen Sie die spezifizierte Produktform und das Materialzeugnis und gleichen Sie dann den Werkstoff mit der Zeichnungsrevision ab, bevor Sie Werkzeuge auswählen oder eine Substitution akzeptieren.
Die Eignung eines Werkstoffs für den chemischen Einsatz ist getrennt von der Zerspanungsroute zu betrachten. Der Konstrukteur oder Anwendungsverantwortliche muss die vorgesehene Umgebung und die Materialanforderung festlegen. Eine Zerspanungsfirma sollte nicht auf das Fluid, die Temperatur oder die Korrosionszugabe schließen, nur weil eine Zeichnung eine korrosionsbeständige Legierung nennt. Die Übersicht über korrosionsbeständige Werkstoffe liefert den Kontext, während die Komponentenspezifikation den tatsächlichen Kauf regelt.
Ebenso kann eine Änderung des Werkstoffzustands das Werkzeugverhalten verändern. Ein Prozess, der für einen gelieferten Zustand qualifiziert wurde, begründet kein Ergebnis für alle Stangen, Platten oder bereits bearbeiteten Rohlinge. Erfassen Sie den Zustand und die Rohlingquelle zusammen mit dem Versuch, damit ein unerwarteter Verschleißtrend anhand eines bekannten Eingangs untersucht werden kann.
Die Unterbrechung erfassen, auf die das Werkzeug trifft
Zeichnen Sie den Bohrungsschnitt im Schnitt. Identifizieren Sie, wo die Schneide den Eingriff verliert und wieder aufnimmt, welche Seite des sich kreuzenden Kanals gestützt bleibt und wo Späne austreten können. Eine kurze sichtbare Öffnung an der Außenseite kann eine deutlich längere Unterbrechung entlang einer inneren Schneide erzeugen.
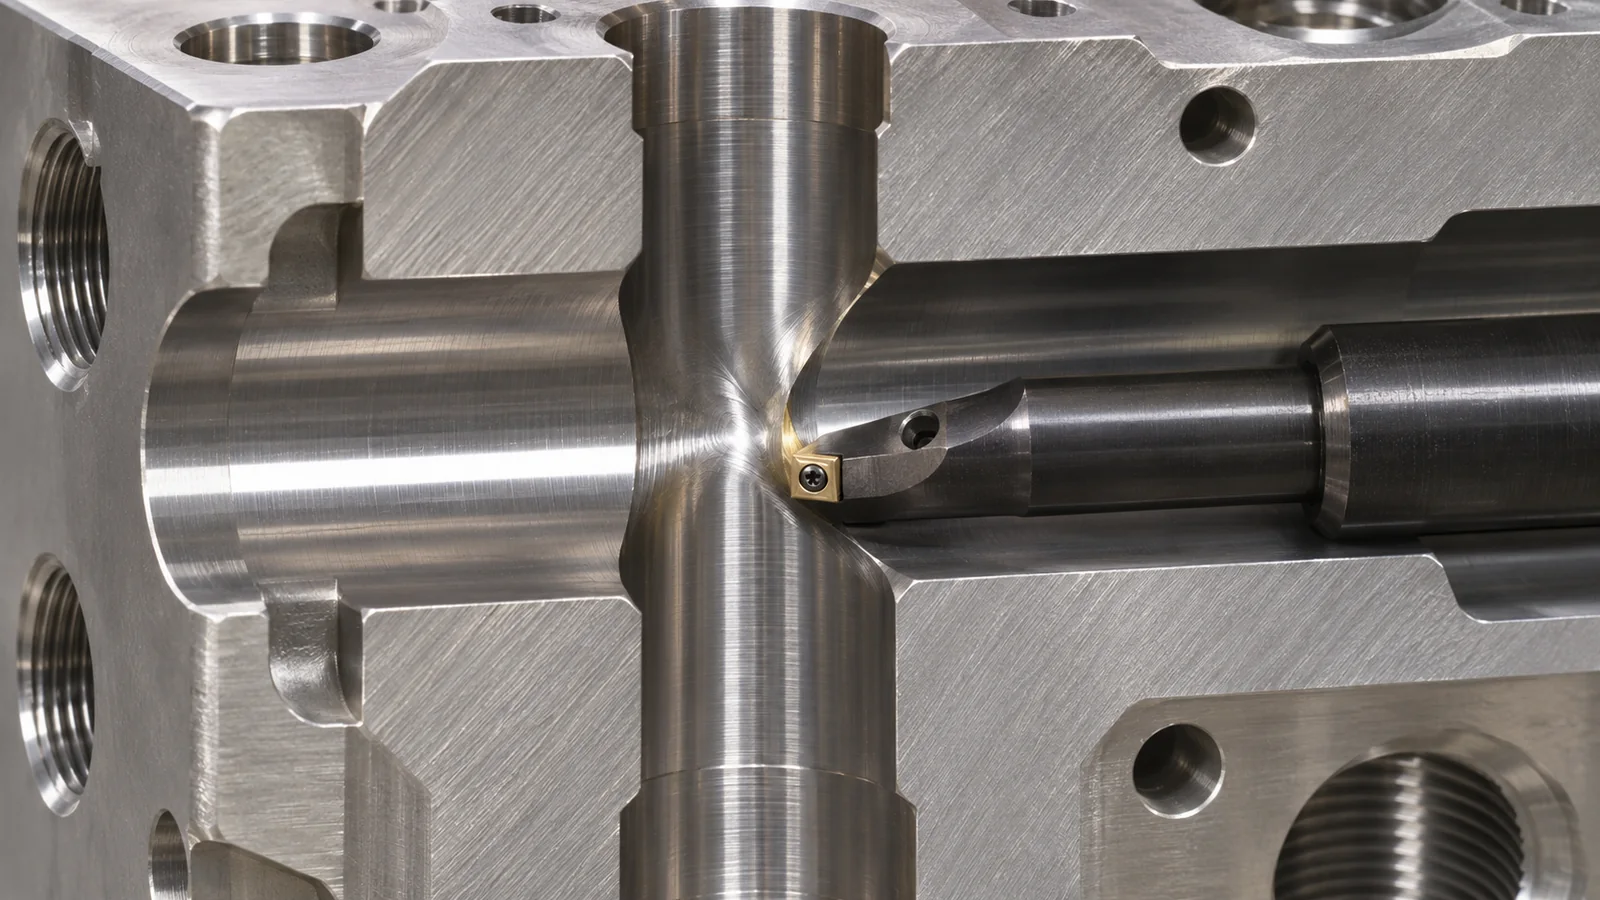 Vergleichen Sie die tatsächlichen Werkzeuganfahrten, statt lediglich Operationen aufzulisten. Die Reichweite und Steifigkeit einer Ausbohrstange, der Austritt eines Bohrers in einen Hohlraum und die Freigängigkeit eines Gewindewerkzeugs erzeugen unterschiedliche Risiken. Wenn die Zeichnung eine Änderung der Kanalrichtung, der Kanal tiefe oder einer nichtfunktionalen Entlastung zulässt, bewerten Sie diese, bevor Sie sich auf ein unzugängliches Merkmal festlegen.
Der Plan sollte angeben, welche Referenz die Hauptbohrungsachse festlegt und wie das Quermerkmal von ihr aus positioniert wird. Wenn jede Operation von unabhängigen Außenflächen aus positioniert wird, können einzeln akzeptable Maße mit einer falschen Montagebeziehung entstehen. Das funktionale Bezugssystem muss Übergänge zwischen Aufspannungen überstehen.
Die Reihenfolge wählen, die die kritische Oberfläche schützt
Im Beispiel des Instrumentenblocks besteht eine Option darin, das Quermerkmal vor dem letzten Bohrungsdurchgang zu erzeugen, sofern das Schlichtwerkzeug die Unterbrechung tolerieren und das erforderliche Material gleichmäßig abtragen kann. Eine andere besteht darin, die Bohrung zuerst zu schlichten und danach eine kontrollierte Querbohrungs- und Entgratungsroute zu verwenden. Die zweite Option muss nachweisen, dass sie die Bohrung und ihre funktionale Kante erhält.
Hastelloy C22-Bearbeitung kann Fräsen, Bohren und Ausbohren kombinieren. Die Wahl wird durch Eingriff, Zugänglichkeit und Abnahme bestimmt, nicht durch die Behauptung, eine Maschine mache alle Nebenoperationen überflüssig. Wo ein Merkmal eine andere Schlichtmethode erfordert, benennen Sie diese Anforderung, statt sie in einer allgemeinen Bearbeitungsnotiz zu verbergen.
Prüfen Sie, ob die Operationsreihenfolge einen Grat hinter einem bereits fertiggestellten Merkmal einschließt. Wenn die einzige Entfernungsmethode eine Dichtkante oder ein Gewinde verändern würde, sollte die Designprüfung diesen Konflikt behandeln. Eine abschließende Wäsche ersetzt nicht die Notwendigkeit eines kontrollierten Schritts zur Entfernung anhaftender Grate.
Gewindezugang ist mehr als die Nenntiefe
Geben Sie die geforderte Gewindenorm, gegebenenfalls die Toleranzklasse, die nutzbare Einschraubtiefe, den Freiraum am Bohrungsgrund und eine etwaige Dichtfunktion an. Ein Sackloch mit unzureichendem Raum über der nutzbaren Gewindetiefe kann Gewindeschneiden, Einzelpunkt-Gewindeschneiden oder Gewindefräsen unterschiedlich einschränken. Der Lieferant muss wissen, welche Maße die nutzbare Montageeinschraubtiefe und welche den Werkzeugzugang beschreiben.
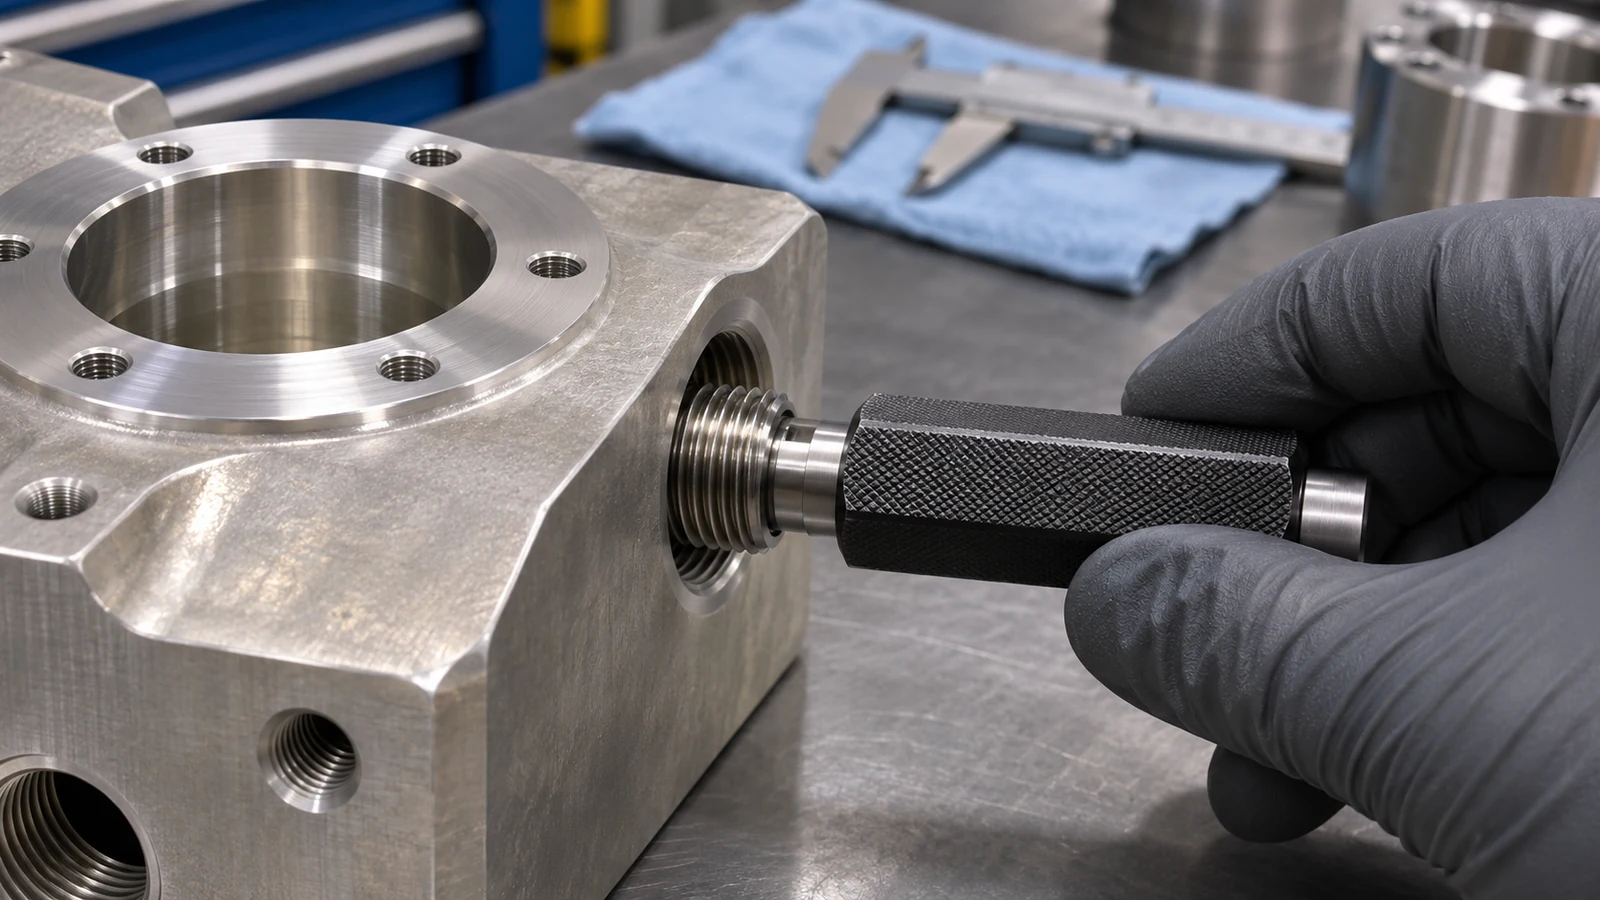 Betrachten Sie das Gewindefräsen nicht als automatische Lösung für jeden schwierigen Legierungsanschluss. Es verändert Werkzeugbewegung und Zugangsanforderungen; es beseitigt weder Schnittkraft noch Kaltverfestigung oder die Notwendigkeit einer stabilen Aufspannung. Bewerten Sie den tatsächlichen Durchmesser, die Reichweite, die Werkzeugbahn und die Prüfmethode, bevor Sie die Operation auswählen.
Eine Gewindelehre kann eine definierte Lehrenfrage beantworten. Sie stellt weder den Zustand einer Dichtfläche noch die Sauberkeit des Sacklochgrunds oder die Position des Anschlusses relativ zu einem anderen Merkmal fest. Halten Sie diese Anforderungen im Prüfplan getrennt, damit eine bestandene Lehrenprüfung nicht zum Ersatz für eine vollständige Abnahme wird.
Verschleißbeobachtungen nutzen, um Ursache und Symptom zu unterscheiden
Die Bearbeitung von Nickellegierungen erfordert Aufmerksamkeit für Schneidenzustand, Reibung, Wärme und Steifigkeit. Haynes veröffentlicht Bearbeitungshinweise als Grundlage für die Auswahl von Verfahren. Behandeln Sie diese Empfehlungen als Eingaben für die Qualifizierung des tatsächlichen Auftrags, nicht als garantierte Einstellung für einen unterbrochenen Innenschnitt.
Wenn eine Oberfläche degradiert, halten Sie fest, wo dies im Merkmal und im Standzeitintervall des Werkzeugs geschieht. Ein Defekt, der sich an einer Querbohrungsgrenze wiederholt, legt eine andere Untersuchung nahe als eine Oberfläche, die über alle Teile hinweg allmählich schlechter wird. Prüfen Sie Eingriff, Werkzeugabstützung, Kühlmittelzufuhr und Spanwiederzerspanung zusammen mit dem beobachteten Schneidenzustand.
Ändern Sie bei einem kontrollierten Versuch nach Möglichkeit jeweils nur eine aussagekräftige Variable. Andernfalls zeigt ein besser aussehendes Teil möglicherweise nicht, ob die Verbesserung von einem frischen Werkzeug, einem veränderten Eingriff oder einfach von einem anderen Rohling stammte. Bewahren Sie die Beobachtungen auf, die den akzeptierten Werkzeugwechselzustand definieren.
Den Block als zusammenhängende Merkmale prüfen
| Abnahmeaufgabe | Was sie festlegt | Was noch einer separaten Prüfung bedarf |
|---|---|---|
| Bohrungsmessung | Spezifizierte Größe und Form im gemessenen Zustand | Innenkantenzustand und Position über Merkmale hinweg |
| Gewindeprüfung | Erforderliche Gewindeakzeptanz im Geltungsbereich der Lehre | Dichtfläche und nutzbarer Montagefreiraum |
| Schnittstellenprüfung | Sichtbares anhaftendes Material oder Beschädigung an der Verbindungsstelle | Jedes Maß, das die Betrachtungsmethode nicht quantifizieren kann |
| Spezifizierte Reinigung | Rückstandszustand nach einem vereinbarten Verfahren | Geometrie, Korrosionseignung und vollständige Montagequalifikation |
Vor der Freigabe des Fertigungswegs zum hypothetischen Block zurückkehren. Kann der Prüfer das Merkmal erreichen, das der letzte Werkzeugeingriff möglicherweise beschädigt? Repräsentiert das für den Bericht verwendete Bezugssystem die tatsächliche Montageschnittstelle? Sind die Dichtfläche und das nutzbare Gewinde nach allen Arbeitsgängen noch zugänglich? Diese Fragen machen aus einer Werkzeugliste einen prüfbaren Fertigungsplan.
Geben Sie diese Schnittstellen, die Materialanforderung, den Rohteilzustand, zulässige Kantenbehandlungen, den Prüfzugang und die erforderlichen Aufzeichnungen mit der Anfrage an. Die Bearbeitung von Hastelloy C22 kann dann als spezifische Merkmalsaufgabe bewertet werden statt als allgemeine Behauptung über die Bearbeitung aller korrosionsbeständigen Nickellegierungen.
Fragen zur C-22-Bearbeitung
Kann ein C-276-Schneidrezept ohne Überprüfung wiederverwendet werden?
Nein. Bestätigen Sie die Identität und den Zustand des C-22-Werkstoffs und qualifizieren Sie anschließend die Werkzeuge und den Fertigungsweg für das tatsächliche Merkmal. Ähnliche Legierungsfamiliennamen sind keine Prozessfreigabe.
Ist das Bohren vor dem Ausbohren immer die bessere Reihenfolge?
Nein. Es kann dem Schlichtwerkzeug einen unterbrochenen Schnitt hinterlassen. Vergleichen Sie dieses Risiko mit den Grat- und Oberflächenschutzrisiken des nachträglichen Bohrens.
Ersetzt eine Dichtheitsprüfung die Prüfung der Innenkanten?
Nein. Eine Funktionsprüfung unter festgelegten Bedingungen und eine Prüfung des anhaftenden Materials beantworten unterschiedliche Fragen. Verwenden Sie beide, wenn die Zeichnung oder die Qualifizierung sie erfordert.