
Elija el 2011 para un componente torneado porque la especificación completa de la pieza lo justifica, no simplemente porque la aleación se corte con facilidad. El mecanizado de aluminio 2011 puede resultar atractivo para piezas detalladas de barra con torneado, taladrado y roscado repetidos. Esa ventaja debe mantenerse tras las comprobaciones sobre el temple del material, la exposición a la corrosión, la unión y el acabado requerido. Un ciclo de corte rápido tiene poco valor si el material elegido no puede cumplir el plano tras el procesamiento posterior.
En este artículo
- Compruebe la función de la pieza antes de elegir barra de fácil mecanización
- La buena formación de viruta no elimina la necesidad de un plan de corte
- Un separador roscado muestra dónde puede fallar la ruta
- Decida el acabado antes de fijar las dimensiones mecanizadas
- Haga que la especificación de compra sea utilizable en la inspección
- Preguntas sobre la elección y el mecanizado del 2011
Un ejemplo inicial útil es un separador roscado con un resalte de posicionamiento. Su rosca debe ensamblarse, su resalte debe asentar y su superficie exterior puede necesitar un tratamiento protector o decorativo. Esas tres funciones deben guiar la selección del material antes de que el programador elija un avance o una plaquita.
Compruebe la función de la pieza antes de elegir barra de fácil mecanización
El 2011 es una aleación de aluminio-cobre de fácil mecanización. Los datos publicados por los proveedores identifican adiciones asociadas a su maquinabilidad, incluidos el plomo y el bismuto. Especifique la aleación, el temple y la forma del producto reales en la orden de compra. No sustituya por una designación de aluminio cercana porque una tabla de materiales le asigne una calificación de maquinabilidad similar. Dichas calificaciones comparan condiciones de ensayo; no establecen el rendimiento del componente entregado.
Comience por las interfaces. Un separador dentro de un conjunto protegido plantea un problema de selección distinto al de un racor expuesto que debe soldarse o coincidir con un panel anodizado visible. Pregunte qué superficies soportan carga, si un metal distinto contacta con la pieza y si la aplicación impone restricciones a la composición del material. El equipo responsable del diseño o del cumplimiento debe resolver cualquier restricción de composición para ese producto; el nombre de la aleación no es una declaración de aprobación.
Para geometría de revolución, Mecanizado de aluminio 2011 puede encajar en una ruta de torneado con alimentación por barra. La pregunta relevante es si el taladro, la rosca y el resalte pueden compartir referencias de posicionamiento fiables. Un patrón de taladros o un bolsillo lateral puede añadir operaciones de fresado, pero no invalida automáticamente la aleación. Cambia el utillaje, la manipulación y el plan de inspección que pertenecen a la cotización.
La buena formación de viruta no elimina la necesidad de un plan de corte
El material de fácil mecanización puede hacer que el control de viruta sea menos problemático que con una alternativa más dúctil, pero las virutas siguen necesitando un lugar por donde salir. En un taladro recessed o un alivio de rosca estrecho, las virutas atrapadas pueden marcar una superficie acabada o volver a cortarse. Examine la característica con la trayectoria de evacuación de viruta más larga, en lugar de aceptar un montaje porque el primer diámetro exterior parece limpio. La prueba debe incluir la profundidad real del taladro, el alivio de rosca y las características interrumpidas.
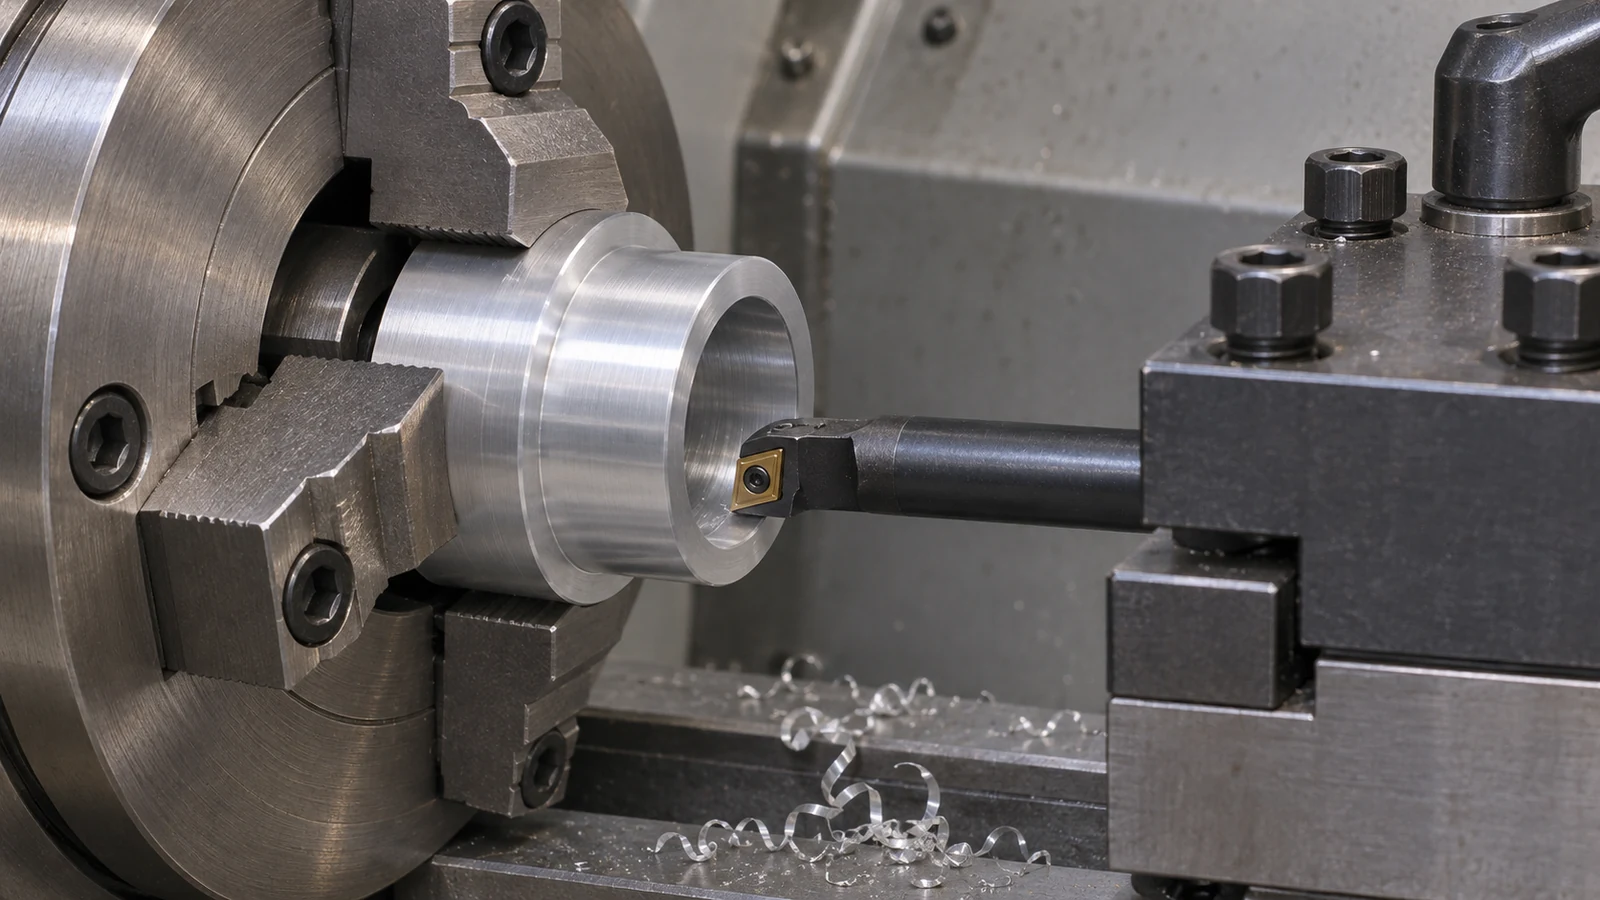 Utilice herramientas y condiciones iniciales apropiadas para el material y la operación exactos. Compruebe el filo de corte en busca de material adherido, desgaste y daños cuando cambie un acabado. Aumentar solo la velocidad del husillo no distingue esas causas. Registre qué característica pierde primero la calidad superficial y si el cambio sigue al tiempo de corte, al cambio de herramienta, al suministro de refrigerante o a un contacto particular. Ese registro respalda una corrección útil en lugar de una sucesión de ajustes no relacionados.
Small shoulders and narrow sections introduce a separate problem: support. A part can be easy to cut and still move under clamping or parting forces. Leave a stable holding region while the functional features are generated. If a second setup grips a finished diameter, define how the surface is protected and how the axial reference is recovered. For a thin spacer, inspect released geometry before treating an in-chuck measurement as acceptance.
Un separador roscado muestra dónde puede fallar la ruta
Consider a hypothetical spacer with an external thread, central clearance bore and a shoulder that locates against a plate. The design initially specifies a tight tolerance on every diameter. Reviewing the assembly shows that the thread and shoulder control function, while the remaining outside diameter provides clearance. Relaxing that clearance dimension can reduce unnecessary finishing and inspection without weakening the functional requirements.
Plan the thread’s entry chamfer and runout together with the mating part. A thread gauge can confirm an agreed thread requirement, but it cannot demonstrate that the spacer reaches its shoulder without interference. The mating component may stop against an incomplete thread, a burr or an unsuitable relief before the shoulder seats. Inspect the transition and, where the purchase agreement calls for it, use a representative mating check alongside dimensional inspection.
2011 aluminum machining should also account for the sequence in which these interfaces are made. Finishing the bore and shoulder in a common setup may simplify their relationship; a later operation must not damage either. If parting leaves the seating face unfinished, the second operation needs a defined axial locating method. Simply measuring the overall length does not prove the seating face has the required relationship to the bore.
This example is a drawing review, not a customer case or a qualified production recipe. Its value is the separation of functional fits from clearance geometry. The same review applies to a threaded adapter or instrument spacer, but the actual loading, thread engagement and acceptance criteria remain drawing-specific.
Decida el acabado antes de fijar las dimensiones mecanizadas
The ease of machining 2011 should not be mistaken for universal suitability for welding, corrosive exposure or decorative anodizing. Published material guidance describes tradeoffs in those areas. If the assembly requires a welded joint or a closely controlled visible finish, assess that requirement with the material and finishing suppliers before purchasing a batch of bar. A process chosen for a different aluminum alloy may not transfer unchanged.
Mark the surfaces that need treatment, those that require masking and the features whose acceptance is defined after treatment. A functional thread or locating diameter may need an allowance or a protected surface, depending on the specified process. The drawing should distinguish a pre-treatment machining dimension from a final delivered dimension. Otherwise two suppliers can follow apparently correct instructions and still disagree about a rejected part.
El sitio opciones de acabado superficial provide a starting point for that discussion, not evidence that every finish is suitable for this grade. For a decorative part, agree an appropriate appearance sample or acceptance method. For a functional part, prioritize fit, protection and the location of treated interfaces over an unspecified demand for a uniformly attractive surface.
Haga que la especificación de compra sea utilizable en la inspección
A useful 2011 aluminum machining package identifies the stock designation and temper, critical features, thread requirements, edge conditions and the final treatment state. Add the inspection datum and the surfaces that must be protected during handling. Refer to the relevant revision of the part drawing so that the machinist, finishing provider and inspector work from the same definition.
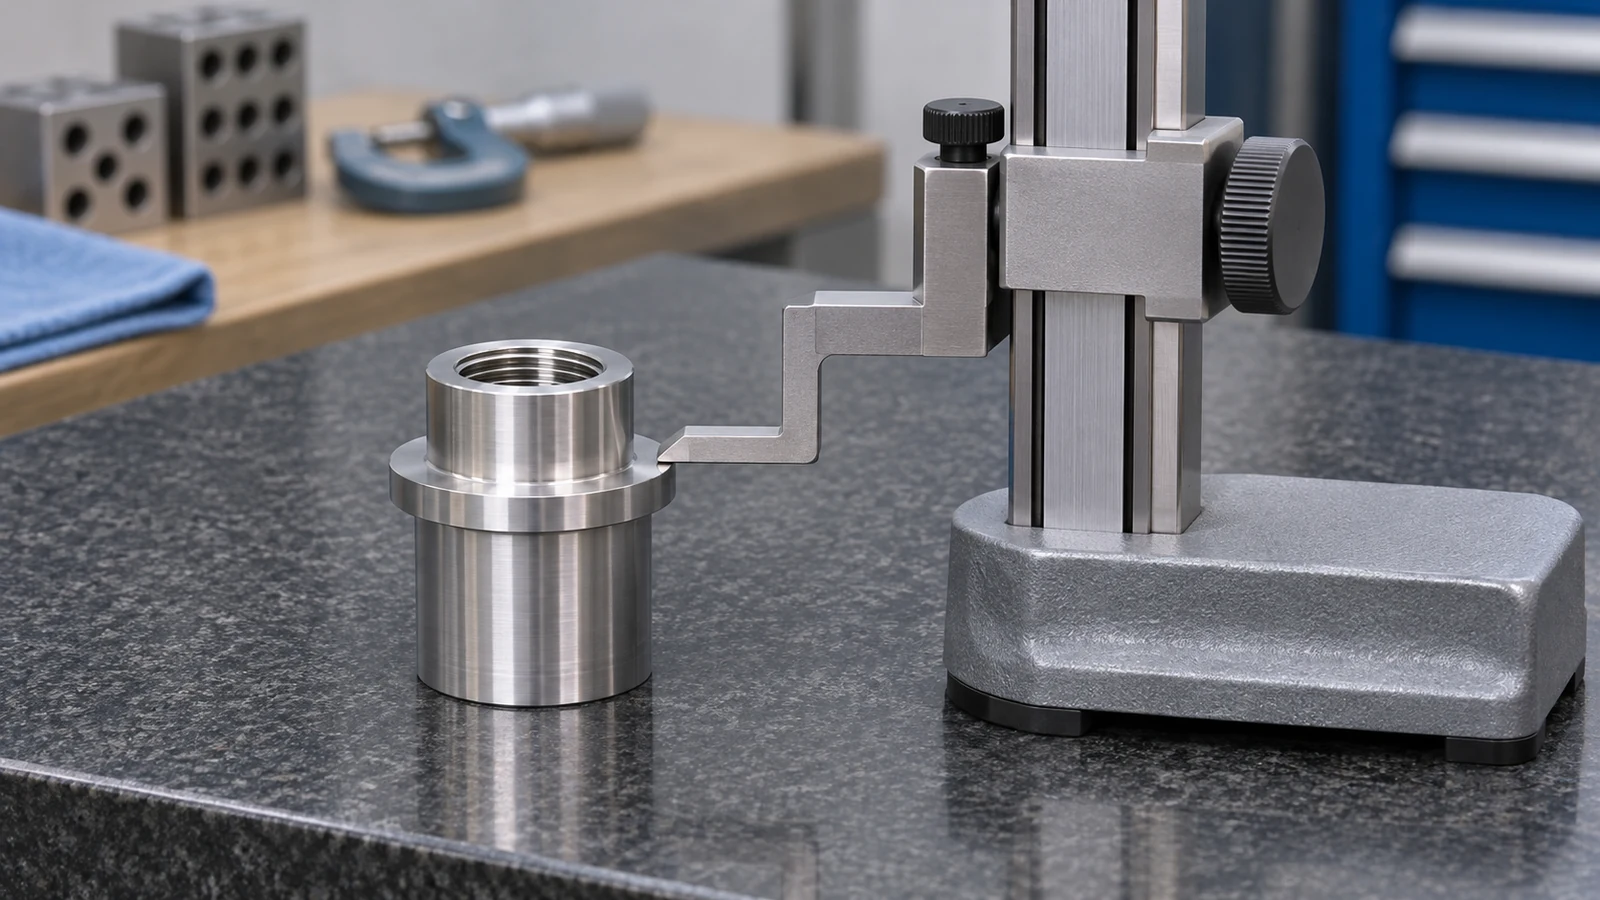 Separate surface defects by consequence. A witness mark on a clearance diameter, a raised burr on a seating face and damage on an engaged thread are different acceptance questions. Specify the functional boundaries rather than requesting an undefined “perfect finish.” Include any cleanliness or packaging requirement that prevents chips or loose debris from reaching the assembly.
Compare alternative aluminum materials when the service duty or finishing requirements outweigh the cutting benefit. The useful comparison is the completed route: stock availability, setup count, finishing, inspection and rejected-part risk. Machinability is one input to that decision, not the decision itself.
Preguntas sobre la elección y el mecanizado del 2011
Is 2011 always a better choice than 6061 for turned parts?
No. Its free-machining behavior may suit detailed turned components, but the drawing also has to satisfy strength, corrosion, joining, composition and finish requirements. Compare the supplied tempers and the finished assembly duty rather than using an alloy ranking alone.
¿Puede un acabado de rosca limpio sustituir a una verificación funcional de la rosca?
No. La apariencia no establece el tamaño de la rosca, el engrane ni el asiento del hombro. Utilice el método de aceptación de rosca especificado e inspeccione el alivio y la transición que puedan impedir el ensamblaje, incluyendo verificaciones de acoplamiento donde se acuerde.
¿Debe recibir cada superficie la misma tolerancia estrecha?
Solo si la función lo requiere. Identifique primero los ajustes, las caras de asiento y las relaciones de localización. La geometría de holgura generalmente necesita un control diferente al de una interfaz que soporta carga o establece la posición de ensamblaje.
¿Cuándo debe el proveedor de acabados revisar el plano?
Antes de la compra de material y de la planificación dimensional final cuando un tratamiento afecta el ajuste o la apariencia. Confirme la compatibilidad de grado, el enmascaramiento, el margen y si la aceptación ocurre antes o después del acabado.