
Ein Materialzertifikat, das X-750 ausweist, sagt für sich genommen nicht aus, wann ein Passdurchmesser oder Gewinde fertiggestellt wurde. Die Inconel X750-Bearbeitung muss die gelieferte Produktform und den Zustand mit der spezifizierten Wärmebehandlungsroute verbinden und anschließend die Schnittstellen in dem Zustand verifizieren, in dem der Käufer sie erhält. Die wichtige Entscheidung ist, welche Merkmale früher fertiggestellt werden können und welche eine Endbearbeitung oder Verifikation nach dem letzten Vorgang erfordern, der sie noch verändern kann.
X-750 ist eine ausscheidungshärtbare Nickel-Chrom-Legierung mit der Bezeichnung UNS N07750. Ihre Festigkeit und ihr Zustand hängen von der spezifizierten Verarbeitungsroute ab. Eine Anweisung für eine Komponente aus Stangenmaterial sollte nicht aus Hinweisen für kaltgezogenen Draht, Federn oder eine andere Nickellegierung abgeleitet werden, selbst wenn der endgültige Werkstoffname ähnlich erscheint.
Den Zustand zusammen mit der Produktform lesen
Fragen Sie nach der Werkstoffspezifikation, der Produktform, dem gelieferten Zustand und dem geforderten Endzustand. Ein Stab, ein Schmiedestück oder ein bereits bearbeiteter Rohling kann eine andere Vorgeschichte aufweisen. Der Materialnachweis sollte zeigen, was bereits abgeschlossen ist und welcher Vorgang noch in der Verantwortung des Zerspanungsdienstleisters, eines externen Lohnbearbeiters oder des Käufers liegt.
Das Bulletin von Special Metals beschreibt je nach geforderten Eigenschaften und Anwendung mehr als eine Behandlungsroute für X-750. Es behandelt außerdem die Bearbeitung im Zusammenhang mit der Ausscheidungsbehandlung und die Möglichkeit von Maßänderungen. Das stützt eine zeichnungsspezifische Abfolge. Es rechtfertigt jedoch nicht, allein aufgrund des Legierungsnamens einen einzigen Zyklus für jede Komponente auszuwählen.
Lösen Sie einen Konflikt zwischen Zeichnung, Bestellung und Materialzertifikat vor der Bearbeitung. Wenn das Zertifikat einen Zustand beschreibt und die Zeichnung einen anderen verlangt, kann eine Maßprüfung die Werkstoffanforderung nicht klären. Die technische Stelle muss das beabsichtigte Lieferprodukt festlegen und jede Routenänderung genehmigen.
Die fertige Schnittstelle ist die organisierende Einheit
Anstatt der gesamten Komponente eine pauschale Bearbeitungsstufe zuzuordnen, sollten die Schnittstellen klassifiziert werden. Ein Zentrierzapfen, ein Axialanschlag, ein Gewinde und eine unwichtige Freifläche haben unterschiedliche Funktionen und unterschiedlichen Zugang zur Endbearbeitung. Ihre relativen Positionen können wichtiger sein als ein enges Einzelmaß an jedem Merkmal.
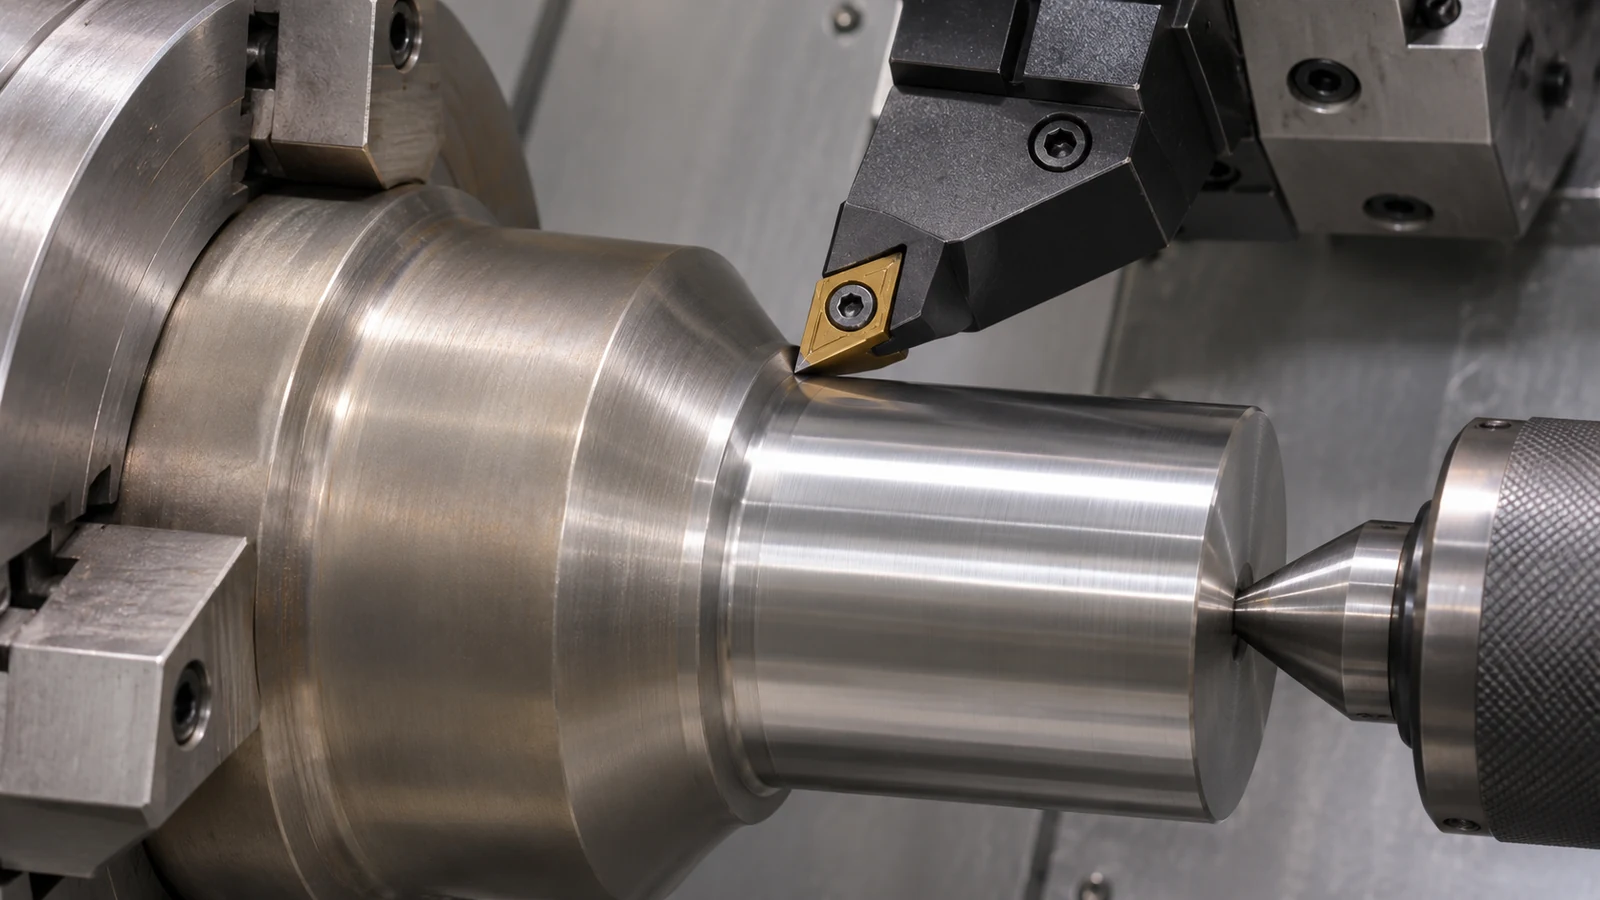 Für eine Drehkomponente, Inconel X750-Bearbeitung frühzeitig eine stabile Achse und Schulter festlegen, dabei jedoch einen kontrollierten Zugang für die spätere Fertigbearbeitung erhalten. Der Plan muss darlegen, wie diese Achse nach einer externen Behandlung oder einer Verlagerung auf eine andere Aufspannung wiederhergestellt wird. Eine Referenz, die entfernt wird, darf nicht stillschweigend die Grundlage des Endberichts bleiben.
Fertigungszugabe von der gelieferten Toleranz unterscheiden. Eine Zugabe ist Material, das für einen späteren Arbeitsgang reserviert ist. Die Toleranz definiert das akzeptable fertige Merkmal. Eine große Zugabe berechtigt nicht zu einer weiten fertigen Passung, und eine enge fertige Passung legt nicht fest, wie viel Aufmaß vor der Behandlung verbleiben muss.
Den letzten Vorgang planen, der das Merkmal noch verändern kann
Die Abfolge rückwärts von der Abnahme prüfen. Welcher Arbeitsgang ist der letzte, der die kritische Beziehung verändern kann: die spezifizierte Ausscheidungshärtung, ein starker asymmetrischer Materialabtrag, ein Schlichtarbeitsgang oder ein anderes freigegebenes Verfahren? Die Prüfstufe nach diesem Ereignis ansetzen, sofern die vereinbarte Abnahmeanforderung sich nicht ausdrücklich auf einen früheren Zustand bezieht.
Wo die Fertigbearbeitung nach der Behandlung erfolgt, den Werkzeugzugang und eine angemessene, für das tatsächliche Bauteil festgelegte Zugabe erhalten. Keine universelle Kompensation für X-750 vorschreiben. Bauteilquerschnitt, Ausgangszustand, Auflage und Behandlungsroute können das Ergebnis beeinflussen. Die Qualifizierung sollte die kritischen Beziehungen über die vorgesehene Abfolge hinweg vergleichen.
Wird ein Gewinde vor der abschließenden Behandlung fertiggestellt, dessen spätere Abnahme ausdrücklich behandeln. Wird es danach geschnitten, den endgültigen Materialzustand, den Werkzeugzugang und die Prüfung berücksichtigen. Die Wahl ist mehr als eine Frage der Bequemlichkeit: Sie kann die Werkzeugbelastung, den Oberflächenzustand und die Defekte beeinflussen, die die Endprüfung erkennen muss.
Die Referenz zu Hochtemperaturwerkstoffen erläutert den Werkstofffamilienkontext. Sie sollte weder die tatsächliche Spezifikation ersetzen noch implizieren, dass ein Bearbeitungszulieferer jede Behandlung oder Anwendungsqualifizierung im Zusammenhang mit dieser Legierungsfamilie bereitstellt.
Hypothetische Prüfung: Das Gewinde besteht, die Bundpassung jedoch nicht
Man stelle sich ein gestuftes X-750-Bauteil mit einem Zentrierzapfen, einer axialen Schulter und einem außenliegenden Gewindeende vor. Nach seiner spezifizierten Route erfüllt das Gewinde die vereinbarte Lehrenanforderung, doch die Beziehung zwischen Zapfen und Schulter verfehlt die Zeichnung. Das Team sollte nicht allein deshalb auf Annehmbarkeit des Teils schließen, weil es sich in eine Prüfvorrichtung einschrauben lässt.
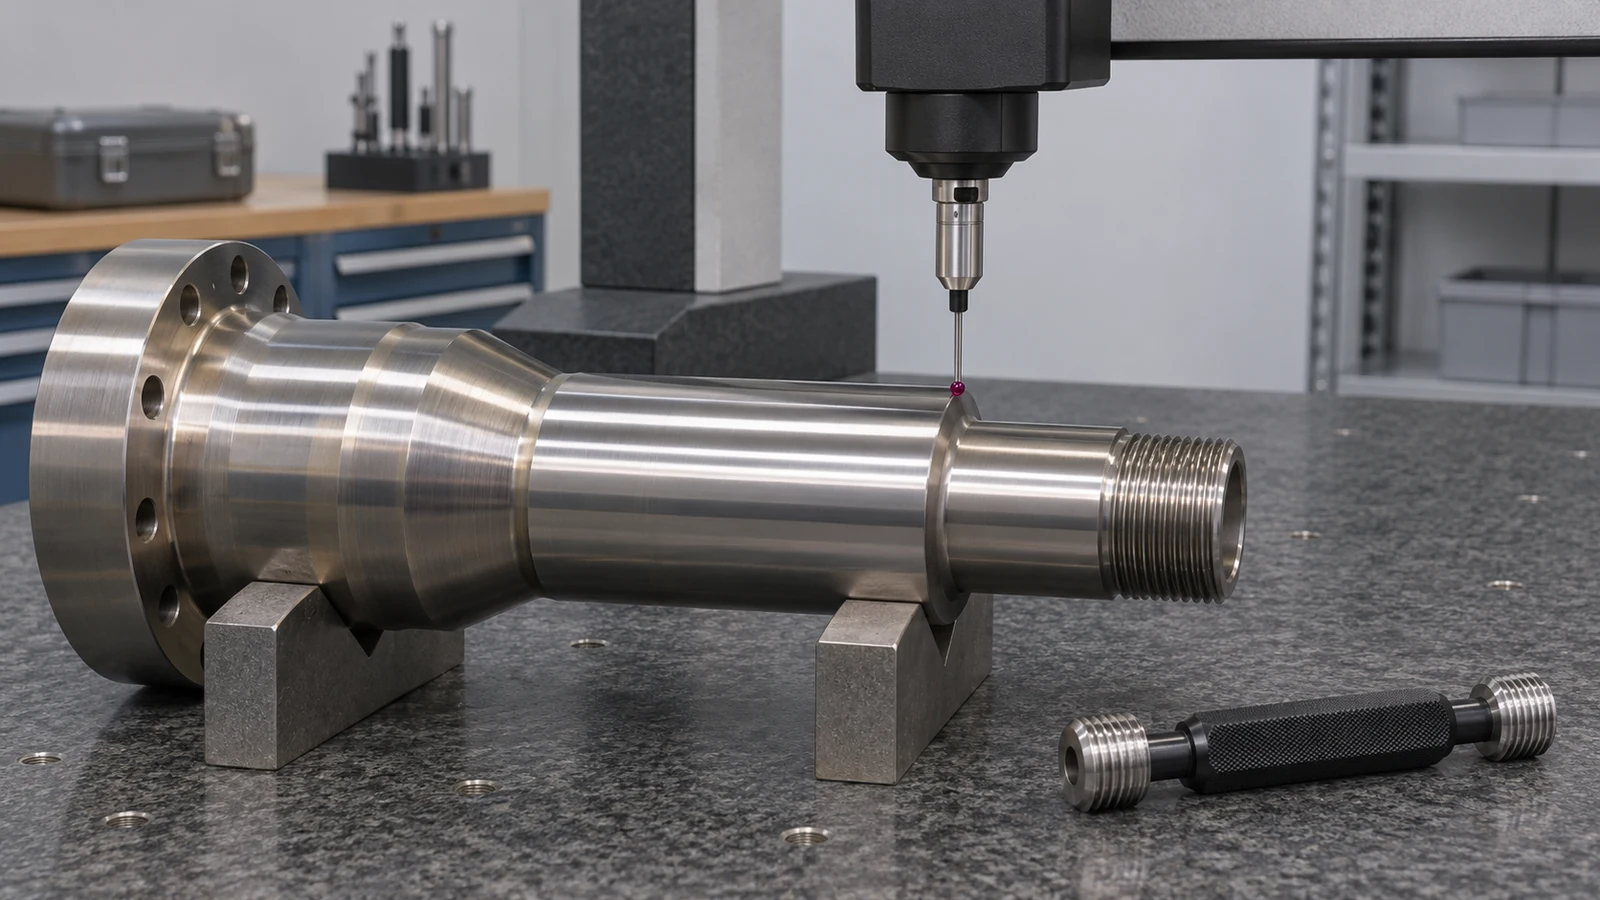 Zuerst das Messbezugssystem und den Zustand des Teils bestätigen. Dann die relevante Beziehung vor und nach dem Arbeitsgang vergleichen, der im Verdacht steht, eine Bewegung eingebracht zu haben. Wenn eine wiederhergestellte Aufspannung auf das Gewinde statt auf den funktionalen Zapfen verweist, kann sich ein wiederholbarer Positionierfehler als Materialproblem darstellen. Ist die Bewegung bereits vor der letzten Aufspannung vorhanden, gehört die Untersuchung früher in die Route.
Die Korrektur könnte eine bessere Referenz, eine überarbeitete Schlichtstufe oder eine freigegebene Zugabenänderung umfassen. Sie sollte an der schwierigen Beziehung selbst nachgewiesen werden. Dies ist ein hypothetisches Beispiel für Prozesslogik, kein Nachweis eines Kundenauftrags, einer geprüften Toleranz oder einer garantierten Korrektur.
Die Zerspanung im tatsächlich vorliegenden Zustand steuern
Eine stabile Aufspannung und eine einwandfreie Schneidkante bleiben bei der Fertigbearbeitung einer hochfesten Nickellegierung unerlässlich. Eingriff, Spanabfuhr und Kühlmittelzufuhr an Schultern und Gewindeausläufen prüfen, wo Geometrieänderungen die Belastung konzentrieren können. Die Leistung eines einfachen Außendurchgangs nicht auf ein tiefes oder schlecht abgestütztes Merkmal übertragen.
Die Schneidkante in einem geplanten Intervall beobachten und die Merkmalsqualität über den Versuch hinweg vergleichen. Liegt das letzte akzeptable Teil nahe an einer verschleißbedingten Veränderung, diese Beobachtung in den Werkzeugwechselplan aufnehmen. Ein durch kompensierende Offsets gehaltenes Endmaß beweist nicht, dass der Oberflächenzustand oder die Schneidkante akzeptabel bleibt.
Jegliche spezifischen Schnittdaten sollten das Werkzeug, den Materialzustand und den Arbeitsgang angeben, auf den sie sich beziehen. Ohne diese Bedingungen ist ein Vorschub- und Drehzahlwert schwer zu interpretieren und kann zu einer ungeeigneten Aufspannung verleiten. Die Inconel X750-Bearbeitung erfordert eine qualifizierte Route für das Bauteil statt einer Sammlung isolierter Zahlen.
Die Aufzeichnungen abstimmen, bevor Angebote verglichen werden
| Aufzeichnen | Entscheidung, die sie stützt |
|---|---|
| Identifikation von Material und Produktform | Ob der Rohling der Zeichnung entspricht |
| Festgelegte Behandlung und verantwortliche Partei | Welcher Zustand bei jeder Übergabe bestehen muss |
| Merkmals-Fertigstellungsplan | Welche Maße nach der Behandlung fertigbearbeitet oder geprüft werden |
| Datumbezogene Endprüfung | Ob die Paarungsbeziehungen der freigegebenen Zeichnung entsprechen |
| Genehmigte Abweichungen oder Ersatzlösungen | Ob der gelieferte Ablauf von der ursprünglichen Anfrage abweicht |
Geben Sie das Modell, die kritischen Zeichnungsmaße, die Gewindeanforderungen, die Oberflächen- und Kantenanforderungen sowie den geforderten Endzustand an. Benennen Sie alle eingeschränkten Oberflächenbehandlungsverfahren und alle Anwendungstests, die außerhalb des Maßberichts liegen. Dadurch werden zwei Angebote als vollständige Lieferumfänge vergleichbar und nicht nur als ähnliche Zerspanungsmengen.
Fragen zu X-750-Komponenten
Sollte ein Zerspanungsfachmann einen Auslagerungszyklus anhand der Legierungsbezeichnung auswählen?
Nein. Die Spezifikation, die Produktform und die geforderten Eigenschaften bestimmen den freigegebenen Ablauf. Klären Sie die Verantwortung mit der technischen Autorität und dem Materiallieferanten.
Beweist ein bestandener Gewindelehrring die Zapfenbeziehung?
Nein. Die Gewindeabnahme und eine datumbezogene Maßbeziehung sind getrennte Aufgaben. Der Prüfplan muss beide behandeln, wo die Baugruppe sie erfordert.
Kann eine an einem kleinen Teil nachgewiesene Zugabe auf ein größeres Teil übertragen werden?
Nicht automatisch. Geometrie, Querschnitt, Zustand, Fertigungsroute und Auflage neu bewerten. Die Nachweise aus der ursprünglichen Qualifizierung beibehalten, statt anzunehmen, dass sie einen universellen Wert begründen.
Begründet ein spanend bearbeitetes X-750-Teil die Federfertigungskompetenz?
Nein. Die spanende Bearbeitung von Komponenten und die Herstellung qualifizierter Federn betreffen unterschiedliche Produktformen und Prozesse. Den beabsichtigten Geltungsbereich ausdrücklich festlegen.