
Ein kleiner Ausbruch am Eingang einer PBI-Bohrung kann wichtiger sein als eine glatte Oberfläche am restlichen Bauteil. Die PBI-Bearbeitung sollte die Kanten und Bereiche schützen, die beim Spannen, beim Werkzeugeintritt oder beim Durchbruch am ehesten beschädigt werden, während der Rohteilzustand erhalten bleibt, der zur Qualifizierung des Prozesses dient. Beginnen Sie mit dem exakten Werkstoff und der Funktionsanforderung; wählen Sie dann Auflage, Schnittreihenfolge und Prüfung. Eine hohe thermische Belastbarkeit macht eine dünne Kante nicht unempfindlich gegenüber mechanischer Beschädigung.
PBI steht für Polybenzimidazol. PBI Performance Products unterscheidet seine U-Serie-Halbzeuge von T-Serie-Compounds, die mit anderen Polymeren gemischt sind. Diese Unterscheidung gehört in die Zeichnung und den Werkstoffnachweis. Ein Fertigungsweg, der für eine Halbzeugsorte qualifiziert wurde, sollte nicht auf eine Mischung übertragen werden, nur weil beide Namen PBI enthalten.
Zuerst den Werkstoff identifizieren, aus dem das Bauteil entstehen soll
Erfassen Sie Sorte, Hersteller, Halbzeugform und -zustand sowie alle erforderlichen Lagerungs- oder Konditionierungsanweisungen. Das Materialzeugnis und die Identität des Rohlings sollten auch nach der Teilung des Halbzeugs miteinander verbunden bleiben. Bei einer kleinen Charge teurer Komponenten kann das Vermischen von Rohlingen oder der Verlust dieser Verbindung eine Maßuntersuchung ergebnislos machen.
Die Lieferanteninformationen zur Celazole U-Serie behandeln Feuchtigkeit und den Zustand von Halbzeugen. Klären Sie mit der Materialquelle, in welchem Zustand die Bearbeitung und Abnahme erfolgen sollen. Vermeiden Sie die Annahme, dass alle gelieferten Rohlinge, geöffneten Verpackungen und teilbearbeiteten Teile dieselbe Vorgeschichte haben. Wo Feuchtigkeitsschutz vorgeschrieben ist, schließen Sie die Übergänge zwischen Lagerung, Zuschnitt, Fremdbearbeitung und Endverpackung ein.
Für PBI-Bearbeitung, ist diese Werkstoffdefinition nützlicher als eine allgemeine Beschreibung als “Hochtemperaturkunststoff”. Der Käufer muss dennoch festlegen, ob die gewählte Sorte für die Anwendung geeignet ist; die Aufgabe des Bearbeitungslieferanten besteht darin, das vereinbarte Bauteil herzustellen und zu verifizieren.
Empfindliche Übergänge vor der Planung des ersten Aufbaus markieren
Prüfen Sie dünne Ränder, abrupte Querschnittsänderungen, schmale Stege, kleine Befestigungslaschen und die Ausläufe von gebohrten oder ausgespindelten Merkmalen. Ein kerbempfindlicher Werkstoff kann Spannungen an einem scharfen Übergang konzentrieren. Die technische Frage ist, ob die Ecke oder Kante funktional erforderlich ist und welcher Radius oder welche Kantenbehandlung zulässig ist, ohne das Gegenstück zu beeinträchtigen.
Ein kosmetischer Kantenbruch ist kein Ersatz für einen funktionalen Radius. Ebenso kann eine große Fase, die das Schneiden erleichtert, Kontaktfläche entfernen oder die Position eines sitzenden Bauteils verändern. Legen Sie diese Entscheidungen auf der Zeichnung fest. Der Zerspaner sollte nicht zwischen einer undokumentierten Designänderung und einem unnötig fragilen Merkmal wählen müssen.
Betrachten Sie einen gestuften Isolierabstandshalter mit einer präzise positionierten Bohrung und einem dünnen Endflansch. Der Flansch benötigt möglicherweise eine temporäre Abstützung, während die Bohrung fertiggestellt wird, aber diese Abstützung darf ihn nicht flachdrücken. Kennzeichnen Sie die Auflagefläche des Flansches, die Bohrungsachse und alle zulässigen Kontaktzonen, damit Einrichtung und Prüfung dieselbe funktionale Auslegung verwenden.
Den Schnittauslauf abgestützt halten
Beim Durchbruch kann das letzte ungestützte Material eine andere Kraftrichtung erfahren als das Material zuvor im Schnitt. Prüfen Sie, wie das Werkzeug in jedes Merkmal eintritt und es verlässt. Eine Hinterlageanordnung, eine geänderte Schnittrichtung oder ein Zwischenabschnitt, der für die spätere Entfernung belassen wird, können helfen, sofern die Methode keine funktionale Oberfläche markiert oder überlastet.
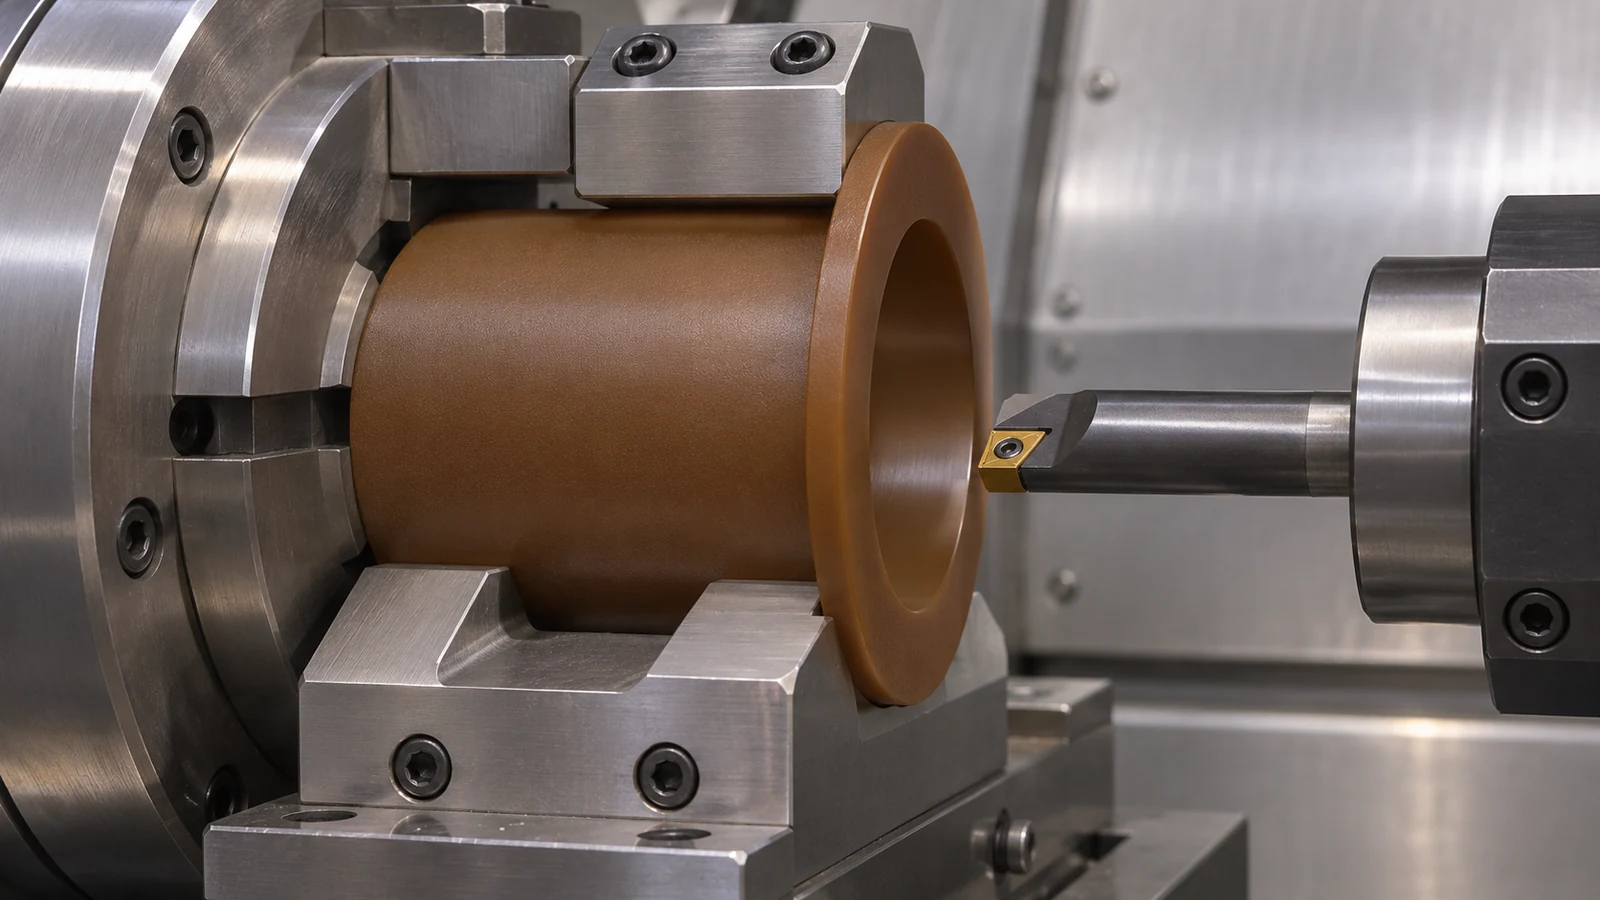 Die Zerspanungsrichtlinien von MCG behandeln PBI unter den Materialien, die besondere Aufmerksamkeit hinsichtlich Kerbempfindlichkeit und Zerspanungspraxis erfordern. Verwenden Sie dies als Ausgangspunkt für einen merkmalspezifischen Versuch. Wandeln Sie eine Richtlinie für Halbzeugformen nicht in ein garantiertes Ergebnis für Vorschub, Tiefe oder Oberflächengüte für jede Geometrie um.
Prüfen Sie den Werkzeugverschleiß, bevor Sie eine Änderung des Oberflächenerscheinungsbilds als Materialfehler akzeptieren. Eine verschlissene Schneide kann die Kraft erhöhen und einen grenzwertigen Austritt weniger zuverlässig machen. Die Qualifizierung sollte das schwierige Merkmal nahe dem Ende des vorgesehenen Werkzeugintervalls einschließen, nicht nur das erste mit einer frischen Schneide geschnittene Teil. Wenn ein Werkzeugwechsel den Schneidenzustand wiederherstellt, halten Sie diesen Nachweis im Prozessplan fest.
Für gefräste Taschen und Befestigungslaschen sollte der relevante CNC-Fräsweg durch die Abfolge hindurch Abstützung und Zugang bieten. Eine andere Anzahl von Maschinenachsen löst für sich genommen keine fragile ungestützte Wand. Erläutern Sie, wie das Werkzeug das Merkmal erreicht und was der Schnittkraft widersteht.
Einen entfernbaren Grat von fehlendem Material unterscheiden
Ein Grat hinterlässt zusätzliches anhaftendes Material. Ein Spanausbruch oder Ausbruch entfernt Material, das verbleiben sollte. Entgraten kann den ersten Zustand beheben, aber den zweiten nicht wiederherstellen. Diese Unterscheidung bestimmt, ob eine lokale Reparatur akzeptabel ist oder ob das Merkmal seine Geometrie- und Schadensanforderungen nicht mehr erfüllt.
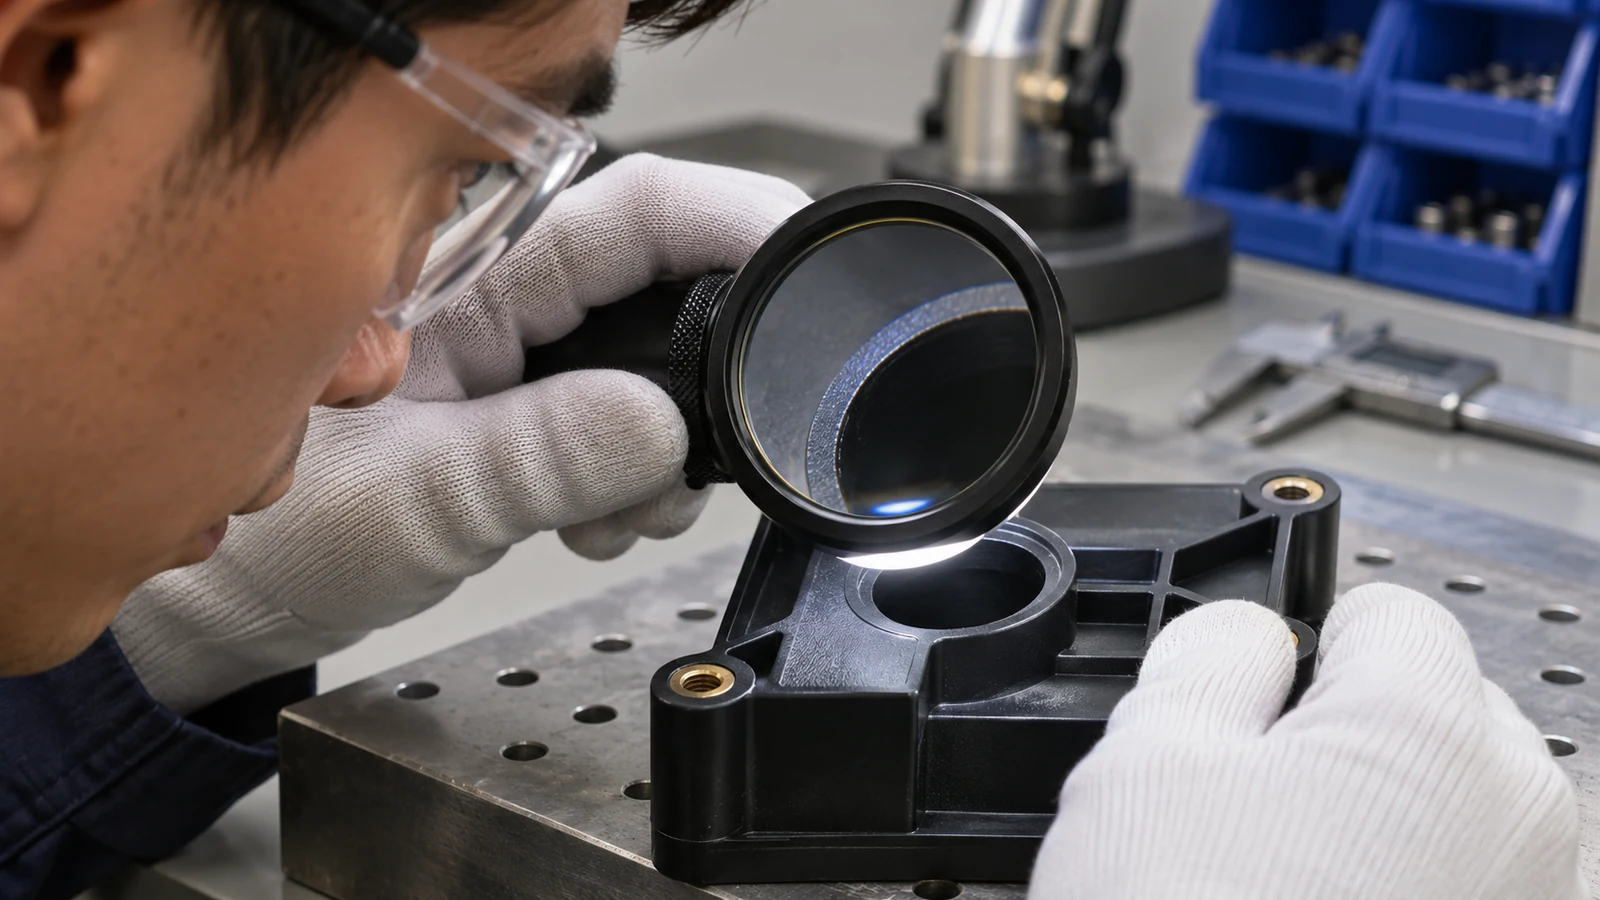 Prüfen Sie Bohrungsein- und -austritte unter Bedingungen, die die tatsächliche Kante sichtbar machen. Entscheiden Sie, ob Vergrößerung, Profilprüfung oder eine andere Methode für das jeweilige Risiko erforderlich ist. Eine einzelne Rauheitsmessspur abseits der beschädigten Kante belegt nicht, dass die Kante selbst akzeptabel ist.
| Beobachtung | Vor der Nacharbeit prüfen | Abnahmeimplikation |
|---|---|---|
| Anhaftender Vorsprung | Ob eine kontrollierte Entfernung die spezifizierte Kante erhält | Die Kante nach dem Entgraten prüfen |
| Fehlendes Eckenmaterial | Ausmaß relativ zur funktionalen Hüllkurve | Reparatur erfordert Designprüfung; Polieren ersetzt kein Material |
| Geänderte Bohrungsmessung | Auflage, Messkraft und Konditionierungszustand | Messreaktion von tatsächlicher Geometrieänderung trennen |
| Wiederholte Austrittsschäden | Werkzeugzustand und Auflage beim Durchbruch | Die Route korrigieren statt Teile wiederholt zu sortieren |
Hypothetischer Abstandshalter: eine gute Bohrung mit beschädigtem Flansch
Angenommen, die Bohrungsgröße des Isolierabstandshalters ist korrekt, aber der dünne Flansch zeigt nach dem letzten Arbeitsgang kleine Randverluste. Die Prüfung stellt zunächst fest, ob der Schaden durch Schneiden, Entladen oder spätere Handhabung entsteht. Die Untersuchung des Teils erst bei der Endverpackung vereint alle drei Möglichkeiten.
Tritt der Schaden am Werkzeugaustritt auf, prüft das Team die Auflage und die Austrittsrichtung, während der Werkzeugzustand überwacht wird. Tritt er beim Entladen auf, wird die Kontakt- und Freigabemethode überarbeitet. Zeigt sich der Schaden erst nach dem Transport, bedarf die Verpackung der Aufmerksamkeit. Dasselbe sichtbare Symptom kann daher unterschiedliche Änderungen erfordern; eine engere Toleranz an der Bohrung würde keines davon lösen.
Dies ist eine hypothetische Analyse, keine Behauptung von Produktionserfahrung. Sie veranschaulicht einen nützlichen PBI-Bearbeitungsversuch: das gefährdete Merkmal in den Stufen beobachten, in denen Schäden entstehen könnten, und dann verifizieren, dass die gewählte Korrektur sowohl die beabsichtigte Kante als auch die Paarungsgeometrie erhält.
Den Abnahmezustand in die Bestellung schreiben
Kritische Maße und Bezugsbeziehungen, zulässige Kantenbehandlungen, explizite Grenzwerte für Späne oder Oberflächenschäden, wo erforderlich, sowie den erforderlichen Zustand für die Messung angeben. Lagerungs- oder Konditionierungsanweisungen, die befolgt werden müssen, und jede Verpackung, die zum Schutz der fertigen Geometrie erforderlich ist, benennen.
Die Bauteilprüfung von der Anwendungsvalidierung getrennt halten. Ein konformer Abstandshalter ist damit noch nicht für einen bestimmten elektrischen, thermischen, Vakuum- oder chemischen Einsatz freigegeben. Die PBI-Bearbeitungsdokumentation sollte die Materialcharge, den Zeichnungsstand und die abgeschlossenen Fertigungsstufen ausweisen, ohne eine Leistung zu beanspruchen, die nie geprüft wurde.
Fragen zur PBI-Bearbeitung
Kann eine Mischung dasselbe Verfahren wie eine ungemischte PBI-Halbzeugform verwenden?
Gehen Sie nicht davon aus. Bestätigen Sie die genaue Sorte und prüfen Sie Werkzeugverhalten, Halterung, Konditionierung und Abnahme am tatsächlichen Material.
Rechtfertigt eine hohe Gebrauchstemperaturbewertung heißeres Schneiden?
Nein. Eine Gebrauchseigenschaft definiert nicht die lokalen Schneidbedingungen und schützt kein empfindliches Merkmal vor Kraft, Reibung oder Beschädigung.
Kann Polieren eine ausgebrochene Kante akzeptabel machen?
Nur wenn die verbleibende Geometrie eine freigegebene Anforderung erfüllt. Polieren kann die Form weiter verändern; es kann verlorenes Material nicht ersetzen.
Welches Merkmal gehört in den ersten Versuch?
Die am wenigsten gestützte oder funktional empfindlichste Kante, einschließlich ihrer Prüfung und Handhabung. Eine einfache Außenfläche ist ein schwacher Test für einen schwierigen Bohrungsaustritt.