
Usine uma peça de aço maraging na condição que torna a rota completa viável e, em seguida, verifique-a na condição exigida para entrega. A usinagem de aço maraging é geralmente mais fácil antes do envelhecimento, enquanto o corte de uma peça envelhecida exige ferramentas e condições compatíveis com sua dureza mais alta. Isso não significa que cada recurso deva ser automaticamente acabado antes do tratamento. Ajustes críticos, sobremetal de acabamento acessível e o estado final de inspeção acordado determinam a sequência.
Neste artigo
A discussão aqui diz respeito a estoque de maraging 18Ni forjado identificado, como os graus 250 ou 300 especificados. Não trata todo aço chamado “maraging” como intercambiável, nem transfere uma rota diretamente para um blank fabricado aditivamente. O resultado útil é uma decisão de processo recurso por recurso para um componente usinado.
Comece pela condição de entrega e depois trabalhe de trás para frente
Um desenho que especifica apenas uma classe de resistência deixa questões importantes sem resposta. Estabeleça o grau real, a especificação do produto, a condição fornecida e a condição final exigida. Pergunte quem controla a operação de envelhecimento e qual documentação a acompanha. Se o pedido exigir uma peça acabada no estado envelhecido, a aceitação dimensional apenas antes do envelhecimento não pode demonstrar conformidade com o pedido completo.
Os aços maraging ganham resistência por meio de uma resposta ao envelhecimento distinta da rota convencional de endurecimento do aço-carbono. Orientações publicadas de fabricantes de ferramentas observam a diferença entre cortar material recozido e endurecido por envelhecimento e recomendam relacionar os dados iniciais de corte a uma dureza comparável. Não fornecem uma folga de acabamento universal nem uma rota única para todas as geometrias. Essas decisões dependem do histórico do estoque, da acessibilidade dos recursos e do plano de tratamento real.
Trabalhe de trás para frente a partir do recurso mais difícil de recuperar. Um furo de precisão com acesso posterior para retificação pode ser tratado de forma diferente de um recesso interno estreito cuja ferramenta não consegue entrar após a conclusão de outros recursos. Um assento de rolamento pode exigir que um datum acessível seja preservado durante o tratamento. O plano de inspeção deve seguir essas escolhas, não ser adicionado depois que o programa de corte estiver concluído.
O site materiais de aço do site é um ponto de partida para discutir famílias de materiais. Não é evidência de que uma rota genérica de aço-liga qualifique um grau de maraging específico. Mantenha as instruções de material e tratamento específicas do grau junto ao trabalho, incluindo qualquer restrição sobre estoque substituído ou operações térmicas adicionais.
Atribua cada recurso a uma etapa
Divida o desenho em desbaste, recursos potencialmente finais antes do envelhecimento e recursos finais após o envelhecimento. Isso não é uma exigência de usar todas as três categorias. É uma forma de tornar visível a decisão de engenharia. Para cada superfície funcional, declare o que poderia mudar entre sua operação de usinagem e a entrega e se a rota pode medir ou corrigir essa mudança.
| Pergunta sobre o recurso | Antes do envelhecimento | Após envelhecimento |
|---|---|---|
| A característica pode tolerar a variação dimensional da rota acordada? | Pode ser um candidato para acabamento aqui, com verificação posterior. | Inspecione o requisito final em vez de assumir estabilidade. |
| Um ajuste justo é recuperável por uma operação de acabamento acessível? | Preserve sobremetal adequado e uma referência de localização utilizável. | Faça o acabamento a partir do datum especificado e verifique o ajuste. |
| Um tratamento ou acabamento posterior tornará uma característica interna inacessível? | Resolva a sequência com a engenharia antes de cortar. | Não assuma que uma correção permanece possível. |
| A característica fornece apenas folga? | Use a tolerância funcional real, não um acabamento de precisão desnecessário. | Verifique se a folga permanece aceitável. |
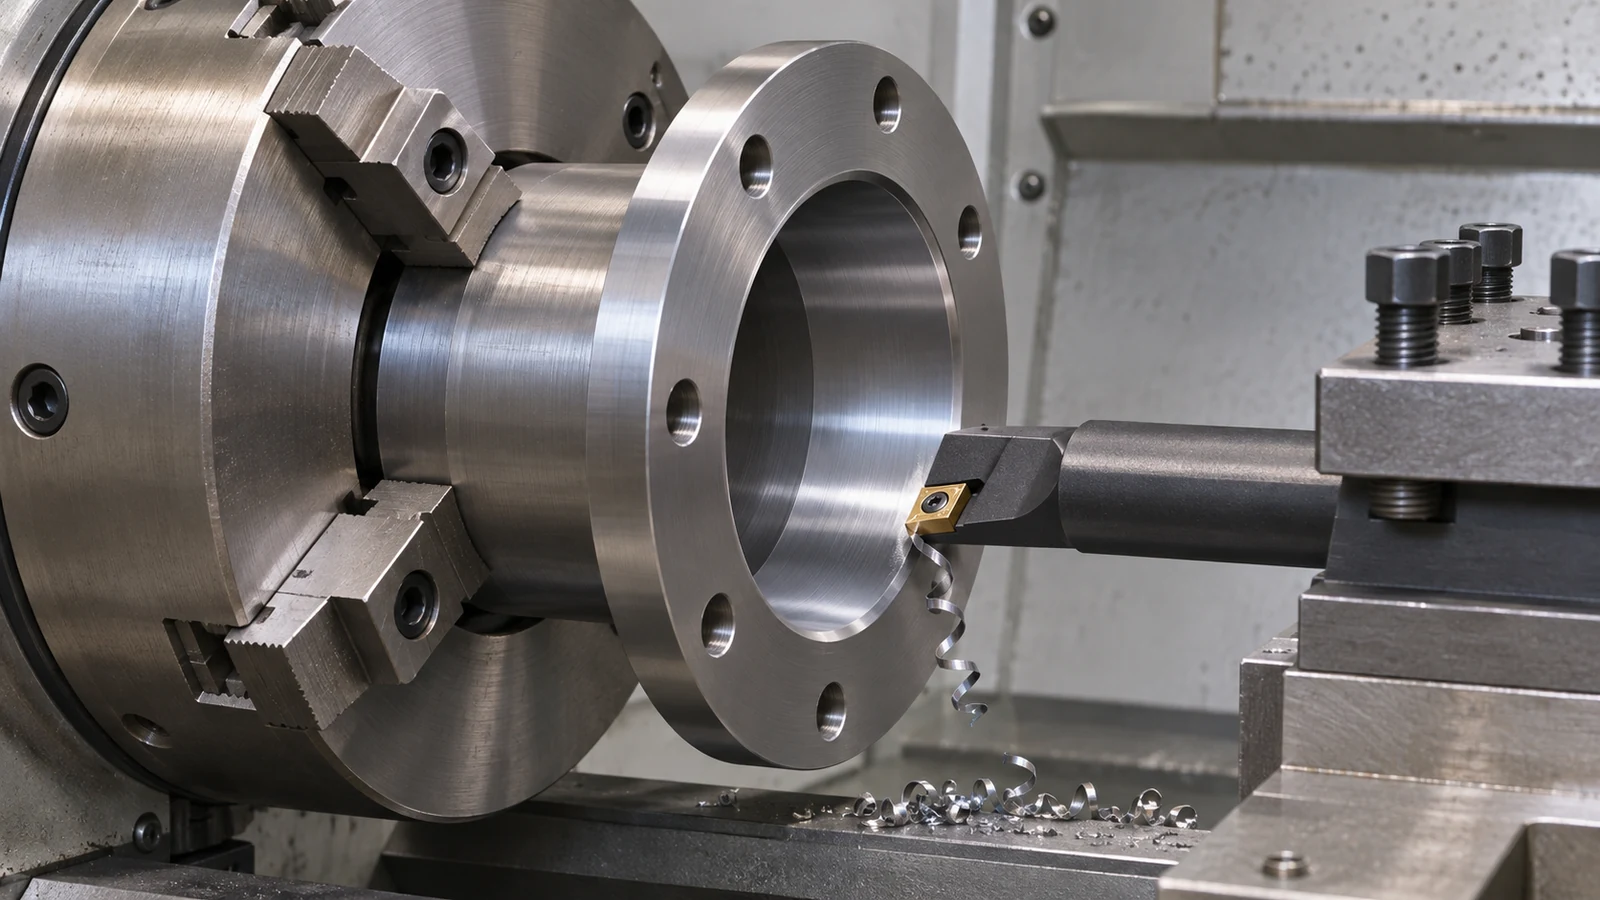
Para um componente rotacional, usinagem de aço maraging pode estabelecer um furo, munhão e ombro no torno. Se uma operação subsequente precisar recuperar a relação entre eles, mantenha uma referência que seja tanto mensurável quanto utilizável para fixação. Um plano de processo que remove toda superfície de localização conveniente antes do tratamento pode criar um problema de acabamento difícil mesmo quando resta sobremetal suficiente.
Não escolha uma tolerância apenas por hábito. Sobremetal insuficiente pode não deixar margem para correção; sobremetal excessivo pode aumentar a dificuldade e o custo de corte do material envelhecido. Defina o sobremetal com base na geometria, na rota do material e no método de acabamento. Se nenhuma evidência de processo sustentar o sobremetal proposto, use um ensaio qualificado ou uma revisão de engenharia em vez de apresentar um número arbitrário como regra de produção.
Uma luva flangeada torna o trade-off visível
Considere um casquilho hipotético com flange, com um furo de trabalho, furos de montagem e uma face que se apoia contra outro componente. A peça é entregue envelhecida. Uma rota proposta faz todo o acabamento no estado mais macio e verifica apenas as dimensões gerais depois. Outra mantém sobremetal no furo de trabalho e na face de apoio, e faz o acabamento dessas interfaces após o envelhecimento. Nenhuma é automaticamente correta sem os requisitos funcionais e as evidências da rota.
Na primeira rota, a revisão deve estabelecer que as características críticas permanecem aceitáveis após o tratamento e a movimentação especificados. Medir apenas o diâmetro externo não demonstra o tamanho do furo, a relação entre faces ou a posição dos furos. Na segunda, o furo e a face precisam de acesso para acabamento e de uma referência estável após o tratamento. Se o dispositivo fixar em uma superfície cuja posição mudou, a operação corretiva pode criar uma nova relação em vez de restaurar a pretendida.
Os furos de montagem podem ter mais folga que o furo de trabalho. Fazer o acabamento de todos os furos após o envelhecimento poderia adicionar usinagem de material duro sem benefício funcional. Por outro lado, um furo de localização justo pode precisar de tratamento diferente de um furo de folga adjacente, embora ambos apareçam no mesmo padrão de furação. Identifique a função de cada furo antes de atribuir uma tolerância comum ou uma etapa de acabamento.
Este cenário é ilustrativo, não é o relato de um pedido de cliente. Sua lição é que a usinagem do aço maraging deve vincular o momento de cada operação à tarefa de montagem da peça. Não se deve reduzir uma rota específica do material a “usinar macio, depois envelhecer” ou “usinar tudo duro”. Essas frases omitem as referências, o acesso e as evidências de aceitação que tornam qualquer das rotas defensável.
Inspecione a transição entre operações, não apenas a última dimensão
Registre a identidade da peça, a condição do material e a etapa de medição ao verificar uma rota de ensaio. Se um furo sair da tolerância após o tratamento, compare medições feitas a partir das mesmas referências definidas. Isso ajuda a separar o movimento dimensional real de uma configuração de medição alterada, de uma condição de fixação diferente ou de um erro de acabamento não relacionado. Uma diferença inexplicada não é, por si só, prova de que a liga ou o tratamento falhou.
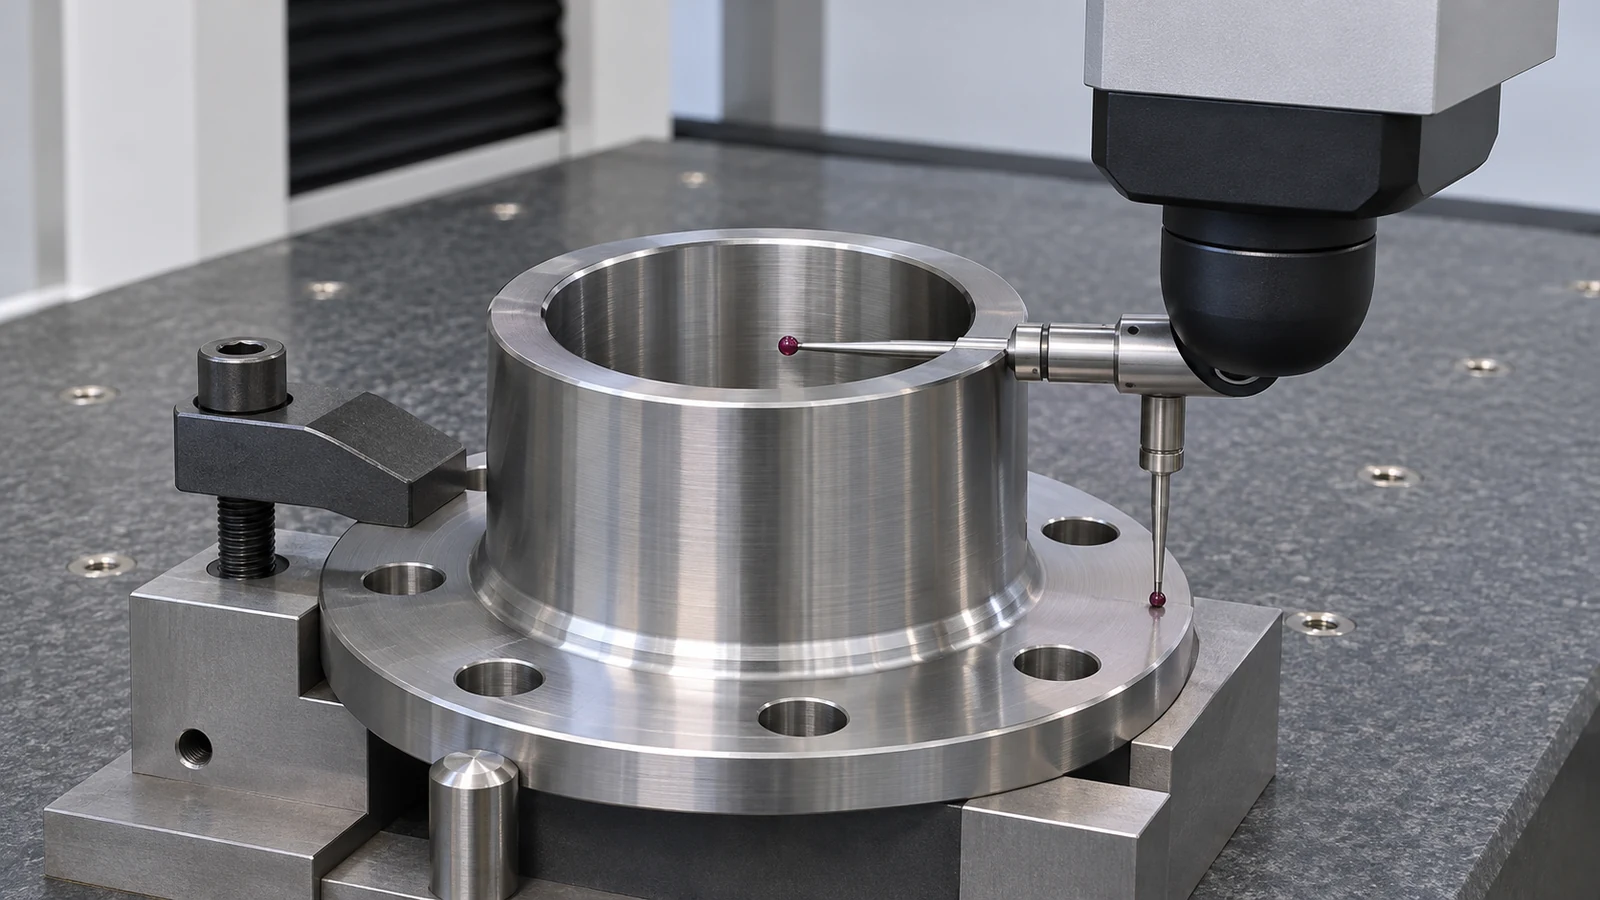 Quando a usinagem final ocorre na condição envelhecida, qualifique a operação de corte para essa dureza e geometria reais. Observe a característica cuja superfície ou tamanho primeiro se desvia do requisito, inspecione a ferramenta e revise o engajamento e a fixação. Um corte bem-sucedido no estoque inicial mais macio não estabelece a vida da ferramenta nem a integridade superficial após o envelhecimento.
Uma etapa de retificação proposta também precisa de um propósito explícito. A visão geral da retificação de precisão pode apoiar uma discussão sobre munhões, furos ou faces acessíveis; ela não torna toda característica interna retificável. Verifique o acesso do rebolo, as referências, o sobremetal restante e a condição superficial exigida após o acabamento antes de fazer da retificação o método de recuperação presumido.
Na liberação do pedido, o desenho e a rota devem concordar quanto ao material, à condição, aos datums críticos, às superfícies protegidas, aos registros de tratamento exigidos e às verificações dimensionais finais. Qualquer qualificação envolvendo fadiga, desempenho estrutural ou uma montagem regulamentada pertence ao processo de projeto e qualidade responsável. Um relatório de usinagem dimensional deve declarar seu escopo em vez de implicar essas aprovações mais amplas.
Perguntas sobre a sequência de usinagem e envelhecimento
O aço maraging é sempre usinado antes do envelhecimento?
Geralmente é mais fácil cortar antes do envelhecimento, mas a rota completa pode incluir o acabamento depois. Decida pela acessibilidade das características, pelo ajuste exigido e pelas evidências que sustentam a aceitação dimensional na condição de entrega.
O mesmo programa e ferramental podem ser usados nas duas condições?
Não presuma isso. O envelhecimento altera a condição do material. Revise o ferramental e os dados iniciais para a dureza real e, em seguida, qualifique a geometria exigente em vez de confiar em um ensaio bem-sucedido com estoque mais macio.
Uma rota para estoque laminado pode ser reutilizada para um esboço impresso?
Somente após uma revisão separada. O histórico de fabricação, a condição do estoque, a geometria e os requisitos de tratamento diferem. Este artigo não qualifica uma rota aditiva nem pressupõe comportamento equivalente.
O que o relatório final deve identificar?
Identificar a revisão do desenho, a peça, os registros de material e tratamento exigidos, as características medidas, o esquema de datums e a condição final. Separar claramente a evidência dimensional de quaisquer requisitos adicionais de desempenho ou qualificação.