
Um porta-eletrodos de C18150 pode ter o contorno correto e ainda assim apresentar desempenho insatisfatório se sua face de contato, ajuste de localização ou condição do material fornecido estiverem incorretos. A usinagem do C18150 deve começar por essas interfaces de trabalho. Identifique o estoque de cobre-cromo-zircônio e a condição fornecida, depois conecte a rota de torneamento e fresamento às superfícies que conduzem corrente, localizam o conjunto ou transmitem força de fixação.
Neste artigo
- Escreva uma descrição de material que sobreviva à transferência
- Desenhe o caminho da corrente e o caminho de localização separadamente
- Desenvolva o corte em torno do recurso mais exigente
- Revise um desenho de porta-eletrodos pela consequência da falha
- Escolha evidências para cada questão de aceitação
- Questões sobre componentes de C18150
Esta é uma questão de fabricação de componentes. Ela não estabelece configurações de sistema de soldagem, não qualifica um conjunto elétrico nem promete uma condutividade específica de uma peça acabada sem um teste acordado. O objetivo é um desenho que informe ao operador de usinagem quais recursos importam e informe à inspeção o que deve ser aceito.
Escreva uma descrição de material que sobreviva à transferência
O C18150 é uma liga de cobre contendo cromo e zircônio. Referências de fornecedores também usam designações como CuCr1Zr e CW106C, mas a aquisição deve confirmar a especificação aplicável, a forma do produto e a condição em vez de confiar em um nome informal. Um certificado de um produto não estabelece automaticamente equivalência com todas as outras designações ou com a condição de um tarugo substituído.
A distinção em relação à barra de cobre puro comum é importante. Resistência, dureza e condutividade estão relacionadas ao processamento do material, portanto uma descrição de compra que indica apenas “cobre” deixa a rota indefinida. Pergunte quais propriedades são exigidas pela aplicação e quais evidências devem acompanhar a entrega. Uma leitura de dureza, uma leitura de condutividade e um certificado de material respondem a perguntas diferentes; nenhuma deve substituir silenciosamente as outras.
Se o processo incluir uma operação térmica, sua finalidade e responsável precisam estar claros. Uma especificação de material aprovada pode definir a condição fornecida ou final exigida. Não insira um tratamento extra porque outra liga de cobre o utilizou com sucesso. Discuta a sequência proposta com o fornecedor do material e a equipe de engenharia responsável, especialmente se uma operação de junção posterior puder afetar as interfaces de trabalho.
Desenhe o caminho da corrente e o caminho de localização separadamente
Em um porta-eletrodos, o haste externo pode se localizar em um grampo enquanto uma face de extremidade ou assento interno fornece uma interface de contato. Marque ambos os caminhos no desenho. Um diâmetro que estabelece alinhamento precisa de um ajuste definido e de relação com seu assento; uma superfície de contato precisa de acabamento acordado e critério de dano. Apertar todas as dimensões não explica nenhuma das duas tarefas.
Para um porta-eletrodos torneado, Usinagem de C18150 pode gerar o diâmetro de localização, o ressalto e o furo em uma configuração comum onde a geometria permitir. Isso reduz o número de vezes que sua relação precisa ser recuperada. Qualquer operação de fresamento posterior deve referenciar o datum pretendido, não um lado inacabado conveniente que não tem relação controlada com o eixo de trabalho.
Uma face de contato pode ser dimensionalmente plana e ainda assim conter rebarbas elevadas, detritos incrustados ou danos de manuseio. Essas condições podem interferir no assentamento e criar um padrão de contato real diferente do desenho nominal. Defina quais marcas são inaceitáveis na área funcional e como ela é protegida durante a usinagem, limpeza e embalagem. Evite presumir que um requisito de brilho visual comprove o desempenho elétrico.
Desenvolva o corte em torno do recurso mais exigente
Pesquisas publicadas sobre torneamento de C18150 examinam condições de corte, geometria da ferramenta e resposta superficial em conjunto. Seus resultados se aplicam ao material, à ferramenta e às condições de teste do estudo. São evidências úteis de que as variáveis interagem; não são uma folha de configurações de produção para todo suporte. Selecione dados iniciais com a condição real do material e a orientação de aplicação do fabricante da ferramenta, depois qualifique-os na característica mais exigente da peça.
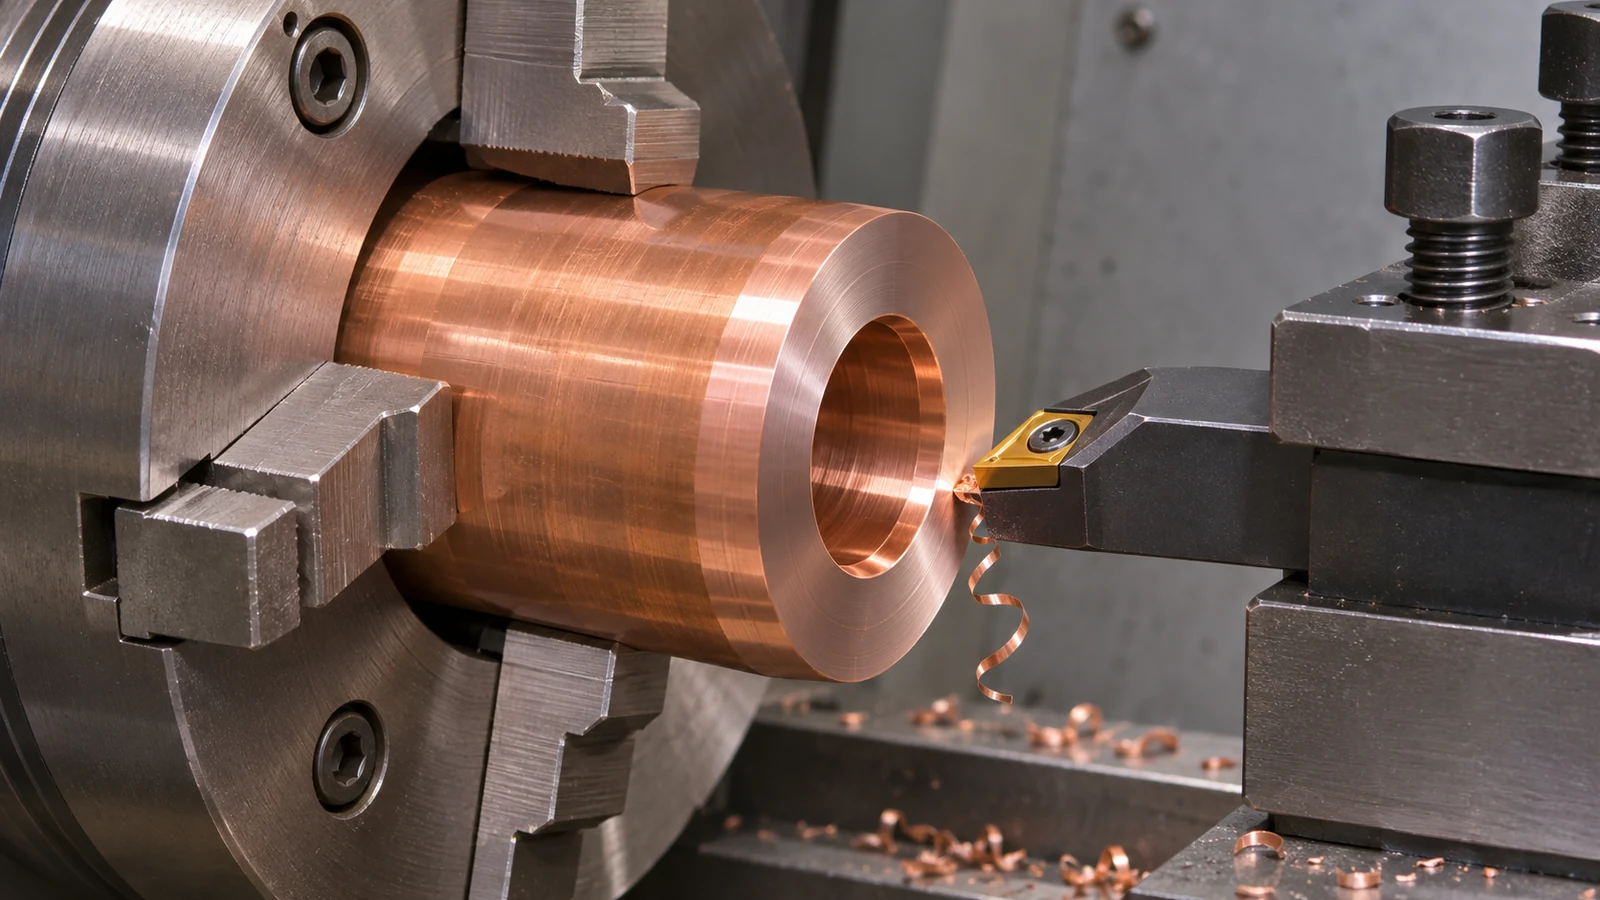 Um ressalto interrompido, um recesso profundo ou uma rosca pequena podem revelar problemas que um longo passe de torneamento externo não revela. Inspecione a evacuação de cavacos e a aresta de corte nesse local. Esmagamento de material, uma pastilha danificada e cavacos recortados podem todos deixar superfícies de aparência ruim, mas exigem correções diferentes. Compare a superfície com a condição da ferramenta antes de alterar vários parâmetros ao mesmo tempo.
A força de fixação merece uma análise própria. Prender um cabo acabado curto pode marcar exatamente o ajuste que está sendo aceito. Uma superfície de fixação ampla e adequada pode protegê-lo melhor, mas o dispositivo ainda precisa resistir à carga de corte. Verifique a peça após a liberação e após qualquer segunda operação. Um diâmetro correto dentro do dispositivo não demonstra que o componente liberado ou sua relação com o ressalto permaneça aceitável.
Para furos transversais e conexões roscadas, identifique as interseções internas que o inspetor final não consegue ver facilmente. Planeje o acesso para rebarbação e limpeza antes de escolher a ordem de furação. Um furo pode atender ao seu requisito de tamanho e ainda reter uma rebarba interna que obstrui a montagem ou se solta em uma passagem conectada. O método de inspeção deve abordar a característica oculta real, e não uma borda acessível conveniente.
Revise um desenho de porta-eletrodos pela consequência da falha
Em uma revisão hipotética, um suporte tem um cabo de localização, uma fixação roscada e um assento de contato anular. O primeiro protótipo é montado, mas o assento mostra um padrão de contato irregular. Recortar a rosca sem investigação perderia o problema. Verifique se o componente acoplado para no assento pretendido, se sua rosca termina cedo demais e se uma rebarba ou um ressalto mal relacionado altera o contato.
Em seguida, separe a geometria da evidência de material. Se o assento estiver corretamente localizado e livre de danos, uma preocupação com o desempenho da aplicação ainda pode exigir uma investigação da condição do material ou do sistema. O relatório dimensional do maquinista não resolve o processo de soldagem ou o projeto do caminho da corrente. Atribua essas responsabilidades de aceitação antes de encomendar outro lote.
Este exemplo mostra por que a usinagem de C18150 se beneficia de uma revisão baseada em características. O desenho pode especificar o diâmetro de localização e a relação com o ressalto, uma condição de rosca e alívio, e a área superficial que deve permanecer protegida. Ele não precisa impor o mesmo acabamento ou tolerância a um alívio externo não funcional. Este é um cenário de engenharia ilustrativo, não um registro de teste de cliente ou pedido entregue.
Escolha evidências para cada questão de aceitação
O pacote de inspeção deve vincular cada requisito a um método. Verificações dimensionais abordam tamanho e localização; inspeção superficial aborda rebarbas e danos; documentação de material aborda identidade e a condição especificada. Se forem exigidos ensaios de condutividade ou dureza, nomeie o método, o local, a condição e o responsável. Não inferir uma garantia de peça acabada a partir de valores típicos de folha de dados do fornecedor.
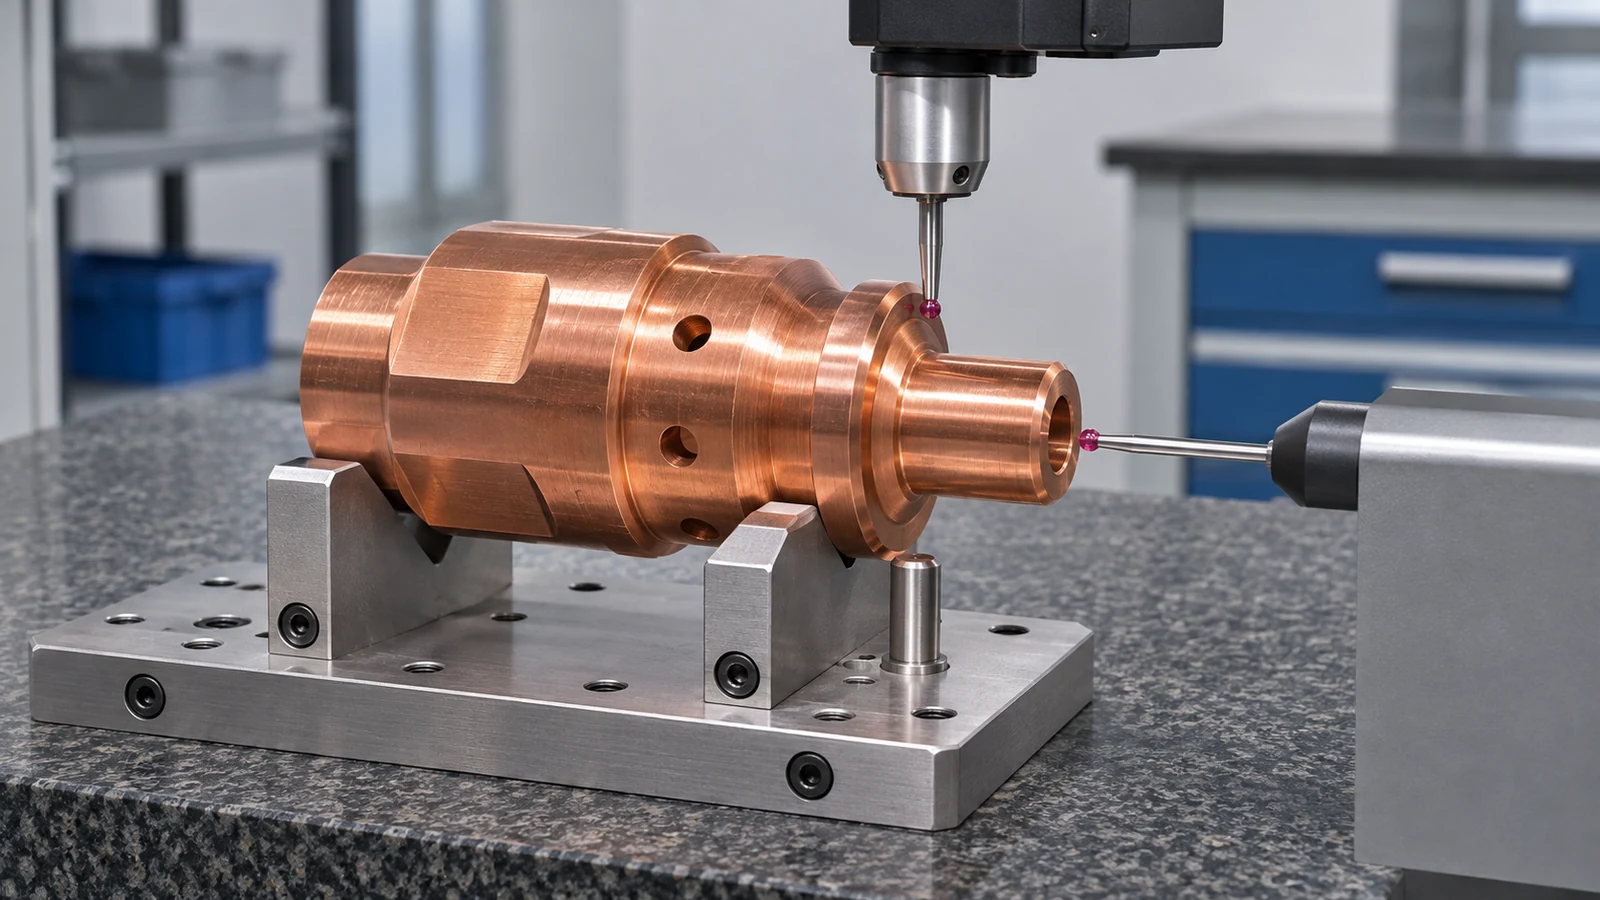 Discuta quaisquer condições especiais de manuseio e medição com o fornecedor, incluindo se a face de contato é avaliada antes ou depois do tratamento final. A visão geral de qualidade e inspeção pode apoiar essa conversa, mas o desenho e o contrato de compra devem definir a aceitação deste componente. Nenhuma declaração genérica de capacidade substitui um plano de inspeção acordado.
Para cotação, forneça o grau e a condição reais, as informações da interface de acoplamento, as superfícies críticas e os documentos exigidos. O site página de materiais de cobre é a referência da família de materiais; a tarefa mais restrita deste artigo é decidir como uma peça em C18150 é fabricada e aceita. Mantenha requisitos não relacionados, como planicidade de barramento, espessura de revestimento ou corrente de soldagem, em suas próprias especificações.
Questões sobre componentes de C18150
O C18150 tem o mesmo comportamento de corte que o cobre puro?
Não presuma que sim. Identifique a liga e a condição do material e use orientação adequada de ferramental. Uma rota desenvolvida para outro material de cobre é uma comparação inicial, não evidência de que os mesmos parâmetros funcionarão.
Uma face de contato lisa comprova bom contato elétrico?
Não. Geometria, limpeza, superfícies de acoplamento, carregamento e condição do material são todos relevantes para a montagem. O relatório de usinagem deve indicar o que foi medido; o desempenho elétrico ou de aplicação exige sua própria verificação acordada.
A usinagem deve sempre ocorrer antes do envelhecimento?
Não existe uma sequência universal aplicável a todo pedido. Siga os requisitos aplicáveis do material e da condição final e revise qualquer operação térmica proposta com o fornecedor responsável e a equipe de engenharia.
O que deve acompanhar uma solicitação de cotação?
Inclua a revisão do desenho, a especificação e a condição do material, a quantidade, as superfícies críticas de contato e de localização, o estado final de tratamento e os documentos de inspeção exigidos. Identifique detalhes de acoplamento quando eles explicarem um requisito funcional.