
Um invólucro plástico usinado que parece íntegro na inspeção pode desenvolver trincas ou se deformar posteriormente. A usinagem de Noryl, portanto, exige uma revisão do grau exato do material, do estresse de usinagem, da exposição a fluidos e da condição em que a peça é medida. Uma trinca tardia é um sintoma a ser investigado, não prova de que toda peça de Noryl precise do mesmo ciclo de recozimento ou de que uma tolerância dimensional mais apertada evitará a falha.
Neste artigo
- Identifique o grau antes de diagnosticar a trinca
- Reconstrua quando o dano se tornou visível
- Reduza os estresses introduzidos pela fabricação do invólucro
- Revise fluidos e condicionamento como escolhas controladas de processo
- Use uma revisão do invólucro para testar as explicações concorrentes
- Perguntas sobre trincas e verificações dimensionais
Comece preservando as evidências: identifique o lote do material, a característica danificada e as operações ou exposições entre o corte e a descoberta. Uma investigação útil acompanha a peça ao longo da usinagem, limpeza, armazenamento e montagem. Ela não salta diretamente de um nome comercial para um tratamento térmico.
Identifique o grau antes de diagnosticar a trinca
Noryl é uma família de nomes comerciais associada a materiais PPO/PPE modificados. O grau real e qualquer reforço ou aditivo importam; um nome comercial amplo não é uma especificação completa de compra. Registre a designação da forma de estoque do fornecedor, a forma do produto e a documentação do grau. Não presuma que todo material vendido sob um nome comercial relacionado tenha a mesma compatibilidade com fluidos ou as mesmas instruções de tratamento.
Para um invólucro usinado a partir de placa, identifique como o blank foi produzido e qual condicionamento o fornecedor já realizou. Uma placa com remoção significativa de material de um dos lados pode responder de forma diferente de um componente raso e equilibrado. A questão é o que a geometria e a rota propostas fazem com o material específico, e não se uma família de polímeros é geralmente descrita como dimensionalmente estável.
O visão geral de materiais plásticos de engenharia pode ajudar a organizar a seleção de materiais, mas a orientação específica do grau deve vir do fornecedor do material e dos requisitos da aplicação. Propriedades típicas de materiais não qualificam um invólucro usinado, não certificam uma montagem elétrica nem provam compatibilidade com seu agente de limpeza.
Reconstrua quando o dano se tornou visível
Pergunte se a trinca apareceu antes da liberação do dispositivo de fixação, após a limpeza, durante o armazenamento ou após a montagem. Registre sua posição em relação a um canto de cavidade, boss de parafuso, furo perfurado ou superfície de fixação. Essas observações estreitam a investigação. Elas não estabelecem uma causa por si só, porque um canto carregado também pode ser a área mais exposta a um fluido ou a parte mais quente de um corte.
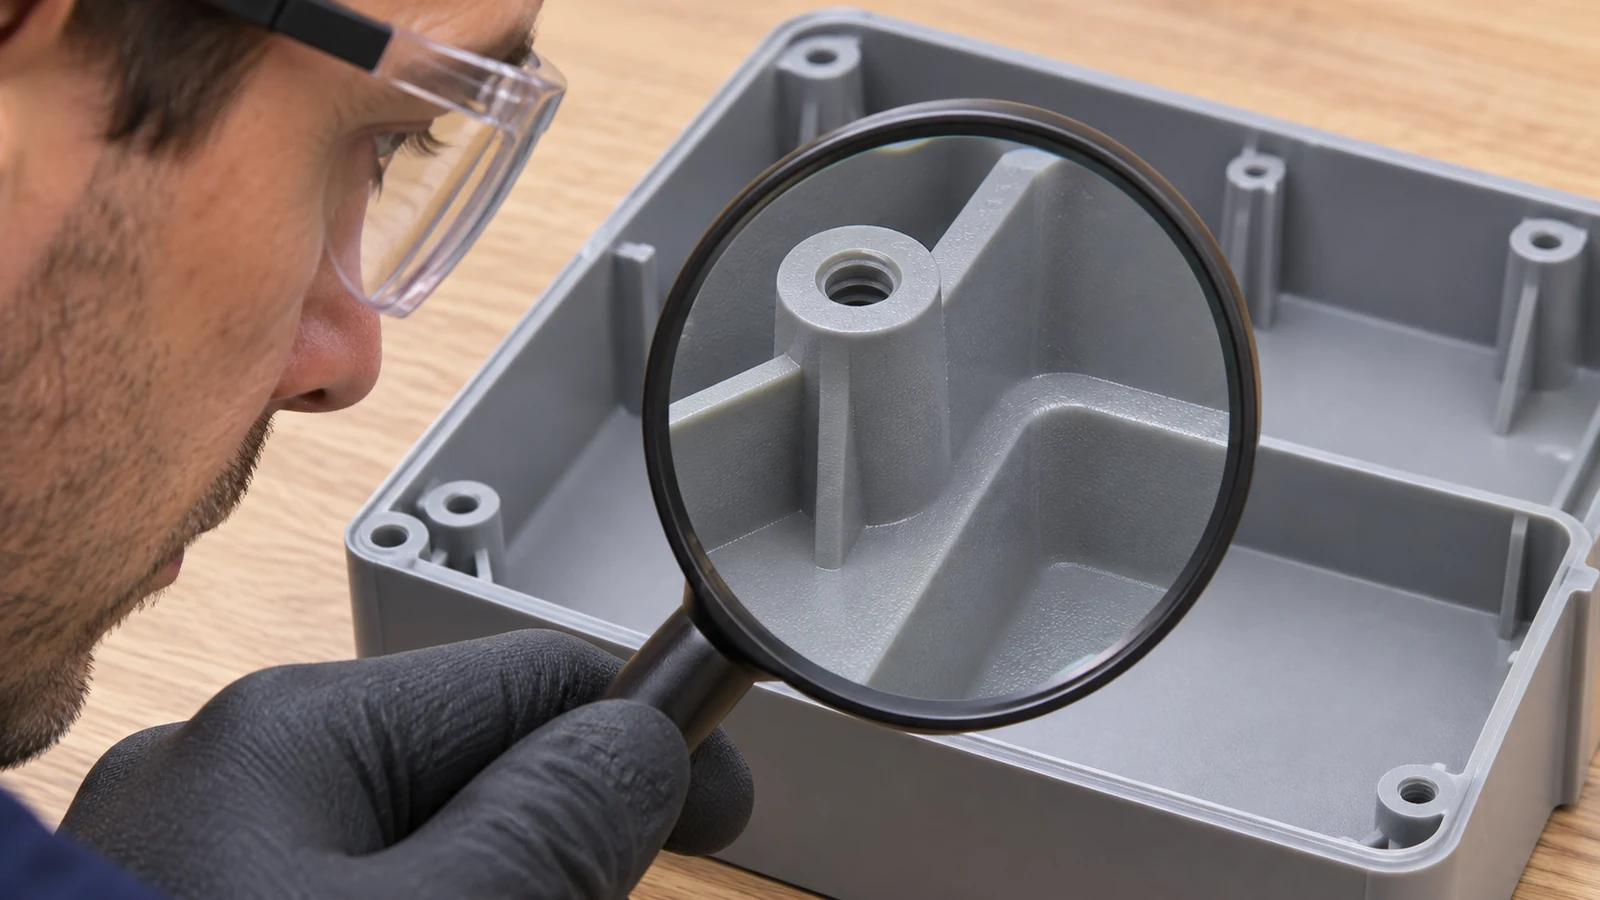 Compare peças intactas e danificadas da mesma rota, quando disponíveis. Anote a condição da ferramenta, a remoção de material, a fixação, a identidade do fluido, a concentração de limpeza e a sequência de exposição. Evite alterar todas elas antes de documentar o problema original. Uma peça de reposição bem-sucedida feita por várias etapas alteradas pode ocultar a causa e deixar o próximo lote vulnerável.
Separe o trincamento do movimento dimensional. Uma parede que se arqueia após a liberação pode indicar um problema diferente do microtrincamento em torno de um recesso de parafuso após a limpeza. Ambos precisam de atenção, mas uma única medição não consegue descrever os dois. Inspecione a superfície e verifique a geometria liberada a partir de referências definidas, com o momento de cada observação registrado.
Reduza os estresses introduzidos pela fabricação do invólucro
Para um alojamento com cavidade, examine como o blank é apoiado à medida que o material é removido. Uma fixação forte pode forçar temporariamente uma parede para a posição. Após a liberação, a peça pode não ter mais a geometria medida. Distribua o apoio onde for viável e teste a condição liberada durante o desenvolvimento do roteiro. Não aceite um setup apenas porque o componente fixado corresponde ao modelo.
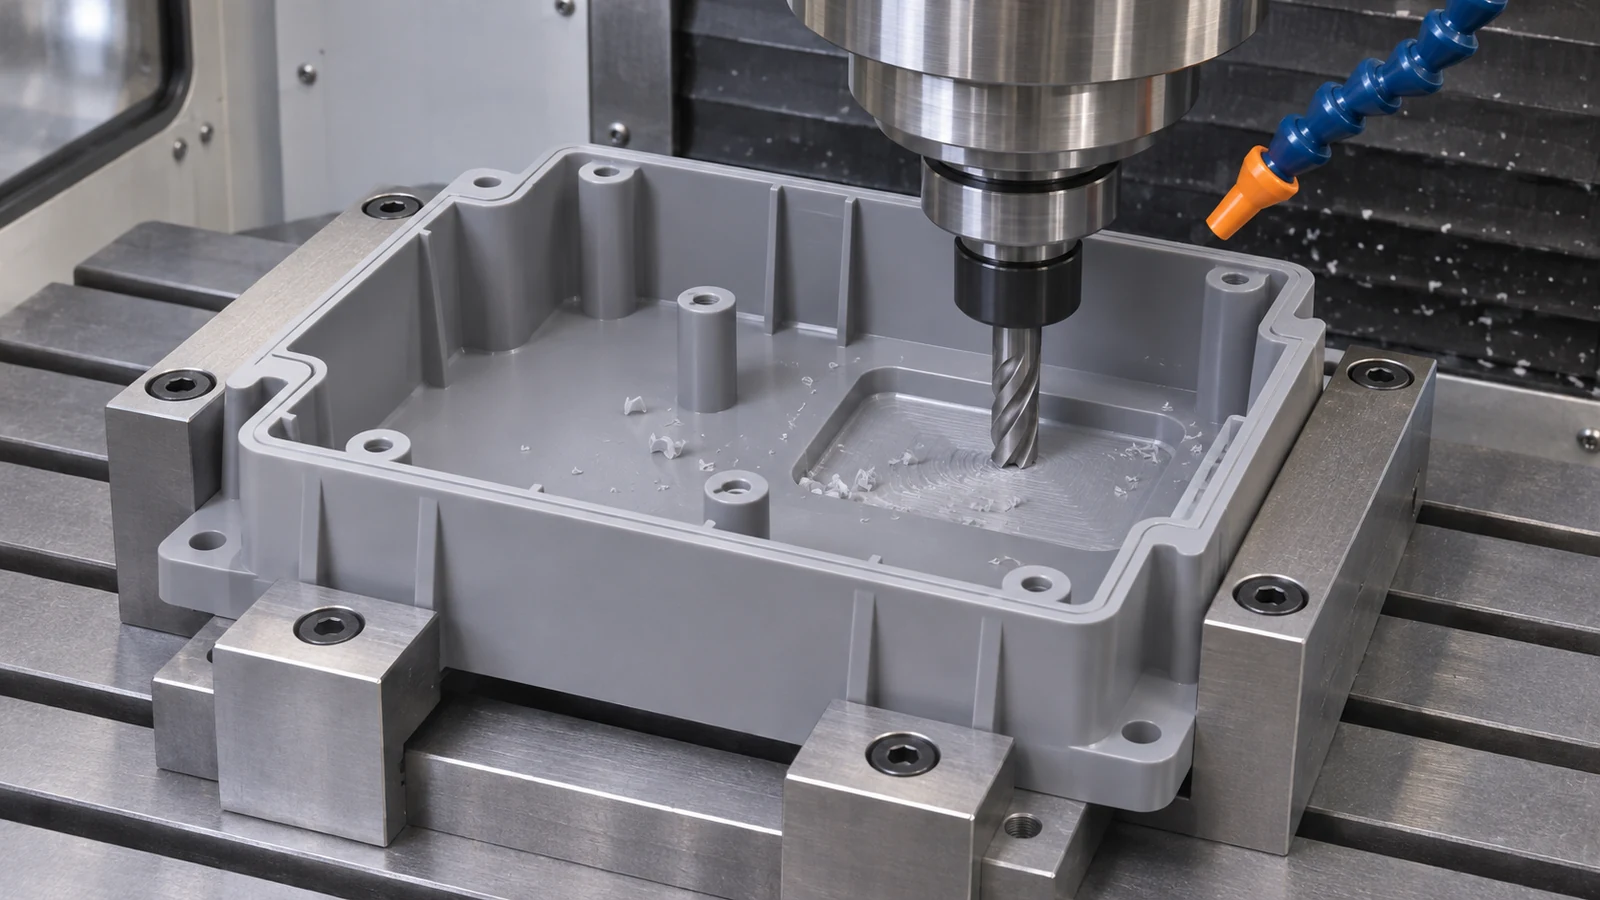 Um passe de desbaste e um passe de acabamento devem ter propósitos diferentes. O desbaste cria a geometria bruta; o acabamento gera as superfícies funcionais depois que o roteiro estabeleceu estabilidade adequada. Dependendo do material bruto e da peça, uma etapa de condicionamento aprovada pelo fornecedor ou uma abordagem de usinagem escalonada pode ser apropriada. O roteiro deve explicar por que é usado e quando as características críticas são medidas.
Para invólucros fresados, a usinagem de Noryl também precisa de uma aresta de corte afiada e de uma forma de remover cavacos da cavidade. Atrito, recorte e engajamento inadequado podem criar uma superfície ruim e aquecimento localizado. Inspecione a superfície próxima a um boss ou parede fina, não apenas o fundo amplo da cavidade. A orientação de ferramenta e um ensaio representativo devem estabelecer as condições para o grau e a geometria reais.
A montagem introduz outra carga. Se um parafuso for usado para puxar uma tampa ou boss distorcido para a posição, a condição da peça após a instalação difere da condição de inspeção liberada. Revise o assentamento do parafuso, a folga do furo e a geometria de acoplamento com o projetista. O objetivo é remover o forçamento não intencional na interface, não prescrever um torque de fixação universal sem as informações de montagem.
Revise fluidos e condicionamento como escolhas controladas de processo
A orientação especializada de usinagem de PPO discute trincamento e microtrincamento associados a fluidos inadequados e tensão residual. Antes de adotar um refrigerante ou limpador, verifique a compatibilidade para o grau identificado e a exposição real. Um teste rápido de fricção em um retalho sem tensão não equivale a expor um boss usinado carregado ao longo de toda a produção e limpeza.
Especifique a identidade do fluido e as condições de processo relevantes para o trabalho. Quando um produto muda, revise a mudança em vez de presumir que dois fluidos com a mesma descrição geral se comportam de forma idêntica. Mantenha os registros de usinagem e limpeza juntos para que um problema tardio possa ser rastreado em ambas as operações.
A recozimento é uma decisão de alívio de tensão, não uma forma de apagar uma especificação não resolvida. Os fornecedores de material Noryl publicam orientações, mas o ciclo aplicável depende do material bruto real e das instruções do fornecedor. Confirme os requisitos de aquecimento, apoio, resfriamento e medição antes de adicioná-lo ao roteiro. Não transfira uma cura de Torlon ou um ciclo térmico destinado a um grau diferente de PPO modificado.
Se o desenho exigir um estado dimensional final após o condicionamento, indique isso. Medições feitas a quente, imediatamente após a liberação ou antes do condicionamento exigido podem responder a uma pergunta diferente da aceitação final. Registre o momento e o ambiente de inspeção acordados sem afirmar que um período de espera arbitrário estabiliza toda geometria.
Use uma revisão do invólucro para testar as explicações concorrentes
Considere um invólucro de controle hipotético com uma cavidade profunda e quatro bosses de parafuso. Ele passa nas verificações dimensionais antes da limpeza, mas trincas finas aparecem depois em dois bosses. Uma explicação é um fluido incompatível atuando sobre características tensionadas; outra é o carregamento da montagem; outra é dano introduzido durante a usinagem. O histórico do roteiro e a localização da trinca orientam a próxima verificação, mas nenhuma dessas explicações deve ser declarada comprovada apenas pela aparência.
Inspecione peças retidas e não montadas após o mesmo processo de limpeza documentado, se essa investigação for apropriada e autorizada. Revise separadamente como a tampa assenta sem parafusos e se as superfícies de montagem forçam uma torção no invólucro. Verifique a ferramenta de corte afetada e a superfície local próxima ao boss. Comparações controladas ajudam a distinguir as explicações com mais eficácia do que refazer toda a lote com mudanças não relacionadas.
A usinagem de Noryl só está completa quando a geometria e a condição superficial acordadas são aceitas no estado de entrega especificado. Para este invólucro ilustrativo, isso significa definir a integridade do boss, a geometria da parede liberada, os ajustes críticos e as condições de manuseio. O exemplo não é um caso de cliente nem um protocolo de teste universal; qualquer qualificação formal pertence às equipes de engenharia e qualidade responsáveis.
Perguntas sobre trincas e verificações dimensionais
Toda peça de Noryl exige recozimento após a usinagem?
Nenhum requisito universal decorre da designação comercial. Verifique o estoque real, a remoção de material, a geometria, o regime de trabalho e as orientações do fornecedor. Qualquer etapa térmica deve ter uma finalidade definida e um estado final de inspeção correspondente.
Um fluido de corte aprovado para usinagem de metais pode ser usado automaticamente?
Não. Verifique a compatibilidade com o grau de polímero identificado e as condições de exposição. O desempenho do fluido em uma peça metálica não estabelece sua adequação para um componente plástico solicitado.
A baixa absorção de umidade garante estabilidade dimensional?
Não. O histórico do material, a temperatura, a usinagem, a fixação e a montagem ainda podem afetar o resultado. Meça o componente liberado nas condições definidas para aceitação.
A inspeção pode certificar a aplicação elétrica do invólucro?
Somente as verificações explicitamente incluídas na qualificação acordada podem sustentar essa afirmação. Uma designação de material e um relatório dimensional, por si só, não aprovam o conjunto elétrico acabado.