
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
8620 강
AISI 8620은 표면 경화(침탄)용으로 특별히 배합된 저니켈 크롬-몰리브덴 합금강입니다. 이 강재는 표면의 내마모성과 심부의 높은 충격 인성을 뛰어나게 조합합니다. 완전 경화강과 달리, 8620은 엔지니어가 "겉은 단단하고 속은 질긴" 부품을 설계할 수 있게 하여, 무거운 충격 하중에서도 거의 파손되지 않도록 합니다. Jucheng Precision은 자동차 및 중공업 분야를 위한 8620 부품의 정밀 CNC 가공을 전문으로 합니다. 당사는 고속 기어 절삭, 관리형 침탄, 그리고 고객의 정확한 조립 요구 사항을 충족하기 위한 최종 정밀 연삭을 포함한 완전한 제조 사이클을 제공합니다.
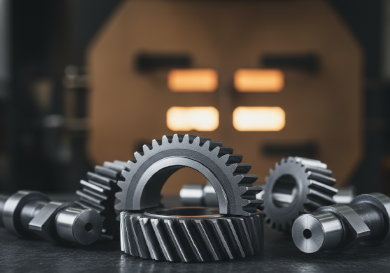
8620 강재 가공 역량
| 역량 | 기술 설명 | Jucheng의 강점 |
|---|---|---|
| 침탄 전 선삭 | 침탄 및 담금질 공정을 위한 정밀 여유를 두고 8620 소재를 근접 형상으로 가공합니다. | We provide high-speed CNC 선반 for gear blanks, ensuring perfect concentricity before the hardening process. |
| 복잡한 기어 절삭 | 공구 수명을 극대화하기 위해 어닐링 상태에서 복잡한 기어 이와 스플라인을 밀링 및 호빙 가공합니다. | 당사의 4축 및 5축 장비는 엄격한 AGMA 품질 표준을 충족하는 복잡한 치형 프로파일을 생성할 수 있습니다. |
| 표면 경화 관리 | 특정 경화 깊이(예: 0.5mm – 1.5mm)와 표면 경도를 달성하기 위해 침탄 공정을 관리합니다. | We offer managed 열처리, delivering 8620 parts with a surface hardness of 58-62 HRC while keeping the core tough. |
| 경화 후 정밀 연삭 | 열처리로 인한 미세한 변형을 교정하기 위해 보어, 저널, 치아를 경화 후 연삭합니다. | Jucheng의 정밀 연삭은 최종 기어와 핀이 조용하고 내구성 있는 작동을 위한 +/- 0.005mm 공차를 충족하도록 보장합니다. |
8620 합금강 제작 지침
침탄 전략:
8620은 침탄 처리를 전제로 설계되었습니다. 이는 표면에 탄소를 첨가하여 높은 경도(60+ HRC)에 도달하게 하면서 저탄소 심부는 연성을 유지합니다. 팁: 높은 충격과 심한 표면 마모를 받는 부품에 이상적입니다.
기계 가공성:
어닐링 상태에서 8620은 우수한 절삭성을 가집니다(약 1212의 65% 수준). 깔끔하게 전단되며 표준 초경 공구에 잘 반응합니다. 팁: 표면 찢김을 방지하기 위해 공구를 예리하게 유지하십시오.
변형 제어:
담금질은 치수 변화를 일으킬 수 있습니다. 팁: 경화 사이클 전에 열처리를 통해 경화시킨 중요 직경에 0.2mm~0.4mm의 연삭 여유를 남겨 마무리 가공할 것을 권장합니다.
용접성:
8620은 어닐링 상태에서 표준 방법을 사용하여 쉽게 용접할 수 있습니다. 그러나 침탄 경화 후 용접은 권장되지 않습니다 표면 특성을 파괴하기 때문입니다.
주요 응용 분야
변속기 및 기어류
자동차 및 중장비 산업용 구동 기어, 피니언, 스플라인 샤프트, 링 기어.
엔진 구성품
극한의 표면 내마모성과 높은 심부 인성이 요구되는 캠축, 피스톤 핀, 태핏.
산업 기계
높은 충격과 마모를 견뎌야 하는 체결구, 핀, 부싱 및 유니버설 조인트.
석유 및 가스 공구
고압 마찰과 충격 하중에 노출되는 체인 핀 및 드릴 비트 부품.
속성
| 밀도 | 7.85 g/cm³ |
| 인장 강도 | 530 - 660 MPa |
| 항복 강도 | 380 - 450 MPa |
| 표면 경도 | 58 - 62 HRC |
| 심부 경도 | 20 - 35 HRC |
| 파단 연신율 | 15 - 25% |
| 열전도율 | 46.6 W/m-K |
| 기계 가공성 등급 | 65% |
| 용접성 | 양호 |
| 침탄 깊이 | 0.5 - 1.5 mm |
| 최대 부품 크기 | 2000 x 800 x 600 mm |