
고정구는 강성이 높고 반복성이 있어도 부품을 잘못된 기준에서 위치시킬 수 있습니다. CNC 고정구 설계의 핵심 질문은 “단단히 클램핑되는가?”가 아니라 “공작물을 변형시키거나 절삭을 방해하거나 검사를 막지 않으면서 의도한 데이텀을 확립하는가?”입니다. 유용한 고정구 계획은 도면의 기능적 데이텀을 위치 결정점, 클램프 방향, 공구 접근성, 그리고 완성된 형상이 검사될 방식과 연결합니다.
도면 데이텀을 위치 결정 논리로 변환
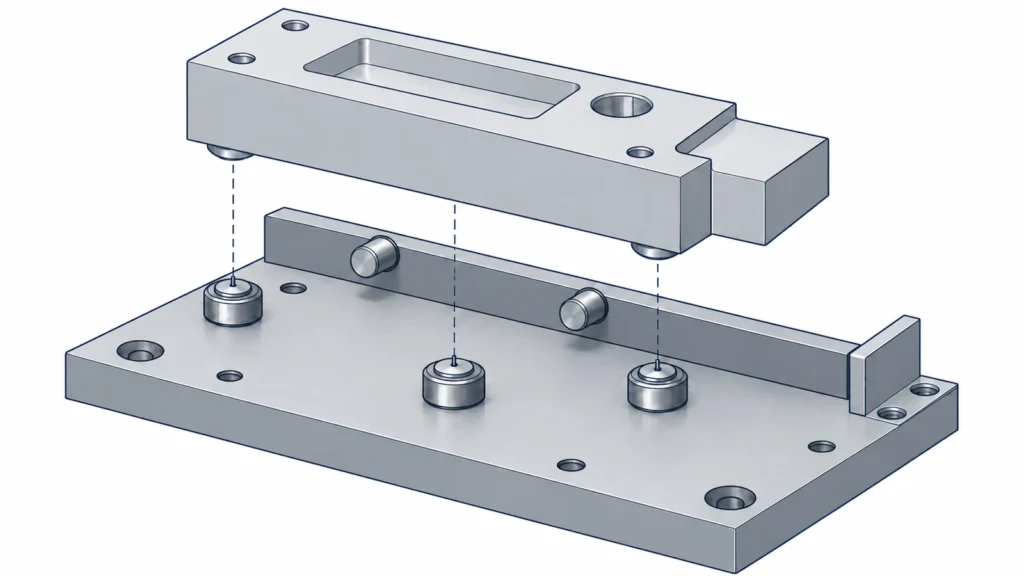
Begin with the surfaces and features that define how the component functions in assembly. A fixture should locate from those references where practical—not from a convenient but unrelated edge that merely makes the part easy to load. If a datum face is unfinished, flexible, or interrupted, determine what alternate locating scheme preserves the required relationship and how that choice will be verified.
For a prismatic part, a 3-2-1 locating concept can help organize contacts: three points establish a primary plane, two constrain a secondary direction, and one completes the location. This is a planning principle, not a universal fixture prescription. Actual contact locations must account for stiffness, surface condition, cutting forces, and the geometry of the specific workpiece.
Round or irregular parts may need a chuck, collet, V-block, profile nest, or a combination of contacts. The important outcome is controlled location with no unintended rocking. If several surfaces compete as references, identify the functional datum hierarchy on the drawing and confirm the sequence with manufacturing before finalizing the fixture.
작업 순서를 고려한 설계
고정구는 공정 경로의 일부입니다. 황삭 중에 원소재를 안전하게 고정하고, 재료가 제거됨에 따라 부품을 지지하며, 충돌 없이 정삭 패스를 허용해야 합니다. 첫 번째 면에 탁월한 셋업이 관통 구멍, 측면 포켓 또는 최종 검사에는 부적합할 수 있습니다. 부품이 어떻게 회전되거나 재배향될지, 그리고 작업 간에 공통 기준을 유지할 수 있는지 고려하십시오.
공구, 홀더, 스핀들 노즈, 프로브 여유—단순한 커터 여유가 아닌—를 계획하십시오. 커터는 벽에 도달할 수 있지만 홀더는 클램프나 고정구 본체와 충돌할 수 있습니다. 해당되는 경우 칩 배출과 절삭유를 위한 공간을 확보하십시오. 위치 결정구와 부품 사이에 갇힌 칩은 위치를 이동시키거나 완성된 표면을 손상시킬 수 있습니다.
다중 셋업이 불가피한 경우, 데이텀 전환 방법을 정의하십시오. 가공된 기준면, 알려진 보어, 프로빙 또는 전용 네스트를 사용할 수 있습니다. 순서는 어떤 형상이 먼저 확립되고 어떤 후속 형상이 그것에 의존하는지 명시해야 합니다. 공정 개요는 다음에서 확인할 수 있습니다 CNC 가공 공정 가이드.
부품을 변형시키지 않는 클램핑
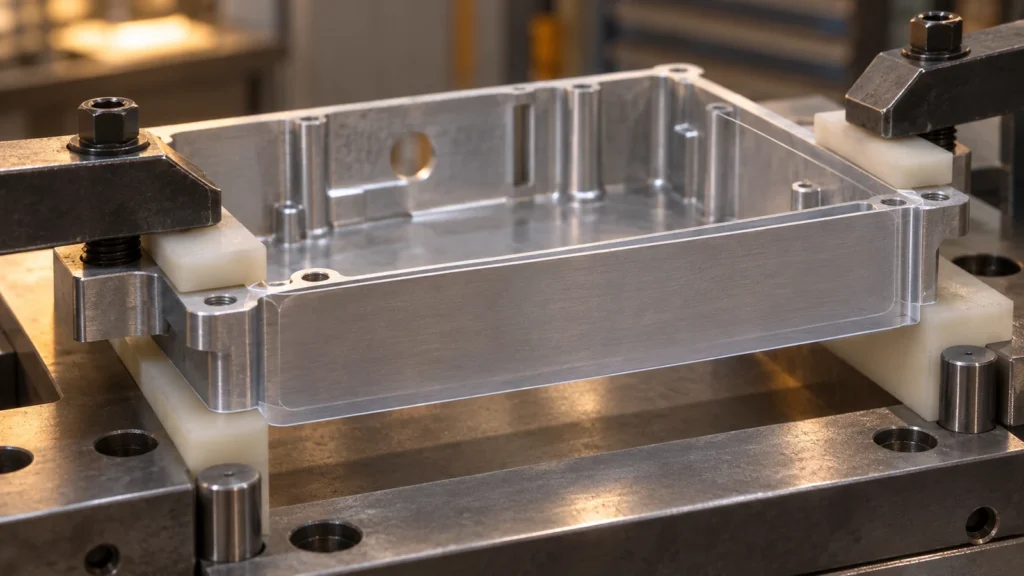
Clamping force must resist cutting loads without bending or crushing the workpiece. Thin walls, long spans, cast or stress-relieved stock, and soft materials are particularly sensitive to load location. If the part is restrained in a deflected condition and then released, the measured geometry can change. Place support near the cutting zone when possible, and distinguish support contacts from locating contacts so that the fixture does not overconstrain the part.
Use broad, stable contact where the surface allows it, but do not assume more contact is always better. A high point, burr, or chip can create a false seat. Clamp sequence matters too: tightening one point fully before the others can pull a part away from its intended datum. Consider controlled stops, equalized clamping, or a sequence that seats the workpiece before applying full force.
For parts with delicate or finished surfaces, specify pads or protective interfaces only when their behavior is understood. A compliant pad can protect a surface but may introduce movement or repeatability variation. The fixture should also make loading orientation obvious; an asymmetric nest or clear orientation feature can prevent an operator from placing the part in a plausible but wrong position.
검증을 고정구 개념에 내장
셋업이 아직 설계되는 동안 첫 번째 부품이 어떻게 검사될지 물어보십시오. 고정구 내에서 중요한 형상을 프로빙할 수 있습니까, 아니면 부품을 제거하고 CMM에서 다시 설정해야 합니까? 고정구가 검사에 필요한 데이텀 면을 막습니까? 공정 중 측정이 계획된 경우, 기계 좌표계가 도면 데이텀과 어떻게 관련되고 오프셋이 어떻게 제어되는지 정의하십시오.
고정구가 자체 위치를 반복한다고 해서 부품이 도면에 대해 올바르게 위치되었음이 증명되지는 않습니다. 검증은 고정구의 위치 결정 방식을 측정 가능한 부품 형상과 연결해야 합니다. 생산 작업의 경우, 계획에는 초도품 승인, 정기 검사, 최종 검사 보고서가 포함될 수 있습니다. 요구되는 방법은 도면과 구매자의 승인 요구 사항에 따라 달라집니다.
설계에 엄격한 위치 또는 프로파일 제어가 포함된 경우, 검사 접근 방식이 실용적이고 합의되었는지 확인하십시오. 관련 CNC 품질 관리 개요 공정 점검과 최종 승인이 어떻게 함께 이루어지는지 설명합니다.
고정구 검토 질문
- 각 로케이터는 어떤 도면 데이텀을 설정하며, 무엇이 흔들림을 방지합니까?
- 절삭력은 어디에 작용하며, 해당 하중 근처에서 부품은 어떻게 지지됩니까?
- 커터, 홀더, 프로브, 칩이 모든 필요한 영역에 도달하거나 이를 비울 수 있습니까?
- 클램핑이 얇은 형상을 변형시키거나 완성된 표면에 자국을 남기지 않습니까?
- 이후의 각 셋업은 이전의 데이텀 관계를 어떻게 복원합니까?
- 기준 조건을 변경하지 않고 주요 치수를 검사할 수 있습니까?
모든 부품마다 복잡한 맞춤형 지그가 필요한 것은 아닙니다. 바이스, 척, 콜릿 또는 표준 로케이팅 요소가 동일한 요구 사항을 충족한다면 적합할 수 있습니다. 지그 설계는 로케이팅 논리가 추적 가능하고, 계획된 작업 전반에 걸쳐 부품이 안정적으로 유지되며, 결과 형상을 도면과 대조하여 검증할 수 있을 때 성공적입니다.
자주 묻는 질문
더 강성이 높은 지그가 항상 더 나은 정밀도를 제공합니까?
강성은 절삭 하중에 저항하는 데 도움이 되지만, 정밀도는 로케이팅 기준, 클램프로 인한 변형, 데이텀 전환, 기계 상태 및 검사에도 달려 있습니다. 과도하거나 잘못 배치된 힘은 정밀도를 저하시킬 수 있습니다.
지그는 도면 데이텀 표면을 사용해야 합니까?
가능한 경우에는 그렇습니다. 데이텀 표면이 적합하지 않은 경우, 대체 로케이팅 방법은 의도된 기능적 관계를 유지하고 검증 가능해야 합니다.
하나의 지그로 모든 작업을 지원할 수 있습니까?
때로는 가능하지만 항상 그렇지는 않습니다. 공구 접근, 부품 방향, 클램핑 및 검사로 인해 추가 셋업이 필요할 수 있습니다. 단일 셋업을 억지로 고수하는 것보다 통제된 전환 방안이 더 중요합니다.
치구 설계는 언제 검토해야 합니까?
생산 프로그래밍이 확정되기 전인 공정 계획 단계에서 검토하십시오. 조기 검토를 통해 도면이나 시퀀스 변경이 아직 실용적인 시점에 접근성, 클램핑, 데이텀 관련 문제를 발견할 수 있습니다.