
Приспособление может быть жёстким и повторяемым, но при этом базировать деталь от неверной базы. Главный вопрос при проектировании приспособления для ЧПУ — не “Зажмёт ли оно крепко?”, а “Обеспечит ли оно заданную базу, не деформируя заготовку, не блокируя обработку и не препятствуя контролю?”. Полезный план приспособления связывает функциональные базы чертежа с точками базирования, направлением зажима, доступом инструмента и способом проверки готового элемента.
Переведите базу чертежа в логику базирования
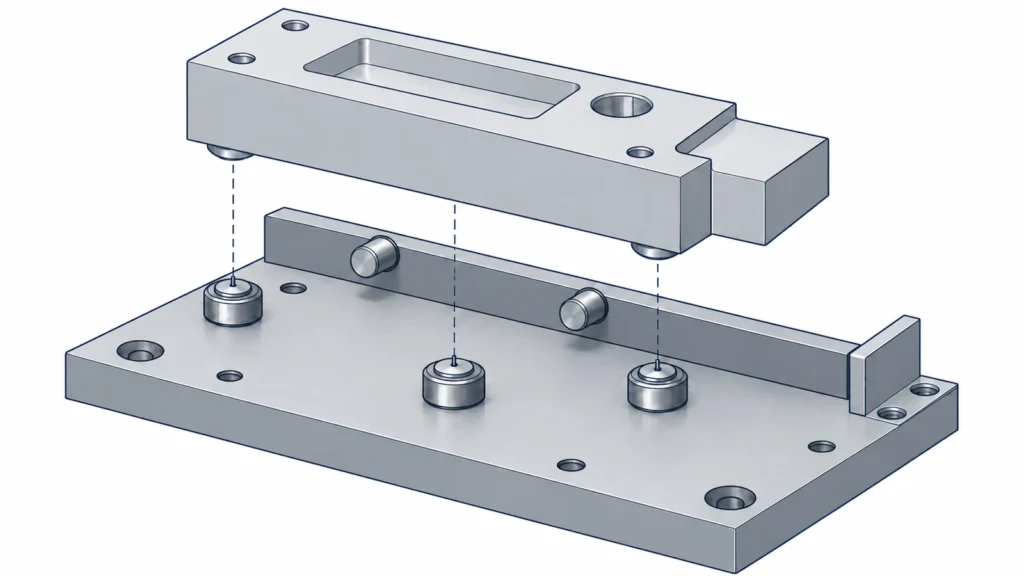
Начните с поверхностей и элементов, которые определяют, как компонент функционирует в сборке. Приспособление должно, где это практически возможно, базироваться от этих баз — а не от удобной, но не связанной с ними кромки, которая лишь облегчает установку детали. Если базовая поверхность необработана, нежёсткая или прерывиста, определите, какая альтернативная схема базирования сохраняет требуемое соотношение и как этот выбор будет проверен.
Для призматической детали концепция базирования 3-2-1 может помочь организовать контакты: три точки образуют первичную плоскость, две ограничивают вторичное направление, а одна завершает базирование. Это принцип планирования, а не универсальный рецепт приспособления. Фактические точки контакта должны учитывать жёсткость, состояние поверхности, силы резания и геометрию конкретной заготовки.
Круглые или неправильной формы детали могут требовать патрона, цанги, призмы, профильного гнезда или комбинации контактов. Важен результат — контролируемое базирование без нежелательного качания. Если несколько поверхностей конкурируют в качестве баз, определите иерархию функциональных баз на чертеже и согласуйте последовательность с производством до окончательного утверждения приспособления.
Проектируйте с учётом последовательности операций
Приспособление — часть технологического маршрута. Оно должно надёжно удерживать исходную заготовку при черновой обработке, поддерживать деталь по мере снятия материала и обеспечивать чистовые проходы без столкновений. Установ, отличный для первой грани, может быть плохим для поперечного отверстия, бокового кармана или финального контроля. Продумайте, как деталь будет поворачиваться или переустанавливаться и можно ли сохранить общую базу между операциями.
Планируйте зазоры для инструмента, державки, шпиндельного носа и щупа — не только для фрезы. Фреза может дотянуться до стенки, тогда как державка столкнётся с прижимом или корпусом приспособления. Оставьте место для отвода стружки и, где применимо, СОЖ; стружка, зажатая между базирующим элементом и деталью, может сместить положение или повредить обработанную поверхность.
Там, где нескольких установов не избежать, определите метод переноса баз. Он может использовать обработанные базовые поверхности, известное отверстие, ощупывание или специальное гнездо. Последовательность должна указывать, какие элементы формируются первыми и какие последующие элементы от них зависят. Обзор процесса доступен в разделе руководство по процессу обработки на ЧПУ.
Зажимайте, не изменяя деталь
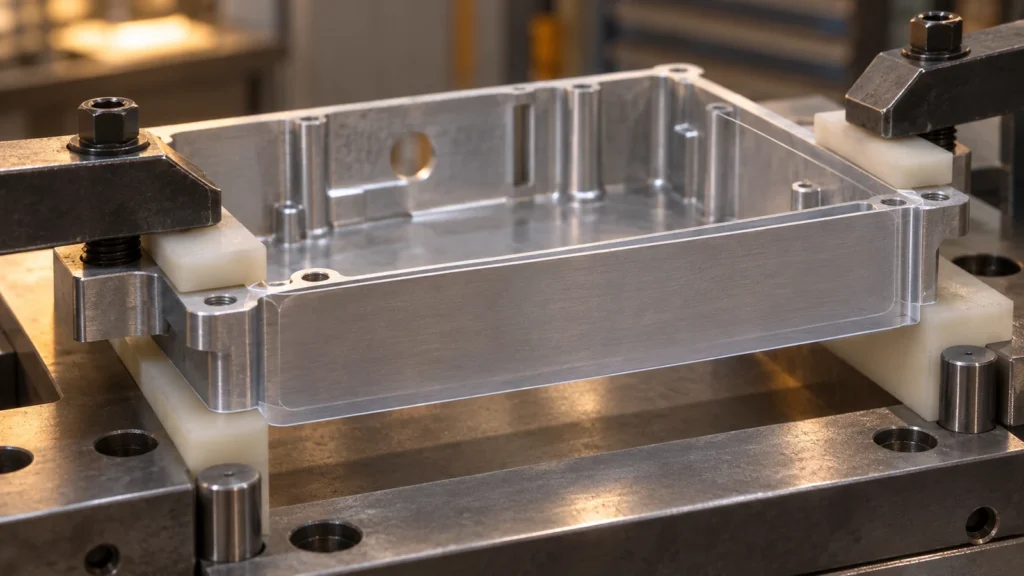
Сила зажима должна противостоять нагрузкам резания, не изгибая и не сминая заготовку. Тонкие стенки, длинные пролёты, литой или отпущенный для снятия напряжений материал и мягкие материалы особенно чувствительны к месту приложения нагрузки. Если деталь закреплена в деформированном состоянии, а затем освобождена, измеренная геометрия может измениться. По возможности размещайте опору вблизи зоны резания и отличайте опорные контакты от базирующих, чтобы приспособление не создавало избыточных связей для детали.
Используйте широкий, устойчивый контакт, где это позволяет поверхность, но не предполагайте, что больший контакт всегда лучше. Выступ, заусенец или стружка могут создать ложное прилегание. Последовательность зажима также важна: затягивание одной точки полностью до других может оттянуть деталь от её предполагаемой базы. Рассмотрите управляемые упоры, выравнивающий зажим или последовательность, которая сначала усаживает заготовку, а затем прикладывает полное усилие.
Для деталей с деликатными или обработанными поверхностями указывайте накладки или защитные интерфейсы только тогда, когда их поведение понятно. Податливая накладка может защитить поверхность, но внести подвижность или разброс повторяемости. Приспособление также должно делать ориентацию при загрузке очевидной; асимметричное гнездо или чёткий элемент ориентации может предотвратить установку детали оператором в правдоподобное, но неправильное положение.
Заложите верификацию в концепцию приспособления
Спросите, как будет проверяться первая деталь, пока установ ещё проектируется. Можно ли ощупать критические элементы в приспособлении, или деталь нужно снять и переустановить на КИМ? Не блокирует ли приспособление базовую поверхность, необходимую для контроля? Если планируется измерение в процессе обработки, определите, как система координат станка соотносится с базами чертежа и как контролируются смещения.
Приспособление, повторяющее собственное положение, не доказывает, что деталь правильно расположена относительно чертежа. Верификация должна связывать схему базирования приспособления с измеримыми элементами детали. Для серийной работы план может включать приёмку первой детали, периодические проверки и итоговый отчёт о контроле; требуемый метод зависит от чертежа и требований покупателя к приёмке.
Если конструкция включает жёсткие допуски на положение или профиль, убедитесь, что подход к контролю практичен и согласован. Соответствующий Обзор контроля качества ЧПУ рассматривается, как проверки в процессе и окончательная приемка сочетаются друг с другом.
Вопросы для анализа приспособления
- Какую базу чертежа устанавливает каждый локатор и что предотвращает качание?
- Где действуют силы резания и как деталь поддерживается вблизи этой нагрузки?
- Могут ли фреза, держатель, щуп и стружка достигать или освобождать каждую требуемую зону?
- Не приведет ли зажим к деформации тонкого элемента или к появлению следов на обработанной поверхности?
- Как каждая последующая установка восстанавливает связи с ранее заданными базами?
- Можно ли проконтролировать ключевые размеры, не изменяя базовое состояние?
Ответ не обязательно должен быть сложной специальной оснасткой для каждой детали. Тиски, патрон, цанга или стандартный установочный элемент могут подойти, если они удовлетворяют тем же требованиям. Проектирование оснастки успешно, когда логика базирования прослеживается, деталь остается стабильной на протяжении запланированных операций, а полученные элементы можно проверить по чертежу.
Часто задаваемые вопросы
Всегда ли более жесткая оснастка обеспечивает более высокую точность?
Жесткость помогает противостоять нагрузкам резания, но точность также зависит от базовых поверхностей, деформации от зажима, переноса баз, состояния станка и контроля. Чрезмерное или неудачно приложенное усилие может снизить точность.
Должна ли оснастка использовать базовые поверхности чертежа?
Там, где это практически возможно, да. Если базовая поверхность непригодна, альтернативный метод базирования должен сохранять предполагаемую функциональную связь и допускать проверку.
Может ли одна оснастка обеспечить все операции?
Иногда да, но не всегда. Доступ инструмента, ориентация детали, зажим и контроль могут потребовать дополнительных установок. Управляемая схема переноса важнее, чем принудительное сведение к одной установке.
Когда следует проверять конструкцию приспособления?
Проверяйте её на этапе планирования процесса, до окончательного утверждения программы для производства. Ранняя проверка позволяет выявить вопросы доступа, зажима и баз, пока изменения чертежа или последовательности обработки ещё практически осуществимы.