
Eine Vorrichtung kann steif und wiederholbar sein und dennoch das Teil von der falschen Referenz aus positionieren. Die zentrale Frage beim CNC-Vorrichtungsdesign ist nicht “Klemmt sie fest?”, sondern “Stellt sie das vorgesehene Bezugssystem her, ohne das Werkstück zu verformen, den Schnitt zu behindern oder die Prüfung zu verhindern?” Ein brauchbarer Vorrichtungsplan verknüpft die funktionalen Bezüge der Zeichnung mit Positionierungspunkten, Spannrichtung, Werkzeugzugang und der Art und Weise, wie das fertige Merkmal geprüft wird.
Den Zeichnungsbezug in Positionierungslogik übersetzen
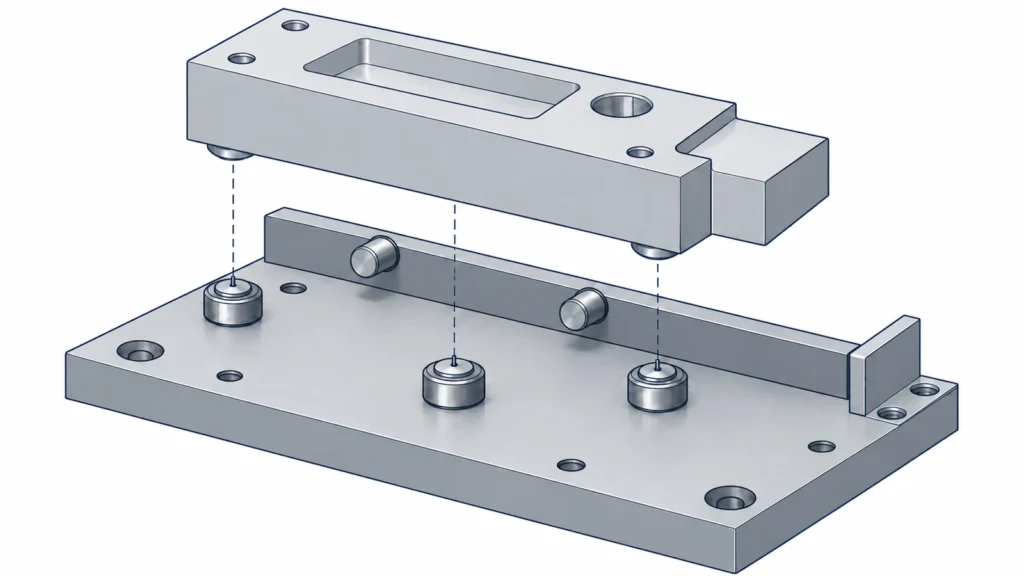
Beginnen Sie mit den Flächen und Merkmalen, die bestimmen, wie die Komponente in der Baugruppe funktioniert. Eine Vorrichtung sollte nach Möglichkeit von diesen Bezügen aus positionieren – nicht von einer bequemen, aber unbezogenen Kante, die das Teil lediglich leicht zu laden macht. Wenn eine Bezugsfläche unbearbeitet, nachgiebig oder unterbrochen ist, ermitteln Sie, welches alternative Positionierungsschema die geforderte Beziehung erhält und wie diese Wahl verifiziert wird.
Bei einem prismatischen Teil kann ein 3-2-1-Positionierungskonzept helfen, Kontakte zu organisieren: Drei Punkte bilden eine Primärebene, zwei legen eine Sekundärrichtung fest, und einer vervollständigt die Positionierung. Dies ist ein Planungsprinzip, keine allgemeingültige Vorrichtungsvorschrift. Die tatsächlichen Kontaktstellen müssen Steifigkeit, Oberflächenzustand, Schnittkräfte und die Geometrie des jeweiligen Werkstücks berücksichtigen.
Runde oder unregelmäßige Teile können ein Futter, eine Spannzange, einen Prismenblock, eine Profilaufnahme oder eine Kombination von Kontakten erfordern. Das wichtige Ergebnis ist eine kontrollierte Positionierung ohne unbeabsichtigtes Kippeln. Wenn mehrere Flächen als Bezüge konkurrieren, ermitteln Sie die funktionale Bezugshierarchie auf der Zeichnung und bestätigen Sie die Reihenfolge mit der Fertigung, bevor Sie die Vorrichtung finalisieren.
Rund um die Operationsfolge konstruieren
Eine Vorrichtung ist Teil des Prozesswegs. Sie muss den Rohling während der Schruppbearbeitung sicher halten, das Teil beim Materialabtrag gestützt halten und Schlichtdurchgänge ohne Kollisionen ermöglichen. Eine Aufspannung, die für die erste Fläche hervorragend ist, kann für eine Querbohrung, eine Seitentasche oder die Endprüfung ungeeignet sein. Berücksichtigen Sie, wie das Teil gedreht oder umorientiert wird und ob eine gemeinsame Referenz zwischen den Operationen erhalten bleiben kann.
Planen Sie Freiraum für Werkzeug, Halter, Spindelnase und Taster – nicht nur Werkzeugfreiraum. Ein Fräser kann eine Wand erreichen, während der Halter mit einer Klemme oder dem Vorrichtungskörper kollidiert. Lassen Sie Platz für die Spanabfuhr und gegebenenfalls Kühlmittel; Späne, die zwischen einem Positionierelement und dem Teil eingeklemmt sind, können die Position verschieben oder eine fertige Oberfläche beschädigen.
Wo mehrere Aufspannungen unvermeidbar sind, definieren Sie die Methode der Bezugsübertragung. Sie kann bearbeitete Referenzflächen, eine bekannte Bohrung, Antastung oder eine dedizierte Aufnahme nutzen. Die Reihenfolge sollte angeben, welche Merkmale zuerst hergestellt werden und welche späteren Merkmale von ihnen abhängen. Eine Prozessübersicht finden Sie in der Leitfaden zum CNC-Bearbeitungsprozess.
Spannen, ohne das Teil zu verändern
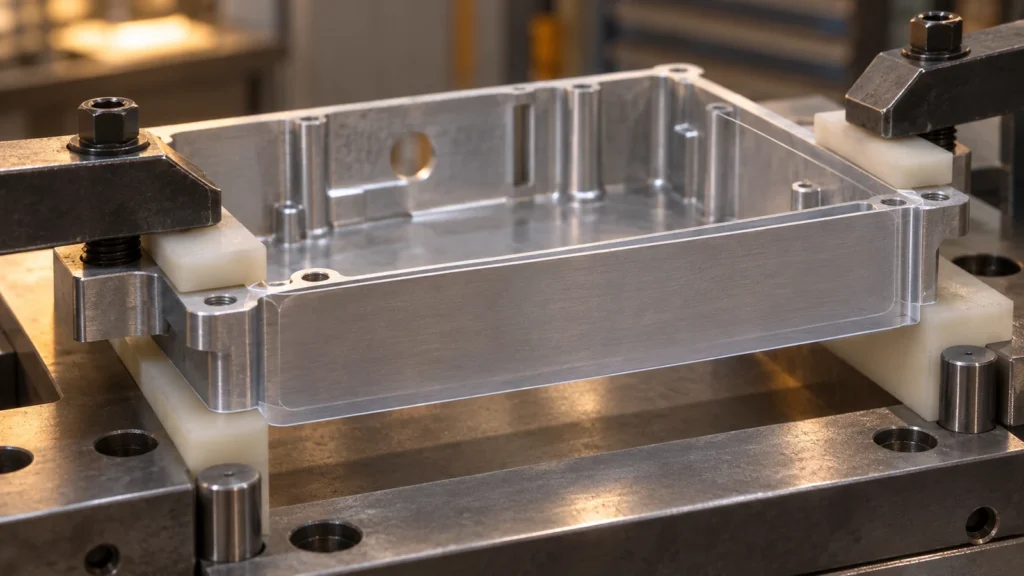
Die Spannkraft muss den Schnittlasten widerstehen, ohne das Werkstück zu verbiegen oder zu quetschen. Dünne Wände, lange Spannweiten, gegossenes oder spannungsarmgeglühtes Material und weiche Werkstoffe reagieren besonders empfindlich auf die Lastangriffsstelle. Wenn das Teil in verformtem Zustand gehalten und dann freigegeben wird, kann sich die gemessene Geometrie ändern. Platzieren Sie die Abstützung nach Möglichkeit nahe der Schnittzone und unterscheiden Sie Stützkontakte von Positionierkontakten, damit die Vorrichtung das Teil nicht überbestimmt.
Nutzen Sie breite, stabile Kontaktflächen, wo es die Oberfläche zulässt, aber gehen Sie nicht davon aus, dass mehr Kontakt immer besser ist. Ein Hochpunkt, ein Grat oder ein Span kann einen falschen Sitz erzeugen. Auch die Spannreihenfolge ist wichtig: Wird ein Punkt vollständig vor den anderen angezogen, kann dies ein Teil von seinem vorgesehenen Bezug wegziehen. Erwägen Sie kontrollierte Anschläge, ausgleichende Spannung oder eine Reihenfolge, die das Werkstück aufsetzt, bevor die volle Kraft aufgebracht wird.
Für Teile mit empfindlichen oder fertig bearbeiteten Oberflächen sind Auflagen oder Schutzschnittstellen nur dann zu spezifizieren, wenn ihr Verhalten verstanden ist. Eine nachgiebige Auflage kann eine Oberfläche schützen, aber Bewegung oder Wiederholbarkeitsabweichungen einführen. Die Vorrichtung sollte außerdem die Beladerichtung eindeutig machen; eine asymmetrische Aufnahme oder ein klares Orientierungsmerkmal kann verhindern, dass ein Bediener das Teil in einer plausiblen, aber falschen Position platziert.
Verifikation in das Vorrichtungskonzept integrieren
Fragen Sie, wie das erste Teil geprüft wird, während die Aufspannung noch konstruiert wird. Können kritische Merkmale in der Vorrichtung angetastet werden, oder muss das Teil entnommen und auf einem Koordinatenmessgerät neu eingerichtet werden? Blockiert die Vorrichtung eine für die Prüfung benötigte Bezugsfläche? Wenn eine In-Prozess-Messung geplant ist, definieren Sie, wie das Maschinenkoordinatensystem mit den Zeichnungsbezügen zusammenhängt und wie die Offsets kontrolliert werden.
Eine Vorrichtung, die ihre eigene Position wiederholt, beweist nicht, dass das Teil relativ zur Zeichnung korrekt positioniert ist. Die Verifikation sollte das Positionierungsschema der Vorrichtung mit messbaren Teilmerkmalen verknüpfen. Für die Serienfertigung kann der Plan eine Erstmusterfreigabe, regelmäßige Prüfungen und einen Endprüfbericht umfassen; die erforderliche Methode hängt von der Zeichnung und den Abnahmeanforderungen des Käufers ab.
Wenn das Design enge Positions- oder Profiltoleranzen enthält, stellen Sie sicher, dass der Prüfansatz praktikabel und abgestimmt ist. Die zugehörigen Überblick über die CNC-Qualitätskontrolle erläutert, wie Prozessprüfungen und Endabnahme zusammenwirken.
Fragen zur Vorrichtungsprüfung
- Welche Zeichnungsbezugsfläche legt jede Positioniereinheit fest, und was verhindert ein Kippeln?
- Wo wirken die Schnittkräfte, und wie wird das Teil in der Nähe dieser Last abgestützt?
- Können Werkzeug, Halter, Taster und Späne jeden erforderlichen Bereich erreichen oder freigeben?
- Verformt die Einspannung ein dünnes Merkmal oder hinterlässt sie Spuren auf einer fertigen Oberfläche?
- Wie stellt jede spätere Aufspannung die früheren Bezugsbeziehungen wieder her?
- Können die Schlüsselmaße geprüft werden, ohne die Bezugsbedingung zu verändern?
Die Antwort muss keine komplexe Sondervorrichtung für jedes Teil sein. Ein Schraubstock, ein Futter, eine Spannzange oder ein Standard-Positionierelement kann geeignet sein, wenn es dieselben Anforderungen erfüllt. Die Vorrichtungskonstruktion ist erfolgreich, wenn die Positionierlogik nachvollziehbar ist, das Teil während der geplanten Bearbeitungen stabil bleibt und die resultierenden Merkmale anhand der Zeichnung verifiziert werden können.
Häufig gestellte Fragen
Führt eine steifere Vorrichtung immer zu besserer Genauigkeit?
Steifigkeit hilft, Schnittlasten zu widerstehen, aber die Genauigkeit hängt auch von Positionierbezügen, spannungsbedingter Verformung, Bezugsübertragung, Maschinenzustand und Prüfung ab. Übermäßige oder schlecht platzierte Kräfte können die Genauigkeit verringern.
Sollte die Vorrichtung die Bezugsflächen der Zeichnung verwenden?
Wo praktikabel, ja. Wenn die Bezugsfläche ungeeignet ist, sollte die alternative Positioniermethode die beabsichtigte funktionale Beziehung wahren und verifizierbar sein.
Kann eine einzige Vorrichtung alle Arbeitsgänge unterstützen?
Manchmal, aber nicht immer. Werkzeugzugang, Teileorientierung, Einspannung und Prüfung können zusätzliche Aufspannungen erfordern. Ein kontrolliertes Übergabeschema ist wichtiger, als eine einzige Aufspannung zu erzwingen.
Wann sollte die Vorrichtungsauslegung überprüft werden?
Überprüfen Sie sie während der Prozessplanung, bevor die Produktionsprogrammierung abgeschlossen ist. Eine frühzeitige Überprüfung kann Fragen zu Zugänglichkeit, Spannung und Bezugspunkten aufdecken, solange Zeichnungs- oder Ablaufänderungen noch praktikabel sind.