
Un dispositivo puede ser rígido y repetible y, aun así, ubicar la pieza desde una referencia incorrecta. La pregunta central en el diseño de dispositivos CNC no es “¿Sujetará con fuerza?”, sino “¿Establecerá el dato previsto sin deformar la pieza, bloquear el corte o impedir la inspección?”. Un plan de dispositivo útil vincula los datos funcionales del plano con los puntos de ubicación, la dirección de sujeción, el acceso de la herramienta y la forma en que se verificará la característica terminada.
Traducir el dato del plano a la lógica de ubicación
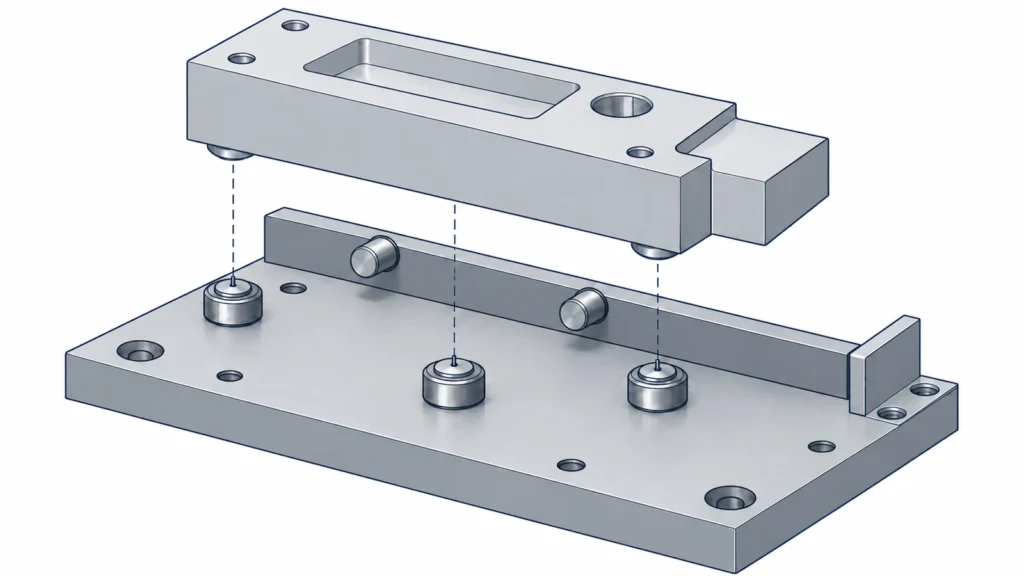
Comience por las superficies y características que definen cómo funciona el componente en el ensamblaje. Un dispositivo de fijación debe localizar a partir de esas referencias cuando sea práctico, no a partir de un borde conveniente pero no relacionado que simplemente facilita la carga de la pieza. Si una cara de referencia está sin mecanizar, es flexible o está interrumpida, determine qué esquema de localización alternativo preserva la relación requerida y cómo se verificará esa elección.
Para una pieza prismática, un concepto de localización 3-2-1 puede ayudar a organizar los contactos: tres puntos establecen un plano primario, dos restringen una dirección secundaria y uno completa la localización. Este es un principio de planificación, no una prescripción universal de fijación. Las ubicaciones reales de contacto deben tener en cuenta la rigidez, la condición de la superficie, las fuerzas de corte y la geometría de la pieza de trabajo específica.
Las piezas redondas o irregulares pueden necesitar un plato, una pinza, un bloque en V, un alojamiento de perfil o una combinación de contactos. El resultado importante es una localización controlada sin balanceo no deseado. Si varias superficies compiten como referencias, identifique la jerarquía de referencias funcionales en el plano y confirme la secuencia con fabricación antes de finalizar el dispositivo de fijación.
Diseñar en torno a la secuencia de operaciones
Un dispositivo forma parte de la ruta del proceso. Debe sujetar el material en bruto de forma segura durante el desbaste, mantener la pieza apoyada a medida que se elimina material y permitir los pases de acabado sin colisiones. Una configuración excelente para la primera cara puede ser deficiente para un taladro transversal, un bolsillo lateral o la inspección final. Considere cómo se torneará o reorientará la pieza, y si se puede mantener una referencia común entre operaciones.
Planifique la holgura de la herramienta, el portaherramientas, la nariz del husillo y la sonda, no solo la holgura del cortador. Un cortador puede alcanzar una pared mientras el portaherramientas choca con una abrazadera o el cuerpo del dispositivo. Deje espacio para la evacuación de virutas y el refrigerante cuando corresponda; las virutas atrapadas entre un localizador y la pieza pueden desplazar la posición o dañar una superficie acabada.
Cuando no se puedan evitar múltiples configuraciones, defina el método de transferencia de datos. Puede utilizar caras de referencia mecanizadas, un taladro conocido, sondeo o un nido dedicado. La secuencia debe indicar qué características se establecen primero y qué características posteriores dependen de ellas. Hay disponible una descripción general del proceso en el Guía del proceso de mecanizado CNC.
Sujetar sin modificar la pieza
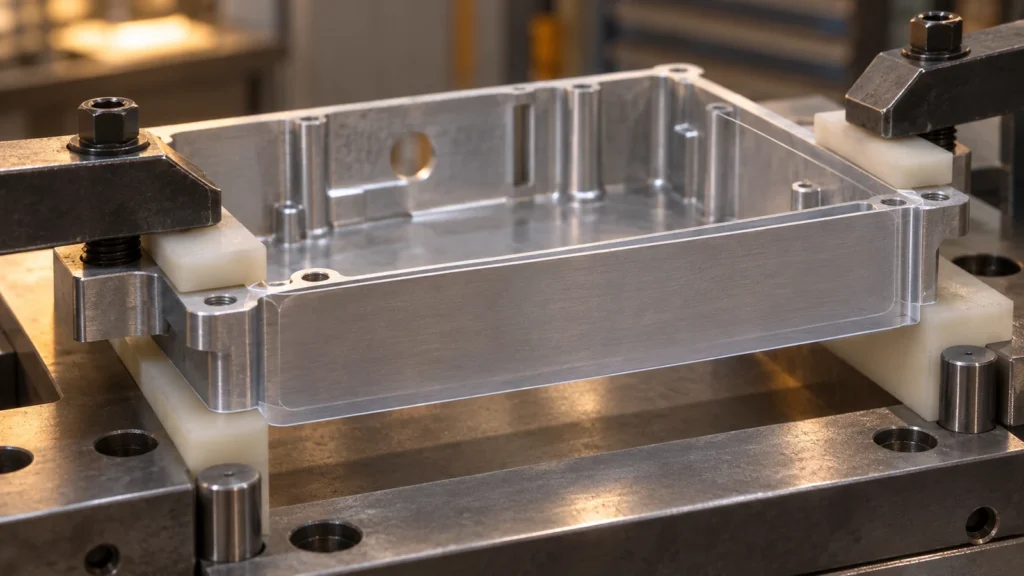
La fuerza de sujeción debe resistir las cargas de corte sin doblar ni aplastar la pieza de trabajo. Las paredes delgadas, los tramos largos, el material fundido o aliviado de tensiones y los materiales blandos son particularmente sensibles a la ubicación de la carga. Si la pieza se restringe en una condición flexionada y luego se libera, la geometría medida puede cambiar. Coloque el soporte cerca de la zona de corte cuando sea posible y distinga los contactos de soporte de los contactos de localización para que el dispositivo de fijación no restrinja en exceso la pieza.
Utilice un contacto amplio y estable donde la superficie lo permita, pero no asuma que más contacto siempre es mejor. Un punto alto, una rebaba o una viruta pueden crear un asiento falso. La secuencia de sujeción también importa: apretar un punto completamente antes que los demás puede separar una pieza de su referencia prevista. Considere topes controlados, sujeción igualada o una secuencia que asiente la pieza de trabajo antes de aplicar la fuerza completa.
Para piezas con superficies delicadas o acabadas, especifique almohadillas o interfaces protectoras solo cuando se entienda su comportamiento. Una almohadilla flexible puede proteger una superficie, pero puede introducir movimiento o variación de repetibilidad. El dispositivo de fijación también debe hacer obvia la orientación de carga; un alojamiento asimétrico o una característica de orientación clara pueden evitar que un operador coloque la pieza en una posición plausible pero incorrecta.
Integrar la verificación en el concepto del dispositivo
Pregunte cómo se verificará la primera pieza mientras aún se está diseñando la configuración. ¿Se pueden sondear las características críticas en el dispositivo, o debe retirarse la pieza y volver a establecerse en una CMM? ¿El dispositivo bloquea una cara de dato necesaria para la inspección? Si se planifica la medición en proceso, defina cómo se relaciona el sistema de coordenadas de la máquina con los datos del plano y cómo se controlan las compensaciones.
Un dispositivo que repite su propia posición no demuestra que la pieza esté ubicada correctamente con respecto al plano. La verificación debe conectar el esquema de ubicación del dispositivo con características medibles de la pieza. Para el trabajo de producción, el plan puede incluir la aprobación de la primera pieza, comprobaciones periódicas y un informe de inspección final; el método requerido depende del plano y de los requisitos de aceptación del comprador.
Si el diseño incluye controles estrictos de posición o de perfil, asegúrese de que el enfoque de inspección sea práctico y acordado. El relacionado Descripción general del control de calidad CNC analiza cómo se integran las verificaciones del proceso y la aceptación final.
Preguntas para la revisión del dispositivo
- ¿Qué datum del plano establece cada localizador y qué evita el balanceo?
- ¿Dónde actúan las fuerzas de corte y cómo se soporta la pieza cerca de esa carga?
- ¿Pueden la fresa, el portaherramientas, la sonda y las virutas alcanzar o despejar todas las áreas requeridas?
- ¿La sujeción deformará una característica delgada o marcará una superficie acabada?
- ¿Cómo recupera cada montaje posterior las relaciones de datum anteriores?
- ¿Se pueden inspeccionar las dimensiones clave sin cambiar la condición de referencia?
La respuesta no tiene que ser un utillaje personalizado complejo para cada pieza. Un tornillo de banco, un plato, una pinza o un elemento de localización estándar pueden ser apropiados cuando cumplen los mismos requisitos. El diseño del utillaje es exitoso cuando la lógica de localización es trazable, la pieza permanece estable durante las operaciones planificadas y las características resultantes se pueden verificar contra el plano.
Preguntas frecuentes
¿Un utillaje más rígido produce siempre una mejor precisión?
La rigidez ayuda a resistir las cargas de corte, pero la precisión también depende de las referencias de localización, la distorsión inducida por la sujeción, la transferencia de datum, el estado de la máquina y la inspección. Una fuerza excesiva o mal colocada puede reducir la precisión.
¿Debería el utillaje utilizar las superficies de datum del plano?
Cuando sea práctico, sí. Si la superficie de datum no es adecuada, el método de localización alternativo debería preservar la relación funcional prevista y ser verificable.
¿Puede un solo utillaje soportar todas las operaciones?
A veces, pero no siempre. El acceso de la herramienta, la orientación de la pieza, la sujeción y la inspección pueden requerir montajes adicionales. Un esquema de transferencia controlado es más importante que forzar un único montaje.
¿Cuándo debe revisarse el diseño del dispositivo de sujeción?
Revíselo durante la planificación del proceso, antes de finalizar la programación de producción. Una revisión temprana puede revelar cuestiones de acceso, sujeción y referencias mientras los cambios de plano o de secuencia aún son prácticos.