
Un montage peut être rigide et répétable tout en positionnant la pièce par rapport à une référence erronée. La question centrale dans la conception d'un montage CNC n'est pas “ Serre-t-il fermement ? ” mais “ Établira-t-il la référence prévue sans déformer la pièce, sans gêner l'usinage et sans empêcher le contrôle ? ” Un plan de montage utile relie les références fonctionnelles du plan aux points de positionnement, à la direction de serrage, à l'accès des outils et à la manière dont la caractéristique finie sera vérifiée.
Traduire la référence du plan en logique de positionnement
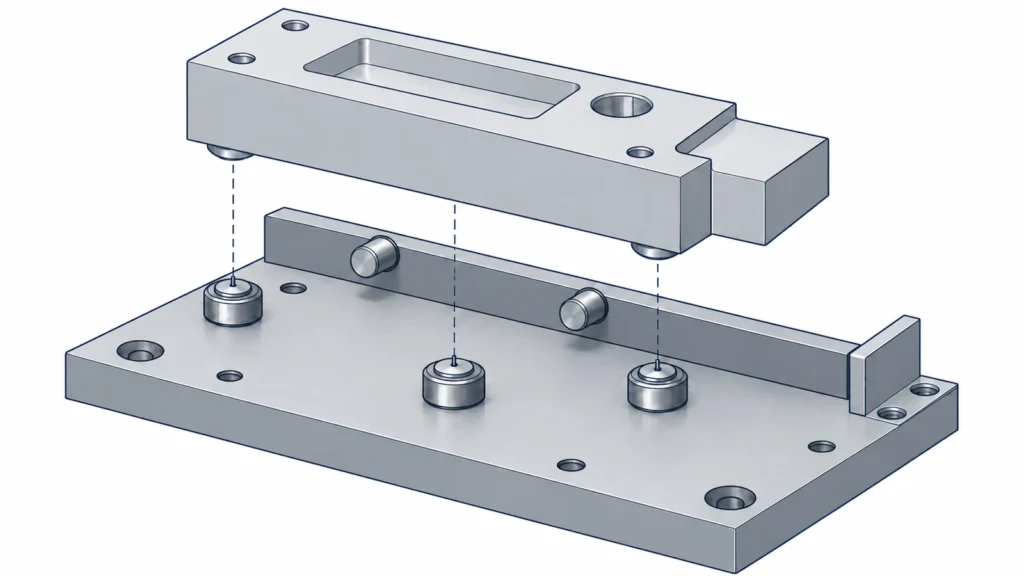
Begin with the surfaces and features that define how the component functions in assembly. A fixture should locate from those references where practical—not from a convenient but unrelated edge that merely makes the part easy to load. If a datum face is unfinished, flexible, or interrupted, determine what alternate locating scheme preserves the required relationship and how that choice will be verified.
For a prismatic part, a 3-2-1 locating concept can help organize contacts: three points establish a primary plane, two constrain a secondary direction, and one completes the location. This is a planning principle, not a universal fixture prescription. Actual contact locations must account for stiffness, surface condition, cutting forces, and the geometry of the specific workpiece.
Round or irregular parts may need a chuck, collet, V-block, profile nest, or a combination of contacts. The important outcome is controlled location with no unintended rocking. If several surfaces compete as references, identify the functional datum hierarchy on the drawing and confirm the sequence with manufacturing before finalizing the fixture.
Concevoir en fonction de la séquence d'opérations
Un montage fait partie de la gamme de fabrication. Il doit maintenir la matière brute de manière sûre pendant l'ébauche, soutenir la pièce au fur et à mesure de l'enlèvement de matière et permettre les passes de finition sans collision. Un montage excellent pour la première face peut être médiocre pour un perçage transversal, une poche latérale ou un contrôle final. Examinez comment la pièce sera tournée ou réorientée, et si une référence commune peut être conservée entre les opérations.
Prévoyez le dégagement de l'outil, du porte-outil, du nez de broche et de la sonde — pas seulement le dégagement de la fraise. Une fraise peut atteindre une paroi tandis que le porte-outil entre en collision avec un serre-joint ou le corps du montage. Laissez de l'espace pour l'évacuation des copeaux et le liquide de refroidissement le cas échéant ; les copeaux coincés entre un élément de positionnement et la pièce peuvent décaler la position ou marquer une surface finie.
Lorsque plusieurs montages sont inévitables, définissez la méthode de transfert de référence. Elle peut utiliser des faces de référence usinées, un alésage connu, le palpage ou un logement dédié. La séquence doit indiquer quelles caractéristiques sont établies en premier et quelles caractéristiques ultérieures en dépendent. Un aperçu du processus est disponible dans le Guide des procédés d'usinage CNC.
Serrer sans modifier la pièce
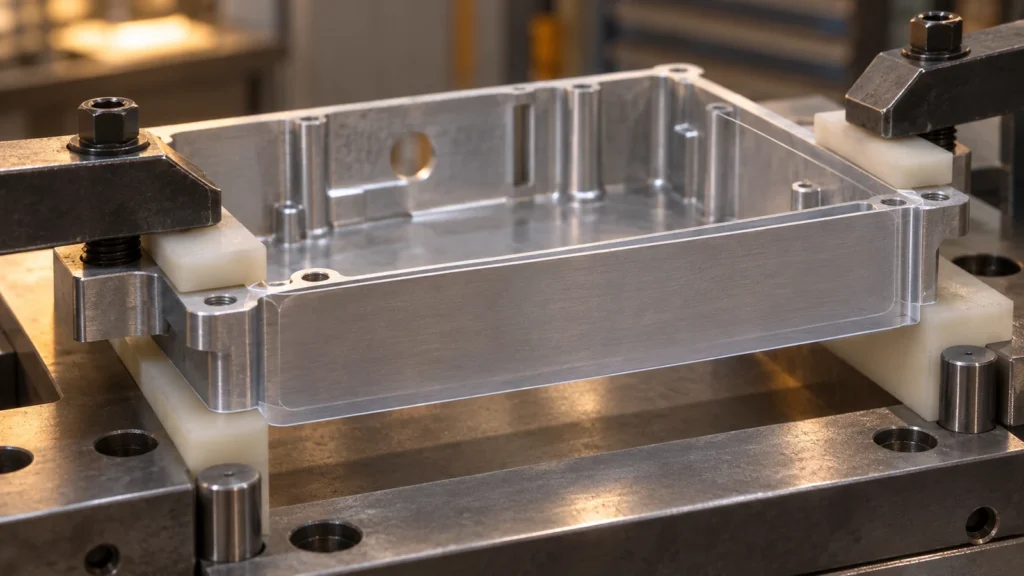
Clamping force must resist cutting loads without bending or crushing the workpiece. Thin walls, long spans, cast or stress-relieved stock, and soft materials are particularly sensitive to load location. If the part is restrained in a deflected condition and then released, the measured geometry can change. Place support near the cutting zone when possible, and distinguish support contacts from locating contacts so that the fixture does not overconstrain the part.
Use broad, stable contact where the surface allows it, but do not assume more contact is always better. A high point, burr, or chip can create a false seat. Clamp sequence matters too: tightening one point fully before the others can pull a part away from its intended datum. Consider controlled stops, equalized clamping, or a sequence that seats the workpiece before applying full force.
For parts with delicate or finished surfaces, specify pads or protective interfaces only when their behavior is understood. A compliant pad can protect a surface but may introduce movement or repeatability variation. The fixture should also make loading orientation obvious; an asymmetric nest or clear orientation feature can prevent an operator from placing the part in a plausible but wrong position.
Intégrer la vérification dans le concept du montage
Demandez comment la première pièce sera contrôlée pendant que le montage est encore en cours de conception. Les caractéristiques critiques peuvent-elles être palpées dans le montage, ou la pièce doit-elle être retirée et repositionnée sur une MMT ? Le montage bloque-t-il une face de référence nécessaire au contrôle ? Si une mesure en cours de processus est prévue, définissez comment le système de coordonnées de la machine se rapporte aux références du plan et comment les décalages sont maîtrisés.
Un montage qui répète sa propre position ne prouve pas que la pièce est positionnée correctement par rapport au plan. La vérification doit relier le schéma de positionnement du montage à des caractéristiques mesurables de la pièce. Pour le travail de production, le plan peut inclure l'approbation de la première pièce, des contrôles périodiques et un rapport de contrôle final ; la méthode requise dépend du plan et des exigences d'acceptation de l'acheteur.
Si la conception inclut des contrôles de position ou de profil serrés, assurez-vous que la méthode d'inspection est pratique et convenue. Le document associé Aperçu du contrôle qualité CNC explique comment les contrôles en cours de processus et l'acceptation finale s'articulent.
Questions de revue du montage
- Quelle référence de dessin chaque localisateur établit-il, et qu'est-ce qui empêche le basculement ?
- Où s'exercent les efforts de coupe, et comment la pièce est-elle soutenue près de cette charge ?
- L'outil, le porte-outil, la sonde et les copeaux peuvent-ils atteindre ou dégager toutes les zones requises ?
- Le serrage va-t-il déformer une paroi mince ou marquer une surface finie ?
- Comment chaque montage ultérieur rétablit-il les relations de référence antérieures ?
- Les dimensions clés peuvent-elles être inspectées sans modifier l'état de référence ?
La réponse n'a pas besoin d'être un montage complexe et sur mesure pour chaque pièce. Un étau, un mandrin, une pince ou un élément de positionnement standard peut convenir lorsqu'il satisfait aux mêmes exigences. La conception d'un montage est réussie lorsque la logique de positionnement est traçable, que la pièce reste stable tout au long des opérations prévues et que les formes obtenues peuvent être vérifiées par rapport au dessin.
Questions fréquentes
Un montage plus rigide produit-il toujours une meilleure précision ?
La rigidité aide à résister aux efforts de coupe, mais la précision dépend aussi des références de positionnement, de la déformation induite par le serrage, du transfert de référence, de l'état de la machine et de l'inspection. Une force excessive ou mal placée peut réduire la précision.
Le montage doit-il utiliser les surfaces de référence du dessin ?
Lorsque c'est pratique, oui. Si la surface de référence est inadaptée, la méthode de positionnement alternative doit préserver la relation fonctionnelle prévue et être vérifiable.
Un seul montage peut-il supporter toutes les opérations ?
Parfois, mais pas toujours. L'accès aux outils, l'orientation de la pièce, le bridage et le contrôle peuvent nécessiter des montages supplémentaires. Un schéma de transfert maîtrisé est plus important que d'imposer un montage unique.
Quand la conception du montage d'usinage doit-elle être revue ?
Révisez-la lors de la planification du processus, avant la finalisation de la programmation de production. Une revue précoce peut mettre en évidence les questions d'accès, de bridage et de référence alors que les modifications de plan ou de gamme restent réalisables.