
가공을 위한 주조 데이텀 타깃은 주조 공장, CNC 가공 업체, 검사자가 모두 납품된 블랭크에서 동일한 물리적 기준을 식별할 수 있을 때 가장 유용합니다. 데이텀 계획은 모든 주조 상태 표면이 안정적이고, 접근 가능하며, 치수적으로 균일하다고 가정하지 않으면서 주물의 기능적 형상을 이후의 가공 피처에 연결해야 합니다. 인수인계는 각 단계에서 무엇이 관리되는지, 그리고 각 요구 사항의 책임 주체가 누구인지 보여주어야 합니다.
이 문서는 도면 조정 가이드이며, 주조 공구를 선정하거나 보편적인 주조 여유를 설정하는 방법이 아닙니다. 합금, 공정, 부품 크기, 구배, 여유살, 가공 순서 모두 어떤 기준이 실용적인지에 영향을 미칩니다.
주물 기준과 완성품 데이텀을 분리하십시오
완성 부품은 원주물에는 아직 존재하지 않는 가공된 보어, 패드 또는 장착면을 기준으로 위치를 잡을 수 있습니다. 블랭크는 여전히 첫 가공 작업을 위해 방향을 정하고 지지할 수 있는 반복 가능한 방법이 필요합니다. 해당 첫 셋업이 주조 패드, 임시 타깃, 픽스처 프로파일 또는 다른 합의된 피처를 기준으로 하는지 명시하십시오.
임시 러프 기준이 조용히 최종 데이텀 체계가 되도록 두지 마십시오. 도면은 초기 절삭을 확립하는 데 사용되는 셋업 기준과 최종 조립 및 검사를 관리하는 데이텀 피처를 구분해야 합니다. 이렇게 하면 편리한 주물 표면이 의도치 않게 기능성 보어나 인터페이스의 위치를 결정하는 것을 방지할 수 있습니다.
타깃을 물리적이고 검사 가능하게 만드십시오
가공을 위한 주조 데이텀 타깃은 블랭크가 충분한 재료를 제공하고 픽스처가 흔들림이나 과도한 클램프 힘 없이 접근할 수 있는 위치에 있어야 합니다. 타깃은 전체 러프 면 대신 개별 접촉 영역을 사용할 수 있지만, 그 크기, 위치 및 용도는 픽스처를 제작하고 블랭크를 검사하는 사람들에게 명확해야 합니다.
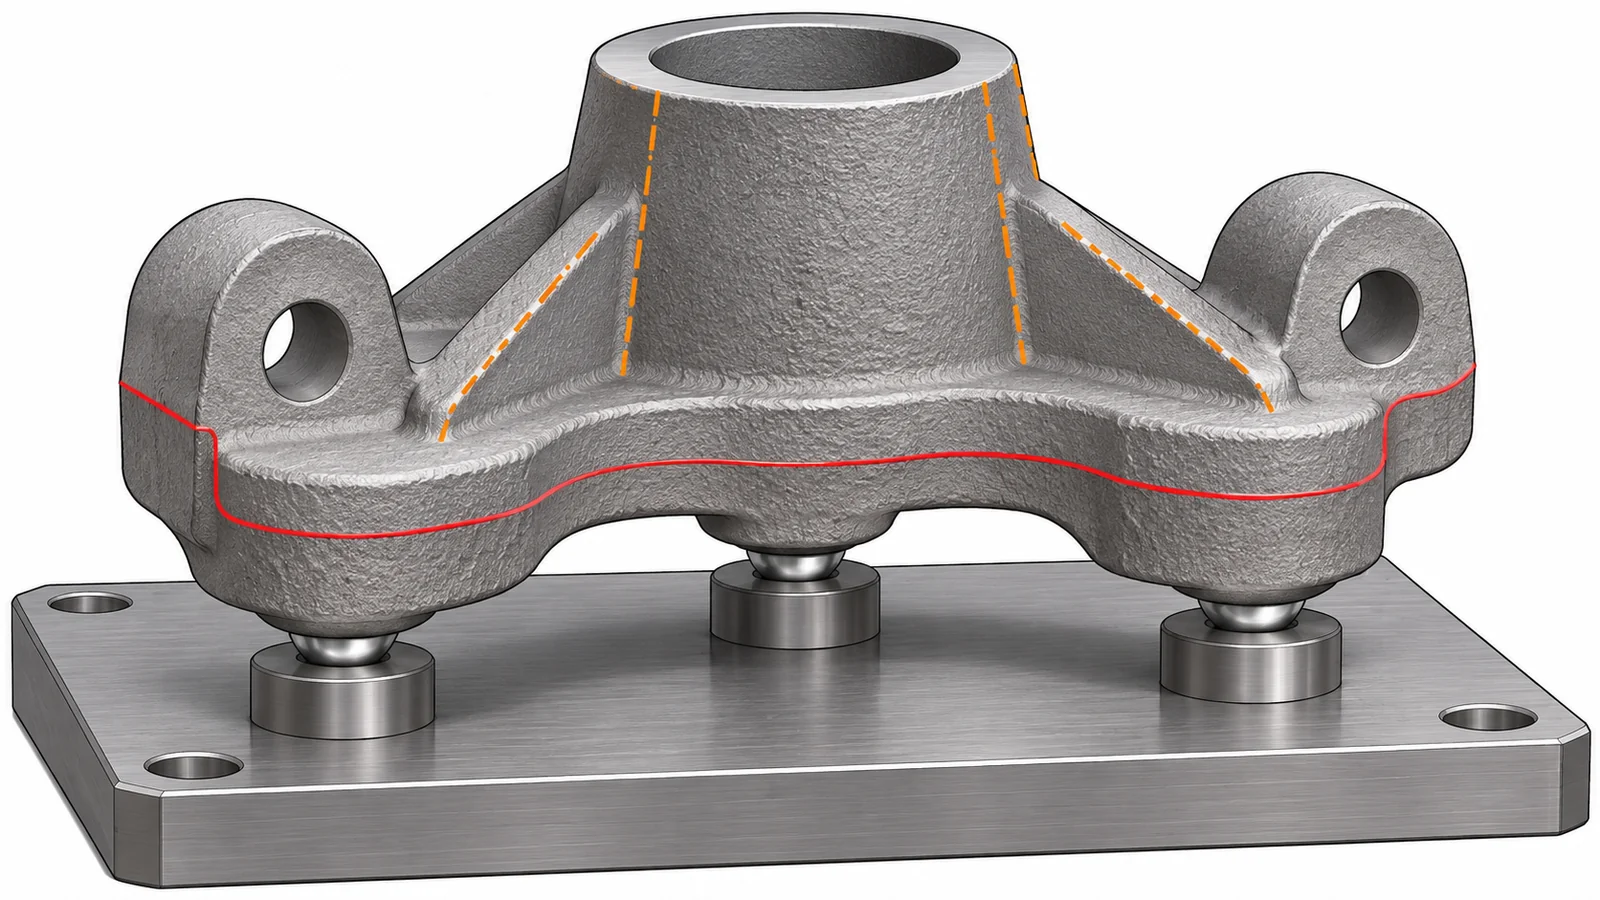
구배, 분할선, 게이트, 라이저, 플래시 및 국부적 표면 변화를 고려하십시오. 구배가 있거나 단절된 영역에 배치된 타깃은 일관되게 안착되지 않을 수 있습니다. 주물 표면이 부적합한 경우, 도면과 공정 계획은 설계와 주조 공장이 해당 피처와 그 제거 또는 유지에 합의한다는 전제하에 희생 패드 또는 관리된 픽스처 인터페이스를 식별할 수 있습니다.
여유살과 첫 공정 절삭을 조정하십시오
출시 전에 절삭될 모든 표면 주변에서 주조 모델과 가공 모델을 비교하십시오. 여유살 범위는 벽 두께와 최종 피처 위치를 유지하면서 정리 가공을 위한 충분한 재료를 남겨야 합니다. 여유는 공정과 형상에 따라 달라지며, 단일 일괄 값은 대형 또는 비대칭 주물 전반의 구배, 변형 또는 국부적 이동을 모두 포괄하지 못할 수 있습니다.
중요 가공 영역을 표시하고 어떤 러프 표면이 그대로 남을 수 있는지 나타내십시오. 첫 공정 절삭은 이후 셋업을 위한 안정적이고 사용 가능한 기준을 생성해야 합니다. 여유살이 제거되면서 피처가 이동할 가능성이 있는 경우, 최종 치수가 확립되기 전에 부품이 응력을 완화하거나 다시 지지될 수 있도록 러프 가공과 정삭 가공 순서를 정하십시오.
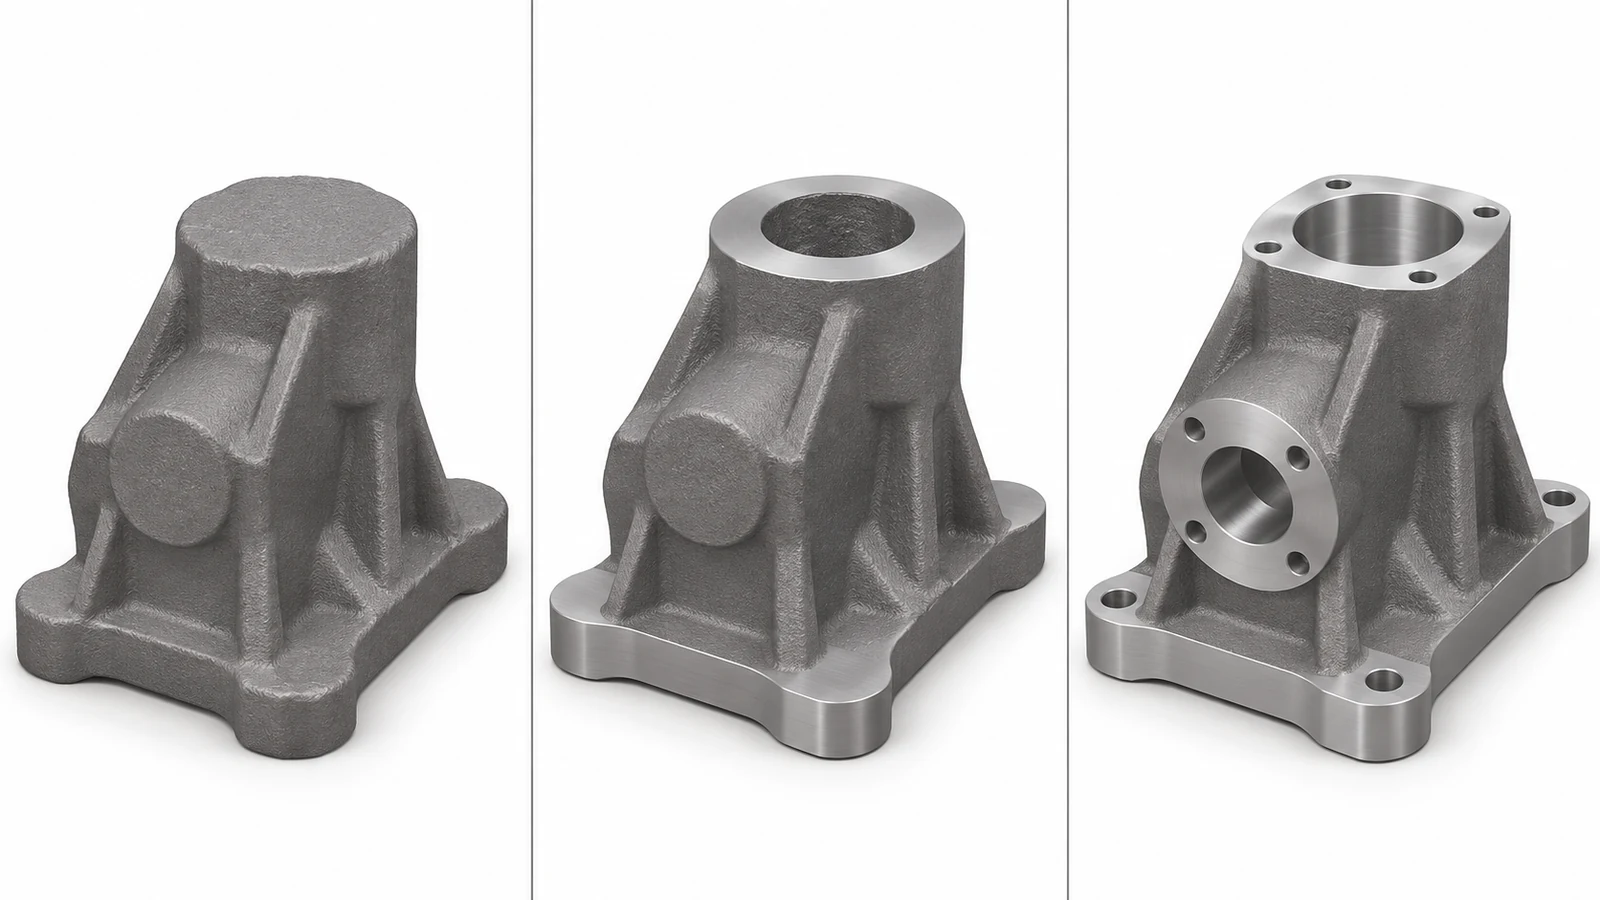
가공 단계의 경우, 인수인계를 실제 범위와 연관시키십시오: CNC 가공 대 인베스트먼트 주조. 주조 공정은 니어넷 블랭크를 생성하며, CNC 계획은 지정된 완성 인터페이스를 관리하고 주조 공장 승인 요구 사항을 대체하지 않습니다.
검사 소유권을 명확히 유지하십시오
검사 문서에는 요구사항이 원주물, 초기 가공 후, 또는 완성품에 적용되는지 명시해야 합니다. 이들은 서로 다른 상태입니다. 주물 외형 검사는 후속 작업에서 사라지는 목표점을 사용할 수 있는 반면, 최종 검사는 승인된 데이텀 기준 좌표계와 명시된 도면 요구사항을 사용해야 합니다.
부품이 크거나 유연하거나 비대칭인 경우, 측정을 위한 지지 및 클램핑 조건을 정의하십시오. 목표점 또는 데이텀 시뮬레이터를 기록하고, 비가공 표면이 어떻게 평가되는지 명시하십시오. 주조 공급업체와 가공 공급업체가 각각 공정의 일부를 검사하는 경우, 구매 문서는 인계 기록과 부적합 경로를 명시해야 합니다.
주물 블랭크를 위한 인계 체크리스트
- 황삭 셋업 기준을 완성품 데이텀과 별도로 식별하십시오.
- 구배 또는 분할 특징에 의해 방해받지 않고 접근 가능하며 안정적인 목표점 위치를 표시하십시오.
- 중요 벽체와 인터페이스 주변의 소재 외형과 정삭 여유 기대치를 조정하십시오.
- 원재료, 반가공품, 완성품 상태에 적용되는 요구사항을 명시하십시오.
- 주물 상태, 가공 여유, 데이텀 전환, 최종 치수를 누가 검증하는지 합의하십시오.
가공을 위한 명확한 주물 데이텀 목표점은 모호한 “주물에서 가공” 지시를 반복 가능한 공급업체 인계로 전환합니다. 도면, 치공구 계획, 검사 기록 모두 동일한 기준과 부품 제조 경로의 동일한 단계를 설명해야 합니다.