
모터 엔드 벨 베어링 시트 정렬은 보어 크기 문제가 아니라 관계 문제입니다. 베어링 시트는 직경 요구 사항을 충족하면서도 베어링 축, 하우징 파일럿, 장착면, 볼트 패턴이 로터의 위치에 대해 여전히 서로 불일치할 수 있습니다. 도면은 조립된 위치 결정 체인을 명확히 해야 하며, 가공 및 검사 계획은 동일한 체인을 유지해야 합니다.
모터 엔드 벨의 경우, 실제로 부품을 위치시키는 베어링 및 프레임 인터페이스에서 시작하십시오. 어떤 표면이 모터 프레임에 접촉하는지, 어떤 레지스터가 엔드 벨을 중심 정렬하는지, 어떤 보어가 베어링을 지지하는지, 어떤 숄더가 축방향 안착을 제어하는지 식별하십시오. 일반적인 “동심도” 주기가 아니라 기능적 배치가 데이텀 체계를 결정해야 합니다.
이 페이지에서: 조립된 체인 위치 결정 · 유용한 데이텀 선택 · 끼워맞춤과 정렬 분리 · 가공 순서 계획 · 관계 검사
조립된 위치 결정 체인에서 시작
프레임 또는 하우징, 엔드 벨 레지스터, 베어링 외륜, 베어링 내륜, 샤프트 순으로 조립되는 순서대로 스택을 그리십시오. 엔드 벨은 파일럿 직경, 장착면, 체결구 또는 이들의 조합을 통해 위치할 수 있습니다. 그런 다음 베어링 시트가 회전 조립체의 한쪽 끝을 위치시킵니다. 필요한 제어는 해당 실제 배치와 결합 부품 도면에 따라 달라집니다.
이것이 모터 엔드 벨 베어링 시트 정렬을 고립적으로 지정하기보다 결합 프레임 및 베어링 세부 사항과 함께 검토해야 하는 이유입니다. 파일럿이 중심 정렬을 제어하는 경우, 베어링 보어는 해당 파일럿과 관련되어야 합니다. 면이 축방향 안착을 확립하는 경우, 보어 축 및 베어링 숄더와의 관계가 중요합니다. 볼트 원은 설계가 요구하는 경우 동일한 기능 기준에서 위치되어야 하며, 무관한 패턴으로 취급되어서는 안 됩니다.
모터 인터페이스를 나타내는 데이텀 선택
유용한 데이텀 기준 프레임은 조립 및 검사에서 부품이 위치되는 방식을 재현합니다. 설계에 따라 장착면이 기본 평면을 확립하고 원통형 레지스터가 축을 확립하며 별도의 피처가 회전을 클록할 수 있습니다. 다른 엔드 벨은 보어 또는 파일럿 축을 기본 기준으로 사용할 수 있습니다. 모든 모터 형상에 보편적인 A-B-C 순서는 없습니다.
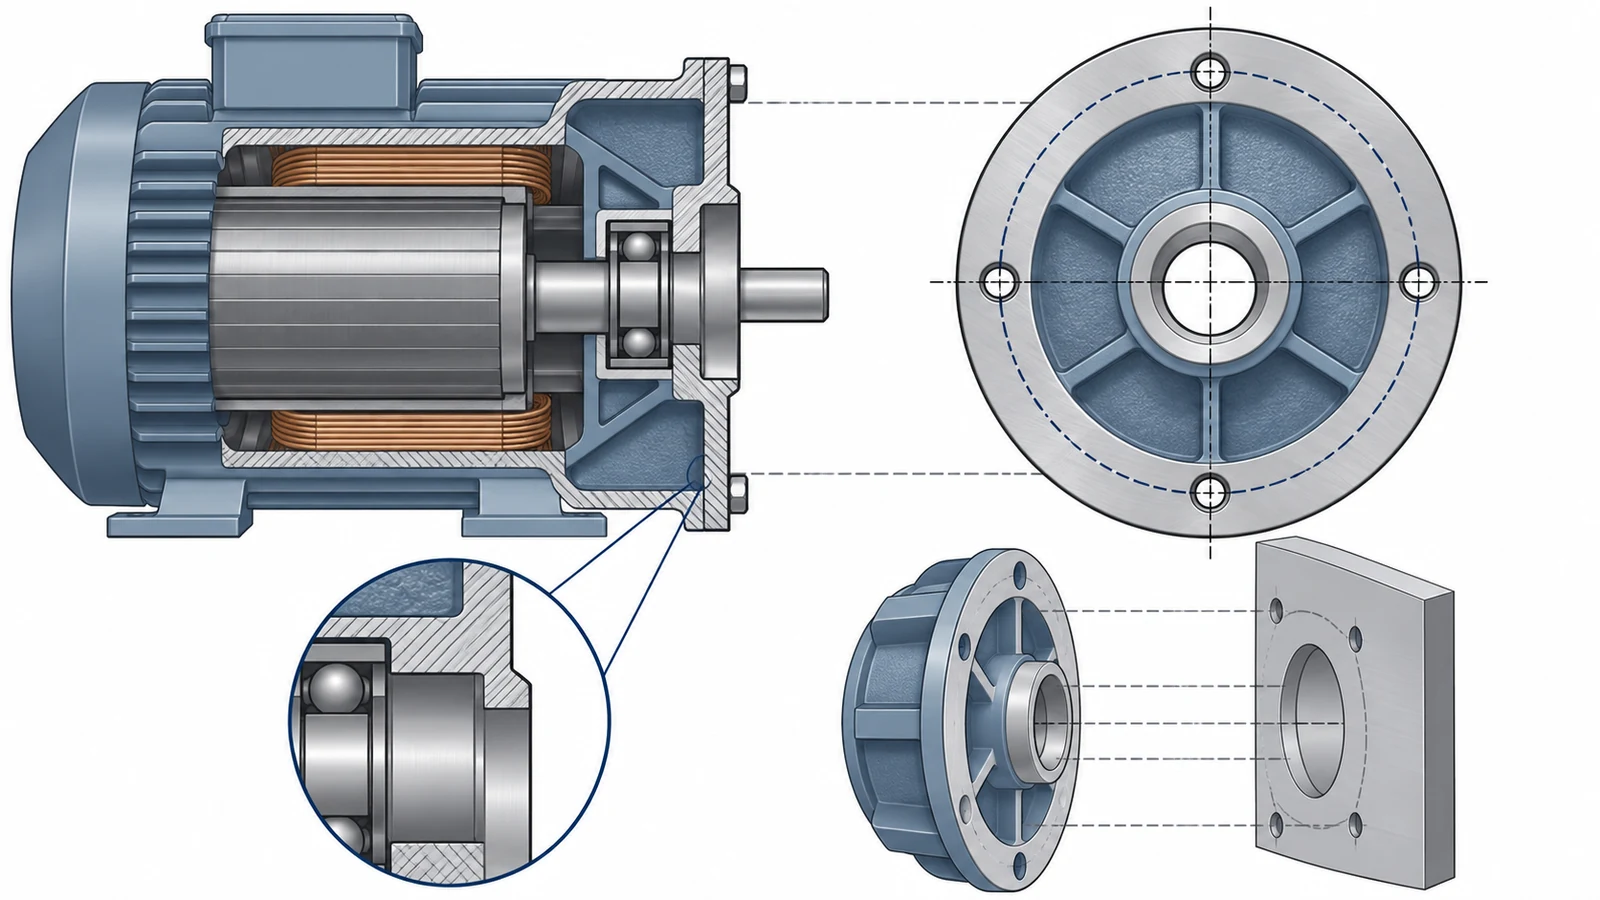
각 데이텀 피처를 물리적으로 식별 가능하고 접근 가능하게 만드십시오. 넓지만 비기능적인 주조 표면에 배치된 데이텀은 만지기는 쉬울 수 있으나 조립 상태를 대표하지 못할 수 있습니다. 반대로 베어링 보어를 유일한 기준으로 선택하면 해당 보어와 프레임 파일럿 사이의 위치 오차를 감출 수 있습니다. 출시 도면에 데이텀 우선순위와 제어되는 관계를 명시하십시오.
베어링 끼워맞춤을 축 정렬과 분리하여 유지하십시오
시트 직경과 끼워맞춤은 베어링 외륜과 그 보어 사이의 관계를 나타냅니다. 진원도, 원통도, 숄더 직각도, 그리고 보어-파일럿 관계는 형상의 다른 부분을 나타냅니다. 하나가 다른 것들을 자동으로 보장하지는 않습니다. 베어링 및 모터 설계자는 특정 베어링, 하중, 온도, 조립 방법에 대한 끼워맞춤과 합격 한계를 정의해야 합니다.
그러한 이유로, 모터 엔드 벨 베어링 시트 정렬은 공칭 직경이나 일반적인 타이트 공차로 축소되어서는 안 됩니다. 기능적 요구사항에 부합하는 제어만 지정하고, 이를 평가하는 데 사용되는 데이텀 참조를 명시하십시오. 도면 검토는 또한 베어링 시트의 크기 공차와 프레임 레지스터에 대한 축을 제어하는 기하 공차를 구별할 수 있습니다.
데이텀 전환을 중심으로 가공을 계획하십시오
기계 접근성과 부품 형상이 허용하는 경우, 기능적 기준을 상실하지 않고 베어링 보어와 그 위치 결정 파일럿을 마무리 가공하면 셋업 간 변동을 줄일 수 있습니다. 이는 공정 옵션이지 일괄적인 능력 약속이 아닙니다: 얇은 플랜지, 리브, 공구 접근성, 소재 상태, 클램핑이 최적 순서를 바꿀 수 있습니다. 황삭, 지지, 정삭 절삭은 이후 작업이 이전에 마무리된 위치 결정 표면을 변형시키지 않도록 배치되어야 합니다.
두 번째 셋업이 필요한 경우, 첫 번째 마무리 피처가 어떻게 재설정되는지 정의하십시오. 도면의 조립 데이텀과 다른 면을 참조하는 고정구는 일관되지만 잘못된 관계를 만들 수 있습니다. 공정 계획은 위치 결정 피처, 클램핑 지점, 그리고 중요한 보어-파일럿 관계가 설정되는 작업을 식별해야 합니다. 관련 인클로저 가공 맥락은 사이트의 CNC 밀링 인클로저 페이지에 요약되어 있습니다.
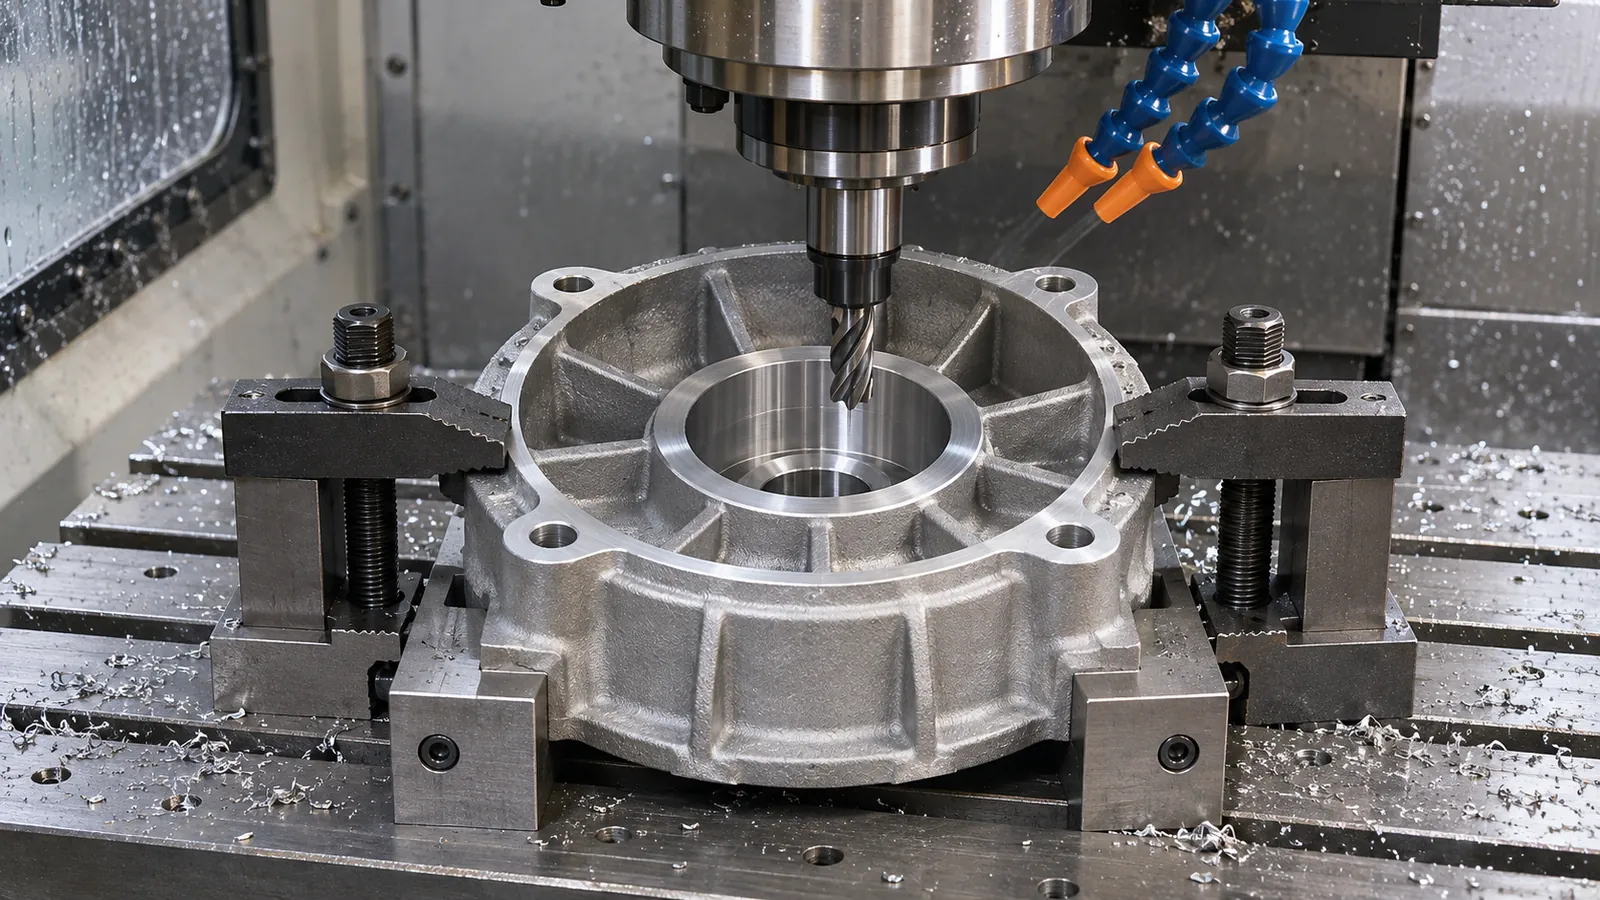
도면이 제어하는 관계를 검사하십시오
검사는 지정된 데이텀 기준 프레임을 재현하고 중요한 관계를 보고해야 합니다: 해당되는 경우 보어 크기와 형상, 파일럿 크기, 축 정렬, 숄더 방향, 그리고 홀 패턴 위치. CMM은 정의된 기하 관계에 적합할 수 있으며, 검증된 기능성 고정구는 조립 인터페이스에 유용할 수 있습니다. 방법은 가정된 보편적 검사가 아니라 도면과 피처의 접근성에 부합해야 합니다.
클램핑이 얇은 엔드 벨에 영향을 미칠 수 있는 경우, 도면이나 검사 계획이 요구할 때 지지된 측정 조건의 부품과 출시 조건의 부품을 비교하십시오. 셋업과 데이텀 시뮬레이션을 기록하여 공급업체, 모터 조립자, 검사자가 동일한 형상을 검사하도록 하십시오.
도면 검토에 포함할 사항
- 조립을 제어하는 프레임 파일럿, 장착면, 베어링 보어, 숄더, 볼트 패턴을 식별하십시오.
- 기능적 인터페이스로부터 데이텀 우선순위와 기하 관계를 표시하십시오.
- 베어링 끼워맞춤 요구사항을 형상 및 정렬 제어와 별도로 명시하십시오.
- 가공 및 합격 검사에서 데이텀 체계가 어떻게 재현될지 합의한다.
- 도면 또는 구매 사양서에 코팅, 디버링, 후처리 측정 조건을 명확히 규정한다.
요약하면, 도면, 셋업, 검사가 모두 하나의 조립 관련 기준 체인을 유지할 때 모터 엔드 벨 베어링 시트 정렬은 신뢰할 수 있다. 공차를 조이기 전에 결합 프레임 및 베어링 사양과 함께 그 체인을 확인하라. 목적은 반복 가능한 위치 결정이지, 맥락 없이 선택된 공차 수치가 아니다.