
Una pequeña muesca en la entrada de un orificio de PBI puede importar más que un acabado liso en el resto de la pieza. El mecanizado de PBI debe proteger los bordes y las secciones con mayor probabilidad de dañarse durante la sujeción, la entrada de la herramienta o el taladrado de salida, preservando al mismo tiempo la condición del material en bruto utilizada para calificar el proceso. Comience con el material exacto y la función de la característica; luego elija el soporte, el orden de corte y la inspección. Una alta capacidad térmica no hace que un borde delgado sea inmune al daño mecánico.
PBI significa polibencimidazol. PBI Performance Products distingue sus formas de material en bruto de la serie U de los compuestos de la serie T mezclados con otros polímeros. Esa distinción debe figurar en el plano y en el registro del material. Una ruta de fabricación calificada para un grado de material en bruto no debe transferirse a una mezcla solo porque ambos nombres contengan PBI.
Primero identifique el material que se convertirá en la pieza
Registre el grado, el productor, la forma y condición del material en bruto, además de cualquier instrucción de almacenamiento o acondicionamiento requerida. El certificado del material y la identidad de la pieza en bruto deben permanecer vinculados después de dividir el material. Para un lote pequeño de componentes costosos, mezclar piezas en bruto o perder ese vínculo puede hacer que una investigación dimensional no sea concluyente.
La información del proveedor para la serie U de Celazole aborda la humedad y la condición de las formas de material en bruto. Determine con la fuente del material el estado en el que se realizarán el mecanizado y la aceptación. Evite suponer que todas las piezas en bruto entregadas, los paquetes abiertos y las piezas parcialmente mecanizadas tienen el mismo historial. Cuando se especifica protección contra la humedad, incluya las transiciones entre el almacenamiento, el corte, el procesamiento externo y el embalaje final.
Para Mecanizado de PBI, esta definición del material es más útil que una descripción amplia de “plástico de alta temperatura”. El comprador debe establecer aún si el grado seleccionado es adecuado para la aplicación; la tarea del proveedor de mecanizado es fabricar y verificar el componente acordado.
Marque las transiciones frágiles antes de planificar el primer montaje
Revise los rebordes delgados, los cambios bruscos de sección, las nervaduras estrechas, las pequeñas orejetas de montaje y las salidas de las características taladradas o mandrinadas. Un material sensible a las entallas puede concentrar tensiones en una transición afilada. La cuestión de ingeniería es si la esquina o el borde son requeridos por la función, y qué radio o tratamiento de borde puede permitirse sin comprometer la pieza acoplada.
Un rompimiento de aristas cosmético no sustituye a un radio funcional. Del mismo modo, un chaflán grande que facilita el corte puede eliminar área de contacto o alterar la posición de un componente asentado. Incluya esas decisiones en el plano. El operario no debería tener que elegir entre un cambio de diseño no documentado y una característica innecesariamente frágil.
Considere un separador aislante escalonado con un taladro ubicado con precisión y una brida extrema delgada. La brida puede necesitar soporte temporal mientras se termina el taladro, pero ese soporte no debe forzarla a quedar plana. Marque la cara de asiento de la brida, el eje del taladro y las zonas de contacto permitidas para que el montaje y la inspección utilicen la misma interpretación funcional.
Mantenga soportada la salida de corte
En el momento de la penetración, el último material sin soporte puede experimentar una dirección de fuerza distinta a la del material cortado anteriormente. Revise cómo entra y sale la herramienta de cada característica. Una disposición de respaldo, una dirección de corte revisada o una sección intermedia dejada para su eliminación posterior pueden ayudar, siempre que el método no marque ni sobrecargue una superficie funcional.
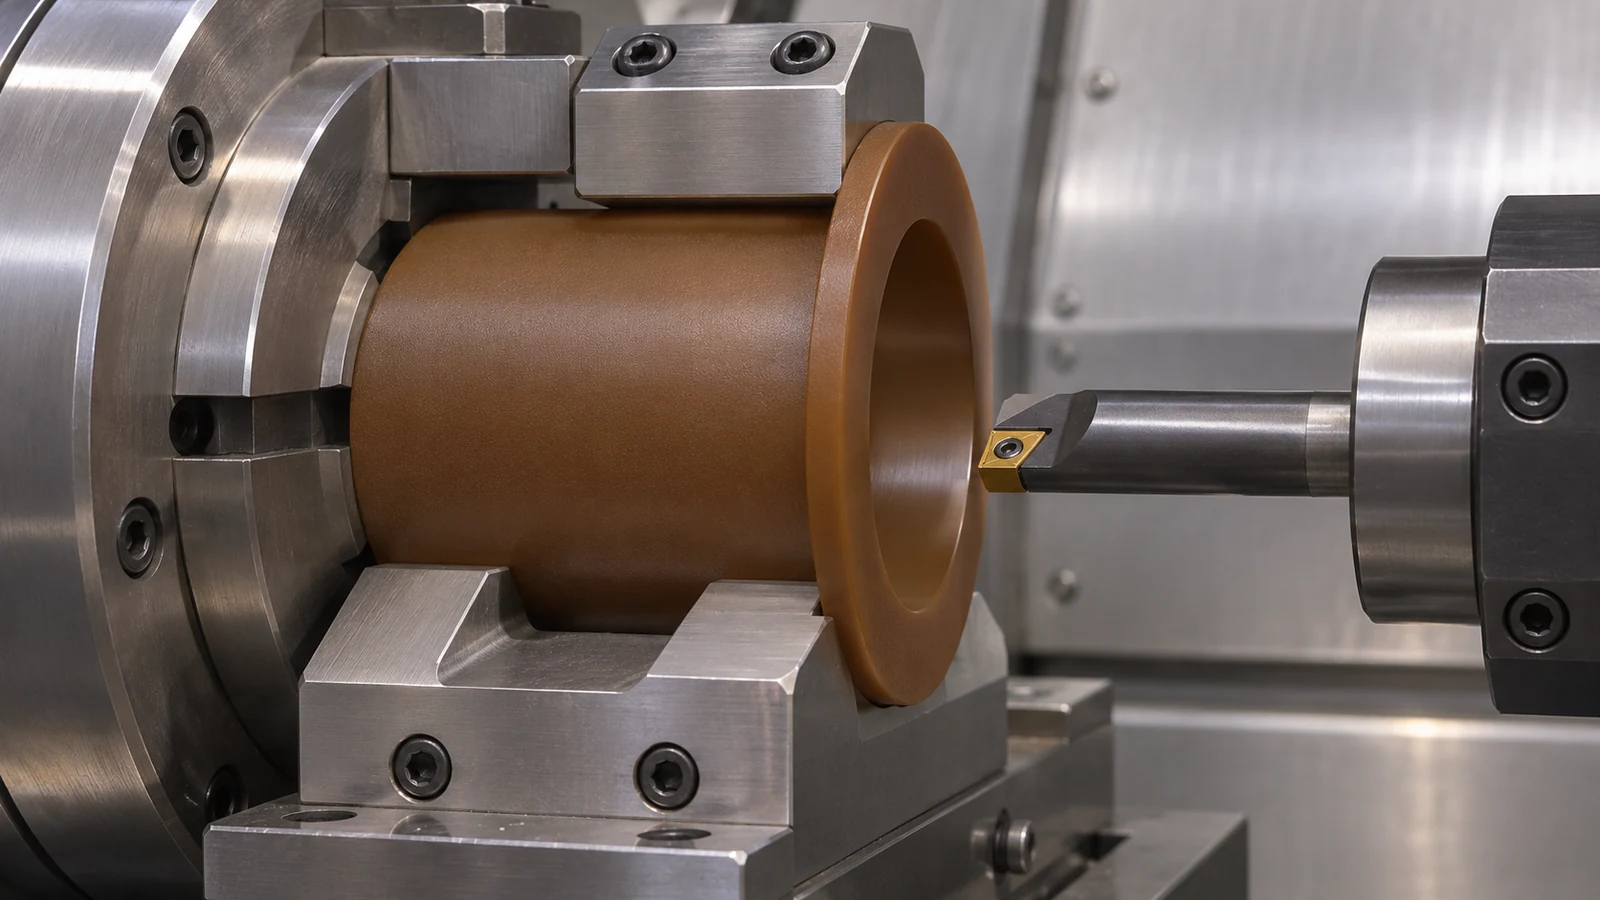 La guía de mecanizado de MCG incluye el PBI entre los materiales que requieren especial atención a la sensibilidad a las entallas y a la práctica de mecanizado. Utilice esto como punto de partida para una prueba específica de la característica. No convierta una guía de formas de stock en un resultado garantizado de avance, profundidad o acabado superficial para cada geometría.
Verifique el desgaste de la herramienta antes de aceptar un cambio en la apariencia superficial como defecto del material. Un filo desgastado puede aumentar la fuerza y hacer menos fiable una salida marginal. La calificación debe incluir la característica difícil cerca del final del intervalo previsto de la herramienta, no solo la primera pieza cortada con un filo nuevo. Si un cambio de cortador restaura la condición del filo, conserve esa evidencia en el plan de proceso.
Para bolsillos fresados y orejetas de montaje, la ruta de fresado CNC relevante debe proporcionar soporte y acceso a lo largo de la secuencia. Un número distinto de ejes de máquina no resuelve por sí solo una pared frágil sin soporte. Explique cómo llega la herramienta a la característica y qué resiste la fuerza de corte.
Distinga una rebaba removible de material faltante
Una rebaba deja material adicional adherido. Una viruta o un desprendimiento elimina material que debería permanecer. El desbarbado puede abordar la primera condición, pero no puede restaurar la segunda. Esta distinción determina si una reparación local es aceptable o si la característica ya no cumple sus requisitos de geometría y daño.
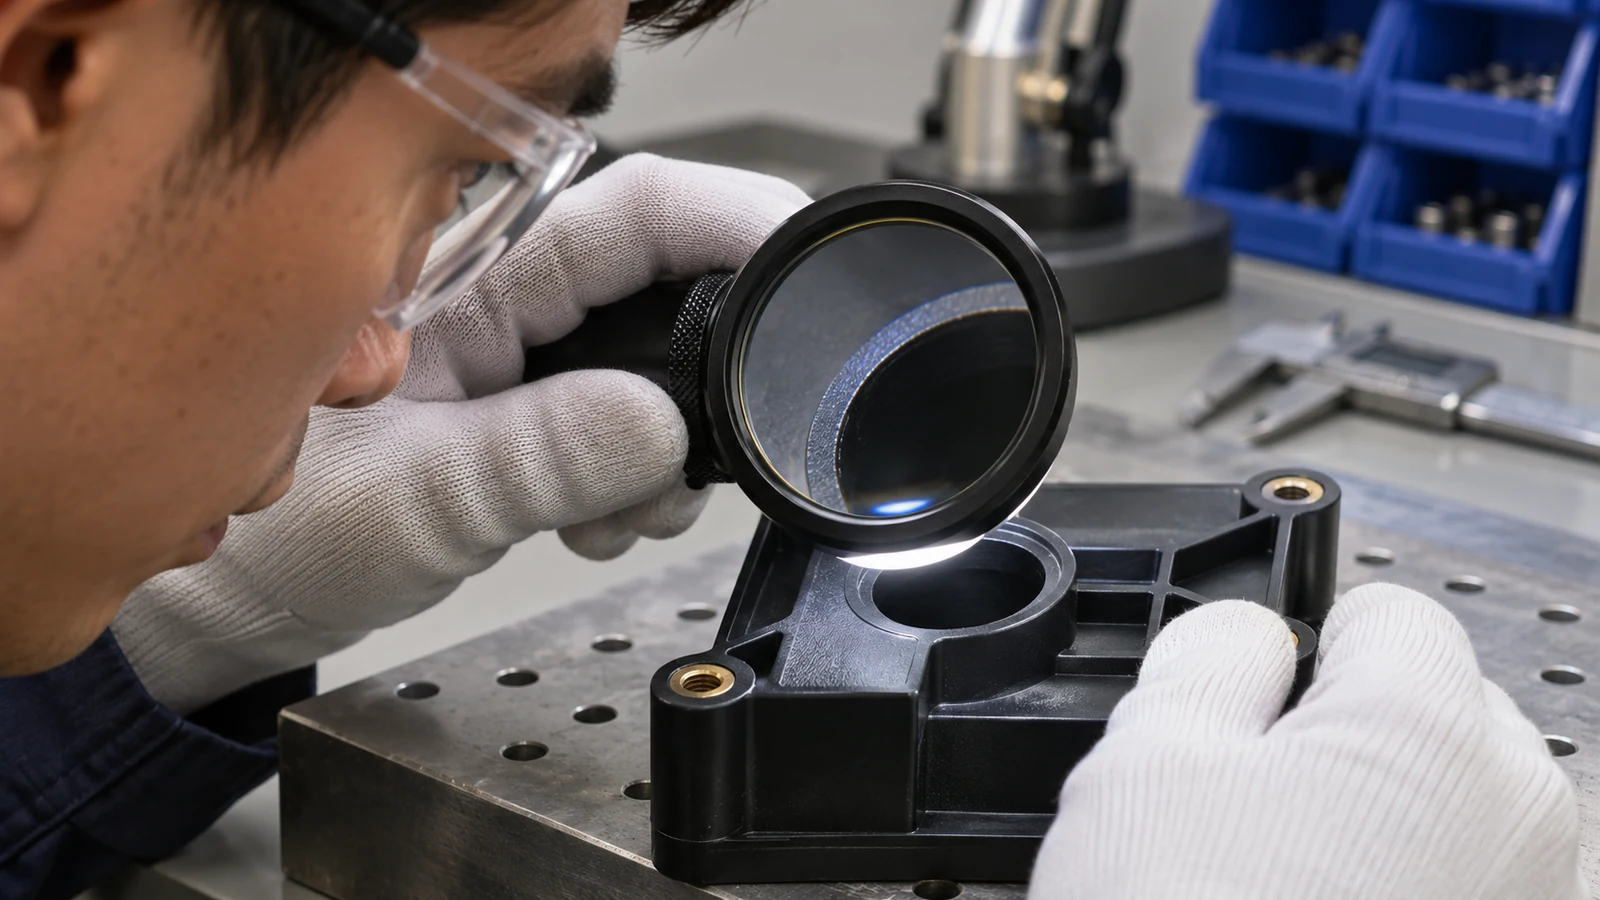 Inspeccione las entradas y salidas de los taladros en condiciones que revelen el borde real. Decida si se necesita magnificación, inspección de perfil u otro método para el riesgo particular. Una sola traza de rugosidad tomada lejos del borde dañado no establece que el borde en sí sea aceptable.
| Observación | Verificar antes del retrabajo | Implicación para la aceptación |
|---|---|---|
| Proyección adherida | Si la eliminación controlada preserva el borde especificado | Verificar el borde después del desbarbado |
| Falta de material en la esquina | Extensión relativa a la envolvente funcional | La reparación requiere revisión de diseño; el pulido no sustituye el material |
| Lectura del diámetro interior modificada | Soporte, fuerza de medición y estado de acondicionamiento | Separar la respuesta de medición del cambio geométrico real |
| Daño repetido en la salida | Estado de la herramienta y soporte en el momento del perforado | Corregir la ruta en lugar de clasificar repetidamente las piezas |
Separador hipotético: un orificio correcto con una brida dañada
Supongamos que el tamaño del diámetro interior del separador aislante es correcto, pero la brida delgada presenta pequeñas pérdidas en el borde tras la operación final. La revisión establece primero si el daño se produce por el corte, la descarga o la manipulación posterior. Examinar la pieza solo en el embalaje final combina las tres posibilidades.
Si el daño aparece en la salida de la herramienta, el equipo prueba el soporte y la dirección de salida mientras monitorea el estado de la herramienta. Si aparece durante la descarga, revisa el método de contacto y liberación. Si el daño aparece solo después del transporte, el embalaje requiere atención. Por lo tanto, el mismo síntoma visible puede requerir cambios diferentes; especificar una tolerancia más ajustada en el diámetro interior no resolvería ninguno de ellos.
Este es un análisis hipotético, no una afirmación de experiencia en producción. Ilustra una prueba útil de mecanizado de PBI: observar la característica vulnerable en las etapas donde podría surgir el daño y luego verificar que la corrección elegida preserve tanto el borde previsto como la geometría de acoplamiento.
Escriba el estado de aceptación en el pedido
Proporcionar las dimensiones críticas y las relaciones de datum, los tratamientos de borde permitidos, los límites explícitos para virutas o daños superficiales cuando sea necesario, y la condición requerida para la medición. Identificar las instrucciones de almacenamiento o acondicionamiento que deben seguirse y cualquier embalaje necesario para proteger la geometría acabada.
Mantener la inspección de componentes separada de la validación de la aplicación. Un separador conforme no queda por ello aprobado para un servicio eléctrico, térmico, de vacío o químico particular. La documentación de mecanizado de PBI debe identificar el lote de material, la revisión del plano y las etapas de fabricación completadas sin afirmar un rendimiento que nunca se probó.
Preguntas sobre el mecanizado de PBI
¿Puede una mezcla utilizar el mismo proceso que una forma de stock de PBI sin mezclar?
No suponga que puede. Confirme el grado exacto y revise el comportamiento de la herramienta, la sujeción, el acondicionamiento y la aceptación con respecto al material real.
¿Una alta clasificación de temperatura de servicio justifica un corte más caliente?
No. Una propiedad de servicio no define las condiciones locales de corte ni protege una característica frágil contra fuerza, fricción o daño.
¿Puede el pulido hacer aceptable un borde astillado?
Solo si la geometría restante cumple con un requisito aprobado. El pulido puede cambiar aún más la forma; no puede reemplazar el material perdido.
¿Qué característica corresponde a la primera prueba?
El borde menos soportado o más sensible funcionalmente, incluida su inspección y manipulación. Una superficie externa fácil es una prueba débil de una salida de taladro difícil.