
Un petit éclat à l'entrée d'un alésage en PBI peut avoir plus d'importance qu'un fini lisse sur le reste de la pièce. L'usinage du PBI doit protéger les bords et les sections les plus susceptibles d'être endommagés lors du maintien, de l'entrée de l'outil ou du perçage traversant, tout en préservant l'état de la matière première utilisé pour qualifier le procédé. Commencez par la matière exacte et la fonction de la caractéristique ; choisissez ensuite le support, l'ordre de coupe et l'inspection. Une capacité thermique élevée ne rend pas un bord mince immunisé contre les dommages mécaniques.
PBI signifie polybenzimidazole. PBI Performance Products distingue ses formes de stock de la série U des composés de la série T mélangés à d'autres polymères. Cette distinction doit figurer dans le plan et le dossier matière. Une gamme de fabrication qualifiée pour une nuance de stock ne doit pas être transférée à un mélange simplement parce que les deux noms contiennent PBI.
Identifiez d'abord la matière qui deviendra la pièce
Consignez la nuance, le producteur, la forme et l'état du stock, ainsi que toute instruction de stockage ou de conditionnement requise. Le certificat matière et l'identité de l'ébauche doivent rester liés après la division du stock. Pour un petit lot de composants coûteux, mélanger les ébauches ou perdre ce lien peut rendre une investigation dimensionnelle non concluante.
Les informations du fournisseur pour la série Celazole U traitent de l'humidité et de l'état des formes de stock. Déterminez avec la source de la matière l'état dans lequel l'usinage et l'acceptation auront lieu. Évitez de supposer que toutes les ébauches livrées, les emballages ouverts et les pièces partiellement usinées ont le même historique. Lorsqu'une protection contre l'humidité est spécifiée, incluez les transitions entre le stockage, la découpe, le traitement externe et l'emballage final.
Pour Usinage du PBI, cette définition de la matière est plus utile qu'une description générale de “ plastique haute température ”. L'acheteur doit néanmoins établir si la nuance choisie convient à l'application ; la tâche du fournisseur d'usinage est de fabriquer et de vérifier le composant convenu.
Repérez les transitions fragiles avant de planifier le premier montage
Examinez les rebords minces, les changements de section brusques, les nervures étroites, les petites pattes de fixation et les sorties des caractéristiques percées ou alésées. Une matière sensible aux entailles peut concentrer les contraintes à une transition vive. La question d'ingénierie est de savoir si le coin ou le bord est requis par la fonction, et quel rayon ou traitement de bord peut être permis sans compromettre la pièce d'accouplement.
Un chanfrein cosmétique ne remplace pas un rayon fonctionnel. De même, un grand chanfrein qui facilite la coupe peut supprimer une zone de contact ou modifier la position d'un composant en appui. Inscrivez ces décisions sur le plan. L'usineur ne doit pas avoir à choisir entre une modification de conception non documentée et une caractéristique inutilement fragile.
Considérez une entretoise isolante étagée avec un alésage positionné avec précision et une bride d'extrémité mince. La bride peut nécessiter un support temporaire pendant la finition de l'alésage, mais ce support ne doit pas la forcer à s'aplatir. Indiquez la face d'appui de la bride, l'axe de l'alésage et toute zone de contact autorisée afin que le montage et le contrôle utilisent la même interprétation fonctionnelle.
Maintenez la sortie de coupe soutenue
Au perçage débouchant, la dernière matière non supportée peut subir une direction d'effort différente de celle de la matière coupée précédemment. Examinez comment l'outil entre et sort de chaque caractéristique. Un montage de soutien, une direction de coupe révisée ou une section intermédiaire laissée pour un enlèvement ultérieur peuvent aider, à condition que la méthode ne marque pas et ne surcharge pas une surface fonctionnelle.
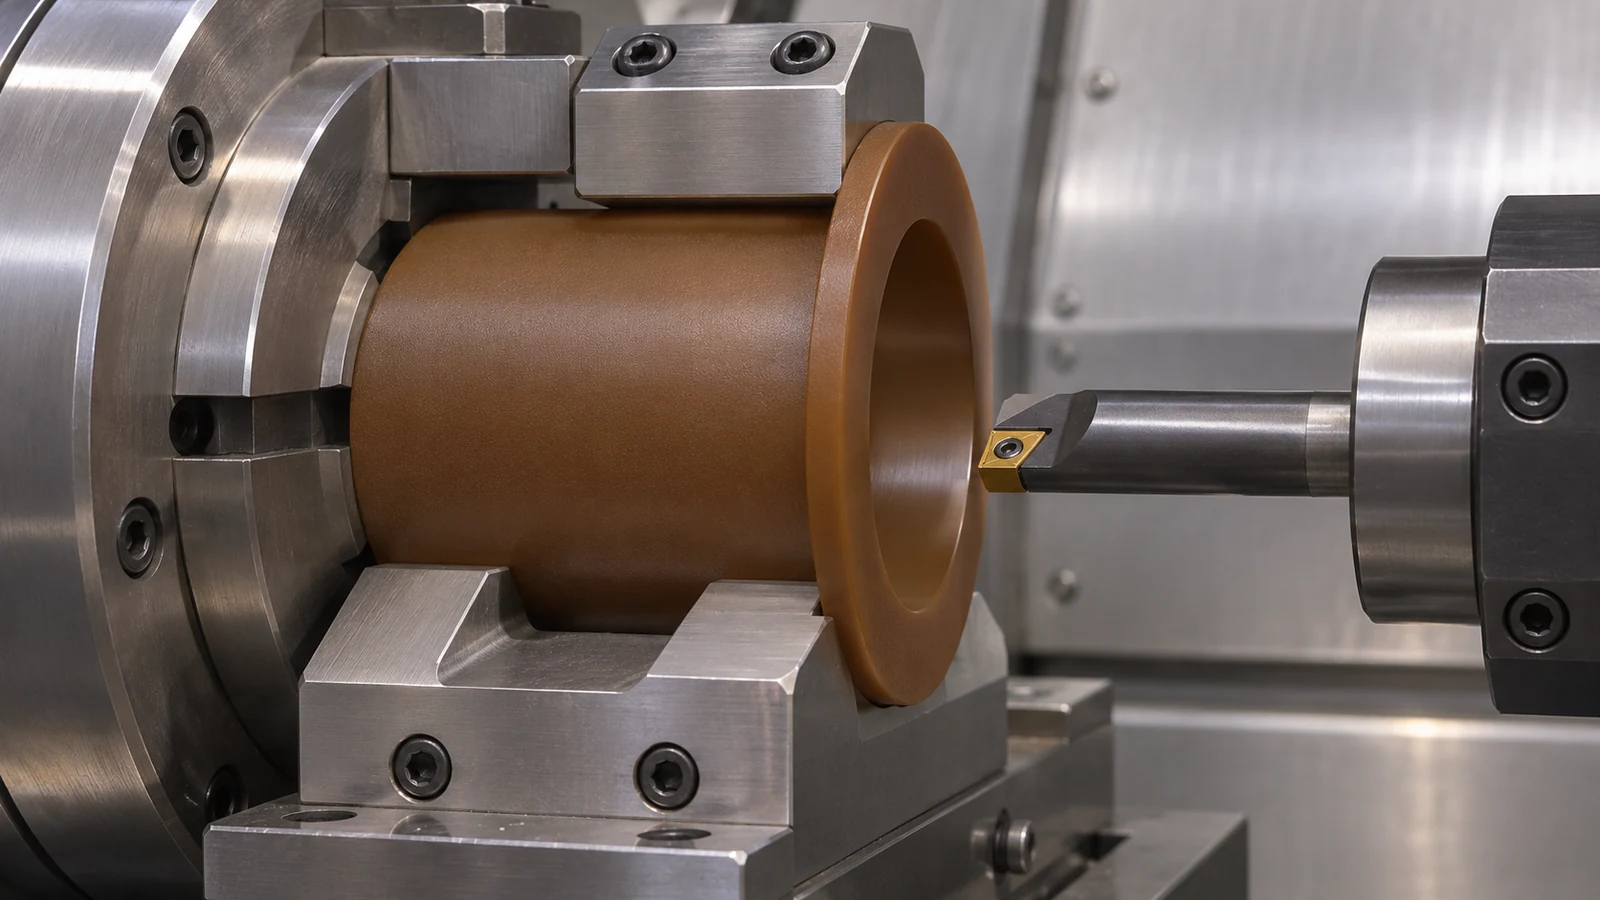 Les recommandations d'usinage de MCG classent le PBI parmi les matériaux exigeant une attention particulière à la sensibilité aux entailles et aux pratiques d'usinage. Utilisez-les comme point de départ pour un essai spécifique à la caractéristique. Ne transformez pas un guide de forme de stock en résultat garanti d'avance, de profondeur ou d'état de surface pour chaque géométrie.
Vérifiez l'usure de l'outil avant d'accepter un changement d'aspect de surface comme un défaut de matière. Un tranchant usé peut augmenter l'effort et rendre une sortie marginale moins fiable. La qualification doit inclure la caractéristique difficile proche de la fin de l'intervalle d'outil prévu, et pas seulement la première pièce coupée avec un tranchant neuf. Si un changement de fraise rétablit l'état du tranchant, conservez cette preuve dans le plan de processus.
Pour les poches fraisées et les pattes de fixation, la gamme de fraisage CNC pertinente doit assurer le support et l'accès tout au long de la séquence. Un nombre différent d'axes machine ne résout pas à lui seul une paroi fragile non supportée. Expliquez comment l'outil atteint la caractéristique et ce qui résiste à l'effort de coupe.
Distinguez une bavure amovible d'une matière manquante
Une bavure laisse de la matière supplémentaire attachée. Un copeau ou un éclat enlève de la matière qui devrait rester. L'ébavurage peut traiter le premier cas mais ne peut pas restaurer le second. Cette distinction détermine si une réparation locale est acceptable ou si la caractéristique ne satisfait plus ses exigences de géométrie et d'endommagement.
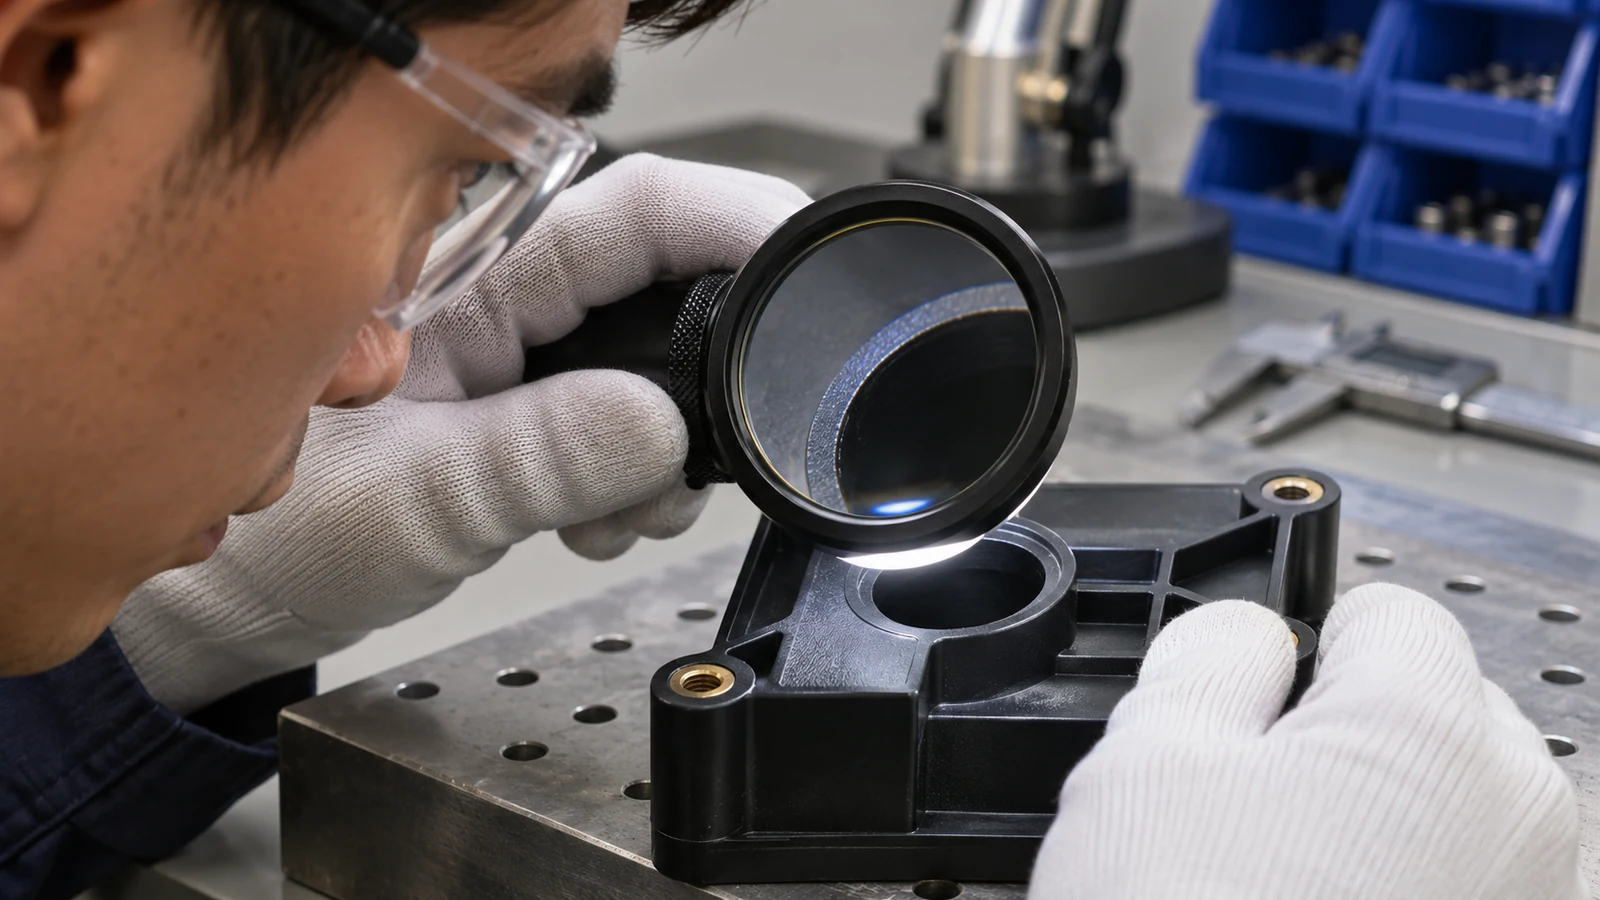 Inspectez les entrées et sorties d'alésage dans des conditions qui révèlent le bord réel. Décidez si un grossissement, un contrôle de profil ou une autre méthode est nécessaire pour le risque particulier. Un seul relevé de rugosité pris à l'écart du bord endommagé n'établit pas que le bord lui-même est acceptable.
| Observation | Vérifier avant reprise | Implication sur l'acceptation |
|---|---|---|
| Saillie attachée | Si l'enlèvement contrôlé préserve le bord spécifié | Vérifier le bord après ébavurage |
| Matière manquante dans l'angle | Étendue par rapport à l'enveloppe fonctionnelle | La réparation nécessite une revue de conception ; le polissage ne remplace pas la matière |
| Relevé d'alésage modifié | Support, force de mesure et état de conditionnement | Distinguer la réponse de mesure d'un changement réel de géométrie |
| Dommages répétés à la sortie | État de l'outil et support au perçage débouchant | Corriger la trajectoire plutôt que de trier les pièces de façon répétée |
Entretoise hypothétique : un alésage correct avec une bride endommagée
Supposons que la dimension d'alésage de l'entretoise isolante soit correcte, mais que la bride mince présente de petites pertes de bord après l'opération finale. La revue établit d'abord si les dommages sont créés par la coupe, le déchargement ou une manipulation ultérieure. Examiner la pièce uniquement à l'emballage final combine ces trois possibilités.
Si des dommages apparaissent à la sortie de l'outil, l'équipe teste le support et la direction de sortie tout en surveillant l'état de l'outil. S'ils apparaissent lors du déchargement, elle révise la méthode de contact et de libération. Si les dommages n'apparaissent qu'après le transport, l'emballage doit être revu. Un même symptôme visible peut donc nécessiter des modifications différentes ; spécifier une tolérance plus serrée sur l'alésage ne résoudrait aucun de ces problèmes.
Il s'agit d'une analyse hypothétique, et non d'une affirmation d'expérience de production. Elle illustre un essai d'usinage PBI utile : observer la caractéristique vulnérable aux étapes où des dommages peuvent survenir, puis vérifier que la correction choisie préserve à la fois le bord visé et la géométrie d'accouplement.
Inscrivez l'état d'acceptation dans la commande
Fournir les dimensions critiques et les relations de référence, les traitements de bord autorisés, les limites explicites pour les copeaux ou les dommages de surface lorsque nécessaire, ainsi que l'état requis pour la mesure. Identifier les instructions de stockage ou de conditionnement à respecter et tout emballage nécessaire pour protéger la géométrie finie.
Séparer l'inspection des composants de la validation d'application. Une entretoise conforme n'est pas pour autant approuvée pour un usage électrique, thermique, sous vide ou chimique particulier. La documentation d'usinage PBI doit identifier le lot de matière, la révision du plan et les étapes de fabrication réalisées sans revendiquer des performances qui n'ont jamais été testées.
Questions sur l'usinage du PBI
Un mélange peut-il utiliser le même procédé qu'une forme de stock PBI non mélangée ?
Ne le supposez pas. Confirmez la nuance exacte et vérifiez le comportement de l'outil, le maintien, le conditionnement et l'acceptation par rapport au stock réel.
Une haute température de service nominale justifie-t-elle une coupe plus chaude ?
Non. Une propriété de service ne définit pas les conditions de coupe locales et ne protège pas une caractéristique fragile contre la force, le frottement ou l'endommagement.
Le polissage peut-il rendre un bord ébréché acceptable ?
Uniquement si la géométrie restante satisfait à une exigence approuvée. Le polissage peut modifier davantage la forme ; il ne peut pas remplacer la matière perdue.
Quelle caractéristique inclure dans le premier essai ?
Le bord le moins supporté ou le plus sensible sur le plan fonctionnel, y compris son inspection et sa manutention. Une surface externe facile constitue un test faible pour une sortie d'alésage difficile.