
Um pequeno lascado na entrada de um furo de PBI pode ser mais importante do que um acabamento suave no restante da peça. A usinagem de PBI deve proteger as bordas e seções com maior probabilidade de danos durante a fixação, a entrada da ferramenta ou o furo de saída, preservando ao mesmo tempo a condição do material bruto usada para qualificar o processo. Comece pelo material exato e pela função da feature; depois escolha o suporte, a ordem de corte e a inspeção. Alta capacidade térmica não torna uma borda fina imune a danos mecânicos.
PBI significa polibenzimidazol. A PBI Performance Products distingue suas formas de estoque da série U dos compostos da série T misturados com outros polímeros. Essa distinção deve constar no desenho e no registro do material. Uma rota de fabricação qualificada para um grau de estoque não deve ser transferida para uma mistura só porque ambos os nomes contêm PBI.
Primeiro identifique o material que se tornará a peça
Registre o grau, o fabricante, a forma e a condição do estoque, além de quaisquer instruções de armazenamento ou condicionamento exigidas. O certificado do material e a identidade do blank devem permanecer conectados após a divisão do estoque. Para um lote pequeno de componentes caros, misturar blanks ou perder essa conexão pode tornar uma investigação dimensional inconclusiva.
As informações do fornecedor para a série Celazole U abordam a umidade e a condição das formas de estoque. Defina com a fonte do material o estado em que a usinagem e a aceitação ocorrerão. Evite presumir que todos os blanks entregues, pacotes abertos e peças parcialmente usinadas tenham o mesmo histórico. Onde a proteção contra umidade for especificada, inclua as transições entre armazenamento, corte, processamento externo e embalagem final.
Para Usinagem de PBI, esta definição do material é mais útil do que uma descrição ampla de “plástico de alta temperatura”. O comprador ainda deve estabelecer se o grau selecionado é adequado à aplicação; a tarefa do fornecedor de usinagem é fabricar e verificar o componente acordado.
Marque as transições frágeis antes de planejar a primeira montagem
Revise bordas finas, mudanças bruscas de seção, nervuras estreitas, pequenas orelhas de montagem e as saídas de features perfuradas ou furadas. Um material sensível a entalhes pode concentrar tensões em uma transição abrupta. A questão de engenharia é se o canto ou a borda é exigido pela função, e qual raio ou tratamento de borda pode ser permitido sem comprometer a peça de acoplamento.
Um quebra de aresta cosmético não substitui um raio funcional. Da mesma forma, um chanfro grande que facilita o corte pode remover área de contato ou alterar a posição de um componente assentado. Coloque essas decisões no desenho. O operador de usinagem não deve ter que escolher entre uma alteração de projeto não documentada e um recurso desnecessariamente frágil.
Considere um espaçador isolante escalonado com um furo localizado com precisão e flange de extremidade fino. O flange pode precisar de suporte temporário enquanto o furo é acabado, mas esse suporte não deve forçá-lo a ficar plano. Marque a face de assentamento do flange, o eixo do furo e quaisquer zonas de contato permitidas, para que a preparação e a inspeção usem a mesma interpretação funcional.
Mantenha a saída de corte apoiada
No momento da perfuração completa, o último material sem suporte pode sofrer uma direção de força diferente da do material cortado anteriormente. Revise como a ferramenta entra e sai de cada recurso. Um arranjo de apoio, uma direção de corte revisada ou uma seção intermediária deixada para remoção posterior podem ajudar, desde que o método não marque nem sobrecarregue uma superfície funcional.
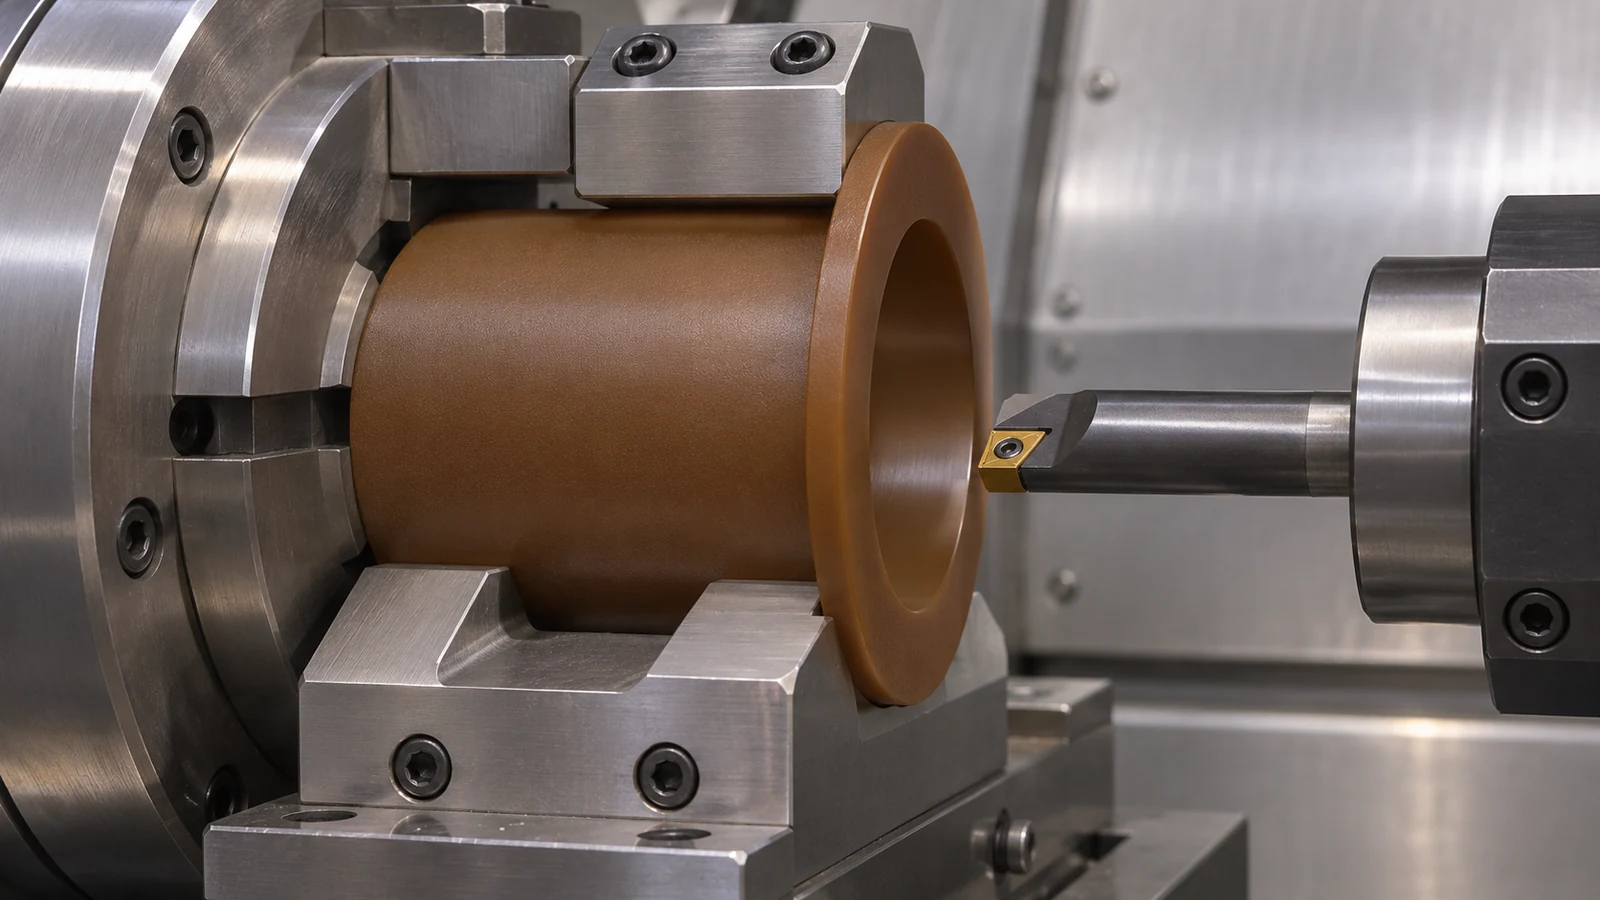 As orientações de usinagem da MCG tratam o PBI entre os materiais que exigem atenção especial à sensibilidade ao entalhe e à prática de usinagem. Use isso como ponto de partida para um teste específico do recurso. Não converta um guia de forma de estoque em um resultado garantido de avanço, profundidade ou acabamento superficial para todas as geometrias.
Verifique o desgaste da ferramenta antes de aceitar uma mudança na aparência da superfície como defeito do material. Uma aresta desgastada pode aumentar a força e tornar uma saída marginal menos confiável. A qualificação deve incluir o recurso difícil próximo ao fim do intervalo pretendido da ferramenta, não apenas a primeira peça cortada com uma aresta nova. Se uma troca de cortador restaurar a condição da aresta, retenha essa evidência no plano de processo.
Para bolsões fresados e orelhas de montagem, a rota de fresamento CNC relevante deve fornecer suporte e acesso ao longo da sequência. Uma contagem diferente de eixos da máquina não resolve por si só uma parede frágil sem suporte. Explique como a ferramenta alcança o recurso e o que resiste à força de corte.
Distinga uma rebarba removível de material faltante
Uma rebarba deixa material adicional aderido. Um cavaco ou lascamento remove material que deveria permanecer. O rebarbamento pode resolver a primeira condição, mas não pode restaurar a segunda. Essa distinção determina se um reparo local é aceitável ou se o recurso não atende mais aos seus requisitos de geometria e dano.
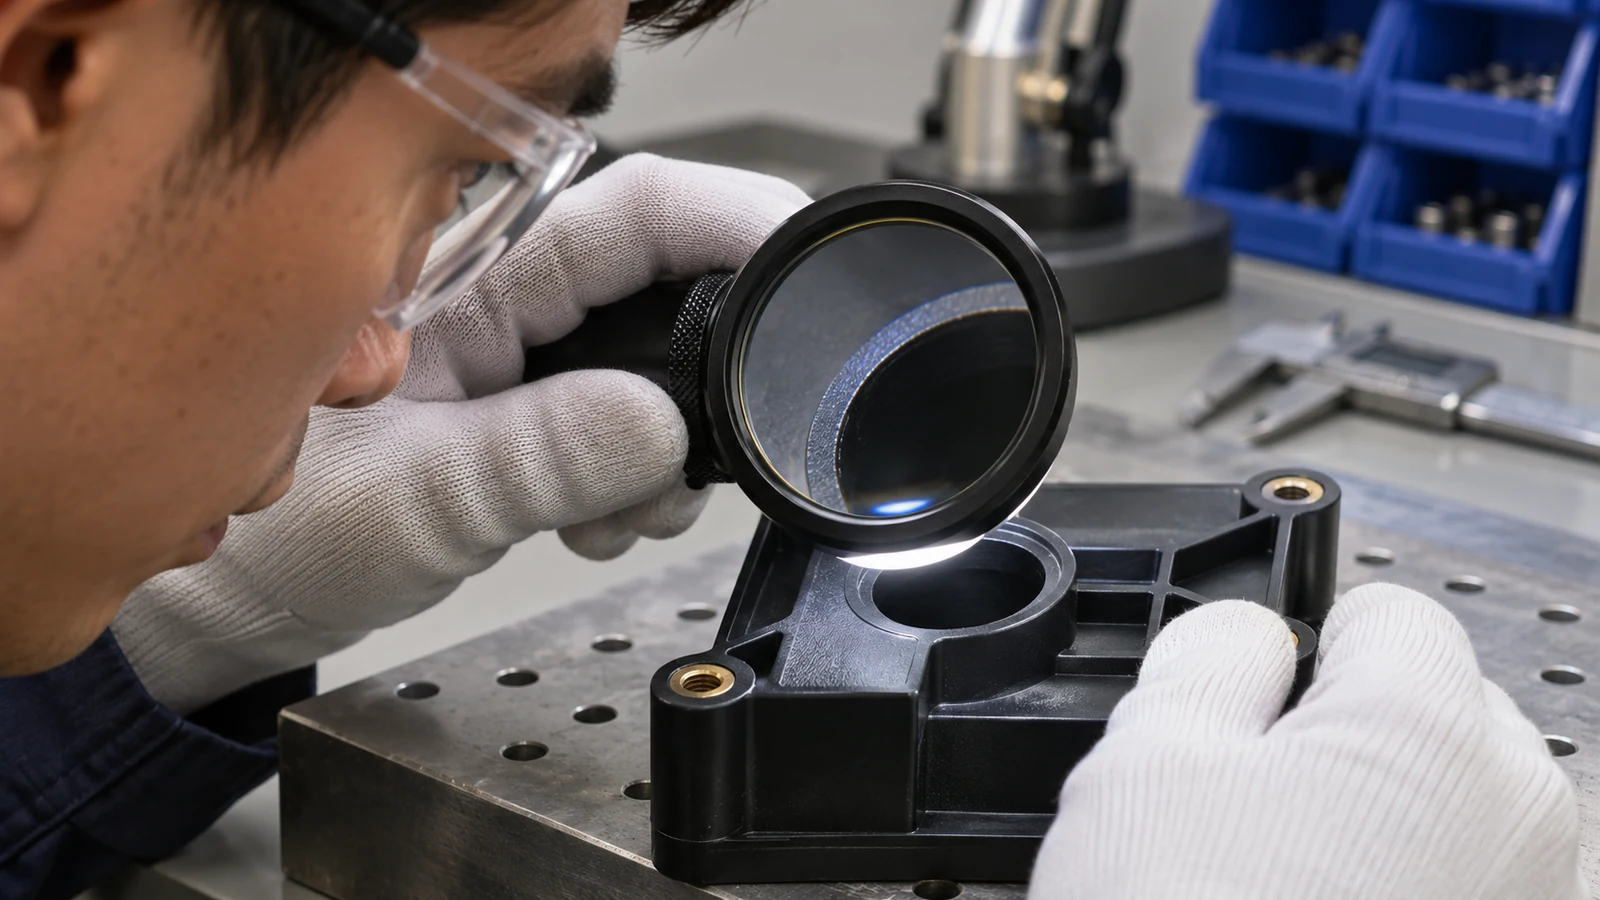 Inspecione as entradas e saídas dos furos em condições que revelem a aresta real. Decida se ampliação, inspeção de perfil ou outro método é necessário para o risco específico. Um único traço de rugosidade obtido longe da aresta danificada não estabelece que a própria aresta seja aceitável.
| Observação | Verificar antes do retrabalho | Implicação de aceitação |
|---|---|---|
| Projeção aderida | Se a remoção controlada preserva a aresta especificada | Verificar a aresta após o rebarbamento |
| Material faltante no canto | Extensão relativa ao envelope funcional | A reparação requer revisão de projeto; o polimento não substitui material |
| Leitura do furo alterada | Suporte, força de medição e estado de condicionamento | Separar a resposta de medição da alteração geométrica real |
| Dano repetido na saída | Condição da ferramenta e suporte na perfuração | Corrigir o percurso em vez de classificar repetidamente as peças |
Espaçador hipotético: um furo bom com uma flange danificada
Suponha que o tamanho do furo do espaçador isolante esteja correto, mas o flange fino apresente pequenas perdas de borda após a operação final. A revisão estabelece primeiro se o dano é criado pelo corte, pela descarga ou pelo manuseio posterior. Examinar a peça apenas na embalagem final combina as três possibilidades.
Se o dano aparecer na saída da ferramenta, a equipe testa o suporte e a direção de saída enquanto monitora a condição da ferramenta. Se aparecer durante a descarga, revisa o método de contato e liberação. Se o dano aparecer apenas após o transporte, a embalagem precisa de atenção. O mesmo sintoma visível pode, portanto, exigir mudanças diferentes; especificar uma tolerância menor no furo não resolveria nenhuma delas.
Esta é uma análise hipotética, não uma afirmação de experiência de produção. Ela ilustra um ensaio útil de usinagem de PBI: observar a característica vulnerável nos estágios em que o dano pode surgir e, em seguida, verificar se a correção escolhida preserva tanto a borda pretendida quanto a geometria de acoplamento.
Registre o estado de aceitação no pedido
Forneça dimensões críticas e relações de datum, tratamentos de borda permitidos, limites explícitos para lascas ou danos superficiais quando necessário, e a condição exigida para medição. Identifique instruções de armazenamento ou condicionamento que devem ser seguidas e qualquer embalagem necessária para proteger a geometria acabada.
Mantenha a inspeção do componente separada da validação da aplicação. Um espaçador em conformidade não foi, por isso, aprovado para um determinado serviço elétrico, térmico, de vácuo ou químico. A documentação de usinagem de PBI deve identificar o lote do material, a revisão do desenho e as etapas de fabricação concluídas, sem alegar desempenho que nunca foi testado.
Perguntas sobre usinagem de PBI
Uma mistura pode usar o mesmo processo que uma forma de estoque de PBI não misturado?
Não presuma que seja possível. Confirme a classe exata e verifique o comportamento da ferramenta, a fixação, o condicionamento e a aceitação em relação ao material real.
Uma classificação elevada de temperatura de serviço justifica um corte mais quente?
Não. Uma propriedade de serviço não define as condições locais de corte nem protege uma característica frágil contra força, atrito ou danos.
O polimento pode tornar aceitável uma aresta lascada?
Somente se a geometria remanescente atender a um requisito aprovado. O polimento pode alterar ainda mais a forma; não pode substituir o material perdido.
Qual característica deve fazer parte do primeiro teste?
A aresta menos suportada ou mais sensível funcionalmente, incluindo sua inspeção e manuseio. Uma superfície externa fácil é um teste fraco para uma saída de furo difícil.