
L'usinage CNC pour composants de véhicules électriques est particulièrement utile lorsque le plan distingue les interfaces fonctionnelles de la géométrie générale. Un boîtier de commande nécessite une interface d'étanchéité efficace, des filetages utilisables et des parois qui restent acceptables après le retrait du montage. Un support de fixation nécessite des trous correctement positionnés, des surfaces de localisation stables et un espace suffisant pour l'assemblage. Traiter chaque dimension comme également critique augmente l'effort d'usinage et d'inspection sans nécessairement améliorer l'une ou l'autre des pièces.
Comparez un petit boîtier électronique en aluminium avec son support de fixation séparé. Les exemples ci-dessous sont des revues de conception hypothétiques, et non des études de cas clients. Ils portent sur la géométrie du boîtier et de l'installation ; la sécurité du pack batterie, la conception des canaux de refroidissement, la qualification structurelle et la conformité électrique nécessitent leurs propres travaux d'ingénierie.
Deux pièces, deux cartes fonctionnelles
Sur le plan du boîtier, marquez la portée du joint périphérique, l'interface connecteur ou câble, le motif de fixation du couvercle et les points de montage internes. Identifiez les faces qui positionnent le boîtier dans le véhicule. Certaines parois extérieures peuvent ne fournir qu'une enveloppe et une protection. Elles n'exigent pas automatiquement la planéité ou la finition requises sur une portée de joint.
Sur le support, identifiez le plan qui s'appuie contre la structure côté véhicule, les caractéristiques qui localisent le support et le motif qui fixe le boîtier. Indiquez le jeu d'assemblage prévu autour des fixations, des câbles et des outils. Un trou peut être dans sa limite de taille individuelle et rester inutilisable si sa position ou son accès est incorrect.
| Tâche de conception | Boîtier de commande | Support de montage |
|---|---|---|
| Interface principale | Géométrie du couvercle, du joint et de l'entrée électrique | Plan de positionnement et schéma de montage |
| Point probable de l'attention portée au plan | Portée d'étanchéité, filetages et forme de paroi libérée | Relations entre les trous, appui et jeu d'assemblage |
| Sur-spécification courante | Finition serrée sur chaque poche interne | Exigences de précision sur les arêtes uniquement de dégagement |
| Question de vérification | Les interfaces terminées prennent-elles en charge l'assemblage spécifié ? | Le support se positionne-t-il sans installation forcée ? |
L'existant Usinage CNC pour composants de véhicules électriques le contexte couvre le champ plus large de la fabrication automobile. Cette cartographie des caractéristiques constitue le niveau de détail suivant : elle indique au machiniste quelles relations doivent être préservées lors de l'usinage, de la finition et de l'assemblage.
Le boîtier commence à l'interface du couvercle
Une portée d'étanchéité fonctionne avec un joint, un couvercle, une implantation de fixations et une condition d'assemblage. Une exigence de planéité isolée ne définit pas l'étanchéité complète. Établissez la conception du joint, l'état de surface requis, le traitement de bord autorisé et la référence utilisée pour positionner les pièces en regard. Si un essai d'étanchéité est requis, définissez ses conditions et ses critères d'acceptation séparément du plan dimensionnel.
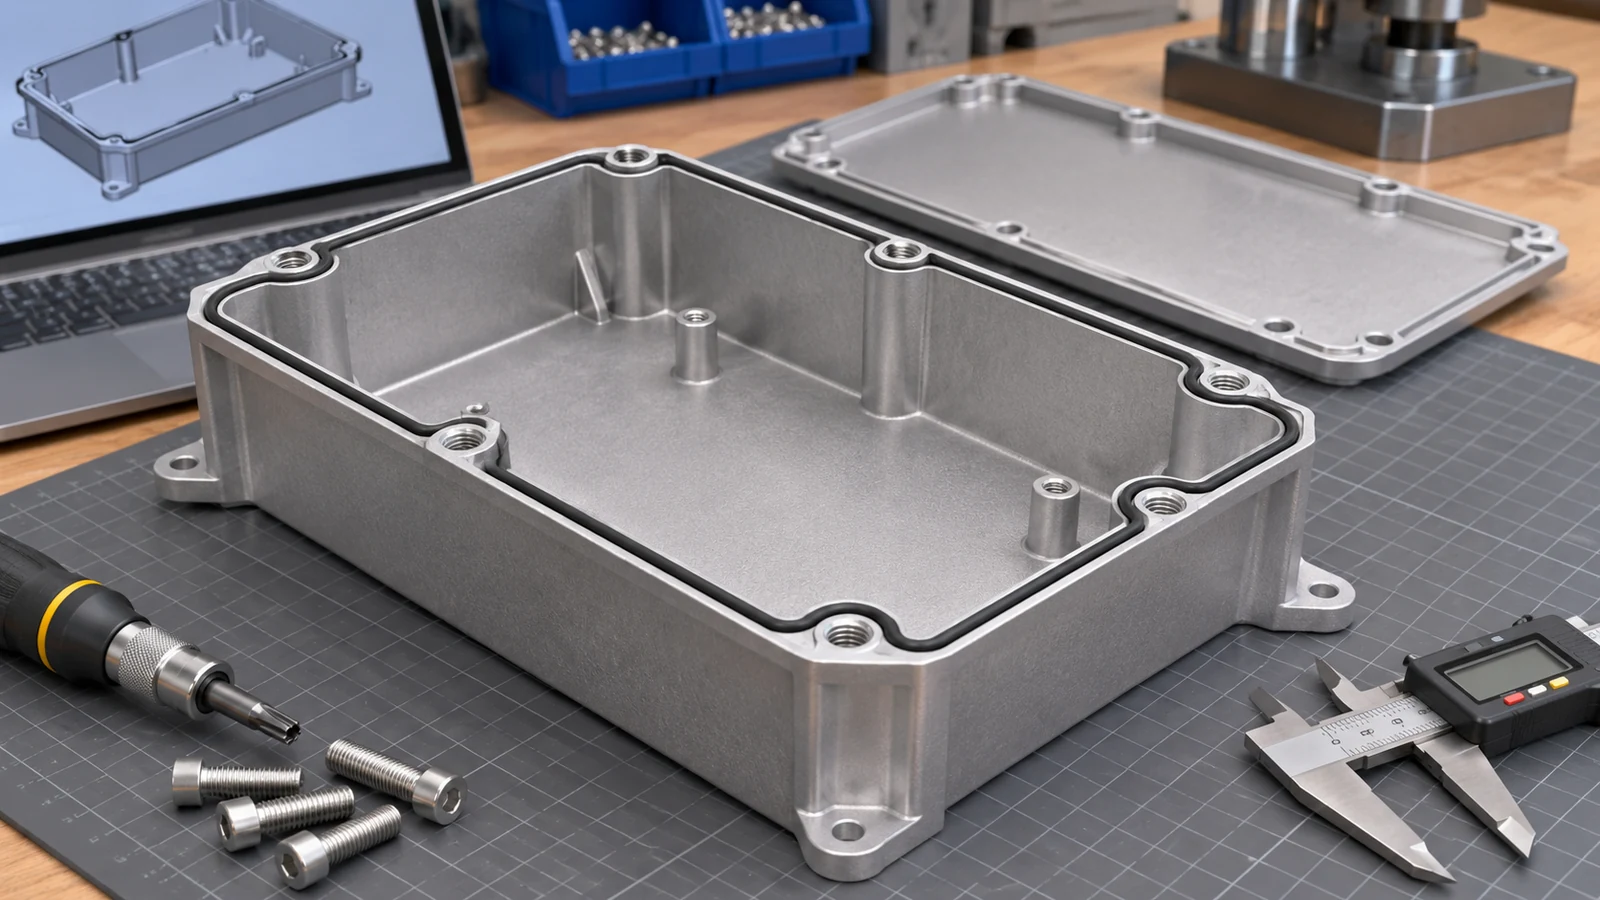 Considérez le trajet d'une rayure ou d'une marque d'outil à travers la portée, et pas seulement la valeur moyenne de rugosité. Un défaut local peut traverser le trajet de contact alors qu'une mesure prise ailleurs semble acceptable. De même, une bossage de fixation décalé par rapport au couvercle peut modifier la façon dont l'assemblage charge le joint. Inspectez les relations pertinentes plutôt que de traiter chaque entité comme une dimension indépendante.
Spécifiez les exigences d'ouverture de connecteur et de dégagement de câble avec leur matériel d'accouplement. Évitez d'étendre un fini de face d'étanchéité à toutes les cavités simplement parce que les pièces partagent un plan. Pour les boîtiers en aluminium de VE, distinguer la surface fonctionnelle de la poche générale donne au fournisseur une route plus claire et un plan d'inspection plus pertinent.
Les filetages et les parois minces se disputent la même matière
Un bossage taraudé nécessite suffisamment de matière pour la connexion prévue et suffisamment d'accès outil pour produire le filetage. Le plan doit identifier la forme du filetage et l'engagement utile, ainsi que le dégagement en fond de trou là où cela compte. Ne confondez pas une profondeur percée avec une profondeur de filetage utilisable et ne supposez pas que le dernier filet incomplet portera la charge prévue.
Les parois de poche et les pattes de montage voisines peuvent se déplacer sous l'effort de coupe ou la charge de bridage. Les recommandations d'usinage de Protolabs traitent des parois minces et de la déflexion d'outil comme contraintes de conception. Ses limites particulières décrivent son offre de procédé, et non une tolérance universelle ou une paroi minimale pour chaque fournisseur. Examinez le matériau réel, la profondeur, le support et l'accès aux entités pour ce boîtier.
Une route pratique peut préserver de la matière de soutien pendant l'ébauche, équilibrer l'enlèvement lorsque c'est possible et finir les interfaces sensibles à partir d'une référence stable. Vérifiez la pièce après débridage afin qu'un boîtier ne soit pas accepté uniquement parce que le montage l'a plaqué. Si l'inspection nécessite un montage d'assemblage, définissez explicitement ce maintien et distinguez-le d'une exigence à l'état libre.
La page des capacités de fraisage CNC décrit la famille de fabrication pertinente. Le plan et la revue de procédé déterminent encore si des coins profonds, des dégagements de bossages étroits ou des entités inaccessibles nécessitent des modifications avant qu'une route stable puisse être convenue.
Un support doit localiser le boîtier sans le contraindre
Pour les supports de montage de VE, choisissez des références qui représentent l'installation. Si un plan s'appuie contre la structure du véhicule et qu'un trou ou une autre entité établit la position, rendez cette intention visible. Rattachez l'implantation de montage du boîtier au système de référence prévu plutôt que de coter chaque trou dans une longue chaîne indépendante.
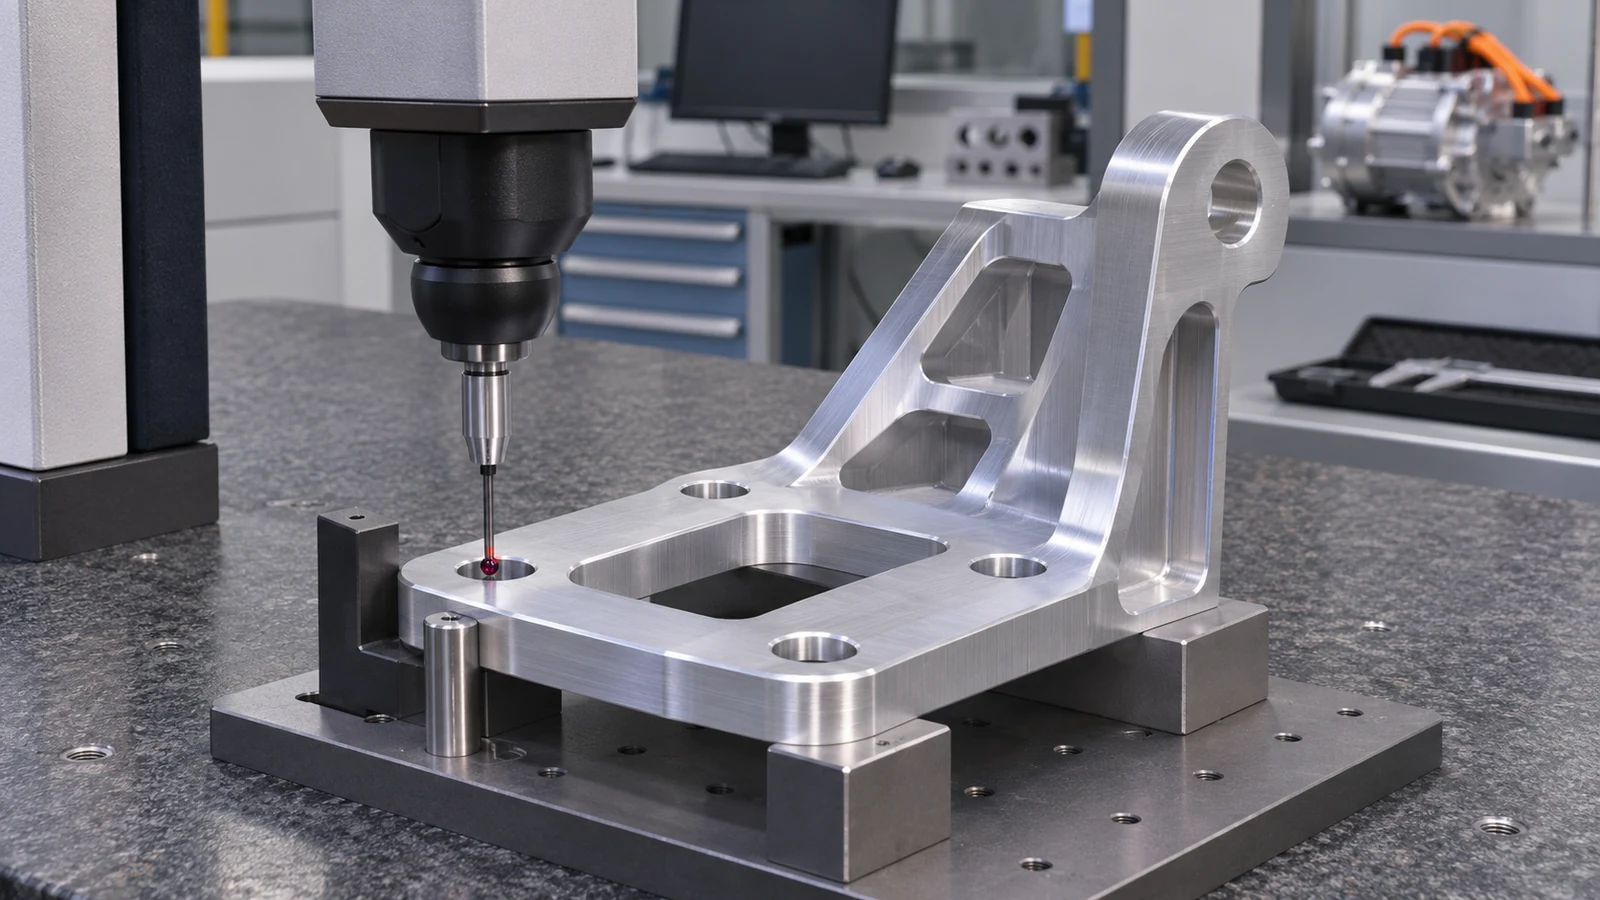 Vérifiez si tous les trous sont destinés à localiser ou si certains assurent un dégagement d'assemblage. Faire de chaque trou de fixation un ajustement de localisation peut créer une contrainte inutile. Des lumières ou des entités de dégagement peuvent être appropriées dans une conception, mais les modifier est une décision d'ingénierie ; l'atelier d'usinage ne doit pas agrandir les trous pour faire passer un assemblage problématique.
Vérifiez le trajet d'insertion complet du boîtier et les outils utilisés pour le serrer. Un bossage, une paroi voisine ou un chemin de câble peut bloquer une douille même lorsque la fixation elle-même passe. Incluez la géométrie pertinente des pièces d'accouplement ou une vue d'assemblage dans la demande de devis afin que le fournisseur puisse distinguer un problème de dégagement d'un problème de tolérance de position.
Les exigences de charges mécaniques, de vibration et de fatigue relèvent de l'autorité de conception du composant et du véhicule. Un rapport de coordonnées de l'implantation de trous n'établit pas ces exigences de performance. La revue d'usinage doit fidèlement soutenir la géométrie approuvée sans présenter la conformité dimensionnelle comme une validation au niveau du véhicule.
Inscrire les changements de finition sur le plan
Identifiez le revêtement ou traitement exact, l'état dans lequel les dimensions sont spécifiées et tout masquage nécessaire sur les filetages, ajustements, contacts de mise à la masse ou surfaces d'étanchéité. Ne supposez pas que tous les revêtements affectent chaque surface de la même manière, ni qu'une mesure à l'état usiné représente la pièce finie.
Si un boîtier nécessite un contact électrique sur certaines faces, coordonnez l'exigence de finition et d'assemblage avec la conception électrique. Si un support est principalement exposé à l'environnement, son fini protecteur peut remplir une fonction différente. Une spécification de couleur cosmétique ne peut pas résoudre simultanément la conductivité, la corrosion, l'ajustement et l'étanchéité.
Pour une construction précoce, inspectez à la fois les interfaces usinées et les interfaces finies qui comptent. Cela aide à déterminer si un écart est apparu lors de la coupe, du traitement ou de l'assemblage. Conservez l'indice de plan et la spécification de finition avec l'enregistrement, surtout lorsque les changements de développement sont fréquents.
Utiliser le prototype pour répondre à une question de production
L'usinage CNC mérite d'être évalué pour les prototypes ou les petites séries lorsque la géométrie évolue, qu'un assemblage précoce nécessite des interfaces représentatives ou que l'investissement en outillage n'est pas encore justifié. Il peut produire un boîtier ou un support pour vérifier les relations de trous, l'assemblage du couvercle et l'accès. Ce que le prototype prouve dépend de son matériau, de sa route et de ses conditions d'essai.
Un prototype usiné dans la masse ne reproduit pas toutes les propriétés ni tous les risques de défaut d'une coulée sous pression ultérieure. La production par moulage apporte ses propres questions de géométrie, d'état matière, d'outillage et d'intégrité. Lors de l'évaluation de la coulée sous pression avec usinage de finition, conservez la cartographie des caractéristiques à usiner et reconsidérez les références utilisées pour les localiser dans la pièce coulée.
L'existant Comparaison des filières CNC et coulée sous pression couvre la décision économique globale. Pour ces deux pièces de véhicule électrique, le transfert utile est plus précis : quelles interfaces de boîtier restent usinées, quelles caractéristiques de support positionnent l'assemblage et quelles conclusions du prototype nécessitent une revalidation dans la filière de production. Aucune quantité annuelle fixe ne détermine la réponse pour chaque conception.
Avant de libérer le boîtier et le support
Pour le boîtier, confirmez les interfaces de joint et de couvercle, les filetages utilisables, le déplacement de paroi admissible, les masques de finition et les essais fonctionnels requis. Pour le support, confirmez le système de références de montage, les caractéristiques de positionnement par rapport aux caractéristiques de jeu et l'accès à l'assemblage. Appliquez les tolérances générales à la géométrie restante, sauf si une autre fonction justifie un contrôle individuel.
Fournissez un modèle, un plan contrôlé, les informations d'interface d'accouplement, les exigences de matière et de finition, la quantité et l'état de révision. L'usinage CNC de composants de véhicule électrique devient un achat mieux défini lorsque l'acheteur peut expliquer ce que protège chaque tolérance serrée. L'objectif est une interface d'assemblage contrôlable, et non le nombre maximal possible d'appels de précision.
FAQ sur les boîtiers et supports de véhicules électriques
La portée du couvercle et chaque poche interne doivent-elles avoir la même finition ?
Uniquement si leurs fonctions l'exigent. Définissez l'exigence de contact avec le joint séparément des poches de jeu et des surfaces esthétiques.
Des trous de support plus grands peuvent-ils résoudre un problème de position ?
Ils peuvent permettre l'assemblage mais peuvent modifier le positionnement, le maintien ou le transfert de charge. Toute modification nécessite une approbation de conception et un plan mis à jour.
Un prototype CNC testé en étanchéité valide-t-il une coulée ultérieure ?
Il ne valide que la configuration et les conditions testées. Examinez l'intégrité matière, les références d'usinage, les interfaces finies et les exigences d'essai pour la filière de coulée.
Quand les dimensions doivent-elles être contrôlées après revêtement ?
Lorsque la finition peut affecter une interface contrôlée, vérifiez l'état fini spécifié par le plan. Consignez séparément tout contrôle en cours de fabrication antérieur.