
A usinagem CNC para componentes de VE é mais útil quando o desenho separa as interfaces funcionais da geometria geral. Uma carcaça de controle precisa de uma interface de vedação eficaz, roscas utilizáveis e paredes que permaneçam aceitáveis após a liberação do dispositivo de fixação. Um suporte de montagem precisa de furos corretamente posicionados, superfícies de localização estáveis e espaço suficiente para a montagem. Tratar cada dimensão como igualmente crítica aumenta o esforço de usinagem e inspeção sem necessariamente melhorar qualquer uma das peças.
Compare um pequeno invólucro eletrônico de alumínio com seu suporte de montagem separado. Os exemplos abaixo são revisões de projeto hipotéticas, não estudos de caso de clientes. Eles se concentram na geometria do invólucro e da instalação; a segurança do pacote de baterias, o projeto dos canais de resfriamento, a qualificação estrutural e a conformidade elétrica exigem seu próprio trabalho de engenharia.
Duas peças, dois mapas funcionais
No desenho do invólucro, marque a área de assentamento da junta perimetral, a interface do conector ou cabo, o padrão dos fixadores da tampa e os pontos de montagem internos. Identifique as faces que posicionam o invólucro no veículo. Algumas paredes externas podem fornecer apenas um envelope e proteção. Elas não precisam automaticamente da planicidade ou do acabamento exigidos em uma área de assentamento de junta.
No suporte, identifique o plano que se assenta contra a estrutura do lado do veículo, os recursos que localizam o suporte e o padrão que fixa o invólucro. Mostre a folga de montagem pretendida ao redor dos fixadores, cabos e ferramentas. Um furo pode estar dentro do seu limite de tamanho individual e ainda assim ser inutilizável se sua posição ou acesso estiverem errados.
| Tarefa de projeto | Carcaça de controle | Suporte de montagem |
|---|---|---|
| Interface principal | Geometria da tampa, vedação e entrada elétrica | Plano de localização e padrão de montagem |
| Foco provável do desenho | Assento de vedação, roscas e forma da parede liberada | Relações entre furos, assentamento e folga de montagem |
| Sobre-especificação comum | Acabamento apertado em cada bolsa interna | Requisitos de precisão em arestas apenas de folga |
| Pergunta de verificação | As interfaces concluídas suportam a montagem especificada? | O suporte se localiza sem instalação forçada? |
O existente usinagem CNC para componentes de VEs o contexto abrange o escopo mais amplo da fabricação automotiva. Este mapa de recursos é o próximo nível de detalhe: ele informa ao maquinista quais relações devem sobreviver à usinagem, ao acabamento e à montagem.
O invólucro começa na interface da tampa
Um assento de vedação funciona com uma junta, tampa, padrão de fixadores e condição de montagem. Um requisito de planicidade isolado não define a vedação completa. Estabeleça o projeto da vedação, a condição superficial exigida, o tratamento de arestas permitido e o datum usado para posicionar as peças acopladas. Se um teste de vazamento for necessário, defina suas condições e aceitação separadamente do desenho dimensional.
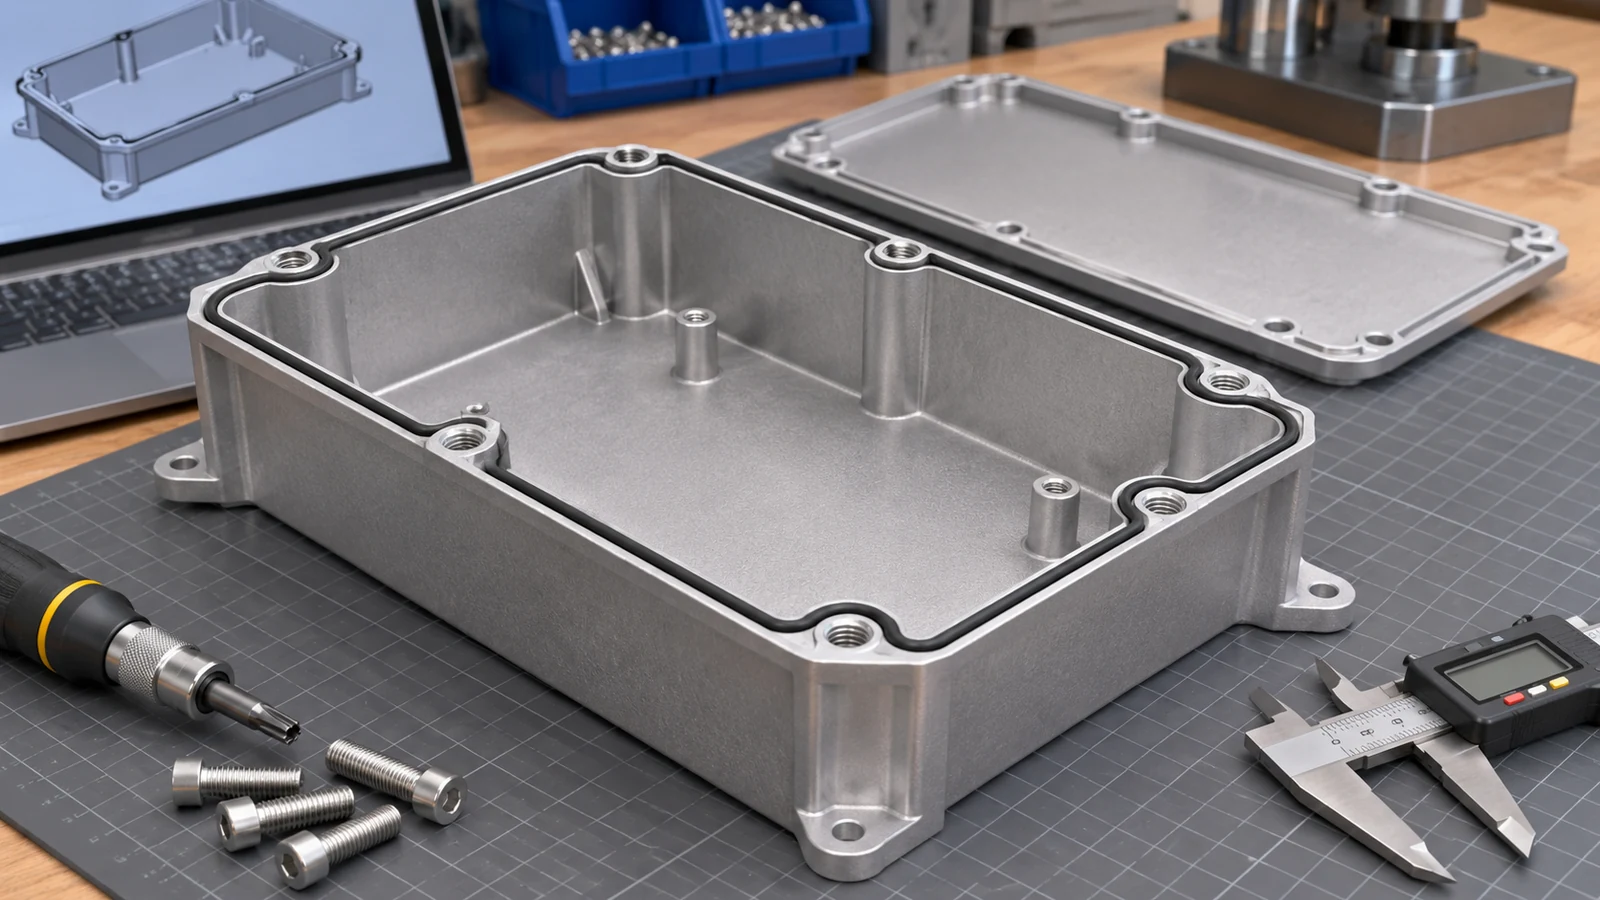 Considere o caminho de um risco ou marca de ferramenta ao longo da superfície, não apenas o valor médio de rugosidade. Um defeito local pode cruzar o caminho de contato enquanto uma medição feita em outro local parece aceitável. Da mesma forma, um boss de fixação deslocado em relação à tampa pode alterar como a montagem carrega a vedação. Inspecione as relações relevantes em vez de tratar cada recurso como uma dimensão não relacionada.
Especifique os requisitos de abertura para conectores e folga de cabos junto com o hardware de acoplamento. Evite estender um acabamento de face de vedação a todas as cavidades apenas porque as peças compartilham um desenho. Para carcaças de alumínio de VE, distinguir a superfície funcional do bolsão geral dá ao fornecedor um caminho mais claro e um plano de inspeção mais significativo.
Roscas e paredes finas competem pelo mesmo material
Um boss roscado precisa de material suficiente para a conexão pretendida e de acesso de ferramenta suficiente para produzir a rosca. O desenho deve identificar a forma da rosca e o engajamento útil, além da folga no fundo do furo onde for relevante. Não confunda profundidade perfurada com profundidade de rosca utilizável nem assuma que a última rosca incompleta suportará a carga pretendida.
Paredes de bolsões próximas e orelhas de montagem podem se mover sob a força de corte ou a carga de fixação. As orientações de usinagem da Protolabs discutem paredes finas e deflexão de ferramenta como restrições de projeto. Seus limites específicos descrevem sua oferta de processo, não uma tolerância universal ou parede mínima para todo fornecedor. Revise o material real, a profundidade, o suporte e o acesso aos recursos para esta carcaça.
Uma rota prática pode preservar material de suporte durante o desbaste, equilibrar a remoção onde viável e acabar interfaces sensíveis a partir de um datum estável. Verifique a peça após a liberação para que uma carcaça não seja aceita apenas porque o dispositivo a forçou a ficar plana. Se a inspeção exigir um dispositivo de montagem, defina essa restrição explicitamente e distinga-a de um requisito em estado livre.
O página de capacidade de fresagem CNC descreve a família de fabricação relevante. O desenho e a revisão de processo ainda determinam se cantos profundos, folgas estreitas de bosses ou recursos inacessíveis exigem mudanças antes que uma rota estável possa ser acordada.
Um suporte deve localizar o invólucro sem forçá-lo
Para suportes de montagem de VE, escolha datums que representem a instalação. Se um plano se assenta contra a estrutura do veículo e um furo ou outro recurso estabelece a posição, torne essa intenção visível. Refira o padrão de montagem da carcaça ao sistema de referência pretendido em vez de dimensionar cada furo em uma longa cadeia independente.
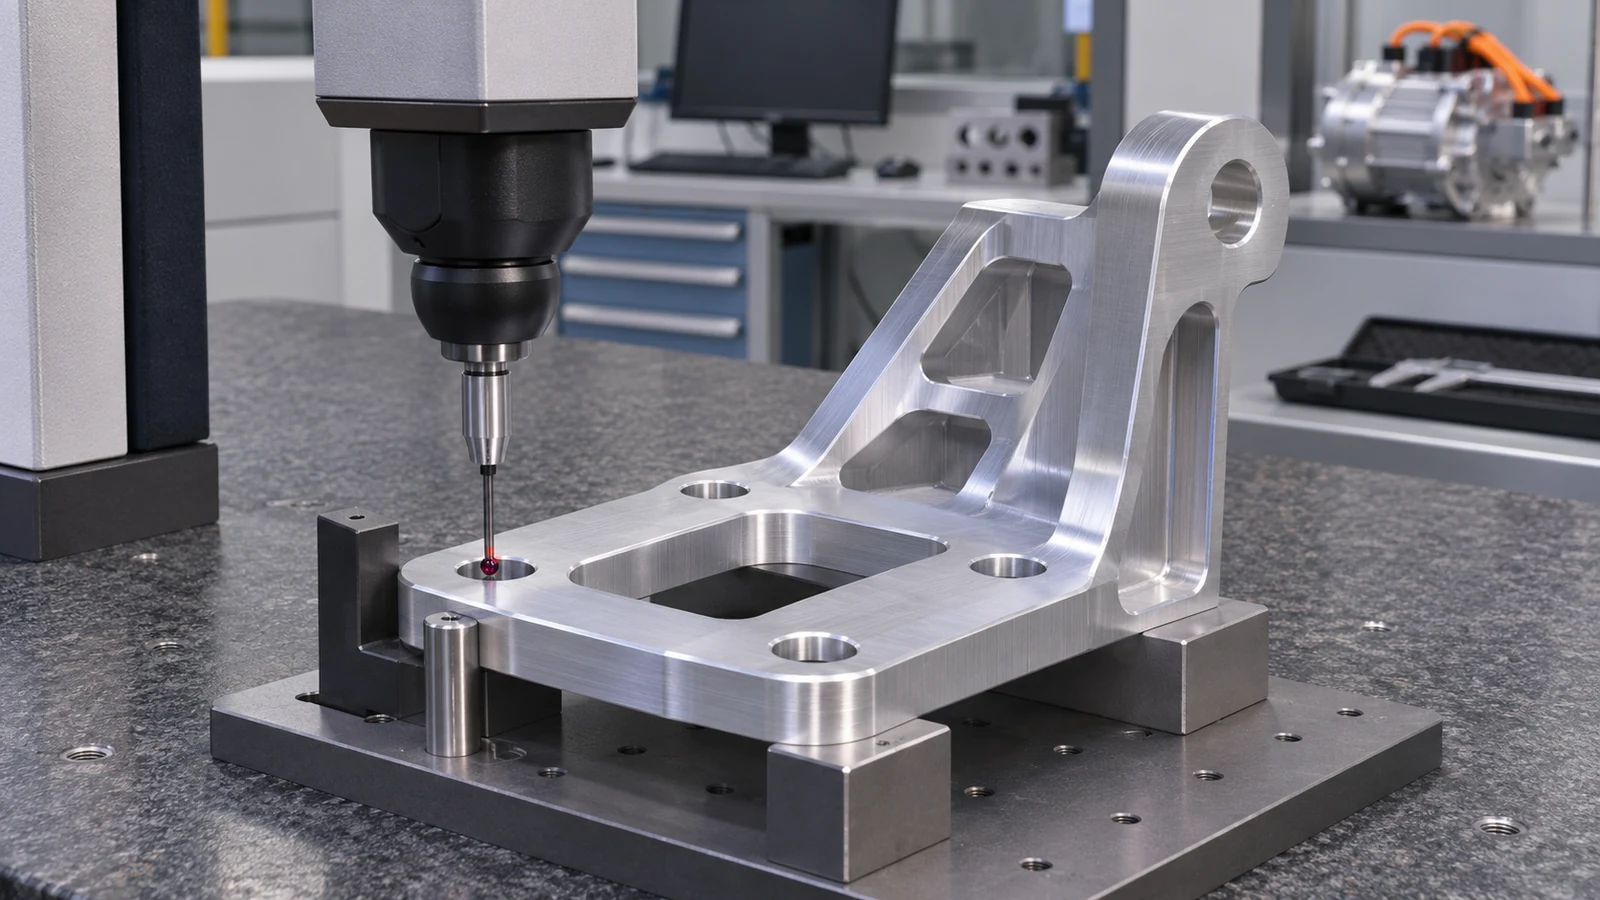 Revise se todos os furos se destinam a localizar ou se alguns fornecem folga de montagem. Tornar cada furo de fixação um ajuste de localização pode criar restrição desnecessária. Rasgos ou recursos de folga podem ser apropriados em um projeto, mas alterá-los é uma decisão de engenharia; a oficina de usinagem não deve ampliar furos para fazer um conjunto problemático encaixar.
Verifique o caminho completo de inserção da carcaça e as ferramentas usadas para apertá-la. Um boss, uma parede próxima ou a passagem de cabos pode bloquear um soquete mesmo quando o fixador em si encaixa. Inclua a geometria relevante da peça de acoplamento ou uma vista de montagem na RFQ para que o fornecedor possa distinguir um problema de folga de um problema de tolerância de posição.
Os requisitos de cargas mecânicas, vibração e fadiga permanecem com a autoridade de projeto do componente e do veículo. Um relatório de coordenadas do padrão de furos não estabelece esses requisitos de desempenho. A revisão de usinagem deve apoiar fielmente a geometria aprovada sem apresentar a conformidade dimensional como validação em nível de veículo.
Coloque as alterações de acabamento no desenho
Identifique o revestimento ou tratamento exato, a condição em que as dimensões são especificadas e qualquer mascaramento necessário em roscas, ajustes, contatos de aterramento ou superfícies de vedação. Não assuma que todos os revestimentos afetam todas as superfícies da mesma forma, nem que uma medição conforme usinado representa a peça acabada.
Se uma carcaça exigir contato elétrico em faces selecionadas, coordene o acabamento e o requisito de montagem com o projeto elétrico. Se um suporte estiver principalmente exposto ao ambiente, seu acabamento protetivo pode ter uma função diferente. Uma indicação de cor cosmética não pode resolver simultaneamente condutividade, corrosão, ajuste e vedação.
Para uma construção inicial, inspecione tanto as interfaces usinadas quanto as interfaces acabadas que importam. Isso ajuda a determinar se uma incompatibilidade surgiu durante o corte, o tratamento ou a montagem. Mantenha a revisão do desenho e a especificação de acabamento junto ao registro, especialmente quando as mudanças de desenvolvimento são frequentes.
Use o protótipo para responder a uma questão de produção
O CNC vale a pena ser avaliado para protótipos ou pequenos lotes quando a geometria está mudando, uma montagem inicial precisa de interfaces representativas ou o investimento em ferramental ainda não se justifica. Ele pode produzir uma carcaça ou suporte para verificar relações de furos, montagem da tampa e acesso. O que o protótipo comprova depende de seu material, rota e condições de teste.
Um protótipo usinado a partir de bloco não reproduz todas as propriedades ou riscos de defeito de uma fundição sob pressão posterior. A produção fundida traz suas próprias questões de geometria, condição do material, ferramental e integridade. Ao avaliar a fundição sob pressão com usinagem de acabamento, mantenha o mapa dos recursos que precisam de usinagem e reconsidere os datums usados para localizá-los na peça fundida.
O existente Comparação de rotas de CNC e fundição sob pressão abrange a decisão econômica mais ampla. Para estas duas peças de VE, a transferência útil é mais específica: quais interfaces do invólucro permanecem usinadas, quais características do suporte localizam a montagem e quais conclusões do protótipo exigem revalidação na rota de produção. Não há uma quantidade anual fixa que determine a resposta para todos os projetos.
Antes de liberar o invólucro e o suporte
Para o invólucro, confirme as interfaces de vedação e da tampa, as roscas utilizáveis, o movimento de parede permitido, as máscaras de acabamento e os testes funcionais exigidos. Para o suporte, confirme o sistema de datum de montagem, as características de localização versus folga e o acesso à montagem. Aplique tolerâncias gerais à geometria restante, a menos que outra função justifique controle individual.
Forneça um modelo, desenho controlado, informações de interface de acoplamento, requisitos de material e acabamento, quantidade e status de revisão. A usinagem CNC para componentes de VE torna-se uma compra mais bem definida quando o comprador consegue explicar o que cada tolerância apertada protege. O objetivo é uma interface de montagem inspecionável, não o número máximo possível de indicações de precisão.
Perguntas frequentes sobre carcaças e suportes de VE
A superfície de assentamento da tampa e todas as cavidades internas devem ter o mesmo acabamento?
Somente se suas funções exigirem. Defina o requisito de contato da vedação separadamente das cavidades de folga e das superfícies cosméticas.
Furos maiores no suporte podem resolver um problema de posicionamento?
Podem permitir a montagem, mas podem alterar a localização, a restrição ou a transferência de carga. Qualquer alteração precisa de aprovação de projeto e de um desenho atualizado.
Um protótipo CNC testado quanto a vazamentos valida uma fundição posterior?
Valida apenas a configuração e as condições testadas. Revise a integridade do material, os datums de usinagem, as interfaces acabadas e os requisitos de teste para a rota de fundição.
Quando as dimensões devem ser verificadas após o revestimento?
Quando o acabamento puder afetar uma interface controlada, verifique a condição final especificada pelo desenho. Registre separadamente quaisquer verificações anteriores em processo.