
ЧПУ-обработка компонентов электромобилей наиболее полезна, когда чертёж разделяет функциональные интерфейсы и общую геометрию. Корпусу управления нужен эффективный уплотнительный интерфейс, рабочие резьбы и стенки, которые остаются приемлемыми после снятия со станочного приспособления. Монтажному кронштейну нужны правильно расположенные отверстия, стабильные установочные поверхности и достаточно места для сборки. Рассмотрение каждого размера как одинаково критичного увеличивает объём обработки и контроля, не обязательно улучшая при этом ни одну из деталей.
Сравните небольшой алюминиевый электронный корпус с его отдельным монтажным кронштейном. Приведённые ниже примеры — гипотетические конструкторские обзоры, а не реальные проекты заказчиков. Они сосредоточены на геометрии корпуса и установки; безопасность аккумуляторной батареи, проектирование каналов охлаждения, конструкционная аттестация и электрическое соответствие требуют собственных инженерных работ.
Две детали, две функциональные карты
На чертеже корпуса отметьте площадку под периметральную прокладку, интерфейс разъёма или кабеля, схему крепления крышки и внутренние точки крепления. Определите поверхности, которые позиционируют корпус в транспортном средстве. Некоторые наружные стенки могут лишь обеспечивать габарит и защиту. Они не обязательно должны иметь плоскостность или отделку, требуемые на площадке под прокладку.
На кронштейне определите плоскость, прилегающую к конструкции со стороны транспортного средства, элементы, позиционирующие кронштейн, и схему крепления корпуса. Укажите предусмотренные монтажные зазоры вокруг крепежа, кабелей и инструментов. Отверстие может быть в пределах своего индивидуального допуска на размер и всё равно оставаться непригодным, если его положение или доступ неверны.
| Задача проектирования | Корпус управления | Монтажный кронштейн |
|---|---|---|
| Основной интерфейс | Геометрия крышки, уплотнения и ввода электропитания | Установочная плоскость и схема крепления |
| Вероятный акцент на чертеже | Уплотнительная поверхность, резьба и форма выпущенной стенки | Взаимосвязи отверстий, посадка и монтажный зазор |
| Типичное избыточное ужесточение допусков | Жёсткий допуск чистоты обработки на каждом внутреннем кармане | Требования точности на кромках, где важен только зазор |
| Вопрос для проверки | Обеспечивают ли готовые интерфейсы заданную сборку? | Устанавливается ли кронштейн без принудительного монтажа? |
Существующий CNC-обработка для компонентов электромобилей контекст охватывает более широкий спектр автомобильного производства. Эта карта элементов — следующий уровень детализации: она показывает станочнику, какие взаимосвязи должны сохраниться после механической обработки, отделки и сборки.
Корпус начинается с интерфейса крышки
Посадочная поверхность уплотнения работает совместно с прокладкой, крышкой, схемой крепежа и условиями сборки. Отдельное требование к плоскостности не определяет полное уплотнение. Установите конструкцию уплотнения, требуемое состояние поверхности, допустимую обработку кромок и базу, используемую для позиционирования сопрягаемых деталей. Если требуется испытание на герметичность, определите его условия и критерии приемки отдельно от размерного чертежа.
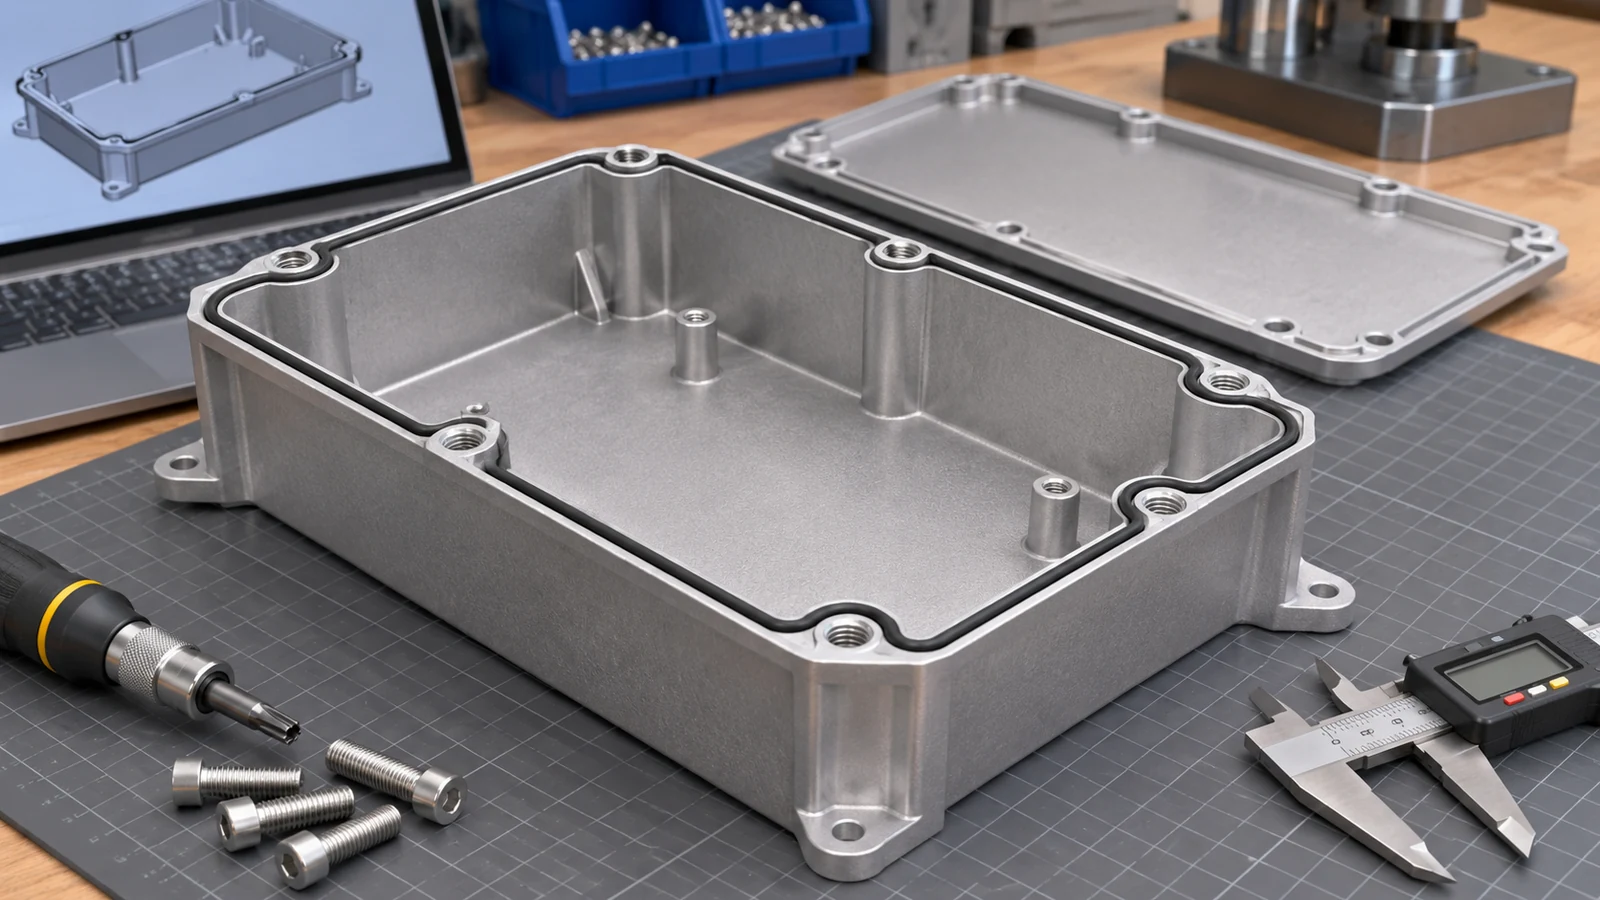 Рассматривайте траекторию царапины или следа инструмента по посадочной поверхности, а не только среднее значение шероховатости. Локальный дефект может пересекать путь контакта, тогда как измерение, выполненное в другом месте, выглядит приемлемым. Аналогично, смещенный относительно крышки бобышка под крепеж может изменить характер нагружения уплотнения при сборке. Проверяйте соответствующие взаимосвязи, а не рассматривайте каждый элемент как независимый размер.
Указывайте требования к отверстиям для разъемов и зазорам для кабелей вместе с их сопрягающим крепежом. Не распространяйте отделку уплотнительной поверхности на каждую полость только потому, что детали входят в один чертеж. Для алюминиевых корпусов электромобилей различение функциональной поверхности и общей полости дает поставщику более ясный маршрут обработки и более осмысленный план контроля.
Резьбы и тонкие стенки конкурируют за один и тот же материал
Резьбовая бобышка требует достаточного количества материала для предполагаемого соединения и достаточного доступа инструмента для нарезания резьбы. На чертеже следует указать профиль резьбы и полезную длину завинчивания, а также зазор до дна отверстия там, где это важно. Не путайте глубину сверления с полезной глубиной резьбы и не предполагайте, что последний неполный виток резьбы воспримет расчетную нагрузку.
Близлежащие стенки полостей и монтажные ушки могут смещаться под действием силы резания или усилия зажима. Руководство Protolabs по механической обработке рассматривает тонкие стенки и отклонение инструмента как конструктивные ограничения. Его конкретные пределы описывают предложение данной технологии, а не универсальный допуск или минимальную толщину стенки для любого поставщика. Проверьте фактический материал, глубину, поддержку и доступ к элементам для данного корпуса.
Практичный маршрут может сохранять поддерживающий припуск при черновой обработке, по возможности балансировать съем материала и обрабатывать ответственные сопряжения от стабильной базы. Проверяйте деталь после снятия со станка, чтобы корпус не был принят только потому, что приспособление вытянуло его в плоскость. Если для контроля требуется сборочное приспособление, явно определите это закрепление и отличайте его от требования в свободном состоянии.
Процедура страница возможностей ЧПУ-фрезерования описывает соответствующее семейство производства. Чертеж и анализ технологичности по-прежнему определяют, требуют ли глубокие углы, узкие зазоры у бобышек или труднодоступные элементы изменений до согласования стабильного маршрута.
Кронштейн должен позиционировать корпус, не деформируя его
Для монтажных кронштейнов электромобилей выбирайте базы, отражающие установку. Если одна плоскость прилегает к конструкции автомобиля, а одно отверстие или другой элемент задает положение, сделайте это намерение явным. Привязывайте схему крепления корпуса к предполагаемой системе отсчета, а не проставляйте размеры каждого отверстия в длинной независимой цепочке.
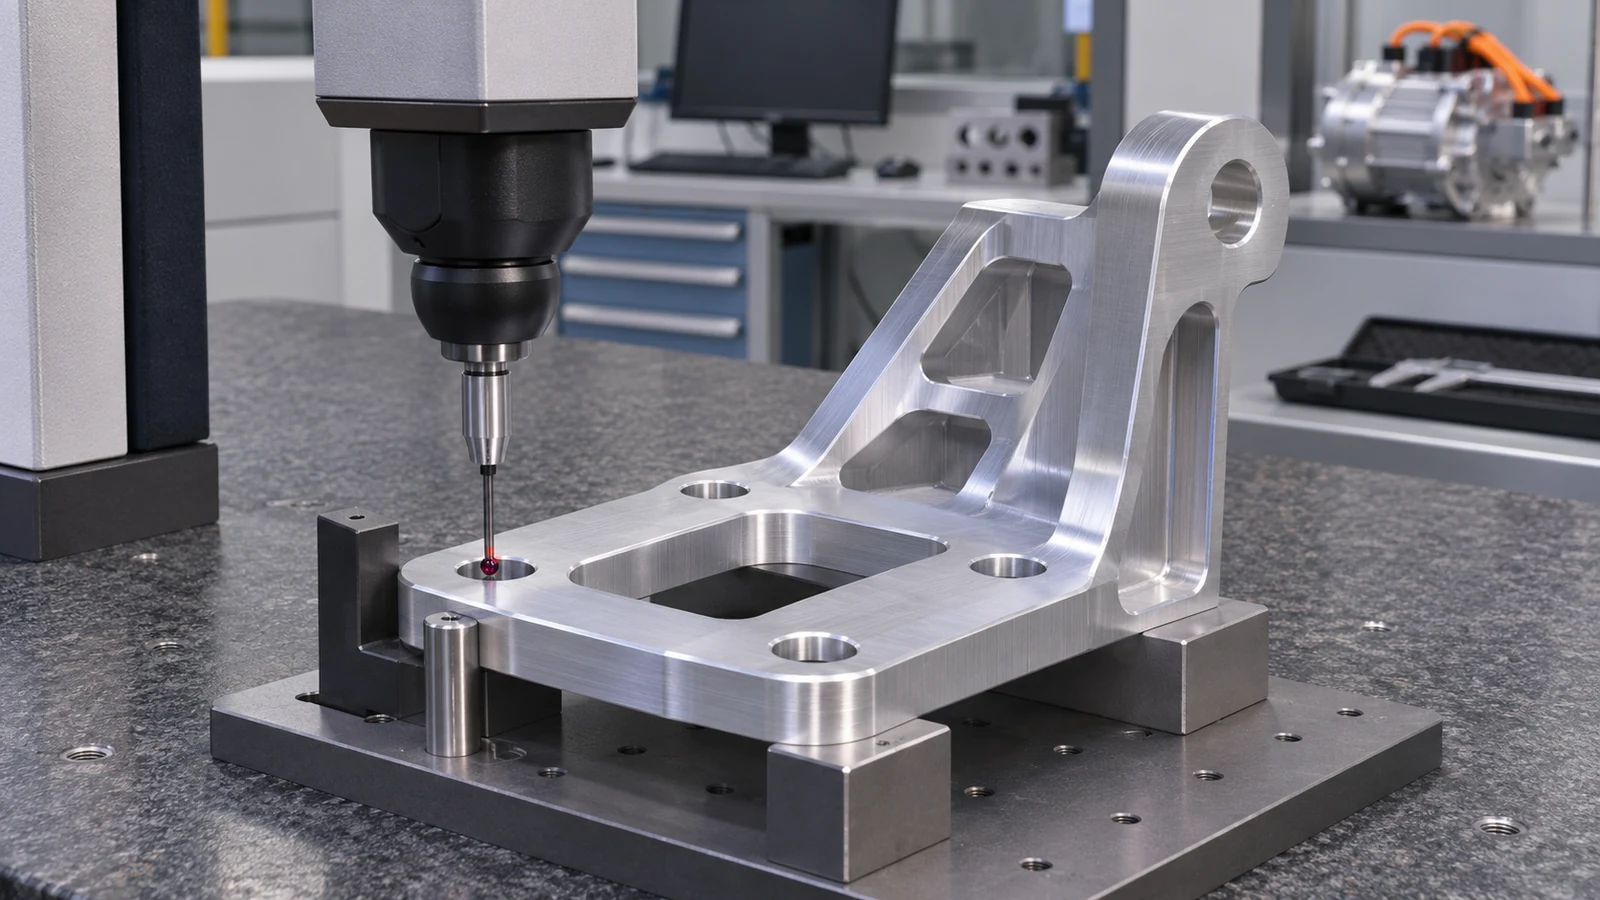 Проверьте, все ли отверстия предназначены для позиционирования или некоторые обеспечивают монтажный зазор. Превращение каждого крепежного отверстия в посадочную посадку может создать излишние ограничения. Пазы или элементы для зазора могут быть уместны в конструкции, но их изменение — инженерное решение; механический цех не должен рассверливать отверстия, чтобы проблемная сборка сошлась.
Проверьте полную траекторию ввода корпуса и инструменты, используемые для его затяжки. Бобышка, близлежащая стенка или кабельный маршрут могут блокировать головку ключа, даже если сам крепеж помещается. Включите в запрос коммерческого предложения соответствующую геометрию сопрягаемых деталей или сборочный вид, чтобы поставщик мог отличить проблему зазора от проблемы позиционного допуска.
Требования к механическим нагрузкам, вибрации и усталостной прочности остаются за организацией, отвечающей за проектирование компонента и автомобиля. Координатный отчет по схеме отверстий не подтверждает эти эксплуатационные требования. Технологический анализ должен достоверно поддерживать утвержденную геометрию, не представляя размерное соответствие как валидацию на уровне автомобиля.
Наносите финишные изменения на чертёж
Укажите точное покрытие или обработку, состояние, в котором заданы размеры, и любое маскирование, необходимое для резьбы, посадок, контактов заземления или уплотнительных поверхностей. Не предполагайте, что все покрытия влияют на каждую поверхность одинаково или что измерение после механической обработки отражает готовую деталь.
Если корпус требует электрического контакта на отдельных поверхностях, согласуйте требование к отделке и сборке с электрической конструкцией. Если кронштейн в основном подвержен воздействию окружающей среды, его защитная отделка может выполнять иную функцию. Указание декоративного цвета не может одновременно решить вопросы проводимости, коррозии, посадки и герметичности.
Для ранней сборки проверяйте как обработанные сопряжения, так и готовые сопряжения, которые важны. Это помогает определить, возникло ли несоответствие при резании, обработке или сборке. Храните ревизию чертежа и спецификацию отделки вместе с записью, особенно когда изменения в ходе разработки часты.
Используйте прототип, чтобы ответить на производственный вопрос
CNC стоит рассматривать для прототипов или малых партий, когда геометрия меняется, ранней сборке нужны представительные сопряжения или инвестиции в оснастку еще не оправданы. Он может изготовить корпус или кронштейн для проверки взаимного расположения отверстий, сборки крышки и доступа. Что доказывает прототип, зависит от его материала, маршрута обработки и условий испытаний.
Прототип, изготовленный механической обработкой из заготовки, не воспроизводит все свойства или риски дефектов последующего литья под давлением. Серийное литьё привносит собственные вопросы геометрии, состояния материала, оснастки и целостности. При оценке литья под давлением с финишной механической обработкой сохраните карту элементов, требующих обработки, и пересмотрите базы, используемые для их нахождения в отливке.
Существующий Сравнение маршрутов ЧПУ-обработки и литья под давлением охватывает более широкое экономическое решение. Для этих двух деталей электромобиля полезная передача задач более конкретна: какие интерфейсы корпуса остаются механически обработанными, какие элементы кронштейна позиционируют сборку и какие выводы прототипа требуют повторной валидации в серийном маршруте. Не существует фиксированного годового объёма, который определяет ответ для каждого проекта.
Перед выпуском корпуса и кронштейна
Для корпуса подтвердите интерфейсы уплотнения и крышки, пригодные резьбы, допустимое перемещение стенок, маски финишной обработки и требуемые функциональные испытания. Для кронштейна подтвердите систему баз крепления, позиционирующие элементы в отличие от элементов с зазором и доступ при сборке. Применяйте общие допуски к остальной геометрии, если иная функция не оправдывает индивидуальный контроль.
Предоставьте модель, контролируемый чертёж, информацию о сопрягаемых интерфейсах, требования к материалу и отделке, количество и статус ревизии. ЧПУ-обработка компонентов электромобилей становится более определённой закупкой, когда покупатель может объяснить, что защищает каждый жёсткий допуск. Цель — контролируемый интерфейс сборки, а не максимально возможное количество точных указаний.
Вопросы и ответы по корпусам и кронштейнам электромобилей
Должны ли посадочная поверхность крышки и каждый внутренний карман иметь одинаковую отделку?
Только если этого требуют их функции. Определите требование к контакту с уплотнением отдельно от карманов с зазором и декоративных поверхностей.
Могут ли увеличенные отверстия кронштейна решить проблему позиционирования?
Они могут позволить сборку, но способны изменить расположение, фиксацию или передачу нагрузки. Любое изменение требует одобрения конструкции и обновлённого чертежа.
Подтверждает ли прототип ЧПУ-обработки, прошедший испытание на герметичность, последующую отливку?
Он подтверждает только испытанную конфигурацию и условия. Проверьте целостность материала, базы механической обработки, финишные интерфейсы и требования к испытаниям для литейного маршрута.
Когда следует проверять размеры после нанесения покрытия?
Когда отделка может повлиять на контролируемый интерфейс, проверяйте завершённое состояние, указанное на чертеже. Любые более ранние проверки в процессе производства фиксируйте отдельно.