
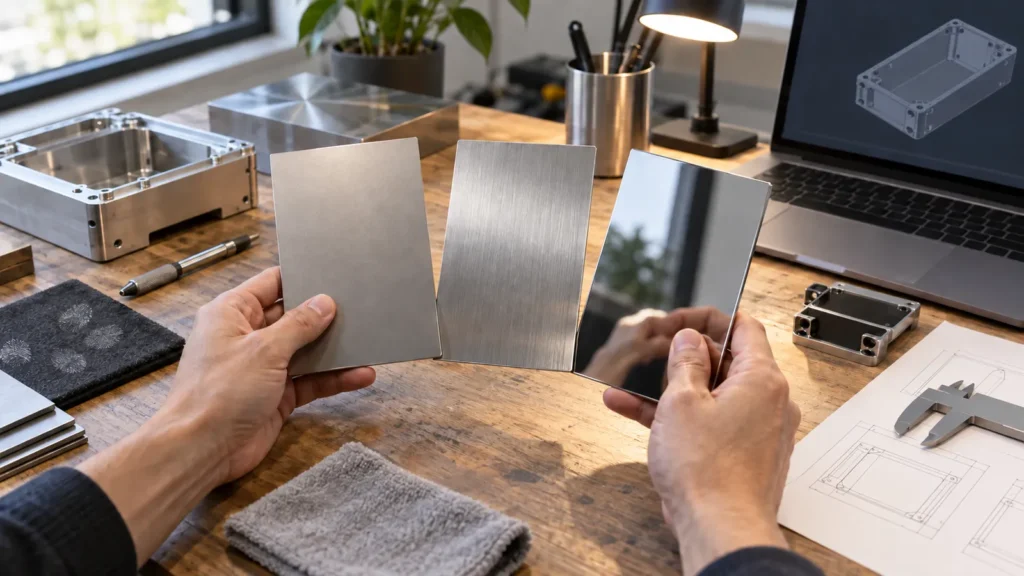
La sabbiatura crea una texture opaca diffusa, la spazzolatura crea una grana direzionale e la lucidatura riduce la texture visibile verso una superficie brillante o a specchio. La differenza visiva è evidente; la differenza ingegneristica è facile da trascurare. Ogni processo modifica bordi, segni di utensile, rugosità, sensibilità alla manipolazione, preparazione del rivestimento, ispezione, manodopera e coerenza del lotto in modo diverso. La finitura dovrebbe essere scelta in base a come il cliente vedrà, toccherà, assemblerà e pulirà il pezzo.
Tre finiture sullo stesso pannello lavorato
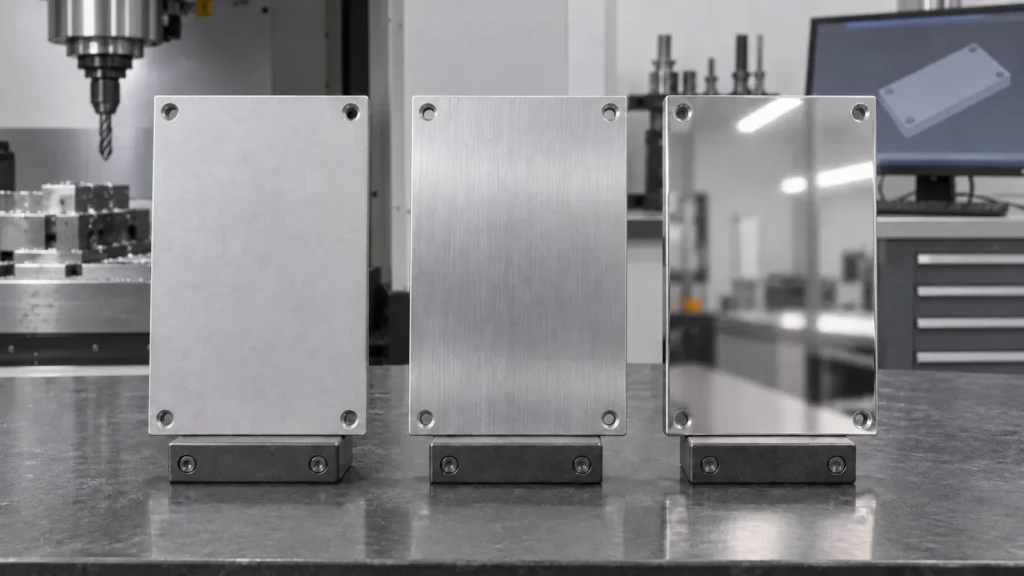
Immagina un pannello di controllo in alluminio diviso in tre strisce. La striscia sabbiata diffonde la luce in modo uniforme e attenua la visibilità dei percorsi dell'utensile. La striscia spazzolata mostra una direzione lineare voluta. La striscia lucidata riflette ciò che la circonda e rende più facile notare piccole ondulazioni, ammaccature o segni di manipolazione.
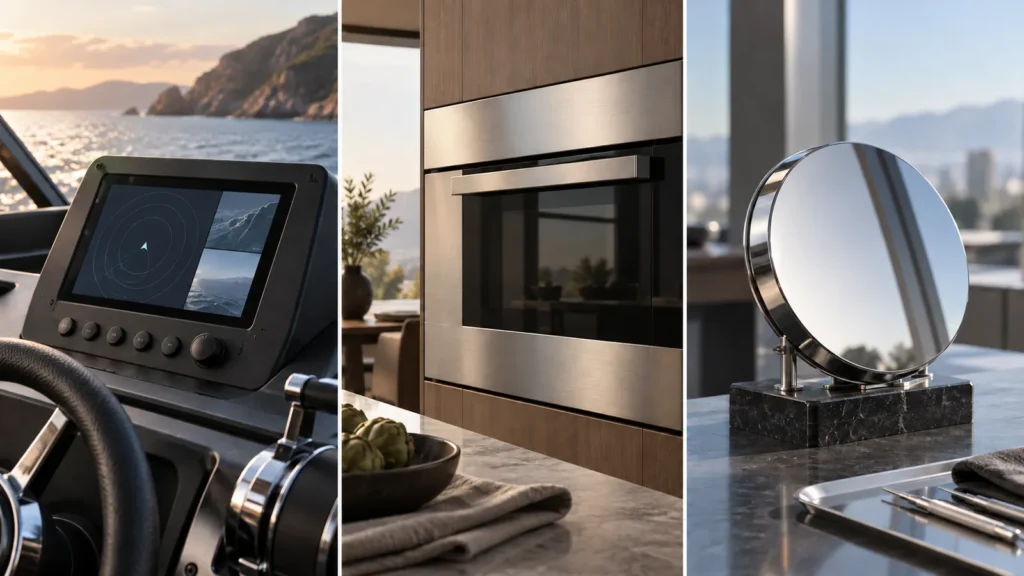
Nessuna è automaticamente di “qualità superiore”. Un alloggiamento opaco per strumenti, una finitura spazzolata per elettrodomestici e un componente lucidato per display comunicano intenti progettuali diversi. Qualità significa che la texture selezionata è ripetibile, compatibile con il materiale e accettata secondo uno standard visivo chiaro.
Per trattamenti oltre queste tre vie meccaniche, utilizza la guida alle finiture superficiali per lavorazioni CNC per confrontare rivestimenti, finiture di conversione, placcature e superfici come lavorate.
Abbina la finitura al linguaggio visivo del prodotto
| Intento progettuale | Finitura da valutare per prima | Rischio visivo |
|---|---|---|
| Opaco silenzioso, a basso abbagliamento, uniforme | Sabbiatura | Esposizione irregolare, variazione del materiale di sabbiatura, impronte digitali o aree protette |
| Texture industriale lineare deliberata | Spazzolatura | Disallineamento della direzione della grana, sovrapposizione, ondulazione o transizioni dei bordi |
| Effetto decorativo brillante o a specchio | Lucidatura | I riflessi rivelano ammaccature, zone depresse, arrotondamenti dei bordi e segni di manipolazione |
| Superficie funzionale di tenuta o di scorrimento | Lavorazione meccanica misurata o lucidatura controllata | Processo estetico scelto senza valutazione di attrito, direzione della grana o planarità |
Ogni processo lascia una firma diversa
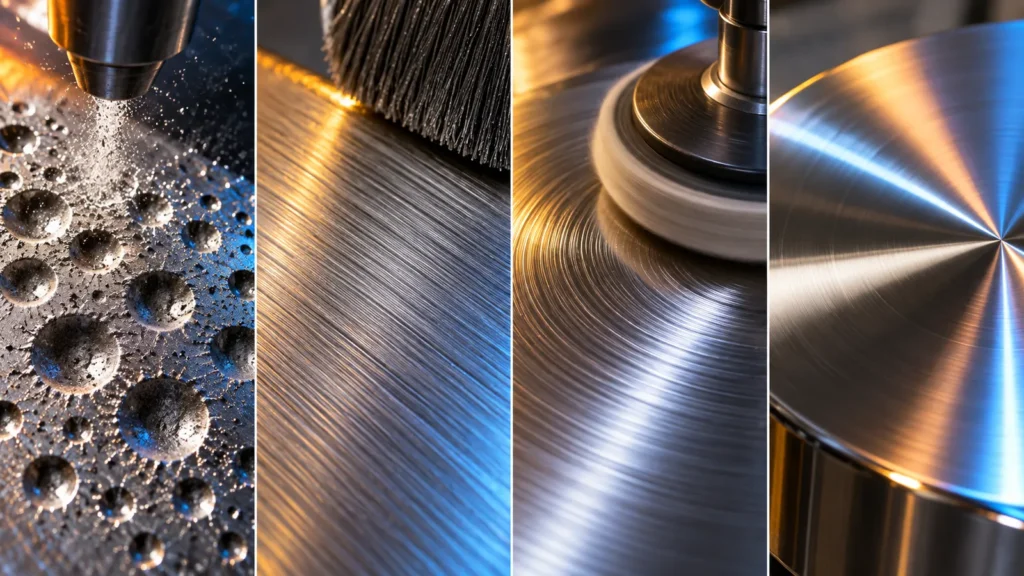
Sabbiatura a graniglia: diffusa e non direzionale
Il materiale abrasivo colpisce la superficie creando un campo di piccoli impatti. Il tipo di materiale, la dimensione, la pressione, l'angolo, la distanza, il tempo di permanenza, la durezza del materiale e il percorso dell'operatore influenzano il risultato. La sabbiatura può uniformare l'aspetto ma può addolcire i bordi vivi, alterare la rugosità, inglobare contaminanti o influire su fori piccoli e filettature. La mascheratura è un controllo funzionale, non una semplice preferenza estetica.
Spazzolatura: texture con una direzione
Un nastro abrasivo, una mola, un tampone o un altro contatto controllato produce una grana lineare. La grana diventa parte della geometria del prodotto: i pannelli adiacenti devono avere la stessa direzione, gli angoli richiedono regole di transizione e il rilavoro può produrre zone locali che riflettono la luce in modo diverso.
Lucidatura: sottrazione verso la riflessione
Un' abrasione progressivamente più fine e la lucidatura a tampone possono ridurre i graffi e produrre una superficie brillante. La lucidatura rimuove materiale e può arrotondare i bordi, aprire zone depresse, spalmare i metalli teneri o modificare la planarità. Un aspetto a specchio è particolarmente sensibile alle ondulazioni preesistenti e alla manipolazione.
Queste firme influenzano anche il tatto. Una superficie sabbiata può risultare asciutta e diffusa, una superficie spazzolata comunica la direzione sotto il polpastrello e una faccia lucidata risulta liscia ma mostra facilmente gli oli della pelle. Se il cliente maneggia ripetutamente il pezzo, verificare la pulibilità e la visibilità delle impronte sulla finitura prevista anziché giudicare un campione solo da esposizione.
Finizioni miste su un singolo componente richiedono un controllo delle transizioni. Un confine netto tra zone spazzolate e lucidate può richiedere mascheratura o una linea di rottura lavorata. Senza un confine deliberato, sovraccorrezioni e sfumature possono far sembrare il pezzo rilavorato anche quando ogni texture locale è accettabile.
Esegui un audit geometrico prima del campione estetico
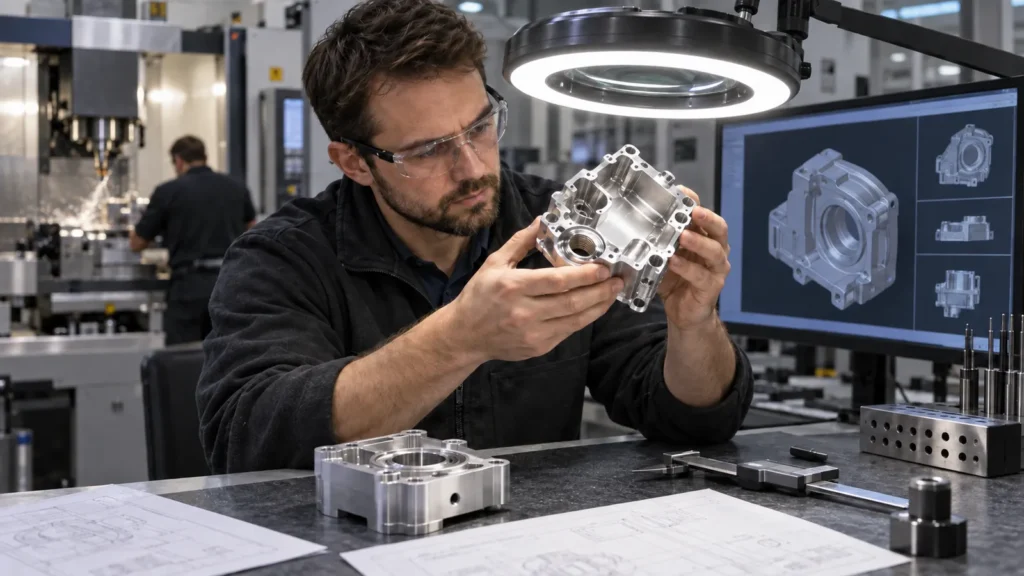
Un provino piatto è utile per colore e texture, ma non può rappresentare ogni caratteristica di produzione. Esamina il modello reale per:
- Bordi vivi: la sabbiatura e la lucidatura possono modificare il carattere del bordo; la spazzolatura può interrompere la grana nelle transizioni.
- Cavità profonde: i mezzi e gli utensili possono non raggiungerle uniformemente, e i residui possono essere più difficili da rimuovere.
- Filettature e alesaggi: proteggi accoppiamento, pulizia e accettazione del calibro.
- Pareti sottili: la pressione di lucidatura e il calore possono deformare le sezioni flessibili.
- Testo in rilievo e incisione: la finitura può ammorbidire i dettagli o creare ombre attorno alle caratteristiche.
- Grandi pannelli riflettenti: anche lievi ondulazioni diventano visivamente amplificate.
- Assiemi uniti: le parti finite separatamente possono non allinearsi per venatura, lucentezza o riflessione.
Le pagine dedicate alle servizi di sabbiatura a perle di vetro, finiture metalliche spazzolate, e lucidatura a specchio possono aiutare a individuare domande specifiche del processo per questo audit.
Il processo successivo può scegliere la finitura per voi
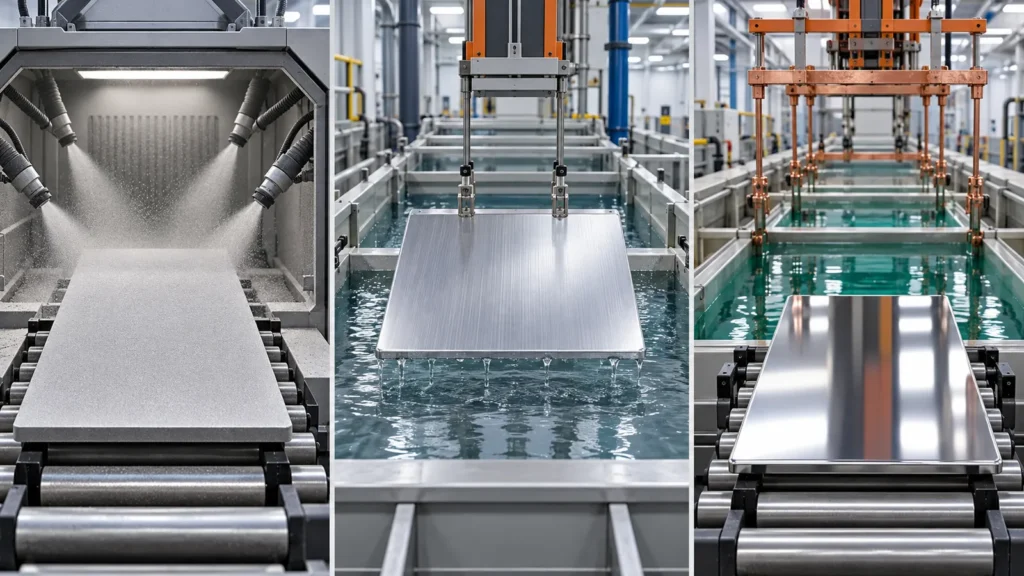
Una finitura meccanica spesso prepara il pezzo per un'altra operazione. La sabbiatura prima dell'anodizzazione può creare un aspetto opaco morbido, ma il colore e la texture finali dipendono comunque dalla lega, dal materiale abrasivo, dalla preparazione e dal controllo dell'anodizzazione. La spazzolatura sotto un trattamento trasparente o colorato preserva un segnale di design direzionale. La lucidatura prima della placcatura o del rivestimento può migliorare la brillantezza, ma l'adesione e il pretrattamento richiedono comunque controlli propri.
| Esigenza a valle | Domanda per la finitura meccanica |
|---|---|
| Anodizzazione | La preparazione produrrà una texture uniforme tra lotti di lega e zone lavorate? |
| Polvere o vernice | La superficie è pulita e adatta all'adesione senza danneggiare le interfacce? |
| Placcatura | Graffi, vaiolature o ondulazioni del substrato rimarranno visibili attraverso il deposito? |
| Marcatura laser o stampa | La texture favorisce contrasto, messa a fuoco, adesione e leggibilità? |
| Incollaggio adesivo | La zona di incollaggio deve essere preparata separatamente e protetta dai composti per lucidatura? |
La sequenza è fondamentale. Se la sabbiatura segue un'operazione di incisione fine, il segno può perdere contrasto; se la spazzolatura segue la lavorazione meccanica, la grana può attraversare un bordo di riferimento o modificare la rettilineità apparente di un pannello. Inserire l'ordine completo del processo nel piano di produzione e approvare campioni realizzati in tale ordine.
Anche la pulizia tra le fasi deve essere compatibile con il processo successivo. Mezzi abrasivi inglobati, residui abrasivi, composti per lucidatura e impronte digitali possono causare in seguito problemi di adesione, macchie o colore. Una finitura estetica è quindi anche un'operazione di controllo della pulizia.
Creare una tavola di accettazione, non una serie di aggettivi
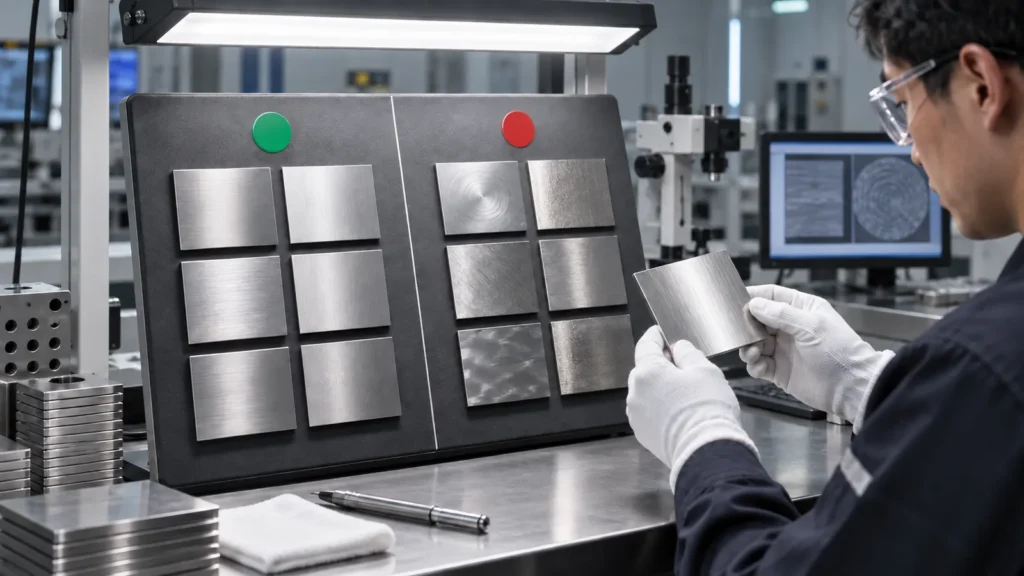
Uno standard estetico pronto per la produzione può utilizzare una tavola o un set di campioni firmati che mostri condizioni accettabili e inaccettabili. Deve identificare il materiale base, la preparazione, il percorso di finitura, la distanza di osservazione, l'illuminazione, l'orientamento e la zona del componente.
Registrare questi controlli visivi
- Direzione e orientamento della texture rispetto al componente
- Obiettivo di lucentezza, riflettività o opacità tramite campione approvato
- Graffi, ammaccature, macchie, segni di supporto e variazioni dei bordi consentiti
- Zone estetiche primarie, secondarie e nascoste
- Aspettative di corrispondenza tra componenti e tra lotti
- Guanti per la manipolazione, separatori, pellicola e imballaggio finale
Un valore di rugosità può integrare questo standard quando la funzione lo richiede, ma non può sostituire i campioni di riferimento visivi per la grana direzionale o la qualità a specchio.
Da dove proviene realmente il costo
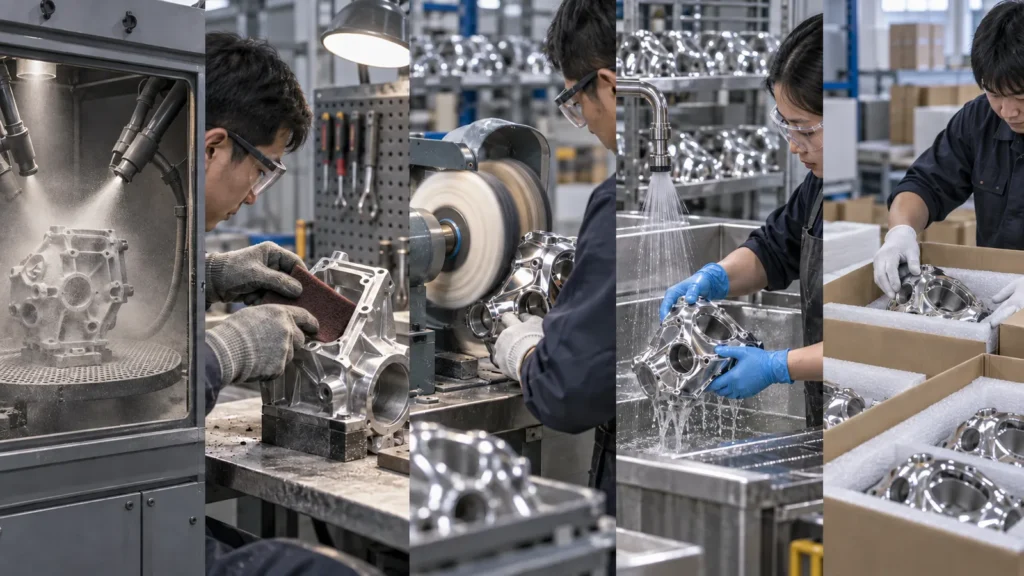
L'operazione di finitura è solo una parte del costo. Geometria, mascheratura, accesso manuale, passaggi abrasivi progressivi, rilavorazione, pulizia, ispezione, protezione e scarto estetico possono dominare. Una finitura a specchio su un pannello di grandi dimensioni non è semplicemente “più lucidatura”; può richiedere un materiale di partenza migliore, una lavorazione accurata, più rifiniture, controllo della planarità e imballaggio senza danni.
Il costo può spesso essere ridotto restringendo la zona estetica, scegliendo una texture che tolleri l'ambiente reale, evitando la finitura sulle facce nascoste, progettando l'accesso agli utensili e approvando presto un campione realistico. Il processo più economico è quello che soddisfa il linguaggio visivo del prodotto senza creare rilavorazioni ricorrenti.
L'automazione cambia la struttura dei costi ma non elimina la necessità di uno standard. La spazzolatura o la lucidatura robotizzata possono migliorare la ripetibilità sui percorsi accessibili, mentre gli incavi complessi e le transizioni possono rimanere manuali. La revisione dei preventivi dovrebbe identificare quali superfici sono automatizzate, sfumate manualmente o escluse, affinché l'ampliamento della produzione non modifichi silenziosamente l'aspetto.
La resa è un altro fattore nascosto. Una zona a specchio impegnativa può essere scartata per un difetto che sarebbe invisibile su una texture opaca. Includere la resa estetica attesa e i limiti di rilavorazione quando si confrontano le finiture per la produzione ad alto volume.
Sequenza di selezione del progettista
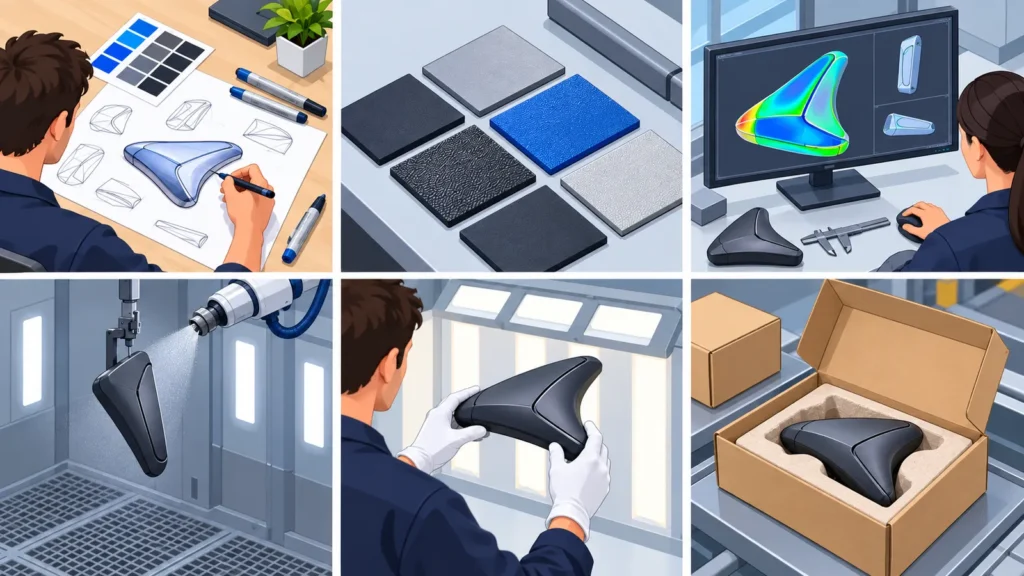
- Scegliere l'intento visivo: opaco diffuso, satinato direzionale o riflessione brillante.
- Verificare la risposta del materiale: lega, durezza, condizione del materiale grezzo, inclusioni e operazioni precedenti.
- Verificare la geometria: bordi, tasche, filettature, pareti, incisioni, assemblaggi e interfacce protette.
- Mappare i processi a valle: anodizzazione, rivestimento, placcatura, marcatura, incollaggio o pulizia.
- Definire l'accettazione: zone, campione, metodo di visualizzazione, difetti, rugosità se funzionale e corrispondenza del lotto.
- Pianificare la gestione della produzione: rastrelliere, guanti, separatori, pellicola, imballaggio e regole di rilavorazione.
Questa sequenza trasforma una preferenza estetica in una specifica di produzione verificabile. Offre inoltre al fornitore la possibilità di raccomandare un processo che raggiunga l'aspetto desiderato sulla geometria effettiva.
Risposte brevi alle domande più comuni sulle finiture
Quale finitura nasconde meglio i segni di lavorazione?
La sabbiatura può ridurre la dominanza visiva di segni di utensile chiari e uniformi, ma non elimina solchi profondi, chatter, ammaccature o ondulazioni. La spazzolatura può integrare i segni in una texture direzionale. La lucidatura può rimuovere i segni ma può rivelare avvallamenti e variazioni geometriche.
Una finitura a specchio è la finitura più liscia?
Un aspetto simile a uno specchio suggerisce una bassa texture visibile, ma la riflettività visiva e la rugosità funzionale misurata non sono identiche. Specificare la rugosità separatamente quando la tenuta, l'attrito, il flusso o la pulibilità sono critici.
I pezzi sabbiati e spazzolati possono essere coerenti tra lotti di produzione?
Possono essere controllati, ma la ripetibilità dipende dal lotto di materiale, dalla superficie di partenza, dalle condizioni del materiale abrasivo o del media, dalle impostazioni della macchina, dal percorso dell'operatore, dall'orientamento del pezzo, dal trattamento a valle e dall'ispezione. Campioni approvati e condizioni di processo registrate riducono l'ambiguità.
Le finiture estetiche devono coprire filettature e superfici di tenuta?
Di solito richiedono una valutazione separata. Proteggere o controllare in modo specifico qualsiasi superficie la cui accoppiata, tenuta, messa a terra, incollaggio o pulizia potrebbe essere compromessa dal processo estetico.