
Kugelstrahlen erzeugt eine diffuse matte Textur, Bürsten erzeugt eine gerichtete Maserung, und Polieren reduziert die sichtbare Textur hin zu einer glänzenden oder spiegelähnlichen Oberfläche. Der visuelle Unterschied ist offensichtlich; der technische Unterschied ist leicht zu übersehen. Jeder Prozess verändert Kanten, Werkzeugspuren, Rauheit, Handhabungsempfindlichkeit, Beschichtungsvorbereitung, Inspektion, Arbeitsaufwand und Loskonsistenz auf unterschiedliche Weise. Die Oberfläche sollte danach ausgewählt werden, wie der Kunde das Bauteil sieht, berührt, montiert und reinigt.
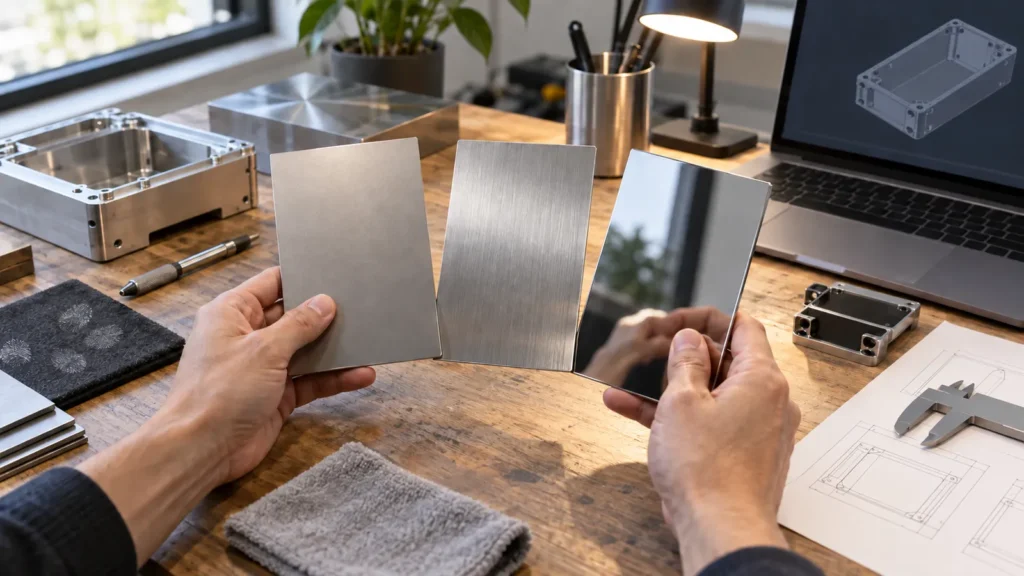
Drei Oberflächen auf demselben bearbeiteten Panel
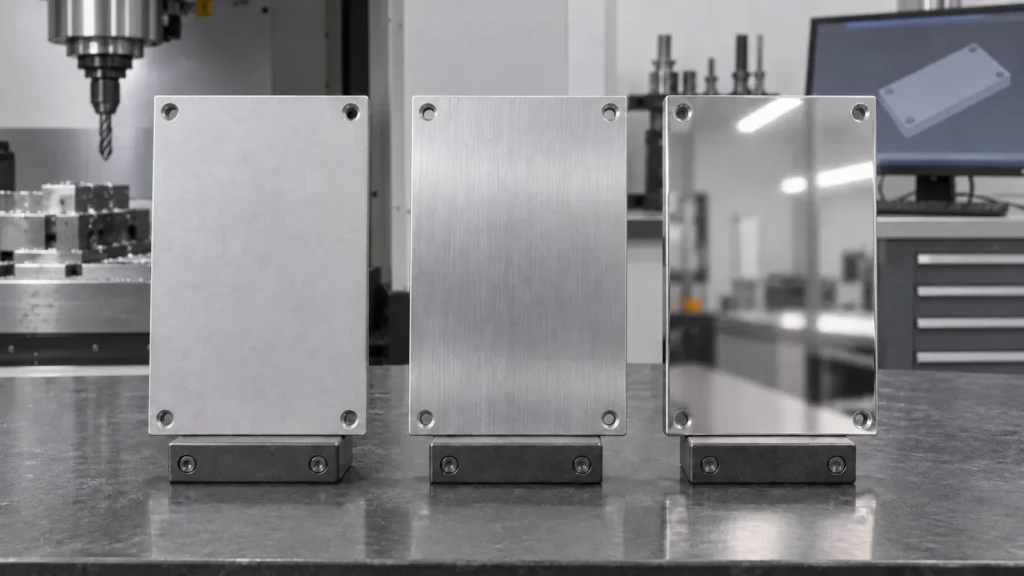
Stellen Sie sich ein Aluminium-Bedienpanel vor, das in drei Streifen unterteilt ist. Der gestrahlte Streifen streut das Licht gleichmäßig und mildert die Sichtbarkeit der Fräsbahnen. Der gebürstete Streifen zeigt eine bewusste lineare Richtung. Der polierte Streifen spiegelt seine Umgebung wider und macht kleine Wellen, Dellen oder Handhabungsspuren leichter erkennbar.
Keine ist automatisch “höhere Qualität”. Ein mattes Instrumentengehäuse, gebürstete Geräteverkleidungen und ein poliertes Displaybauteil vermitteln unterschiedliche Designabsichten. Qualität bedeutet, dass die gewählte Textur reproduzierbar, mit dem Material kompatibel und durch einen klaren visuellen Standard abgenommen ist.
Für Behandlungen jenseits dieser drei mechanischen Verfahren nutzen Sie die Leitfaden zu CNC-Bearbeitungsoberflächen um Beschichtungen, Konversionsschichten, Galvanisierungen und unbearbeitete Oberflächen zu vergleichen.
Passen Sie die Oberfläche an die visuelle Sprache des Produkts an
| Designabsicht | Zuerst zu bewertende Oberfläche | Visuelles Risiko |
|---|---|---|
| Ruhig, blendarm, gleichmäßig matt | Kugelstrahlen | Ungleichmäßige Belichtung, Strahlmittelvariation, Fingerabdrücke oder geschützte Bereiche |
| Bewusste lineare industrielle Textur | Bürsten | Kornrichtungsabweichung, Überlappung, Welligkeit oder Kantenübergänge |
| Glänzender dekorativer oder spiegelähnlicher Effekt | Polieren | Reflexionen zeigen Dellen, Vertiefungen, Kantenverrundungen und Handhabungsspuren |
| Funktionale Dicht- oder Gleitfläche | Gemessene Bearbeitung oder kontrolliertes Polieren | Kosmetisches Verfahren ohne Prüfung von Reibung, Faserlauf oder Ebenheit gewählt |
Jedes Verfahren hinterlässt eine andere Signatur
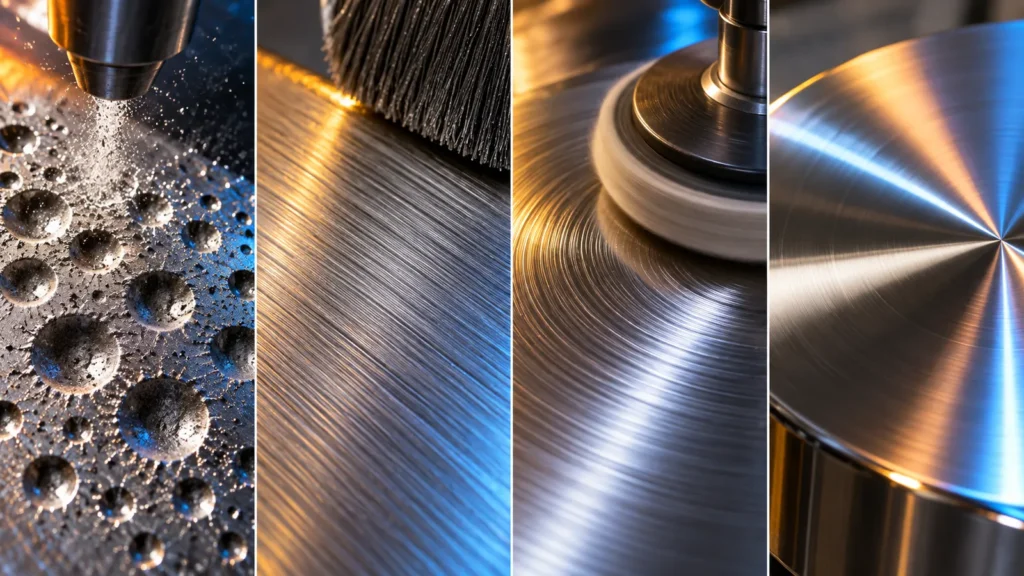
Kugelstrahlen: diffus und richtungslos
Das Strahlmittel trifft auf die Oberfläche und erzeugt ein Feld kleiner Einschläge. Strahlmitteltyp, -größe, Druck, Winkel, Abstand, Einwirkzeit, Materialhärte und Bedienerführung beeinflussen das Ergebnis. Strahlen kann das Erscheinungsbild vereinheitlichen, aber scharfe Kanten verrunden, die Rauheit verändern, Verunreinigungen einbetten oder kleine Bohrungen und Gewinde beeinträchtigen. Abkleben ist eine funktionale Kontrolle, nicht bloß eine kosmetische Vorliebe.
Bürsten: Textur mit einer Richtung
Ein Schleifband, eine Bürste, ein Pad oder ein anderer kontrollierter Kontakt erzeugt einen linearen Faserlauf. Der Faserlauf wird Teil der Produktgeometrie: benachbarte Paneele müssen in dieselbe Richtung laufen, Ecken benötigen Übergangsregeln, und Nacharbeit kann lokale Stellen erzeugen, die Licht anders reflektieren.
Polieren: Abtrag hin zur Reflexion
Zunehmend feinerer Abtrag und Polieren können Kratzer reduzieren und eine glänzende Oberfläche erzeugen. Polieren trägt Material ab und kann Kanten verrunden, Vertiefungen freilegen, weiche Metalle verschmieren oder die Ebenheit verändern. Ein spiegelähnliches Erscheinungsbild reagiert besonders empfindlich auf vorhandene Welligkeit und Handhabung.
Diese Signaturen beeinflussen auch die Haptik. Eine gestrahlte Oberfläche kann sich trocken und diffus anfühlen, eine gebürstete Oberfläche vermittelt unter der Fingerspitze eine Richtung, und eine polierte Fläche fühlt sich glatt an, zeigt aber leicht Hautöle. Wenn der Kunde das Teil wiederholt anfasst, sollten Reinigbarkeit und Sichtbarkeit von Fingerabdrücken an der vorgesehenen Oberfläche geprüft werden, statt ein reines Ausstellungsmuster zu beurteilen.
Gemischte Oberflächen auf einem Bauteil erfordern eine kontrollierte Übergangsführung. Eine scharfe Grenze zwischen gebürsteten und polierten Zonen kann eine Maskierung oder eine bearbeitete Trennlinie erfordern. Ohne eine bewusst definierte Grenze können Überschwingen und Verblenden das Teil wie nachgearbeitet aussehen lassen, selbst wenn jede lokale Textur akzeptabel ist.
Führen Sie vor dem Kosmetikmuster ein Geometrie-Audit durch
Ein flacher Coupon ist für Farbe und Textur nützlich, kann aber nicht jedes Produktionsmerkmal repräsentieren. Prüfen Sie das tatsächliche Modell auf:
- Scharfe Kanten: Strahlen und Polieren können den Kantencharakter verändern; Bürsten kann die Maserung an Übergängen brechen.
- Tiefe Taschen: Strahlmittel und Werkzeuge erreichen sie möglicherweise nicht gleichmäßig, und Rückstände lassen sich schwerer entfernen.
- Gewinde und Bohrungen: Passung, Sauberkeit und Lehrenakzeptanz schützen.
- Dünne Wände: Polierdruck und Hitze können flexible Abschnitte verformen.
- Erhabener Text und Gravuren: Die Nachbearbeitung kann Details aufweichen oder Schatten um Merkmale erzeugen.
- Große reflektierende Flächen: Selbst geringe Welligkeit wird visuell verstärkt.
- Gefügte Baugruppen: separat gefertigte Teile können in Maserung, Glanz oder Reflexion nicht übereinstimmen.
Die speziellen Seiten für Kugelstrahl-Dienstleistungen, gebürstete Metalloberflächen, und Spiegelpolieren können helfen, prozessspezifische Fragen für dieses Audit zu identifizieren.
Der nächste Prozess kann die Oberfläche für Sie wählen
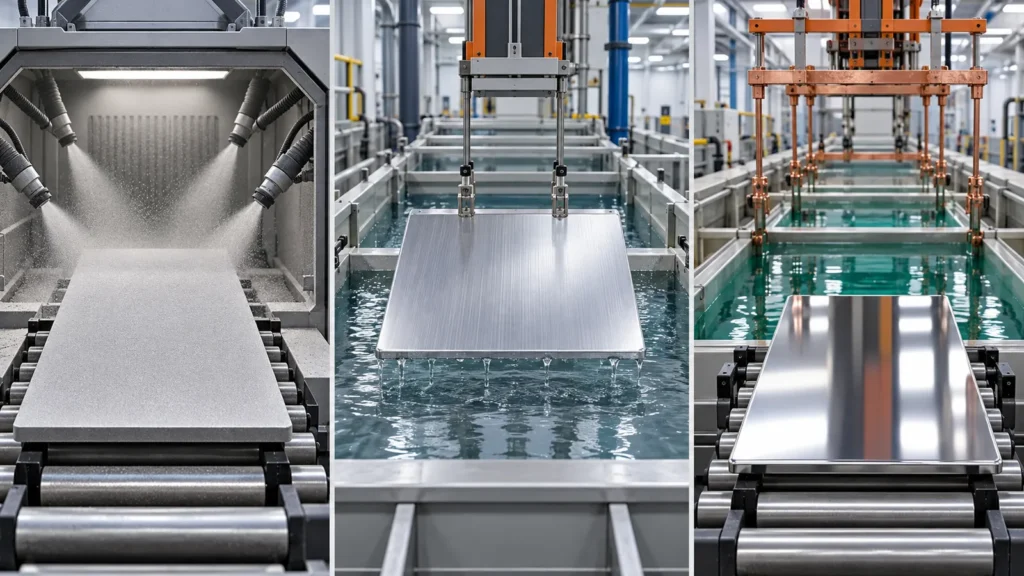
Eine mechanische Oberflächenbehandlung bereitet das Teil oft auf einen weiteren Arbeitsgang vor. Kugelstrahlen vor dem Eloxieren kann ein weiches mattes Aussehen erzeugen, aber die endgültige Farbe und Textur hängen weiterhin von Legierung, Strahlmittel, Vorbereitung und Eloxiersteuerung ab. Bürsten unter einer klaren oder farbigen Behandlung bewahrt einen gerichteten Designhinweis. Polieren vor dem Galvanisieren oder Beschichten kann die Helligkeit verbessern, doch Haftung und Vorbehandlung erfordern weiterhin eigene Kontrollen.
| Nachgelagerter Bedarf | Frage zur mechanischen Oberflächenbehandlung |
|---|---|
| Eloxieren | Erzeugt die Vorbereitung eine gleichmäßige Textur über Legierungschargen und bearbeitete Zonen hinweg? |
| Pulver oder Farbe | Ist die Oberfläche sauber und für die Haftung geeignet, ohne Schnittstellen zu beschädigen? |
| Galvanisieren | Bleiben Substratkratzer, Grübchen oder Welligkeit durch die Abscheidung sichtbar? |
| Lasermarkierung oder Drucken | Unterstützt die Textur Kontrast, Fokus, Haftung und Lesbarkeit? |
| Klebeverbindung | Sollte die Bondzone separat vorbereitet und vor Poliermitteln geschützt werden? |
Die Reihenfolge ist entscheidend. Wenn das Strahlen nach einem feinen Gravurvorgang erfolgt, kann die Markierung an Kontrast verlieren; wenn das Bürsten nach der Bearbeitung erfolgt, kann die Strichrichtung eine Bezugskante kreuzen oder die scheinbare Geradheit einer Platte verändern. Legen Sie die vollständige Prozessreihenfolge im Fertigungsplan fest und geben Sie Muster frei, die in dieser Reihenfolge hergestellt wurden.
Auch die Reinigung zwischen den Schritten muss mit dem nächsten Prozess kompatibel sein. Eingebettete Strahlmittel, Schleifrückstände, Polierpaste und Fingerabdrücke können später zu Haftungs-, Flecken- oder Farbproblemen führen. Eine dekorative Oberfläche ist daher auch ein Prozess der Sauberkeitskontrolle.
Erstellen Sie ein Abnahmeboard, keine Aneinanderreihung von Adjektiven
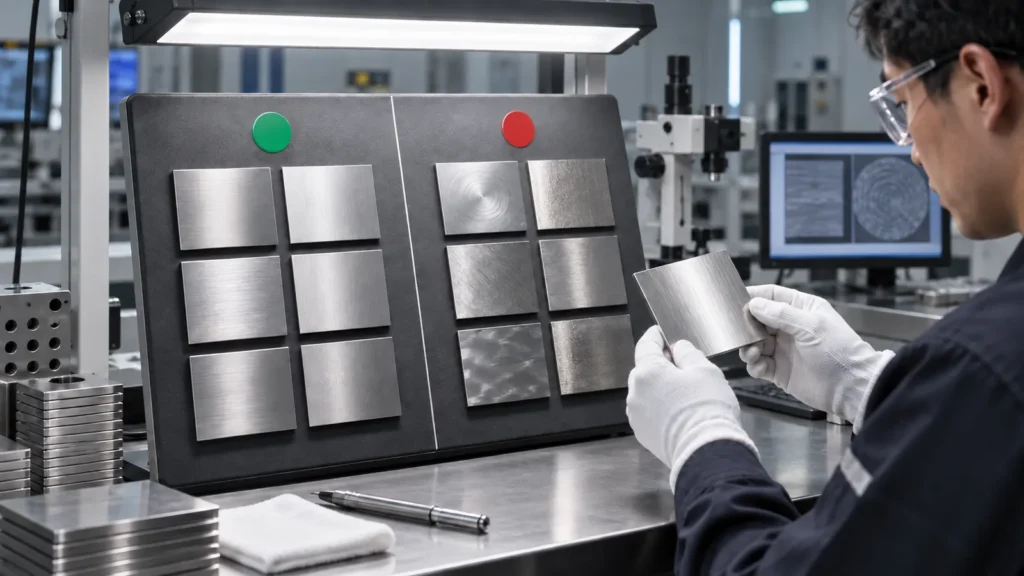
Ein produktionstauglicher dekorativer Standard kann ein Board oder ein unterzeichnetes Musterset verwenden, das akzeptable und nicht akzeptable Zustände zeigt. Es sollte das Grundmaterial, die Vorbereitung, den Oberflächenweg, den Betrachtungsabstand, die Beleuchtung, die Orientierung und die Bauteilzone angeben.
Erfassen Sie diese visuellen Kontrollen
- Texturrichtung und -orientierung relativ zum Bauteil
- Glanz-, Reflexions- oder Mattziel anhand eines freigegebenen Musters
- Zulässige Kratzer, Dellen, Flecken, Gestellmarkierungen und Kantenvariationen
- Primäre, sekundäre und verdeckte dekorative Zonen
- Erwartungen zur Übereinstimmung von Teil zu Teil und Charge zu Charge
- Handschuhe, Trennlagen, Folie und Endverpackung
Ein Rauheitswert kann diesen Standard ergänzen, wenn die Funktion es erfordert, aber er kann visuelle Referenzmuster für gerichtete Strichrichtung oder Spiegelqualität nicht ersetzen.
Woher die Kosten wirklich kommen
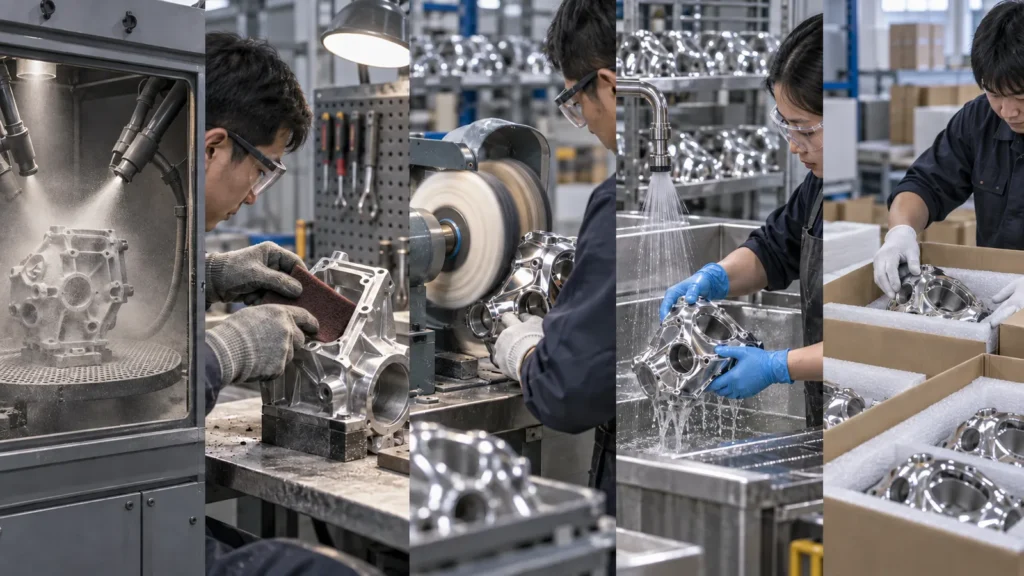
Der Veredelungsvorgang ist nur ein Teil der Kosten. Geometrie, Maskierung, manueller Zugang, fortschreitende Schleifschritte, Nacharbeit, Reinigung, Inspektion, Schutz und dekorative Ausschussquote können dominieren. Eine Spiegeloberfläche auf einer großen Platte bedeutet nicht einfach “mehr Polieren”; sie kann besseres Ausgangsmaterial, sorgfältige Bearbeitung, mehrere Verfeinerungen, Ebenheitskontrolle und beschädigungsfreie Verpackung erfordern.
Die Kosten lassen sich oft senken, indem man die Sichtzone eingrenzt, eine Textur wählt, die der realen Umgebung standhält, eine Oberflächenbehandlung auf verdeckten Flächen vermeidet, den Werkzeugzugang konstruktiv gestaltet und frühzeitig ein realistisches Muster freigibt. Das günstigste Verfahren ist dasjenige, das die visuelle Sprache des Produkts erfüllt, ohne wiederkehrende Nacharbeit zu verursachen.
Die Automatisierung verändert die Kostenstruktur, beseitigt aber nicht die Notwendigkeit eines Standards. Robotergestütztes Bürsten oder Polieren kann die Wiederholbarkeit auf zugänglichen Bahnen verbessern, während komplexe Vertiefungen und Übergänge möglicherweise manuell bleiben. In Angebotsprüfungen sollte festgehalten werden, welche Flächen automatisiert, manuell angeglichen oder ausgeschlossen werden, damit sich das Erscheinungsbild bei der Skalierung nicht unbemerkt verändert.
Die Ausbeute ist ein weiterer versteckter Kostentreiber. Eine anspruchsvolle Spiegelzone kann wegen eines Defekts zurückgewiesen werden, der auf einer matten Textur unsichtbar wäre. Beim Vergleich von Oberflächen für die Großserienfertigung sollten die erwartete kosmetische Ausbeute und die Nacharbeitsgrenzen berücksichtigt werden.
Die Auswahlreihenfolge des Designers
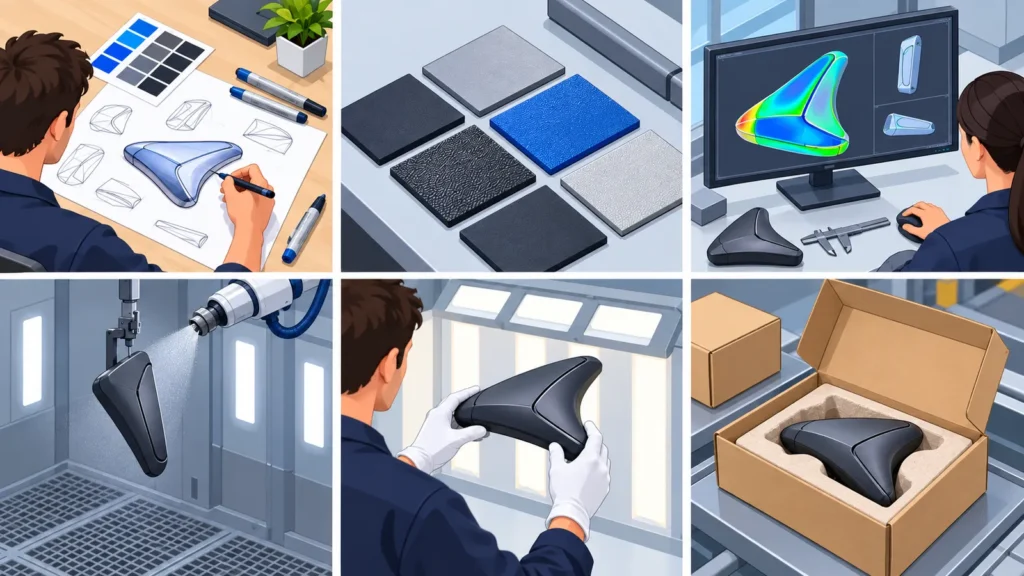
- Wählen Sie die visuelle Absicht: diffus matt, gerichteter Satin oder helle Reflexion.
- Prüfen Sie die Materialreaktion: Legierung, Härte, Ausgangszustand, Einschlüsse und vorherige Bearbeitungen.
- Prüfen Sie die Geometrie: Kanten, Taschen, Gewinde, Wände, Gravuren, Baugruppen und geschützte Schnittstellen.
- Erfassen Sie die nachgelagerten Prozesse: Eloxieren, Beschichten, Galvanisieren, Markieren, Kleben oder Reinigen.
- Legen Sie die Abnahmekriterien fest: Zonen, Muster, Betrachtungsmethode, Defekte, Rauheit sofern funktional, und Chargenübereinstimmung.
- Planen Sie die Handhabung in der Produktion: Gestelle, Handschuhe, Trennwände, Folie, Verpackung und Nacharbeitsregeln.
Diese Abfolge verwandelt eine ästhetische Präferenz in eine prüfbare Fertigungsspezifikation. Sie gibt dem Lieferanten außerdem Spielraum, ein Verfahren zu empfehlen, das die angestrebte Optik an der tatsächlichen Geometrie erreicht.
Kurze Antworten auf häufige Fragen zu Oberflächen
Welche Oberfläche verdeckt Bearbeitungsspuren am besten?
Kugelstrahlen kann die visuelle Dominanz gleichmäßiger leichter Werkzeugspuren verringern, aber es beseitigt keine tiefen Rillen, Rattermarken, Dellen oder Welligkeit. Bürsten kann Spuren in eine gerichtete Textur einbinden. Polieren kann Spuren entfernen, aber möglicherweise Vertiefungen und Geometrieabweichungen freilegen.
Ist eine Spiegelfinish die glatteste Oberfläche?
Ein spiegelähnliches Erscheinungsbild deutet auf eine geringe sichtbare Textur hin, aber visuelle Reflexionsfähigkeit und gemessene funktionale Rauheit sind nicht identisch. Geben Sie die Rauheit separat an, wenn Dichtigkeit, Reibung, Strömung oder Reinigungsfähigkeit entscheidend sind.
Können gestrahlte und gebürstete Teile über Produktionschargen hinweg übereinstimmen?
Sie können kontrolliert werden, aber die Wiederholbarkeit hängt von Materialcharge, Ausgangsoberfläche, Zustand des Strahlmittels oder Schleifmittels, Maschineneinstellungen, Bedienerführung, Bauteilorientierung, nachgelagerter Behandlung und Prüfung ab. Freigegebene Muster und dokumentierte Prozessbedingungen verringern Unklarheiten.
Sollten dekorative Oberflächen Gewinde und Dichtflächen abdecken?
In der Regel erfordern sie eine gesonderte Prüfung. Schützen oder kontrollieren Sie jede Oberfläche gesondert, deren Passung, Dichtigkeit, Erdung, Verklebung oder Sauberkeit durch den dekorativen Prozess beeinträchtigt werden könnte.