
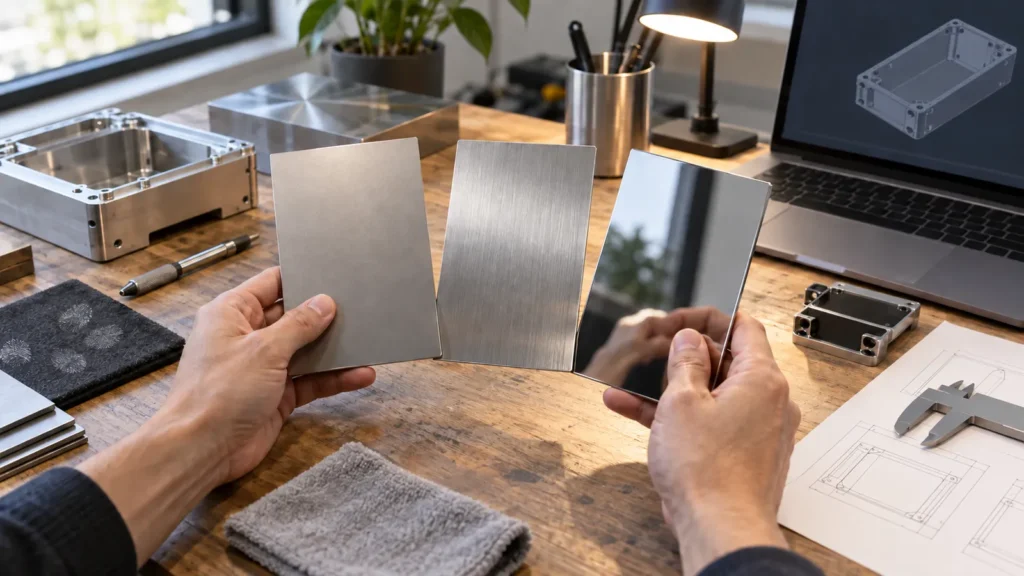
Bead blasting creates a diffuse matte texture, brushing creates a directional grain, and polishing reduces visible texture toward a bright or mirror-like surface. The visual difference is obvious; the engineering difference is easy to miss. Each process changes edges, tool marks, roughness, handling sensitivity, coating preparation, inspection, labor, and lot consistency in a different way. The finish should be selected from how the customer will see, touch, assemble, and clean the part.
Three Finishes on the Same Machined Panel
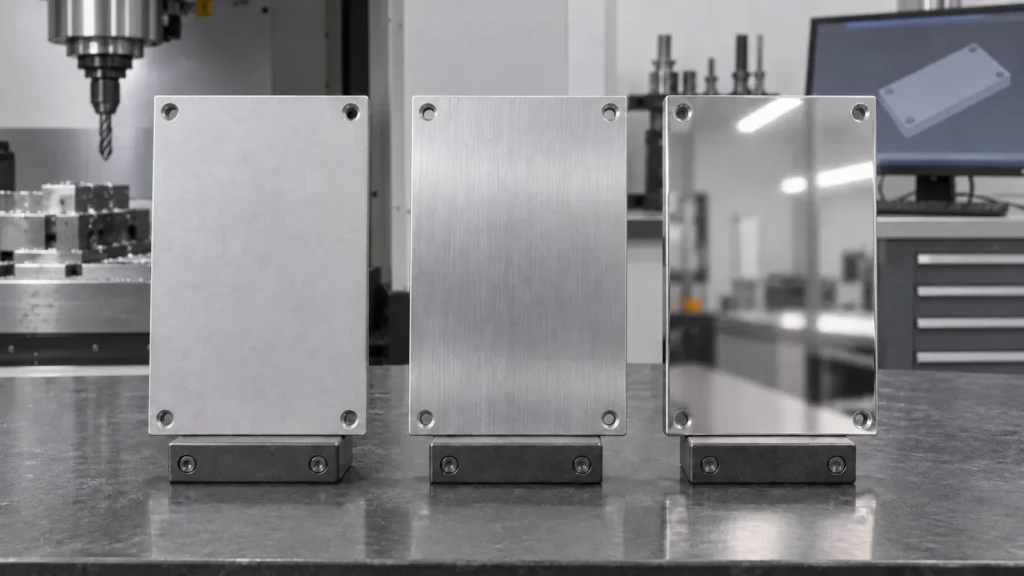
Imagine one aluminum control panel divided into three strips. The blasted strip scatters light evenly and softens the visibility of cutter paths. The brushed strip shows a deliberate linear direction. The polished strip reflects its surroundings and makes small waviness, dents, or handling marks easier to notice.
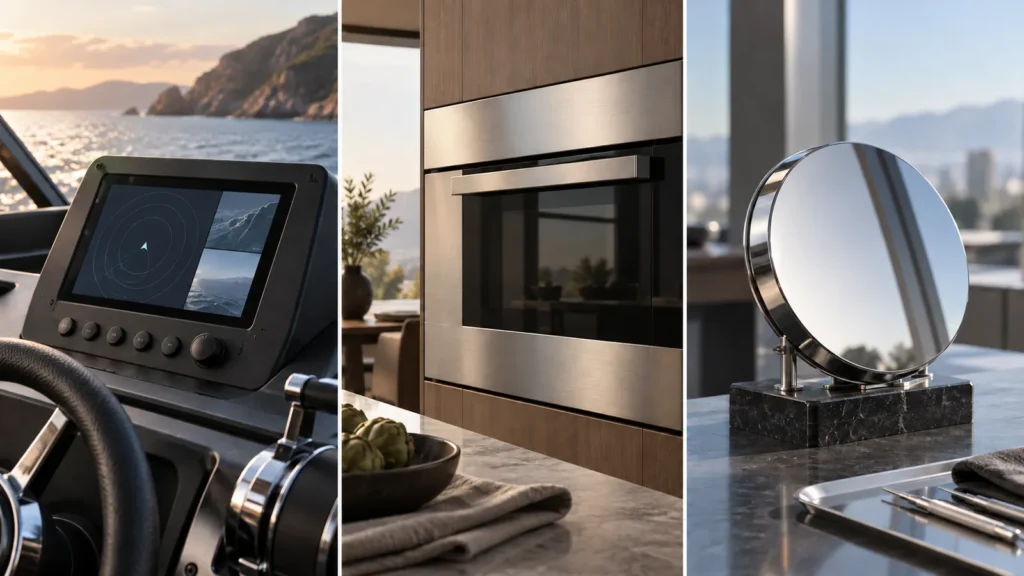
None is automatically “higher quality.” A matte instrument housing, brushed appliance trim, and polished display component communicate different design intent. Quality means the selected texture is repeatable, compatible with the material, and accepted by a clear visual standard.
For treatments beyond these three mechanical routes, use the guide des finitions de surface en usinage CNC to compare coatings, conversion finishes, plating, and as-machined surfaces.
Match the Finish to the Product’s Visual Language
| Design intent | Finish to evaluate first | Visual risk |
|---|---|---|
| Quiet, low-glare, uniform matte | Le sablage aux billes | Uneven exposure, media variation, fingerprints, or protected areas |
| Deliberate linear industrial texture | Brossage | Incohérence du sens du grain, chevauchement, ondulation ou transitions de bord |
| Effet décoratif brillant ou miroir | Polissage | Les reflets révèlent les bosses, les creux, l'arrondi des bords et les marques de manipulation |
| Surface fonctionnelle d'étanchéité ou de glissement | Usinage mesuré ou polissage contrôlé | Processus cosmétique choisi sans examen du frottement, du sens du grain ou de la planéité |
Chaque procédé laisse une signature différente
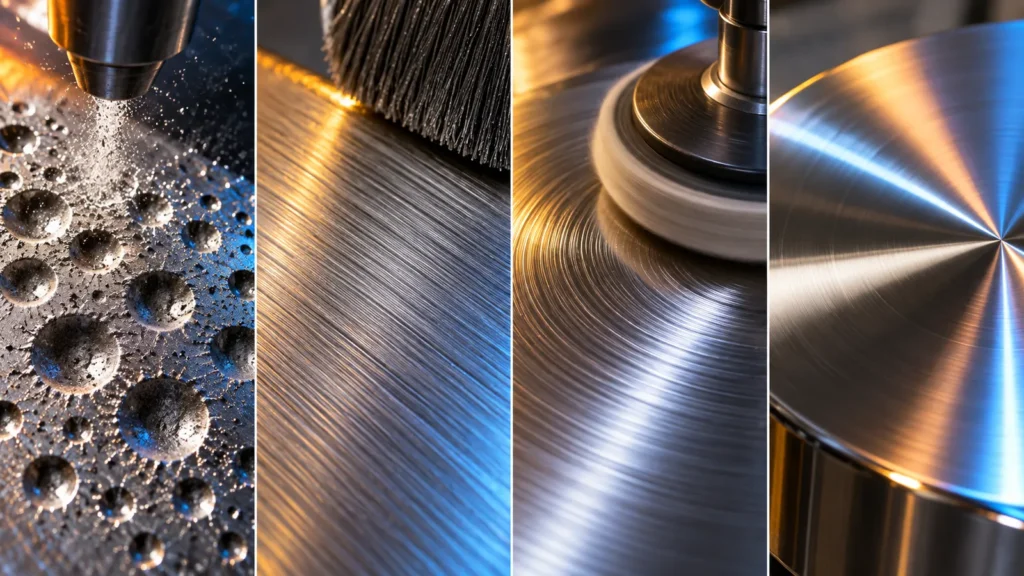
Sablage : diffus et non directionnel
Le média frappe la surface pour créer un champ de petits impacts. Le type de média, sa taille, la pression, l'angle, la distance, le temps de contact, la dureté du matériau et le parcours de l'opérateur influencent le résultat. Le sablage peut unifier l'apparence mais peut adoucir les arêtes vives, modifier la rugosité, incruster des contaminations ou affecter les petits trous et les filetages. Le masquage est un contrôle fonctionnel, pas seulement une préférence cosmétique.
Brossage : une texture avec une direction
Une bande abrasive, une roue, un tampon ou un autre contact contrôlé produit un grain linéaire. Le grain devient partie intégrante de la géométrie du produit : les panneaux voisins doivent être orientés dans le même sens, les angles nécessitent des règles de transition, et une reprise peut créer des zones locales qui réfléchissent la lumière différemment.
Polissage : soustraction vers la réflexion
Une abrasion progressivement plus fine et le lustrage peuvent réduire les rayures et produire une surface brillante. Le polissage enlève de la matière et peut arrondir les bords, ouvrir des creux, étaler les métaux tendres ou modifier la planéité. Un aspect miroir est particulièrement sensible aux ondulations préexistantes et à la manipulation.
Ces signatures influencent aussi le toucher. Une surface sablée peut sembler sèche et diffuse, une surface brossée communique une direction sous le doigt, et une face polie semble lisse mais montre facilement les huiles de la peau. Si le client manipule fréquemment la pièce, testez la nettoyabilité et la visibilité des empreintes sur la finition prévue plutôt que de juger un échantillon destiné uniquement à la présentation.
Les finitions mixtes sur un même composant exigent un contrôle des transitions. Une limite nette entre zones brossées et polies peut nécessiter un masquage ou une ligne de rupture usinée. Sans limite délibérée, les débordements et les mélanges peuvent donner à la pièce un aspect reprisé même lorsque chaque texture locale est acceptable.
Réaliser un audit géométrique avant l'échantillon cosmétique
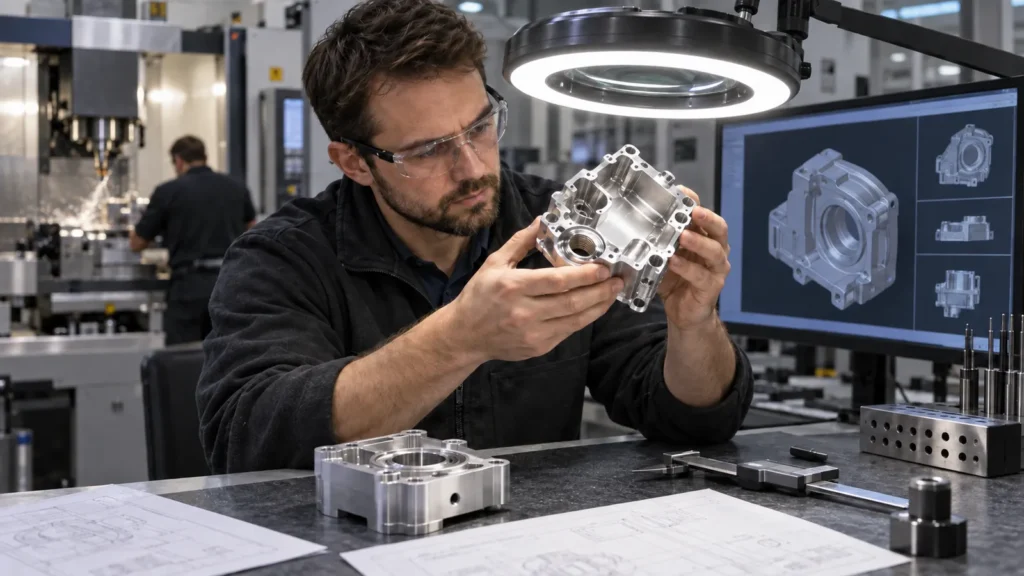
Un coupon plat est utile pour la couleur et la texture, mais il ne peut pas représenter toutes les caractéristiques de production. Examinez le modèle réel pour :
- Arêtes vives : le sablage et le polissage peuvent modifier le caractère des arêtes ; le brossage peut rompre le grain aux transitions.
- Cavités profondes : les médias et les outils peuvent ne pas les atteindre uniformément, et les résidus peuvent être plus difficiles à éliminer.
- Filetages et alésages : protégez l'ajustement, la propreté et l'acceptation au calibre.
- Parois minces : la pression et la chaleur de polissage peuvent déformer les sections flexibles.
- Texte en relief et gravure : la finition peut adoucir les détails ou créer des ombres autour des éléments.
- Grands panneaux réfléchissants : même une légère ondulation est visuellement amplifiée.
- Assemblages joints : les pièces finies séparément peuvent ne pas s'aligner en grain, en brillance ou en réflexion.
Les pages dédiées à services de sablage aux billes, les finitions métal brossé, et le polissage miroir peuvent aider à identifier les questions spécifiques au procédé pour cet audit.
Le processus suivant peut choisir la finition à votre place
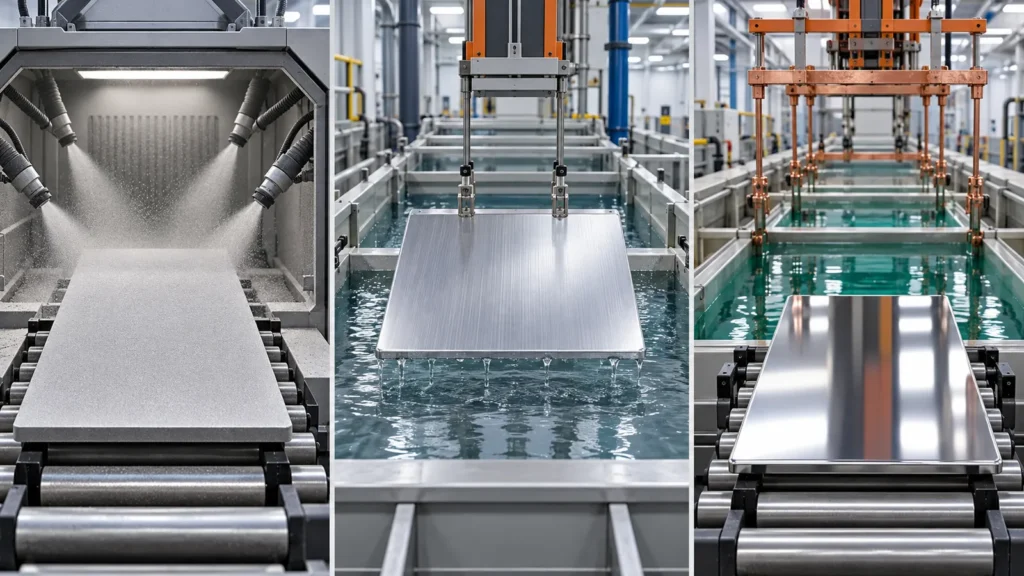
Une finition mécanique prépare souvent la pièce pour une autre opération. Le sablage avant l'anodisation peut créer un aspect mat doux, mais la couleur et la texture finales dépendent encore de l'alliage, du média, de la préparation et du contrôle de l'anodisation. Le brossage sous un traitement transparent ou coloré préserve un repère de conception directionnel. Le polissage avant placage ou revêtement peut améliorer la brillance, mais l'adhérence et le prétraitement nécessitent encore leurs propres contrôles.
| Besoin en aval | Question pour la finition mécanique |
|---|---|
| l'anodisation | La préparation produira-t-elle une texture uniforme sur les lots d'alliage et les zones usinées ? |
| Poudre ou peinture | La surface est-elle propre et appropriée pour l'adhérence sans endommager les interfaces ? |
| Plaquage | Les rayures, piqûres ou ondulations du substrat resteront-elles visibles à travers le dépôt ? |
| Marquage laser ou impression | La texture favorise-t-elle le contraste, la mise au point, l'adhérence et la lisibilité ? |
| Collage adhésif | La zone de collage doit-elle être préparée séparément et protégée des pâtes à polir ? |
L'ordre des opérations est déterminant. Si le sablage suit une opération de gravure fine, la marque peut perdre du contraste ; si le brossage suit l'usinage, le grain peut traverser une arête de référence ou modifier la rectitude apparente d'un panneau. Inscrivez l'ordre complet du processus sur le plan de fabrication et approuvez des échantillons réalisés dans cet ordre.
Le nettoyage entre les étapes doit également être compatible avec le processus suivant. Les médias incrustés, les résidus abrasifs, la pâte à polir et les traces de doigts peuvent provoquer ultérieurement des problèmes d'adhérence, de taches ou de couleur. Une finition esthétique est donc aussi une opération de maîtrise de la propreté.
Construisez un panneau d'acceptation, pas une suite d'adjectifs
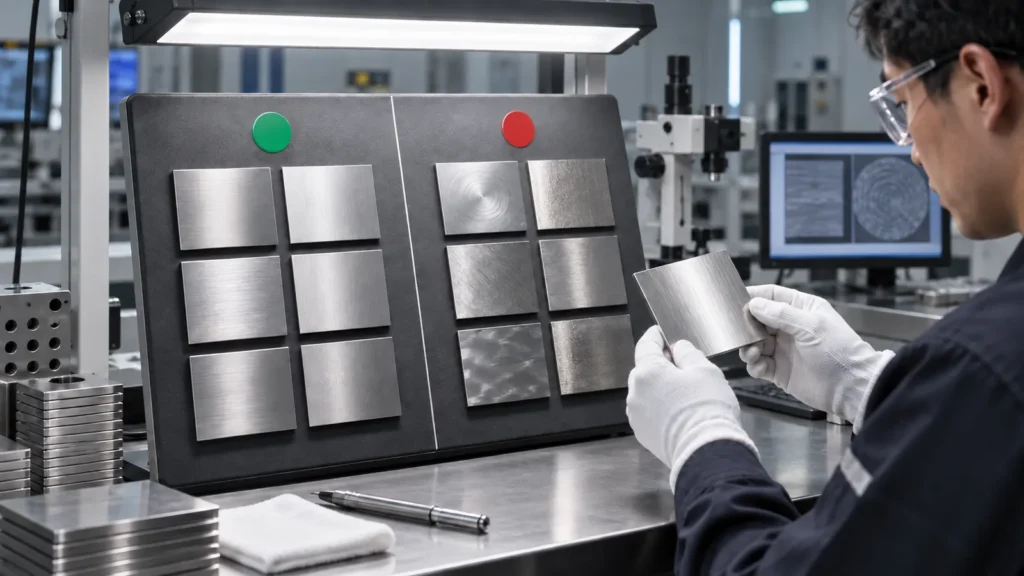
Une norme esthétique prête pour la production peut s'appuyer sur un panneau ou un jeu d'échantillons signés montrant les états acceptables et inacceptables. Elle doit préciser le matériau de base, la préparation, la gamme de finition, la distance d'observation, l'éclairage, l'orientation et la zone de la pièce.
Consignez ces contrôles visuels
- Sens et orientation de la texture par rapport à la pièce
- Cible de brillance, de réflectivité ou de matité selon l'échantillon approuvé
- Rayures, bosses, taches, marques de support et variations de bord admissibles
- Zones esthétiques primaires, secondaires et cachées
- Attentes de correspondance entre pièces et entre lots
- Gants de manipulation, intercalaires, film et emballage final
Une valeur de rugosité peut compléter cette norme lorsque la fonction l'exige, mais elle ne peut pas remplacer les échantillons de référence visuels pour le grain directionnel ou la qualité miroir.
D'où vient réellement le coût
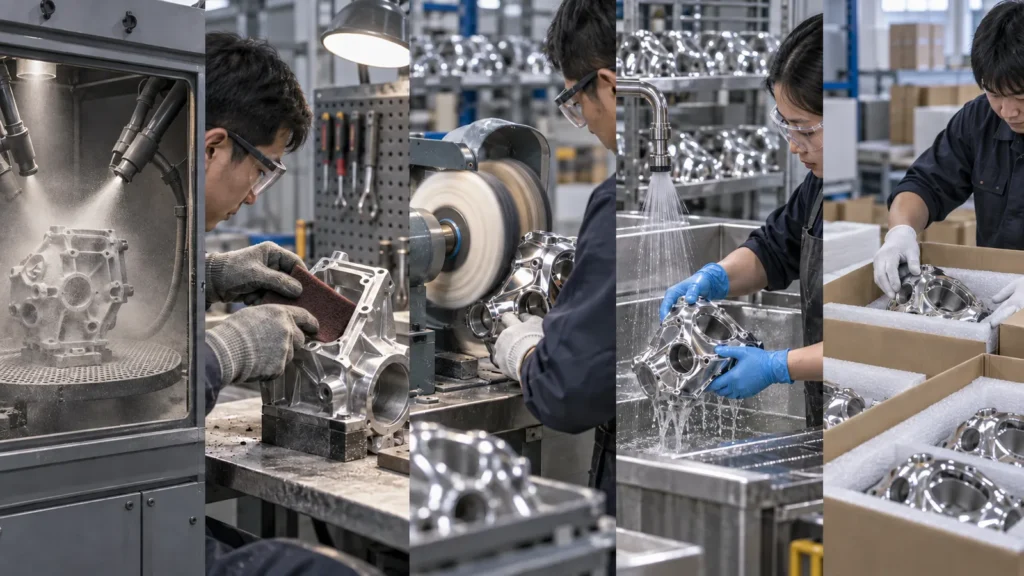
L'opération de finition ne représente qu'une partie du coût. La géométrie, le masquage, l'accès manuel, les étapes abrasives progressives, la reprise, le nettoyage, l'inspection, la protection et le rebut pour motif esthétique peuvent dominer. Une finition miroir sur un grand panneau n'est pas simplement “ plus de polissage ” ; elle peut exiger une meilleure matière de départ, un usinage soigné, de multiples affinages, une maîtrise de la planéité et un emballage sans dommage.
Le coût peut souvent être réduit en limitant la zone cosmétique, en choisissant une texture qui tolère l'environnement réel, en évitant la finition sur les faces cachées, en concevant l'accès aux outils et en approuvant tôt un échantillon réaliste. Le procédé le moins cher est celui qui respecte le langage visuel du produit sans générer de retouches récurrentes.
L'automatisation modifie la structure des coûts mais n'élimine pas le besoin d'une norme. Le brossage ou le polissage robotisé peut améliorer la répétabilité sur les trajectoires accessibles, tandis que les creux et transitions complexes peuvent rester manuels. Les revues de devis doivent identifier quelles surfaces sont automatisées, mélangées manuellement ou exclues, afin que la montée en échelle ne modifie pas silencieusement l'apparence.
Le rendement est un autre facteur caché. Une zone miroir exigeante peut être rejetée pour un défaut qui serait invisible sur une texture mate. Incluez le rendement cosmétique attendu et les limites de retouche lors de la comparaison des finitions pour une production à grand volume.
Séquence de sélection du designer
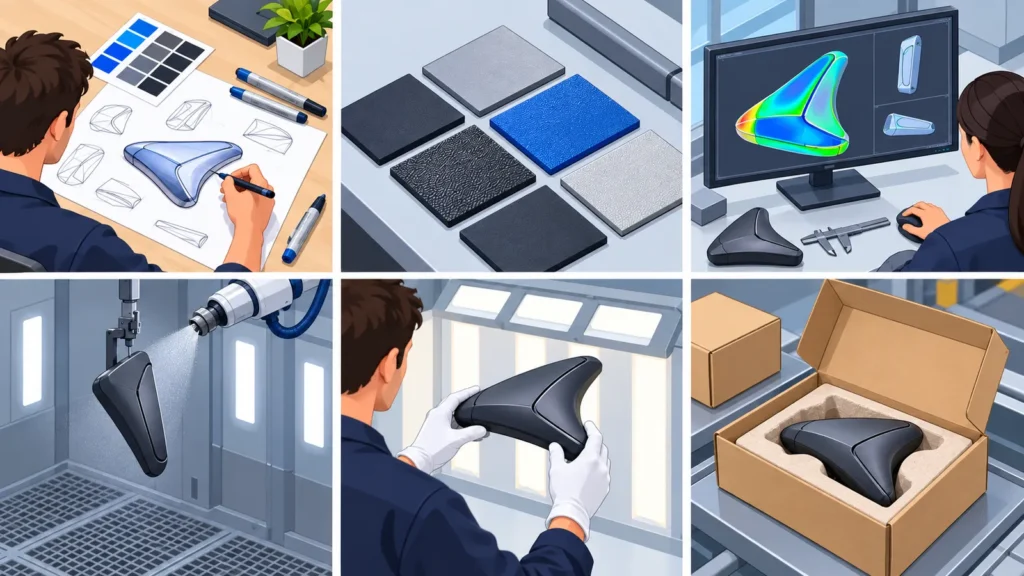
- Choisir l'intention visuelle : mat diffus, satiné directionnel ou réflexion brillante.
- Vérifier la réponse du matériau : alliage, dureté, état de la matière, inclusions et opérations antérieures.
- Auditer la géométrie : bords, poches, filetages, parois, gravure, assemblages et interfaces protégées.
- Cartographier les procédés en aval : anodisation, revêtement, placage, marquage, collage ou nettoyage.
- Définir l'acceptation : zones, échantillon, méthode d'observation, défauts, rugosité si fonctionnelle et homogénéité des lots.
- Planifier la manutention en production : supports, gants, séparateurs, film, emballage et règles de reprise.
Cette séquence transforme une préférence esthétique en une spécification de fabrication auditable. Elle laisse également au fournisseur la marge nécessaire pour recommander un procédé permettant d'atteindre l'aspect visé sur la géométrie réelle.
Réponses courtes aux questions courantes sur les finitions
Quelle finition masque le mieux les marques d'usinage ?
Le sablage peut réduire la prédominance visuelle de marques d'outil claires et régulières, mais il n'efface pas les rainures profondes, le broutement, les bosses ni les ondulations. Le brossage peut intégrer les marques dans une texture directionnelle. Le polissage peut éliminer les marques mais risque de révéler des creux et des variations de géométrie.
Une finition miroir est-elle la finition la plus lisse ?
Un aspect miroir suggère une faible texture visible, mais la réflectivité visuelle et la rugosité fonctionnelle mesurée ne sont pas identiques. Spécifiez la rugosité séparément lorsque l'étanchéité, le frottement, l'écoulement ou la nettoyabilité sont critiques.
Les pièces sablées et brossées peuvent-elles être identiques d'un lot de production à l'autre ?
Elles peuvent être maîtrisées, mais la répétabilité dépend du lot de matière, de la surface initiale, de l'état du média ou de l'abrasif, des réglages machine, du parcours de l'opérateur, de l'orientation de la pièce, du traitement en aval et du contrôle. Des échantillons approuvés et des conditions de procédé enregistrées réduisent l'ambiguïté.
Les finitions esthétiques doivent-elles couvrir les filetages et les faces d'étanchéité ?
En général, elles nécessitent un examen distinct. Protégez ou contrôlez spécifiquement toute surface dont l'ajustement, l'étanchéité, la mise à la masse, le collage ou la propreté pourraient être altérés par le procédé esthétique.