
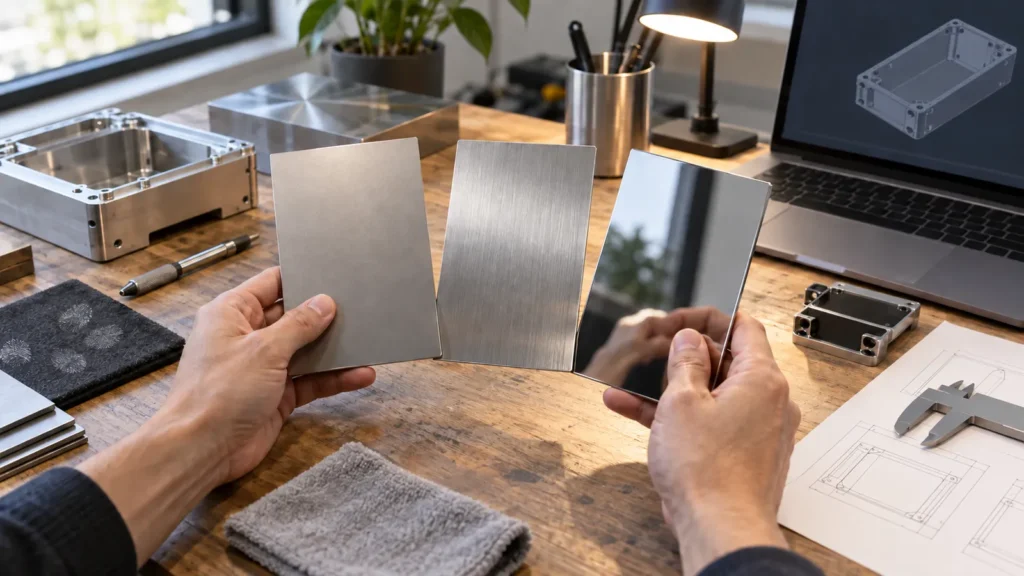
El granallado crea una textura mate difusa, el cepillado crea una veta direccional y el pulido reduce la textura visible hacia una superficie brillante o tipo espejo. La diferencia visual es obvia; la diferencia de ingeniería es fácil de pasar por alto. Cada proceso cambia los bordes, las marcas de herramienta, la rugosidad, la sensibilidad al manejo, la preparación para recubrimiento, la inspección, la mano de obra y la consistencia entre lotes de manera diferente. El acabado debe seleccionarse según cómo el cliente verá, tocará, ensamblará y limpiará la pieza.
Tres acabados en el mismo panel mecanizado
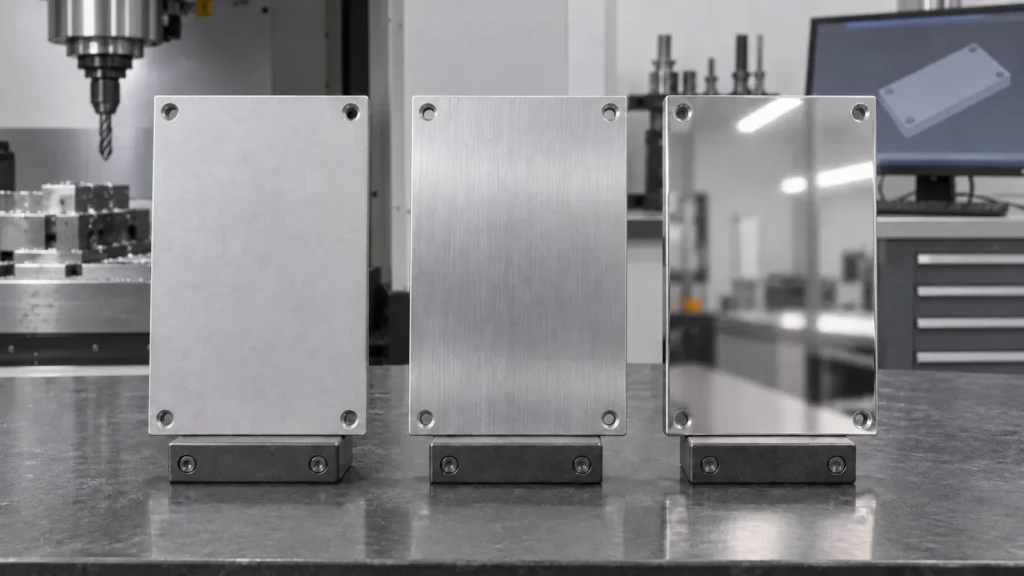
Imagine un panel de control de aluminio dividido en tres franjas. La franja granallada dispersa la luz de manera uniforme y suaviza la visibilidad de las trayectorias de corte. La franja cepillada muestra una dirección lineal deliberada. La franja pulida refleja su entorno y hace que las pequeñas ondulaciones, abolladuras o marcas de manipulación sean más fáciles de notar.
Ninguno es automáticamente de “mayor calidad”. Una carcasa de instrumento mate, un embellecedor de electrodoméstico cepillado y un componente de visualización pulido comunican intenciones de diseño diferentes. Calidad significa que la textura seleccionada es repetible, compatible con el material y aceptada por un estándar visual claro.
Para tratamientos más allá de estas tres rutas mecánicas, utilice el Guía de acabados superficiales de mecanizado CNC para comparar recubrimientos, acabados de conversión, galvanoplastia y superficies tal como se mecanizan.
Ajuste el acabado al lenguaje visual del producto
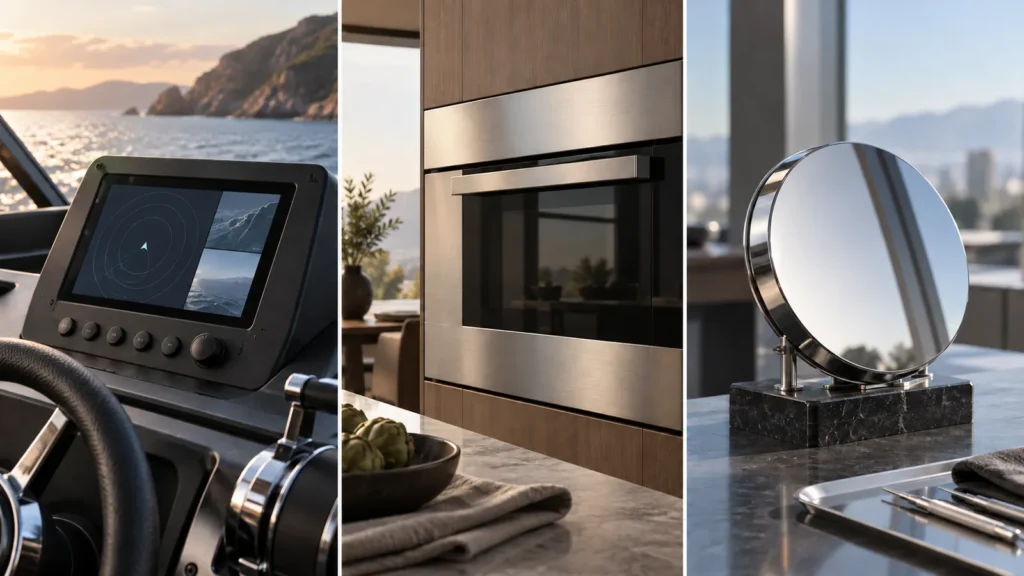
| Intención de diseño | Acabado a evaluar primero | Riesgo visual |
|---|---|---|
| Mate uniforme, silencioso y de bajo brillo | Chorreado con perlas | Exposición desigual, variación del medio, huellas dactilares o áreas protegidas |
| Textura industrial lineal deliberada | Cepillado | Dirección de grano desalineada, solapamiento, ondulación o transiciones de borde |
| Efecto decorativo brillante o similar a un espejo | Pulido | Los reflejos revelan abolladuras, zonas hundidas, redondeo de bordes y marcas de manipulación |
| Superficie funcional de sellado o deslizamiento | Mecanizado medido o pulido controlado | Proceso cosmético elegido sin revisar fricción, orientación del grano o planitud |
Cada proceso deja una firma diferente
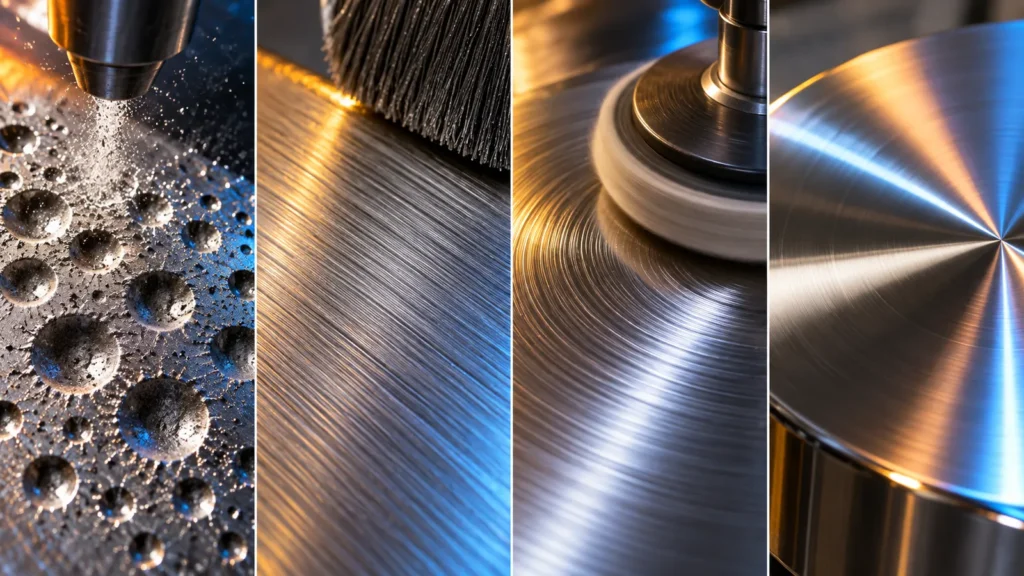
Chorreado con perlas: difuso y no direccional
El medio impacta la superficie para crear un campo de pequeños impactos. El tipo de medio, tamaño, presión, ángulo, distancia, tiempo de permanencia, dureza del material y trayectoria del operador afectan el resultado. El chorreado puede unificar la apariencia, pero puede suavizar bordes afilados, alterar la rugosidad, incrustar contaminación o afectar orificios pequeños y roscas. El enmascaramiento es un control funcional, no solo una preferencia cosmética.
Cepillado: textura con una dirección
Una banda abrasiva, rueda, almohadilla u otro contacto controlado produce un grano lineal. El grano pasa a formar parte de la geometría del producto: los paneles contiguos deben ir en la misma dirección, las esquinas necesitan reglas de transición y el retrabajo puede producir parches locales que reflejan la luz de forma diferente.
Pulido: sustracción hacia el reflejo
La abrasión progresivamente más fina y el abrillantado pueden reducir los arañazos y producir una superficie brillante. El pulido elimina material y puede redondear bordes, abrir zonas hundidas, embadurnar metales blandos o cambiar la planitud. Una apariencia similar a un espejo es especialmente sensible a la ondulación preexistente y a la manipulación.
Estas firmas también influyen en el tacto. Una superficie chorreada puede sentirse seca y difusa, una superficie cepillada comunica dirección bajo la yema del dedo y una cara pulida se siente lisa pero muestra fácilmente las grasas de la piel. Si el cliente manipula la pieza repetidamente, pruebe la limpieza y la visibilidad de las huellas dactilares en el acabado previsto en lugar de juzgar una muestra solo para exhibición.
Los acabados mixtos en un mismo componente requieren control de transiciones. Un límite nítido entre zonas cepilladas y pulidas puede necesitar enmascaramiento o una línea de corte mecanizada. Sin un límite deliberado, los excesos y las mezclas pueden hacer que la pieza parezca retrabajada aunque cada textura local sea aceptable.
Realice una auditoría de geometría antes de la muestra cosmética
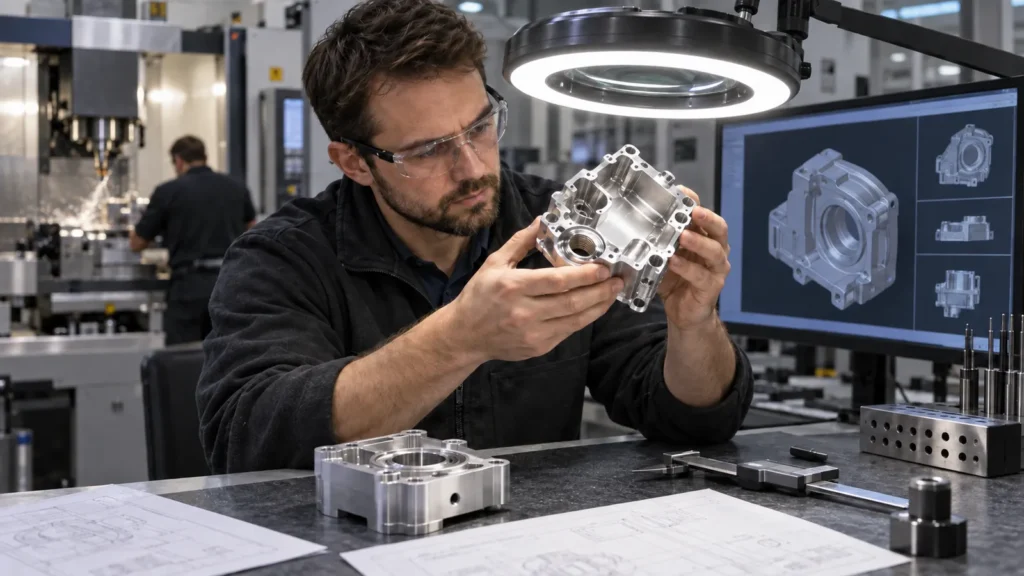
Un cupón plano es útil para el color y la textura, pero no puede representar todas las características de producción. Revise el modelo real para:
- Bordes afilados: el granallado y el pulido pueden cambiar el carácter del borde; el cepillado puede romper la veta en las transiciones.
- Cavidades profundas: los medios y las herramientas pueden no alcanzarlas de manera uniforme, y los residuos pueden ser más difíciles de eliminar.
- Roscas y taladros: proteja el ajuste, la limpieza y la aceptación por calibre.
- Paredes delgadas: la presión y el calor del pulido pueden deformar las secciones flexibles.
- Texto en relieve y grabado: el acabado puede suavizar el detalle o crear sombras alrededor de las características.
- Paneles reflectantes grandes: incluso una ondulación menor se amplifica visualmente.
- Conjuntos unidos: las piezas acabadas por separado pueden no alinearse en veta, brillo o reflexión.
Las páginas dedicadas a servicios de chorro de perlas, acabados de metal cepillado, y pulido espejo pueden ayudar a identificar preguntas específicas del proceso para esta auditoría.
El siguiente proceso puede elegir el acabado por usted
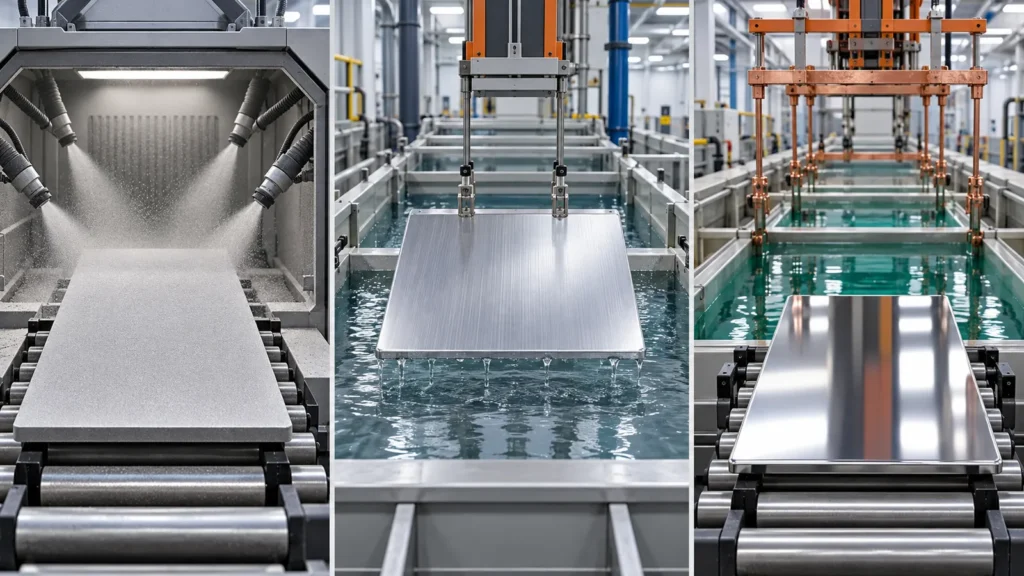
Un acabado mecánico a menudo prepara la pieza para otra operación. El granallado antes del anodizado puede crear una apariencia mate suave, pero el color y la textura finales aún dependen de la aleación, el medio, la preparación y el control del anodizado. El cepillado bajo un tratamiento transparente o coloreado preserva una señal de diseño direccional. El pulido antes del recubrimiento o revestimiento puede mejorar el brillo, pero la adhesión y el pretratamiento aún necesitan sus propios controles.
| Necesidad posterior | Pregunta para el acabado mecánico |
|---|---|
| Anodizado | ¿La preparación producirá una textura uniforme en todos los lotes de aleación y las zonas mecanizadas? |
| Polvo o pintura | ¿Está la superficie limpia y es adecuada para la adhesión sin dañar las interfaces? |
| Galvanoplastia | ¿Permanecerán visibles a través del depósito los arañazos, las picaduras o las ondulaciones del sustrato? |
| Marcado láser o impresión | ¿La textura favorece el contraste, el enfoque, la adhesión y la legibilidad? |
| Unión adhesiva | ¿Debe prepararse la zona de unión por separado y protegerse de los compuestos de pulido? |
La secuencia es crítica. Si el granallado sigue a una operación de grabado fino, la marca puede perder contraste; si el cepillado sigue al mecanizado, el grano puede cruzar un borde de referencia o cambiar la rectitud aparente de un panel. Coloque el orden completo del proceso en el plan de fabricación y apruebe muestras fabricadas en ese orden.
La limpieza entre pasos también debe ser compatible con el siguiente proceso. Los medios incrustados, los residuos abrasivos, el compuesto de pulido y las huellas dactilares pueden crear problemas de adhesión, manchas o color más adelante. Por lo tanto, un acabado cosmético también es una operación de control de limpieza.
Cree un panel de aceptación, no una cadena de adjetivos
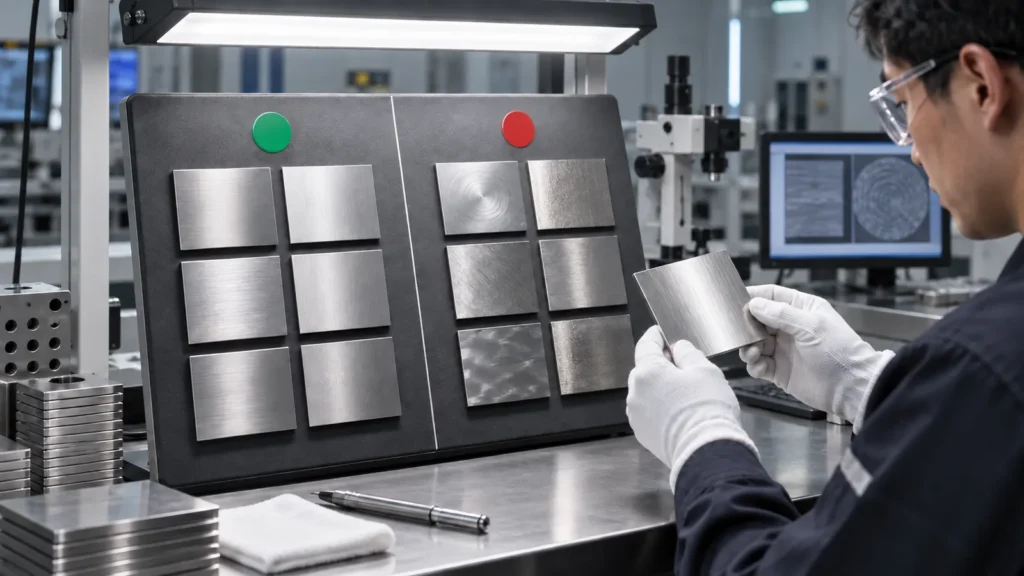
Un estándar cosmético listo para producción puede utilizar un panel o un conjunto de muestras firmadas que muestre condiciones aceptables e inaceptables. Debe identificar el material base, la preparación, la ruta de acabado, la distancia de observación, la iluminación, la orientación y la zona de la pieza.
Registre estos controles visuales
- Dirección y orientación de la textura en relación con la pieza
- Objetivo de brillo, reflectividad o mate según la muestra aprobada
- Rayones, abolladuras, manchas, marcas de soporte y variación de bordes permitidos
- Zonas cosméticas primarias, secundarias y ocultas
- Expectativas de coincidencia entre piezas y entre lotes
- Guantes de manipulación, separadores, película y embalaje final
Un valor de rugosidad puede complementar este estándar cuando la función lo requiera, pero no puede reemplazar las muestras de referencia visual para el grano direccional o la calidad de espejo.
De dónde proviene realmente el costo
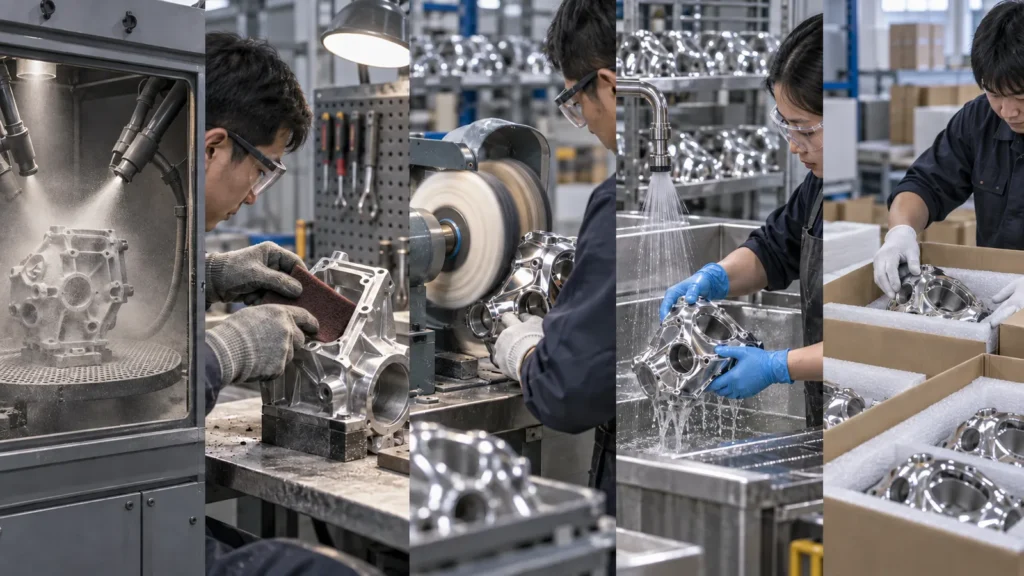
La operación de acabado es solo una parte del costo. La geometría, el enmascaramiento, el acceso manual, los pasos abrasivos progresivos, el retrabajo, la limpieza, la inspección, la protección y el rechazo por motivos cosméticos pueden dominar. Un acabado de espejo en un panel grande no es simplemente “más pulido”; puede requerir un material de partida mejor, un mecanizado cuidadoso, múltiples refinamientos, control de planitud y un embalaje sin daños.
El costo a menudo puede reducirse limitando la zona cosmética, eligiendo una textura que tolere el entorno real, evitando el acabado en caras ocultas, diseñando el acceso de las herramientas y aprobando una muestra realista desde el principio. El proceso más económico es el que cumple con el lenguaje visual del producto sin generar retrabajos recurrentes.
La automatización cambia la estructura de costos, pero no elimina la necesidad de un estándar. El cepillado o pulido robótico puede mejorar la repetibilidad en trayectorias accesibles, mientras que los huecos y transiciones complejos pueden seguir siendo manuales. Las revisiones de cotización deben identificar qué superficies se automatizan, se mezclan manualmente o se excluyen, para que el escalamiento no altere la apariencia de forma silenciosa.
El rendimiento es otro factor oculto. Una zona de espejo exigente puede rechazarse por un defecto que sería invisible en una textura mate. Incluya el rendimiento cosmético esperado y los límites de retrabajo al comparar acabados para producción de alto volumen.
Secuencia de selección del diseñador
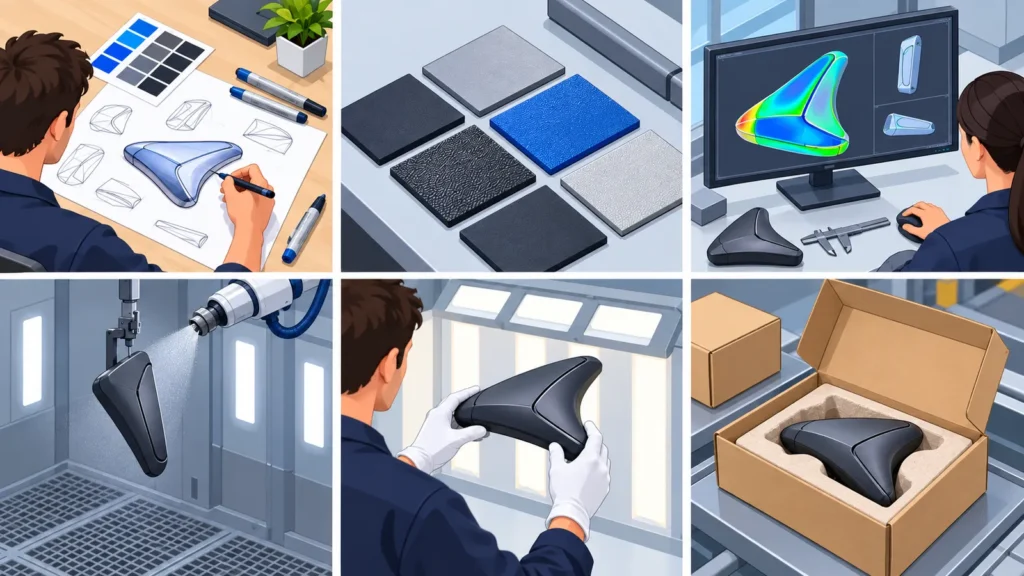
- Elija la intención visual: mate difuso, satinado direccional o reflexión brillante.
- Verifique la respuesta del material: aleación, dureza, condición del material base, inclusiones y operaciones previas.
- Audite la geometría: bordes, bolsillos, roscas, paredes, grabados, ensambles e interfaces protegidas.
- Mapee los procesos posteriores: anodizado, recubrimiento, galvanoplastia, marcado, unión o limpieza.
- Establezca la aceptación: zonas, muestra, método de inspección visual, defectos, rugosidad si es funcional y coincidencia entre lotes.
- Planifique el manejo en producción: estanterías, guantes, separadores, film, embalaje y reglas de retrabajo.
Esta secuencia convierte una preferencia estética en una especificación de fabricación auditable. También da al proveedor margen para recomendar un proceso que alcance el aspecto previsto en la geometría real.
Respuestas breves a preguntas comunes sobre acabados
¿Qué acabado oculta mejor las marcas de mecanizado?
El granallado puede reducir el dominio visual de marcas de herramienta ligeras y consistentes, pero no borra ranuras profundas, chatter, abolladuras ni ondulaciones. El cepillado puede incorporar las marcas a una textura direccional. El pulido puede eliminar marcas, pero puede revelar zonas bajas y variación de geometría.
¿Es un acabado espejo el acabado más liso?
Una apariencia de espejo sugiere una textura visible baja, pero la reflectividad visual y la rugosidad funcional medida no son idénticas. Especifique la rugosidad por separado cuando el sellado, la fricción, el flujo o la limpiabilidad sean críticos.
¿Pueden coincidir piezas granalladas y cepilladas entre lotes de producción?
Se pueden controlar, pero la repetibilidad depende del lote de material, la superficie inicial, el estado del medio o abrasivo, los ajustes de máquina, la trayectoria del operador, la orientación de la pieza, el tratamiento posterior y la inspección. Las muestras aprobadas y las condiciones de proceso registradas reducen la ambigüedad.
¿Deben los acabados cosméticos cubrir roscas y caras de sellado?
Normalmente requieren una revisión aparte. Proteja o controle especialmente cualquier superficie cuyo ajuste, sellado, puesta a tierra, unión o limpieza pueda verse perjudicado por el proceso cosmético.