
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Acciaio per utensili H13
L'AISI H13 è l'acciaio per utensili da lavorazione a caldo più utilizzato al mondo. È una lega cromo-molibdeno-vanadio caratterizzata da un'eccellente tenacità e resistenza alla fessurazione per fatica termica (heat checking). A differenza degli acciai per lavorazione a freddo, l'H13 mantiene un'elevata durezza e integrità strutturale anche in caso di esposizione prolungata a temperature elevate, rendendolo lo standard di riferimento per gli stampi per pressofusione e gli utensili per estrusione a caldo. Presso Jucheng Precision, siamo specializzati nella lavorazione CNC ad alta precisione dell'H13 per l'industria degli stampi e delle matrici. Offriamo una soluzione produttiva completa, che comprende fresatura complessa a 5 assi di cavità, foratura profonda di precisione per canali di raffreddamento e trattamento termico gestito per ottenere il bilanciamento ideale tra durezza e tenacità (48-54 HRC) per i vostri utensili di produzione.
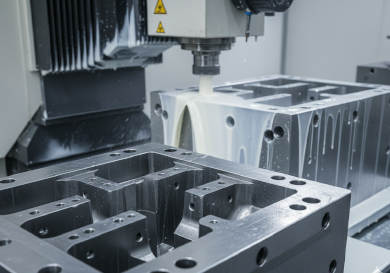
Capacità di lavorazione dell'acciaio per utensili H13
| Capacità | Descrizione tecnica | Vantaggio Jucheng |
|---|---|---|
| Fresatura a 5 assi di cavità profonde | L'H13 è lo standard per la pressofusione. Utilizziamo la fresatura simultanea a 5 assi per raggiungere in profondità cavità complesse dello stampo con utensili più corti e più rigidi. | I nostri centri ad alta velocità Haas/Mazak riducono al minimo la flessione dell'utensile, garantendo angoli di sformo e spessori di parete perfetti per stampi complessi per fusione di alluminio e zinco. |
| Foratura profonda per canali di raffreddamento | Lavorazione di linee d'acqua interne profonde e precise per la gestione termica all'interno del blocco stampo. | Garantiamo un allineamento preciso dei canali di raffreddamento per massimizzare la dissipazione del calore, prevenendo i “punti caldi” nei vostri stampi di produzione. |
| Fresatura a durezza (post-tempra) | Lavorazione di finitura dell'H13 dopo la tempra a 48-54 HRC utilizzando utensili avanzati in ceramica e CBN. | Ci consente di correggere le distorsioni dovute al trattamento termico, garantendo che i nuclei scorrevoli dello stampo e le linee di divisione si accoppino con gioco zero. |
| Preparazione alla nitrurazione superficiale | Lavorazione delle superfici in H13 a Ra 0,8 μm per prepararle alla nitrurazione gassosa al fine di ottenere un'estrema resistenza all'usura superficiale. | Prolunga la vita dei vostri stampi durante lo stampaggio di plastiche abrasive caricate con fibra di vetro o durante la fusione di metalli ad alta pressione. |
Linee guida di fabbricazione per l'acciaio per utensili H13
Proprietà di durezza a caldo:
H13 è progettato per mantenere la sua durezza e resistenza anche quando esposto a temperature elevate (fino a 540°C). Suggerimento: Questa “durezza a caldo” lo rende la scelta principale per utensili che entrano in contatto con metallo fuso.
Resistenza alla fatica termica:
H13 è altamente resistente al “heat checking” (micro-cricche causate da ripetuti cicli di riscaldamento e raffreddamento). Suggerimento: Consigliamo un processo di tempra sotto vuoto con tempra controllata in azoto per massimizzare questa proprietà.
Evitare spigoli vivi:
Lo stress termico si concentra sui bordi taglienti. Suggerimento: Progettare sempre raggi interni (raccordi) nelle cavità dello stampo per prevenire crepe premature durante il ciclo di pressofusione.
Lavorabilità:
Nello stato ricotto, H13 è moderatamente facile da lavorare (circa 70% di 12). Tuttavia, è abrasivo per gli utensili. Suggerimento: Utilizziamo utensili rivestiti in TiAlN per gestire il calore generato durante le passate di sgrossatura.
Applicazioni Principali
Stampi per pressofusione
Lo standard industriale per anime e cavità di stampi per pressofusione ad alta pressione di alluminio, magnesio e zinco.
Stampi per estrusione a caldo
Stampi e mandrini utilizzati per spingere il metallo caldo attraverso i profili, richiedendo elevata resistenza alle alte temperature.
Stampi per iniezione plastica
Utilizzato per stampi ad alta produzione e per quelli che lavorano materie plastiche tecniche abrasive dove l'acciaio inossidabile 420 non è richiesto.
Stampi per forgiatura
Stampi per maglio e pressa per acciaio da forgiatura a caldo e componenti non ferrosi.
Proprietà
| Densità | 7,80 g/cm³ |
| Resistenza alla trazione | 1200 - 1900 MPa |
| Carico di snervamento | 1000 - 1650 MPa |
| Durezza | 48 - 54 HRC |
| Resistenza all'urto | 30 J (Charpy V-notch) |
| Conduttività termica | 24,3 W/m-K |
| Temperatura di servizio continuo | Fino a 540 °C |
| Valutazione della lavorabilità | 70% (ricotto) |
| Saldabilità | Discreto |
| Dimensione massima del pezzo | 2000 x 800 x 600 mm |