
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
Aço Ferramenta H13
O AISI H13 é o aço ferramenta para trabalho a quente mais amplamente utilizado no mundo. É uma liga de cromo-molibdênio-vanádio caracterizada por sua excelente tenacidade e resistência à fissuração por fadiga térmica (heat checking). Diferentemente dos aços para trabalho a frio, o H13 mantém alta dureza e integridade estrutural mesmo sob exposição prolongada a temperaturas elevadas, tornando-o o padrão ouro para moldes de fundição sob pressão e ferramentas de extrusão a quente. Na Jucheng Precision, somos especializados na usinagem CNC de alta precisão do H13 para a indústria de moldes e matrizes. Oferecemos uma solução de fabricação abrangente, incluindo fresamento complexo de cavidades em 5 eixos, furação profunda de precisão (gun drilling) para canais de resfriamento e tratamento térmico gerenciado para alcançar o equilíbrio ideal de dureza e tenacidade (48-54 HRC) para suas ferramentas de produção.
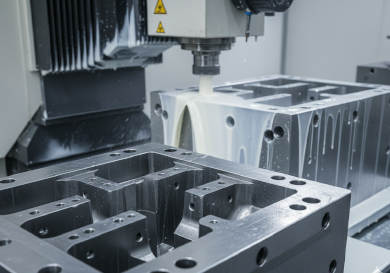
Capacidades de Usinagem do Aço Ferramenta H13
| Capacidade | Descrição Técnica | Vantagem Jucheng |
|---|---|---|
| Fresamento de Cavidades Profundas em 5 Eixos | O H13 é o padrão para fundição sob pressão. Utilizamos fresamento simultâneo em 5 eixos para alcançar profundamente cavidades complexas de moldes com ferramentas mais curtas e rígidas. | Nossos centros de alta velocidade Haas/Mazak minimizam a deflexão da ferramenta, garantindo ângulos de saída perfeitos e espessura de parede para moldes complexos de fundição de alumínio e zinco. |
| Furação Profunda (Gun Drilling) para Canais de Resfriamento | Usinagem de linhas de água internas profundas e precisas para gerenciamento térmico dentro do bloco do molde. | Garantimos o alinhamento preciso dos canais de resfriamento para maximizar a dissipação de calor, evitando “pontos quentes” em seus moldes de produção. |
| Fresamento a Duro (Pós-Têmpera) | Usinagem de acabamento do H13 após este ter sido temperado a 48-54 HRC usando ferramentas avançadas de cerâmica e CBN. | Permite-nos corrigir a distorção do tratamento térmico, garantindo que núcleos deslizantes do molde e linhas de partição se encaixem com folga zero. |
| Preparação de Superfície para Nitretação | Usinagem de superfícies de H13 para Ra 0,8μm para preparação para nitretação gasosa, a fim de alcançar extrema resistência ao desgaste superficial. | Prolonga a vida útil de suas matrizes ao moldar plásticos abrasivos com fibra de vidro ou durante a fundição de metais sob alta pressão. |
Diretrizes de Fabricação para Aço Ferramenta H13
Propriedade de Dureza a Quente:
O H13 foi projetado para manter sua dureza e resistência mesmo quando exposto a altas temperaturas (até 540°C). Dica: Essa “dureza a quente” o torna a escolha principal para ferramentas que entram em contato com metal fundido.
Resistência à Fadiga Térmica:
O H13 é altamente resistente ao “heat checking” (microfissuras causadas por aquecimento e resfriamento repetidos). Dica: Recomendamos um processo de têmpera a vácuo com resfriamento controlado a nitrogênio para maximizar essa propriedade.
Evite Cantos Vivos:
A tensão térmica se concentra nas arestas vivas. Dica: Sempre projete raios internos (filetes) nas cavidades do molde para evitar trincas prematuras durante o ciclo de fundição sob pressão.
Usinabilidade:
No estado recozido, o H13 é moderadamente fácil de usinar (aprox. 70% de 1212). No entanto, é abrasivo para as ferramentas. Dica: Usamos ferramentas com revestimento TiAlN para lidar com o calor gerado durante os passes de desbaste.
Aplicações Principais
Matrizes de Fundição sob Pressão
O padrão da indústria para machos e cavidades de moldes de fundição sob pressão de alumínio, magnésio e zinco.
Matrizes de Extrusão a Quente
Matrizes e mandris usados para empurrar metal quente através de perfis, exigindo alta resistência em temperaturas elevadas.
Moldes de Injeção Plástica
Usado para moldes de alta produção e aqueles que processam plásticos de engenharia abrasivos, onde o aço inoxidável 420 não é necessário.
Matrizes de Forjamento
Matrizes de martelo e prensa para forjamento a quente de aço e componentes não ferrosos.
Propriedades
| Densidade | 7,80 g/cm³ |
| Resistência à Tração | 1200 - 1900 MPa |
| Limite de Escoamento | 1000 - 1650 MPa |
| Dureza | 48 - 54 HRC |
| Resistência ao Impacto | 30 J (Charpy V-notch) |
| Condutividade Térmica | 24,3 W/m-K |
| Temperatura de Serviço Contínuo | Até 540 °C |
| Classificação de Maquinabilidade | 70% (Recozido) |
| Soldabilidade | Razoável |
| Tamanho Máx. da Peça | 2000 x 800 x 600 mm |