
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Acero para Herramientas H13
AISI H13 es el acero para herramientas de trabajo en caliente más utilizado en el mundo. Es una aleación de cromo-molibdeno-vanadio que se caracteriza por su excelente tenacidad y resistencia al agrietamiento por fatiga térmica (heat checking). A diferencia de los aceros para trabajo en frío, el H13 mantiene una alta dureza e integridad estructural incluso bajo exposición prolongada a temperaturas elevadas, lo que lo convierte en el estándar de oro para moldes de fundición a presión y herramientas de extrusión en caliente. En Jucheng Precision, nos especializamos en el mecanizado CNC de alta precisión de H13 para la industria de moldes y matrices. Ofrecemos una solución de fabricación integral, que incluye fresado de cavidades complejas de 5 ejes, taladrado profundo de precisión para canales de refrigeración y tratamiento térmico gestionado para lograr el equilibrio ideal de dureza y tenacidad (48-54 HRC) para sus herramientas de producción.
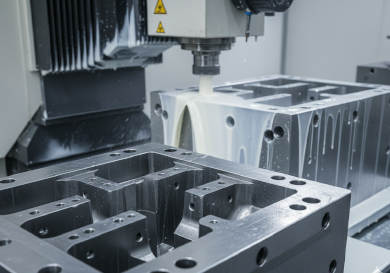
Capacidades de mecanizado del acero para herramientas H13
| Capacidad | Descripción técnica | Ventaja de Jucheng |
|---|---|---|
| Fresado de cavidades profundas de 5 ejes | El H13 es el estándar para la fundición a presión. Utilizamos fresado simultáneo de 5 ejes para llegar a lo más profundo de cavidades de moldes complejas con herramientas más cortas y rígidas. | Nuestros centros de alta velocidad Haas/Mazak minimizan la deflexión de la herramienta, garantizando ángulos de desmoldeo y espesores de pared perfectos para moldes de fundición de aluminio y zinc complejos. |
| Perforación por cañón para canales de refrigeración | Mecanizado de líneas de agua internas profundas y precisas para la gestión térmica dentro del bloque del molde. | Garantizamos una alineación precisa de los canales de refrigeración para maximizar la disipación de calor, evitando los “puntos calientes” en sus moldes de producción. |
| Fresado en duro (post-temple) | Mecanizado de acabado del H13 después de haber sido endurecido a 48-54 HRC utilizando herramientas avanzadas de cerámica y CBN. | Nos permite corregir la distorsión del tratamiento térmico, garantizando que los núcleos deslizantes del molde y las líneas de partición encajen con holgura cero. |
| Preparación para nitruración superficial | Mecanizado de superficies de H13 a Ra 0,8 μm para prepararlas para el nitrurado gaseoso y lograr una resistencia extrema al desgaste superficial. | Prolonga la vida útil de sus moldes al moldear plásticos abrasivos con carga de fibra de vidrio o durante la fundición de metales a alta presión. |
Directrices de fabricación para el acero para herramientas H13
Propiedad de dureza en caliente:
El H13 está diseñado para mantener su dureza y resistencia incluso cuando se expone a altas temperaturas (hasta 540 °C). Consejo: Esta “dureza en caliente” lo convierte en la opción principal para herramientas que entran en contacto con metal fundido.
Resistencia a la fatiga térmica:
El H13 es altamente resistente al “heat checking” (microgrietas causadas por el calentamiento y enfriamiento repetidos). Consejo: Recomendamos un proceso de temple al vacío con un enfriamiento controlado con nitrógeno para maximizar esta propiedad.
Evite las esquinas afiladas:
La tensión térmica se concentra en los bordes afilados. Consejo: Diseñe siempre radios internos (acuerdos) en las cavidades del molde para evitar grietas prematuras durante el ciclo de fundición a presión.
Maquinabilidad:
En estado recocido, el H13 es moderadamente fácil de mecanizar (aprox. 70 % de 1212). Sin embargo, es abrasivo para las herramientas. Consejo: Utilizamos herramientas con recubrimiento de TiAlN para manejar el calor generado durante las pasadas de desbaste.
Aplicaciones principales
Moldes para fundición a presión
El estándar de la industria para núcleos y cavidades de moldes de fundición a presión de aluminio, magnesio y zinc.
Moldes para extrusión en caliente
Moldes y mandriles utilizados para empujar metal caliente a través de perfiles, lo que requiere alta resistencia a temperaturas elevadas.
Moldes de inyección de plástico
Se utiliza para moldes de alta producción y aquellos que procesan plásticos de ingeniería abrasivos donde no se requiere acero inoxidable 420.
Moldes para forja
Martillos y matrices de prensa para el forjado en caliente de componentes de acero y metales no ferrosos.
Propiedades
| Densidad | 7,80 g/cm³ |
| Resistencia a la tracción | 1200 - 1900 MPa |
| Límite elástico | 1000 - 1650 MPa |
| Dureza | 48 - 54 HRC |
| Resistencia al impacto | 30 J (Charpy V-notch) |
| Conductividad térmica | 24,3 W/m-K |
| Temperatura de servicio continuo | Hasta 540 °C |
| Índice de maquinabilidad | 70% (Recocido) |
| Soldabilidad | Aceptable |
| Tamaño máximo de pieza | 2000 x 800 x 600 mm |