
Pourquoi une même pièce CNC peut-elle recevoir des devis très différents ? La réponse n'est généralement pas une mystérieuse différence de marge. Chaque fournisseur chiffre un itinéraire de fabrication : matière et forme du brut, programmation, montages, maintien de la pièce, temps de coupe, outillage, finition, contrôle, documentation, emballage et risque technique créé par le dessin. Comprendre ces facteurs aide les ingénieurs à réduire les coûts évitables et aide les acheteurs à comparer les devis sur le même périmètre.
Un devis CNC est un plan de fabrication

Deux devis peuvent donc être tous deux techniquement raisonnables tout en couvrant des périmètres différents. L'un peut inclure les certificats matière, un rapport dimensionnel complet, la finition, un emballage protecteur et un itinéraire de processus conservateur. Un autre peut ne chiffrer que l'usinage et laisser ces éléments en suspens. La première question lorsqu'un devis semble élevé n'est pas “ Pouvez-vous faire une remise ? ” mais “ Quelle exigence ou hypothèse détermine l'itinéraire ? ”
Pour un aperçu de la manière dont les exigences de CAO deviennent des montages, des trajectoires d'outil, la finition et l'inspection, voir la section du site Guide des procédés d'usinage CNC.
Les facteurs de coût derrière une pièce usinée

| Catégorie de coût | Ce qui génère le coût | Question de l'acheteur |
|---|---|---|
| Ingénierie et préparation | Revue DFM, programmation, maintien d'œuvre, réglage des outils, alignement des références et validation de la première pièce | Quels coûts non récurrents sont inclus ou amortis ? |
| Matière et rendement | Nuance, traitement thermique, dimension du brut, surépaisseur d'usinage, rebut et certification | Tous les fournisseurs cotent-ils le même état de matière et la même hypothèse de brut ? |
| Temps d'usinage | Enlèvement de matière, changements d'outil, rotations de la pièce, portée de l'outil et passes de finition | Quelle géométrie ou étape du procédé consomme le plus de temps ? |
| Post-traitement | Traitement thermique, anodisation, placage, passivation, polissage, marquage et nettoyage | Les processus externes sont-ils spécifiés et inclus sur la même base ? |
| Qualité et logistique | Étendue de l'inspection, rapports, traçabilité, emballage, planning et conditions de livraison | Le devis bas omet-il des preuves ou une étendue de livraison nécessaires au projet ? |
Géométrie : là où les minutes deviennent de l'argent
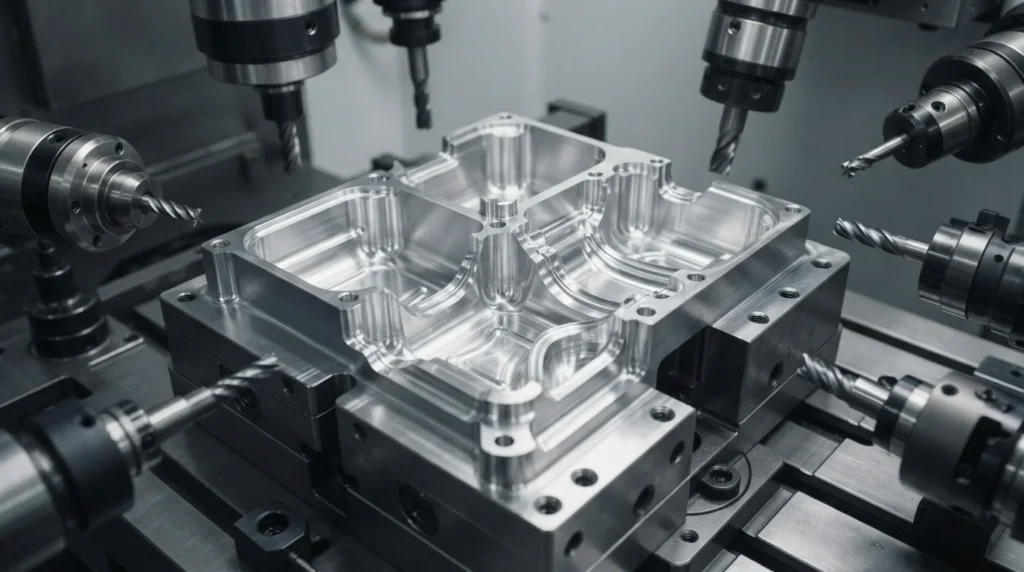
Caractéristiques qui augmentent souvent le temps de processus
- Poches profondes ou cavités étroites nécessitant un outillage à grande portée et une coupe plus lente.
- Très petits rayons internes nécessitant de petits outils et des passes supplémentaires.
- Parois minces, nervures hautes ou sections flexibles nécessitant un support et une coupe prudente.
- Surfaces tridimensionnelles complexes nécessitant davantage de contrôle de trajectoire d'outil et de finition.
- Caractéristiques situées sur de nombreuses faces, augmentant le repositionnement, le palpage et les travaux de transfert de références.
- Grandes différences de volume entre le brut et la pièce qui augmentent le temps d'ébauche et le gaspillage de matière.
Une pièce ne devient pas bon marché simplement parce que son volume fini est petit. Une petite pièce difficile d'accès peut prendre plus de temps qu'une pièce plus grande à géométrie simple et ouverte. Demandez au fournisseur d'identifier la caractéristique ou le montage qui pilote l'estimation.
Matière et forme du brut
Le matériau influence à la fois le coût direct et le risque de processus. La nuance, le revenu, la dureté, la disponibilité, la forme du brut et l'exigence de certification peuvent modifier l'outillage, la stratégie de coupe, le temps de cycle, la finition et l'inspection.
Ne comparez pas uniquement le nom de la matière première
“ Aluminium ”, “ acier inoxydable ” ou “ plastique ” n'est pas toujours une spécification commerciale complète. Différentes nuances et conditions peuvent présenter une usinabilité, une résistance, un comportement de surface et une disponibilité différents. Une plaque certifiée, une barre, un lopin ou une ébauche fournie par le client peuvent conduire à des hypothèses différentes en matière de rendement et de documentation.
Utilisez le bibliothèque de matériaux CNC comme point de départ pour les discussions sur les familles de matériaux, puis précisez la nuance exacte, la condition et l'exigence de documentation dans la demande de devis.
Tolérance, finition et risque de contrôle
Payez pour la fonction, pas pour l'habitude
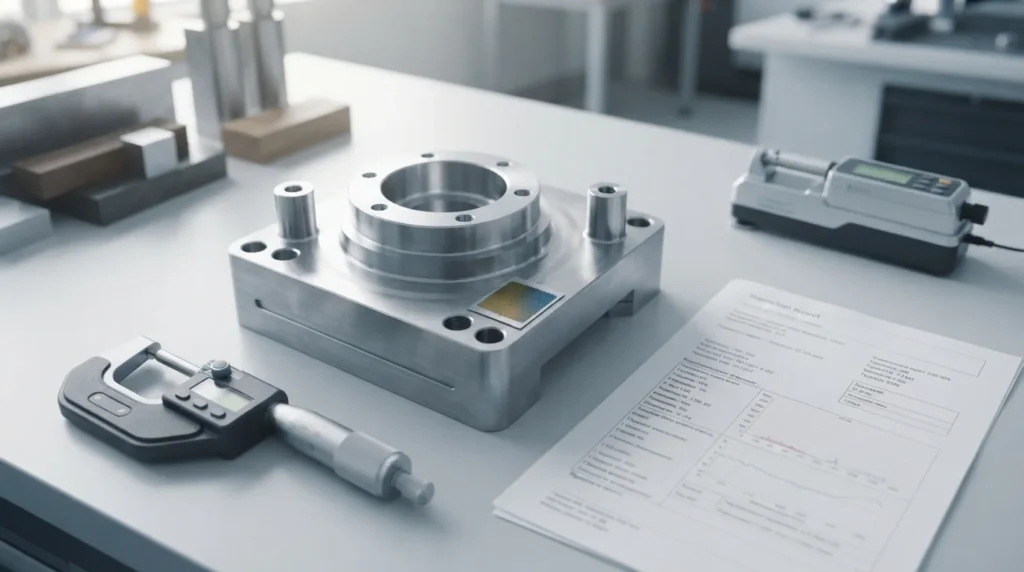
Un examen utile des coûts identifie les caractéristiques qui régissent l'ajustement, l'étanchéité, le mouvement, l'alignement, la charge ou l'apparence. Les caractéristiques générales peuvent souvent utiliser une tolérance générale raisonnable, tandis que les interfaces fonctionnelles reçoivent des contrôles individuels et une méthode d'inspection convenue. Le site Guide des tolérances CNC explique comment faire cette distinction avant de resserrer chaque dimension.
L'inspection fait partie du périmètre du produit
Un devis pour des contrôles de routine n'est pas nécessairement équivalent à un devis qui inclut un rapport dimensionnel complet, des preuves de matériaux, une traçabilité, un assemblage fonctionnel ou des conditions de mesure spéciales. Précisez les livrables d'inspection afin que les fournisseurs chiffrent la même charge d'acceptation.
Pourquoi la quantité change le modèle de coût
La mise en train, la programmation, la fixation, la planification de l'inspection et la préparation des matériaux sont souvent réparties sur la quantité. Un prototype d'une seule pièce supporte ces tâches non récurrentes sur une seule pièce. Une série répétée peut les répartir sur un lot, tandis qu'un volume plus élevé peut justifier un montage plus efficace, une stratégie d'outillage, un plan d'échantillonnage d'inspection ou une gamme de fabrication plus performants.
| Étape du projet | Principale préoccupation de coût | Question commerciale utile |
|---|---|---|
| Prototype ou première pièce | Temps d'ingénierie, mise en train, apprentissage et risque ponctuel | Which setup or tooling costs are non-recurring? |
| Small batch | Setup allocation and material yield per part | What is the unit price at the actual quantity break? |
| Production répétitive | Process repeatability, replenishment, inspection sampling, and schedule | What remains fixed, and what changes with volume or revision? |
Comment comparer équitablement les devis CNC
- Confirm that the same drawing revision, CAD model, units, quantity, and delivery destination were quoted.
- Compare exact material grade, condition, stock form, certification, and traceability assumptions.
- Check whether tolerances, GD&T, surface roughness, finishing, deburring, cleaning, and packaging are included.
- Ask whether programming, setup, fixtures, tooling, first-article inspection, and reports are separate charges.
- Check the process route, lead-time basis, shipping terms, payment assumptions, and validity period.
- Ask what exclusions, substitutions, deviations, or engineering assumptions could change the final price.
The lowest unit price may simply represent a narrower scope. The best quote is the one whose price, quality evidence, schedule, and technical assumptions match the project’s real needs.
Une voie DFM vers un coût réduit
Cost reduction should begin with the drawing and function, not with an arbitrary request to cut the supplier’s margin. A focused DFM review can ask:
- Can non-critical tight tolerances be relaxed without changing fit or performance?
- Can internal radii, pocket depths, wall thicknesses, or tool access be made easier to machine?
- Can several features share a datum or setup without weakening the functional design?
- Can the material grade, stock size, or finish be selected for the actual environment and appearance?
- Can inspection focus on critical characteristics instead of measuring every feature with the same burden?
- Can the quantity, batch size, or release schedule distribute setup and fixture cost more effectively?
Cost and precision are not opposites. Clearer functional priorities often allow a supplier to protect the important features while simplifying the rest of the process.
Ce qu'il faut inclure dans une RFQ
A complete RFQ reduces uncertainty and makes quotes comparable. Include the current 2D drawing and 3D model, revision, quantity, delivery requirement, material and condition, finish, critical tolerances, GD&T, threads, inspection documents, packaging, and any regulatory or traceability requirement.
Explain the function of unusual features, the assembly interfaces, and the dimensions that cannot be changed. When the package is ready, submit it through the flux de devis d'usinage CNC and ask the supplier to state major assumptions in the response.
FAQ sur le coût d'usinage CNC
What is the biggest factor in CNC machining cost?
There is no universal single factor. Geometry, setup count, machining time, material, tolerance, finishing, inspection, quantity, and schedule risk interact. For many parts, the most useful question is which feature or requirement creates the longest or riskiest process step.
Why do two CNC suppliers quote different prices?
They may be assuming different material, setups, machines, tooling, finishing, inspection scope, lead time, packaging, or risk. A lower quote may exclude work that another supplier has included. Compare scope and assumptions before comparing totals.
Does quantity reduce CNC part price?
Often it can, because setup, programming, fixture, and first-part costs may be distributed across more parts. The actual effect depends on geometry, process stability, material yield, inspection plan, batch size, and whether the design changes between releases.
Do tight tolerances increase price?
They can increase finishing, process-control, measurement, and scrap risk. The best cost strategy is to apply tight controls only to features that need them and to define the datum and inspection method clearly.
How can I reduce CNC machining cost without reducing quality?
Use DFM to simplify tool access, internal radii, setups, stock, material, tolerances, finishing, and inspection while protecting function. Ask the supplier to identify the actual cost driver and propose a controlled alternative rather than removing requirements blindly.