
Le couvercle d'une chambre à vide pour semi-conducteurs n'assure une étanchéité fiable que si son interface d'étanchéité, sa rigidité, la disposition de ses fixations et ses références d'inspection sont traités comme un seul système. L'usinage CNC peut produire la portée d'étanchéité du couvercle, sa gorge, ses orifices et ses éléments de montage, mais l'usinage seul ne peut garantir les performances du vide. Le type de joint, la chambre d'accouplement, la charge d'assemblage, la température, l'état de surface et la méthode d'essai d'étanchéité spécifiée influent tous sur le résultat.
Pour un acheteur ou un ingénieur de conception, la première tâche consiste à identifier quelles surfaces définissent la limite de pression et quels éléments ne fournissent qu'un dégagement ou un accès. Cette distinction permet de garder les surfaces critiques mesurables sans appliquer l'exigence la plus stricte à chaque face. Elle permet aussi de faire concorder le plan, le plan d'usinage et les critères d'acceptation.
Commencer par l'interface d'étanchéité
Un couvercle peut utiliser un joint torique, un joint formé, un joint métallique ou une autre interface définie par la conception de la chambre. Chacun présente des exigences différentes en matière de géométrie de gorge, d'état de surface, de compression et de manipulation. Un plan qui indique seulement “ joint à vide ” laisse le fabricant deviner quelles dimensions régissent le comportement de l'assemblage.
Identifier le type de joint réel et ses pièces d'accouplement avant d'attribuer les dimensions. Les recommandations de conception du fournisseur de joints et les exigences de l'ingénieur d'équipement doivent définir la gorge et les conditions de compression ; ne substituez pas une dimension de gorge générique issue d'une application sans rapport. Si le couvercle assure l'étanchéité contre un corps de chambre, référencez explicitement cette face d'accouplement et le trajet du joint.
Un trajet d'étanchéité continu est plus qu'un contour visuel. Les orifices percés transversalement, les canaux qui se croisent, les trous de fixation, les rainures et les dégagements peuvent s'approcher ou croiser la portée d'étanchéité. Examinez la limite de pression complète en vue en coupe et précisez clairement quelles ouvertures sont intentionnelles. Une petite interruption du trajet peut avoir plus d'importance qu'une large surface cosmétique qui ne fait pas partie du joint.
Donnez au couvercle un schéma de référence utilisable
Les grands couvercles combinent souvent une large face d'interface avec des orifices, des entraxes de boulons, des poches et des caractéristiques internes. Établissez un schéma de référence qui relie la portée d'étanchéité au schéma de fixation de la chambre et aux ouvertures fonctionnelles. Le cotage de chaque caractéristique à partir d'un bord différent peut créer une chaîne difficile à usiner et plus difficile encore à vérifier.
Choisissez des références qui peuvent être localisées lors du montage et inspectées après usinage. Si la face d'étanchéité est la référence principale, indiquez comment l'entraxe de boulons et les orifices s'y rapportent. Si un pilote ou un centrage contrôle l'alignement, identifiez sa relation avec le trajet d'étanchéité. Utilisez des dimensions de base et des contrôles géométriques là où ils expliquent la relation fonctionnelle ; ne resserrez pas toutes les dimensions simplement parce que l'assemblage fonctionne sous vide.
Pour les pièces à plusieurs faces, le plan de processus doit préserver ces relations lors de la réorientation du couvercle. Un Processus de fraisage CNC approprié peut accéder aux poches et aux interfaces, mais la stratégie de montage dépend de l'enveloppe, de l'accessibilité des caractéristiques, de la rigidité de la pièce et de la méthode d'inspection.
Définissez les gorges et les orifices à partir de leur fonction
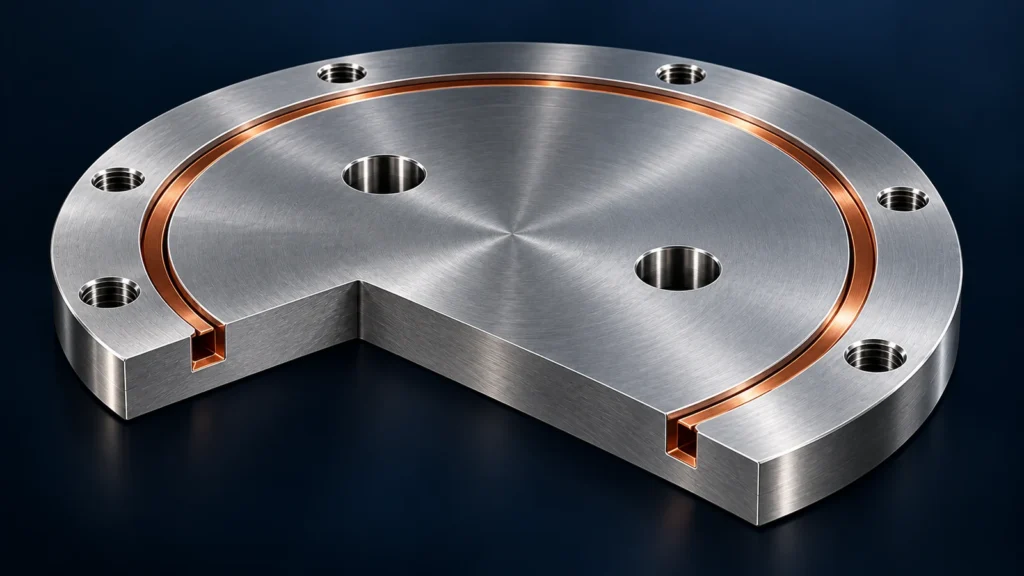
Les gorges d'étanchéité exigent des exigences claires de largeur, de profondeur, de coin et de surface correspondant au joint choisi et à sa compression spécifiée. Un rayon de coin, une bavure ou une marque d'outil non définis peuvent affecter l'installation ou le contact local. Là où la gorge tourne autour des orifices ou change de direction, les vues en coupe aident à montrer le trajet d'étanchéité prévu et à éviter des intersections ambiguës.
Les orifices et les passages doivent être liés à la fonction de la chambre sans surspécifier des caractéristiques qui ne contrôlent pas la limite de pression. Identifiez quels alésages doivent se connecter, quels trous sont borgnes et où s'arrêtent les filetages ou les lamages. Le dessin doit également indiquer toute condition de rupture d'arête ou d'ébavurage là où de la matière libre pourrait pénétrer dans la chambre ou endommager un joint.
| Caractéristique | Informations du dessin à clarifier | Risque typique de revue |
|---|---|---|
| Rainure d'étanchéité | Type de joint, largeur/profondeur contrôlées, traitement des coins et référence de datum | Des dimensions génériques peuvent ne pas correspondre au joint sélectionné ou au schéma de compression |
| Portée d'étanchéité | Limite fonctionnelle, exigence de planéité ou de profil, et état de finition | Les surfaces cosmétiques et d'étanchéité peuvent être confondues |
| Orifices et trous transversaux | Connexion d'écoulement, terminaison et relation avec le trajet d'étanchéité | Une ouverture peut interrompre involontairement la limite de pression |
| Schéma de fixation | Positions des trous, détails des filetages et relation avec la chambre d'accouplement | Une charge de serrage inégale peut déformer le couvercle ou désaligner le joint |
Tenir compte de la rigidité du couvercle et du serrage
Un couvercle large et mince peut changer de forme lorsqu'il est usiné, libéré du montage ou boulonné à la chambre. La pièce peut présenter des mesures différentes à l'état libre par rapport à la condition de serrage assemblée. Si le résultat d'étanchéité dépend d'un état d'assemblage défini, le plan ou le plan d'inspection doit préciser si la caractéristique est évaluée libre, supportée ou sous une charge spécifiée.
L'espacement des fixations, l'épaisseur de paroi locale, les nervures, la profondeur des poches et la réaction du joint influencent tous la manière dont la charge atteint le joint. Un fournisseur d'usinage ne doit pas déduire le couple de serrage des boulons ni la pression nominale prévus à partir du modèle du couvercle. Ces éléments relèvent de la conception de la chambre et de la spécification d'assemblage. Le fournisseur peut toutefois identifier une caractéristique susceptible de se déplacer pendant l'usinage ou d'être difficile à mesurer de manière reproductible.
La stratégie de support est importante. Un montage qui maintient un couvercle à plat par la force peut masquer sa forme relâchée ; sa libération peut révéler une déformation. Pour les sections minces, envisagez une séquence qui maintient le support en place pendant l'ébauche, permet à la pièce de se stabiliser lorsque le matériau/processus l'exige, puis finit la face fonctionnelle et les caractéristiques associées avec une retenue contrôlée. Le plan exact doit être développé à partir de la géométrie et de l'état du matériau réels plutôt que copié comme une recette universelle.
Choisir une séquence d'usinage stable
Commencez par l'état de l'ébauche, l'enveloppe de la pièce et la carte des caractéristiques. L'ébauche des deux côtés ou l'enlèvement asymétrique de matière peut modifier l'équilibre des contraintes et la forme. La séquence de mise en place doit laisser suffisamment de matière pour une passe de finition contrôlée sur la portée d'étanchéité après l'usinage des poches et orifices principaux, lorsque la géométrie le permet.
Les cavités profondes, les outils à long atteinte et les parois étroites augmentent la déflexion et les contraintes d'accès. Si une face d'étanchéité doit rester ininterrompue, planifiez l'entrée et la sortie de l'outil de sorte que les marques ou les bavures ne traversent pas le trajet fonctionnel. Une opération de finition séparée peut être nécessaire, mais chaque mise en place supplémentaire crée une autre possibilité d'erreur de transfert de référence. La bonne décision est celle qui préserve la géométrie spécifiée et peut être inspectée.
La sélection des matériaux est également spécifique à l'application. L'aluminium peut être attrayant pour sa masse et son usinabilité ; l'acier inoxydable ou un autre alliage peut être choisi pour des raisons chimiques, thermiques ou structurelles. Ces matériaux ne sont pas interchangeables sur la seule base de l'usinabilité. Le concepteur doit spécifier l'alliage, la trempe ou l'état, ainsi que toute exigence post-usinage. L'aperçu des matériaux métalliques du site constitue un point de départ pour la discussion du procédé, et non un substitut à la spécification matière de la chambre.
Coordonner l'état de surface, le revêtement et la propreté
L'état de surface ne doit être spécifié que là où il remplit une fonction définie, telle qu'un contact d'étanchéité, une face d'appui, une interface de palier ou une exigence de maîtrise des particules. Une note générale sur l'état de surface peut créer un conflit si la portée d'étanchéité, les parois de poche et les faces esthétiques nécessitent des conditions différentes. Identifier la zone contrôlée et préciser si l'exigence s'applique avant ou après tout traitement.
Les revêtements ou traitements de conversion peuvent ajouter de l'épaisseur, modifier les propriétés de surface et affecter les dimensions au niveau des gorges, alésages, filetages ou points de contact. Si une zone doit rester non traitée, la marquer clairement et définir comment la limite est contrôlée. Coordonner les exigences d'état de surface avec les limites de procédé du prestataire de traitement et la fonction d'assemblage du composant. La page options de finition de surface du site fournit le contexte du procédé ; elle ne remplace pas une indication sur le plan.
La propreté est tout aussi spécifique. “ Propre pour le vide ” n'est pas un critère d'acceptation complet, sauf si le client définit la classe de contamination, le procédé de nettoyage, l'emballage et les preuves requises. Ne pas supposer que l'usinage, l'ébavurage ou un lavage standard satisfont automatiquement le protocole de propreté d'un équipement pour semi-conducteurs. Identifier la partie responsable et l'état requis à la livraison.
Séparer l'inspection des pièces de l'essai d'étanchéité
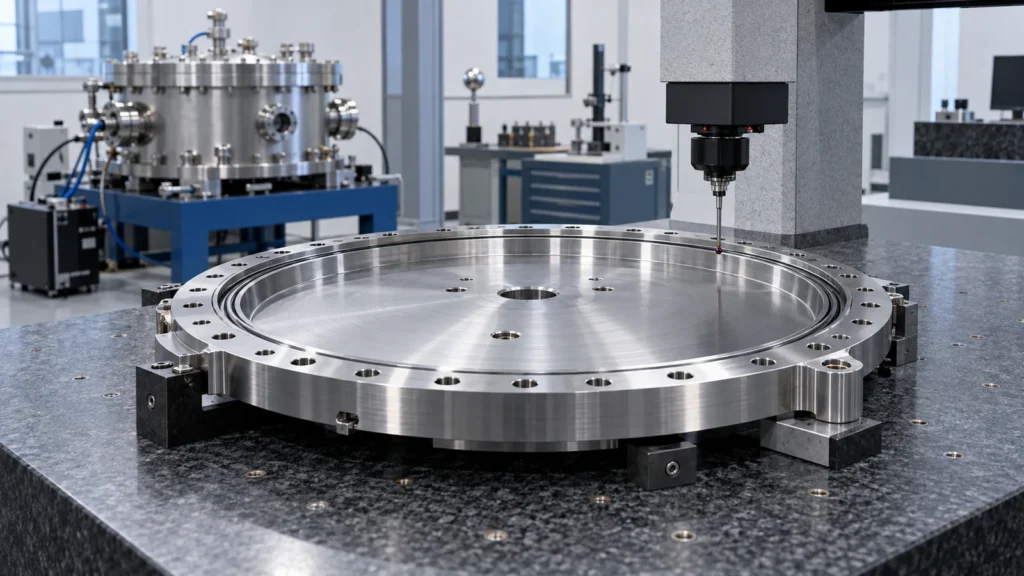
L'inspection dimensionnelle peut vérifier la portée d'étanchéité, la gorge, les orifices, le motif de fixation et les relations de référence. Le rapport doit identifier la configuration de mesure et l'état de la pièce, en particulier pour un couvercle de grande taille ou flexible. Une machine à mesurer tridimensionnelle, une mesure de surface ou un montage dédié peuvent être appropriés selon la géométrie et les tolérances ; la méthode doit être capable d'évaluer la caractéristique spécifiée.
La conformité dimensionnelle n'est pas équivalente à un essai d'étanchéité. Un couvercle peut satisfaire son plan de composant alors que la chambre assemblée fuit encore en raison du joint, de la surface d'appui, de la contamination, de la charge de fixation ou de la procédure d'assemblage. Si l'essai d'étanchéité fait partie du périmètre du fournisseur, la demande de devis doit définir la limite d'essai, la méthode, le seuil d'acceptation et le format de rapport. Sinon, conserver l'inspection des composants et la qualification au niveau système comme des responsabilités distinctes.
Les enregistrements qualité doivent rendre traçables la révision, l'identité matière, l'état d'inspection et le traitement des non-conformités. La page informations qualité du site peut expliquer les contrôles de procédé pertinents, tandis que le plan client et les exigences d'achat déterminent les preuves requises pour ce couvercle.
Ce qu'il faut inclure dans la demande de devis
Envoyer le plan publié et, le cas échéant, un modèle 3D à la même révision. Inclure l'interface de la chambre, le type ou la spécification du joint, la matière et l'état, la quantité, l'état de surface ou le revêtement, les exigences de propreté et les preuves d'inspection attendues. Marquer les caractéristiques de limite de pression et préciser si les orifices, filetages et fixations sont inclus dans le périmètre d'usinage.
Indiquer le schéma de références, les caractéristiques critiques de gorge et de portée, l'état de mesure et toute dimension après traitement. Si le fournisseur doit assembler ou tester l'étanchéité du couvercle, fournir le composant d'appui, la quincaillerie d'étanchéité, la procédure d'essai, le seuil d'acceptation et la responsabilité de l'approbation finale du système. Une demande de devis portant uniquement sur un composant ne doit pas impliquer une garantie de performance au niveau de la chambre.
FAQ sur les couvercles de chambre à vide
L'usinage CNC peut-il garantir qu'un couvercle de chambre maintiendra le vide ?
Non. L'usinage CNC peut produire la géométrie spécifiée, mais l'étanchéité dépend aussi du joint, de la chambre d'accouplement, de la charge d'assemblage, de l'état de surface, de la propreté et de la méthode d'essai. Définissez séparément toute responsabilité relative aux essais d'étanchéité.
Le couvercle entier doit-il avoir la même exigence de finition de surface ?
Habituellement non. Identifiez séparément la portée du joint et les autres interfaces fonctionnelles par rapport aux faces non fonctionnelles. Une indication globale peut ajouter des coûts sans clarifier les surfaces qui contrôlent l'étanchéité.
Comment la gorge du joint doit-elle être cotée ?
Utilisez les exigences de conception du joint sélectionné et les conditions d'assemblage de l'ingénieur de la chambre. Spécifiez les dimensions de la gorge et la relation de référence sur le dessin plutôt que de vous fier à une note générique.
Un revêtement doit-il être appliqué avant ou après l'usinage ?
Cela dépend du matériau, du revêtement, de l'ajustement et de la conception du joint. Indiquez quelles dimensions s'appliquent après traitement et identifiez les zones masquées ; confirmez la séquence avec les exigences du procédé.