
Réponse courte : L'usinage du PPSU dépend de la nuance exacte de résine, de la forme du brut, de la géométrie de paroi et des conditions de mesure. Maintenez la pièce supportée, évitez le frottement et l'accumulation de chaleur locale, et contrôlez après refroidissement et libération du montage. Une dimension nominale mesurée alors qu'une paroi mince est bridée peut ne pas représenter la pièce finie dans son état d'assemblage.
Le PPSU est un thermoplastique amorphe utilisé lorsque la conception exige une combinaison de résistance à la chaleur et de performances mécaniques. Les données produit sont spécifiques à la nuance : par exemple, Solvay indique une température de transition vitreuse de 220 °C pour le Radel PPSU, mais cette valeur n'est ni une consigne d'usinage ni une limite universelle pour toutes les formulations de PPSU. Confirmez la nuance désignée, le brut fourni et les exigences d'application avant de prendre une décision de conception ou de procédé.
Commencer par la nuance, le brut et l'usage final
Avant l'usinage du PPSU, vérifiez la désignation matière, le certificat fournisseur, les dimensions du brut et si le brut est une plaque, une barre ou une autre forme. Le plan de la pièce doit identifier les surfaces de positionnement dans l'assemblage, les dimensions à l'état libre et les zones où l'aspect importe. Ne déduisez pas la compatibilité chimique, de stérilisation ou réglementaire du seul mot PPSU.
L'historique du brut et sa géométrie influencent la quantité de matière pouvant être enlevée en un seul montage. Un bloc épais avec une poche profonde, un capot mince et une bride étroite libèrent des contraintes différentes à mesure que l'outil enlève de la matière. Planifiez le montage autour des supports et des références finaux plutôt que de traiter chaque pièce comme un bloc métallique rigide.
Empêcher la coupe et le montage d'échauffer ou de déformer les parois minces
Les thermoplastiques peuvent se ramollir ou se déplacer lorsque la chaleur s'accumule sur une arête d'outil frottante, tandis que le bridage peut courber un panneau avant même le début de la coupe. Un outil affûté, une évacuation des copeaux dégagée, une avance régulière et de courtes périodes de contact inutile aident à réduire la chaleur à la coupe. Les conditions appropriées doivent être déterminées pour l'outil, la machine, le brut et la section réels ; il n'existe pas d'avance ou de vitesse PPSU universelles dans ce guide.
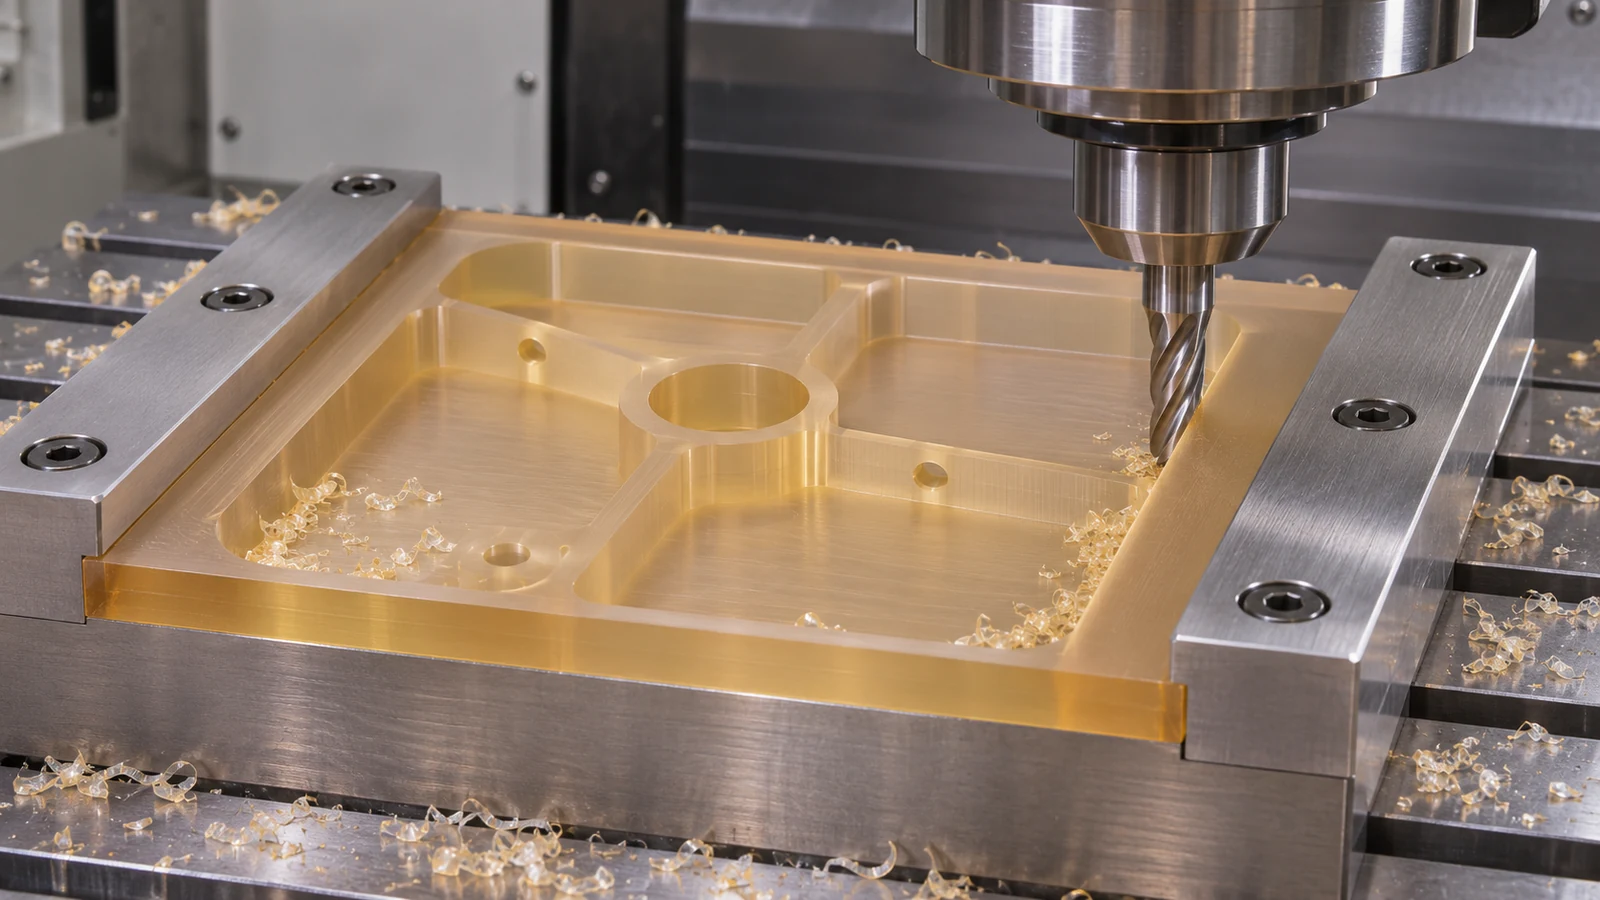 Utilisez un support large et stable sous les fonds et parois minces. Évitez une force de bridage excessive et finissez les surfaces critiques après suppression de la charge d'ébauche. Si les deux faces importent, enlevez la matière selon une séquence équilibrée lorsque la géométrie le permet, puis laissez la pièce se stabiliser avant la mesure finale.
Concevoir la séquence autour de l'accès aux supports
Pour un boîtier à poches, usinez la face de référence et les fonctions de montage tant que le brut est encore rigide, ébauchez la cavité tant que la matière soutient suffisamment la paroi, et finissez la paroi après que le montage peut la maintenir sans déformation. Ceci est un exemple de planification, non une séquence obligatoire. Les angles profonds, les nervures minces et les longues portées non supportées peuvent nécessiter une revue de conception si l'outil ne peut pas les atteindre sans déformer la pièce.
Au stade de la demande de devis, fournissez le modèle CAO et identifiez les faces qui positionnent, assurent l'étanchéité ou s'accouplent avec d'autres composants. Le aperçu des matériaux plastiques vérifié donne le contexte plus large de la famille de matériaux, et capacités de fraisage CNC décrivent la voie appropriée pour les poches, les profils et les motifs de montage.
Mesurer après refroidissement et libération
Définir l'état d'inspection : libre, supporté ou légèrement bridé ; stabilisé à la condition ambiante convenue ; et mesuré selon une méthode qui ne déforme pas une paroi mince. Vérifier la relation entre le bord de montage, la face d'étanchéité et l'ouverture critique plutôt que d'accepter une largeur isolée.
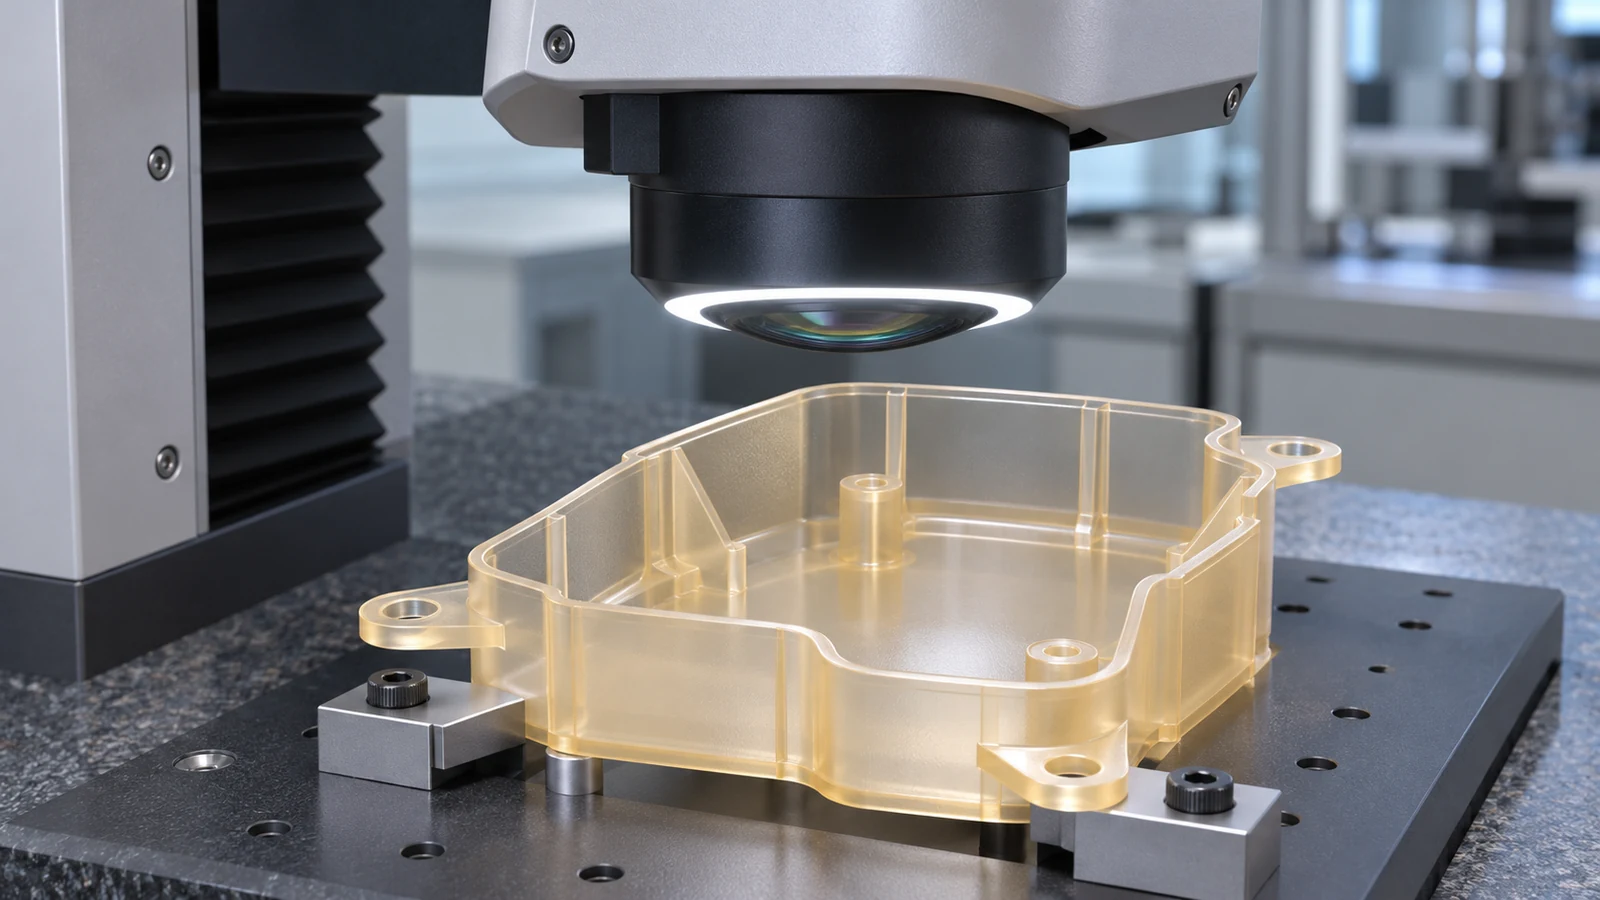 Si une dimension change après le débridage, distinguer la récupération thermique du retour élastique et de la relaxation des contraintes. Revérifier le support, l'équilibre de l'ébauche et la méthode de mesure avant de modifier la cote du programme. Consigner l'étape de mesure afin que l'acheteur et le fournisseur comparent le même état.
Exemple illustratif : un panneau d'accès mince
Imaginer un panneau d'accès hypothétique en PPSU avec un centre en creux, quatre trous de montage et une portée d'étanchéité étroite. L'ébauche est d'abord maintenue sur un support large, la face de montage et les trous sont réalisés, et la poche est ébauchée tandis que la matière environnante rigidifie encore le panneau. Après débridage et stabilisation, l'équipe vérifie la planéité et la position de la portée d'étanchéité avant de décider si une passe de finition légère est nécessaire.
Si le panneau se voile, l'équipe ne se contente pas d'usiner la face opposée plus mince. Elle examine le support, l'état de la matière, l'équilibre de l'enlèvement de matière et l'exigence d'état libre du plan. Il s'agit d'une revue d'ingénierie illustrative, et non d'un cas client ni d'une affirmation concernant un résultat de production spécifique.
Éléments à inclure dans une demande d'usinage PPSU
- La nuance exacte de résine, la forme de la matière première, le fournisseur, les besoins en certificats et toute traçabilité requise.
- Le plan et la révision CAO en vigueur, la quantité, les épaisseurs de paroi, les profondeurs de poche et les références fonctionnelles.
- La condition d'inspection à l'état libre ou supporté et les dimensions qui régissent l'ajustement ou l'étanchéité.
- L'aspect, l'ébavurage, la propreté et toute limite concernant le liquide de refroidissement ou les agents de nettoyage.
Questions sur l'usinage du PPSU
Une température de transition vitreuse élevée signifie-t-elle que la chaleur ne peut pas affecter l'usinage ?
Non. Une valeur de transition issue d'une fiche technique n'empêche ni la chaleur de coupe locale, ni la déformation par le montage, ni la récupération dimensionnelle. Gérer le procédé réel et inspecter dans la condition spécifiée.
Les pièces en PPSU doivent-elles être mesurées lorsqu'elles sont bridées ?
Uniquement si le plan définit une condition supportée ou basée sur un montage. Sinon, libérer et stabiliser la pièce avant de vérifier les dimensions à l'état libre.
Une seule recette de coupe PPSU peut-elle être utilisée pour toutes les épaisseurs ?
Non. La nuance, la forme du brut, la géométrie de l'outil, l'épaisseur de paroi, le support et les conditions machine comptent tous. Qualifiez la route sur la famille de pièces réelle.
Quelles informations aident à prévenir un litige dimensionnel ?
Spécifiez le schéma de référence, l'état de mesure, la méthode de stabilisation, les dimensions critiques et l'étape à laquelle l'acceptation a lieu.