
Une seule spécification peut déclencher toute une chaîne de coûts
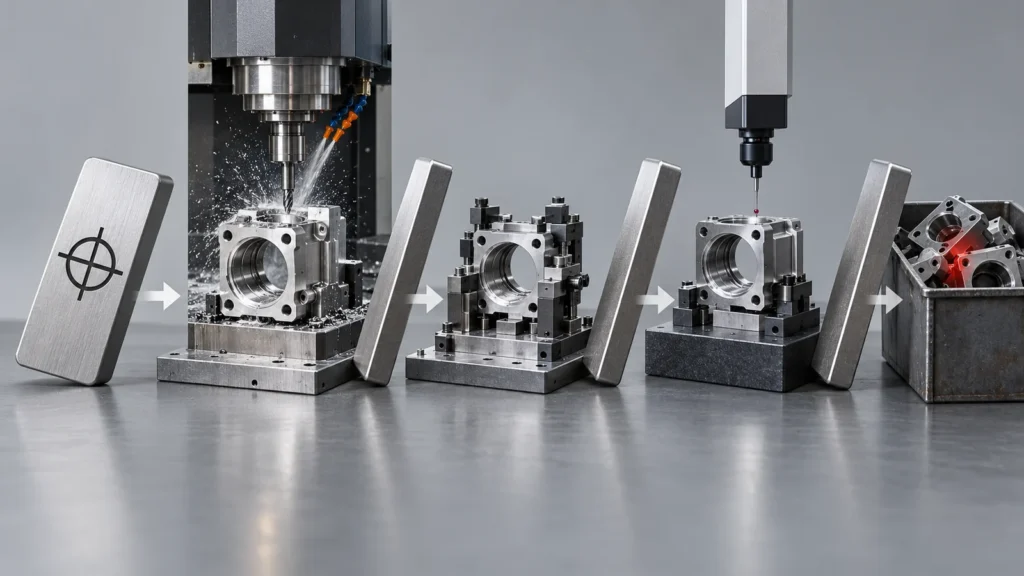
Le large coût de l'usinage CNC modèle inclut la matière, les montages, le temps de cycle, l'outillage, la finition, le contrôle et le risque de production. Une tolérance serrée peut influencer plusieurs de ces blocs à la fois. Un alésage peut passer du perçage au perçage plus alésage ou alésage de finition. Une surface plane peut nécessiter une passe de finition contrôlée et un plan de serrage différent. Une relation entre faces peut exiger que la pièce reste dans un seul montage ou passe à une gamme d'usinage plus performante.
C'est pourquoi un fournisseur ne peut pas chiffrer une tolérance à partir de sa seule largeur numérique. La même limite peut être courante sur un diamètre en acier court et rigide, mais difficile sur une paroi mince en aluminium, une longue portée non soutenue, ou une pièce en plastique qui varie avec la température et l'humidité.
| Exigence du plan | Réponse de procédé possible | Où le coût apparaît |
|---|---|---|
| Dimension d'alésage serrée | Itinéraire de finition d'alésage, d'alésage à l'alésoir ou de rodage | Outillage, temps de cycle, contrôle dimensionnel |
| Position serrée entre faces | Usinage en une seule prise ou transfert de référence contrôlé | Programmation, montage, gamme machine |
| Planéité sur une paroi mince | Maintien à faible contrainte et finition par étapes | Manutention, stabilisation, risque de rebut |
| Bande d'acceptation très étroite | Mesure plus fréquente ou à plus haute résolution | Temps d'inspection et documentation |
La caractéristique détermine si la tolérance est difficile
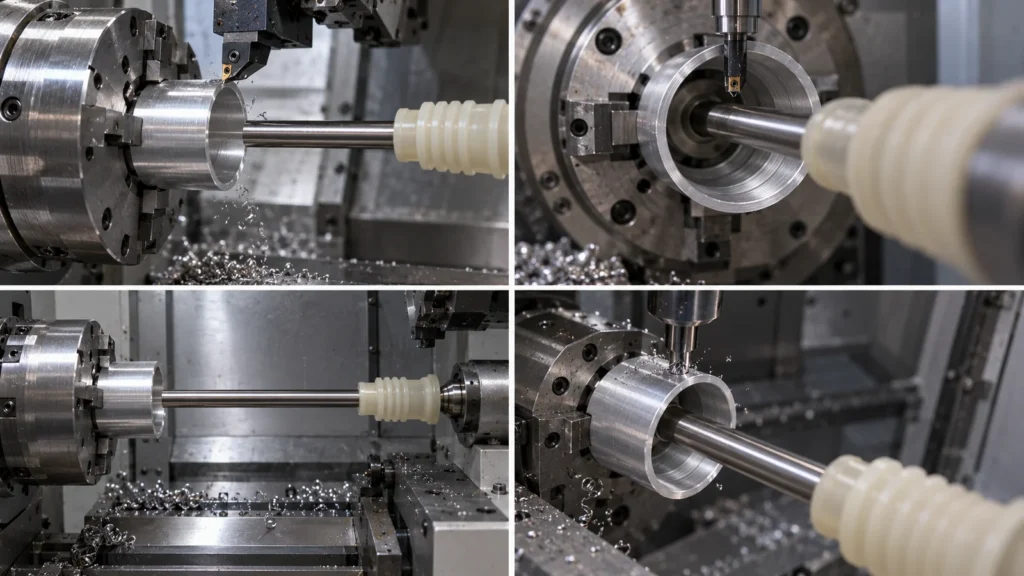
Avant de relâcher ou de resserrer une dimension, examinez la matière, le type de caractéristique, la taille, l'épaisseur de paroi, l'accès aux outils, la longueur non supportée, le schéma de références et la finition en aval. Ces conditions déterminent si les forces de coupe, la chaleur, le bridage, la déflexion de l'outil ou les contraintes résiduelles peuvent déplacer la caractéristique hors de la zone d'acceptation.
Une tolérance peut aussi être peu coûteuse à usiner mais coûteuse à vérifier. Les caractéristiques internes profondes, les surfaces interrompues, les pièces flexibles et les relations nécessitant un montage spécial peuvent créer une incertitude de mesure. Dans ces cas, le plan ne doit pas seulement énoncer l'exigence ; il doit établir une stratégie de références et une méthode d'inspection comprises à la fois par le client et le fournisseur.
Le site guide des tolérances d'usinage CNC explique la relation plus large entre la géométrie de la caractéristique, le comportement de la matière, la capabilité du procédé et les limites fonctionnelles. Cet article se concentre spécifiquement sur la manière dont ces décisions aboutissent au devis.
Une tolérance d'alésage n'est pas seulement un problème de diamètre
Supposons qu'un alésage positionne un arbre. Le devis peut dépendre de la circularité, de la rectitude, de l'état de surface, de la profondeur, de l'interruption par des trous transversaux et de sa relation avec une autre référence — et pas seulement de la limite dimensionnelle plus/moins. Si l'assemblage ne nécessite qu'un ajustement contrôlé, une exigence d'ajustement claire peut mieux communiquer l'intention que l'application de limites indépendantes étroites au diamètre, à la position et à la forme sans expliquer comment elles fonctionnent ensemble.
Une géométrie mince fait du bridage une partie de la tolérance
Un boîtier mince peut se mesurer correctement lorsqu'il est bridé et se déformer après le desserrage. L'atelier peut avoir besoin d'une ébauche par étapes, d'un enlèvement de matière équilibré, de mors doux, d'une période de repos ou d'une opération de finition légère. L'inspection doit également éviter de déformer la pièce. Le devis inclut donc un problème de stabilité invisible lorsque l'on compare uniquement la valeur de tolérance.
Consacrer la précision aux zones fonctionnelles
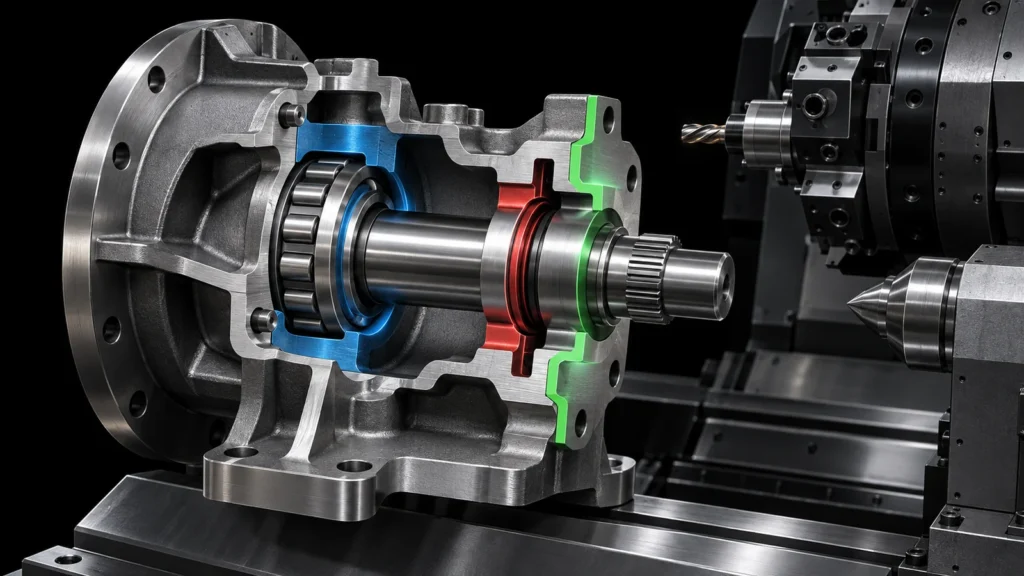
Un plan utile distingue les caractéristiques critiques des dimensions qui ne définissent que la forme générale. Les zones critiques comprennent couramment les portées de roulement, les faces d'étanchéité, les références de localisation, les alésages d'appariement, les jeux contrôlés, les interfaces de mouvement et les caractéristiques qui positionnent un autre composant. Les limites esthétiques, les caractéristiques de dégagement et la géométrie extérieure non appariée permettent souvent une fenêtre de processus plus large.
Cela ne signifie pas que toute dimension non critique doit être lâche. Cela signifie que la tolérance doit avoir une raison énoncée. Lorsque chaque dimension porte la même limite étroite, le fournisseur doit chiffrer comme si chaque caractéristique pouvait entraîner le rejet de la pièce. Le résultat est plus de maîtrise du processus et d'inspection que l'assemblage n'en a besoin.
| Classe de caractéristique | Question à résoudre | Action sur le plan |
|---|---|---|
| Ajustement ou mouvement | Quelle plage de jeu ou de serrage protège la fonction ? | Définir la relation d'accouplement et les limites dimensionnelles |
| Emplacement ou alignement | Quelle référence contrôle l'assemblage ? | Utiliser une stratégie cohérente de références et de contrôle géométrique |
| Étanchéité | La fuite dépend-elle de la forme, de l'état de surface, ou des deux ? | Séparer les exigences de taille, de forme et de surface |
| Géométrie générale | Une variation supplémentaire modifierait-elle l'assemblage ou l'apparence ? | Utiliser une tolérance générale appropriée lorsque c'est possible |
Pour les dessins qui utilisent des limites générales, l'article sur ISO 2768 pour les dessins CNC explique où une note de tolérance générale est utile et où des exigences spécifiques aux caractéristiques doivent encore la supplanter.
Une tolérance est incomplète tant que la mesure n'est pas claire
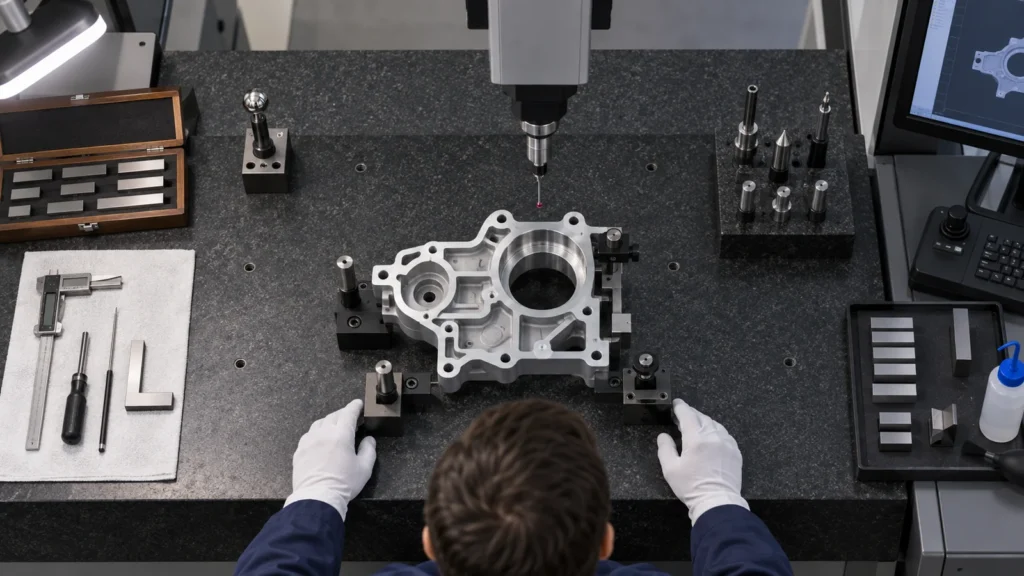
Deux fournisseurs peuvent interpréter le même appel différemment si le plan n'établit pas les références, la condition de mesure, l'échantillonnage, la déclaration ou l'instrument approprié à la caractéristique. Cette ambiguïté affecte le prix, car un devis peut inclure un contrôle dimensionnel de base tandis qu'un autre inclut un montage dédié, un programme CMM, un rapport complet ou une inspection à 100 %.
Définissez si l'acheteur a besoin d'un rapport de premier article, d'un échantillonnage de production, de preuves de capabilité, d'enregistrements matière ou seulement de la conformité au plan. Le flux de travail du contrôle qualité fournit un contexte pour aligner les preuves d'inspection avec le risque du projet. Plus de documentation n'est pas automatiquement meilleure ; les preuves doivent répondre à la question d'acceptation.
- Identifier les caractéristiques critiques séparément des dimensions informatives.
- Confirmer si un revêtement, un placage ou un traitement thermique intervient avant la mesure finale.
- Indiquer la référence de datum lorsque une relation géométrique contrôle la fonction.
- Convenir de l'échantillonnage et du format de rapport avant l'émission du bon de commande.
- Résoudre les désaccords sur les méthodes de mesure avant que les pièces n'atteignent l'inspection finale.
La résolution n'est pas synonyme de confiance de mesure
Un instrument affichant des décimales supplémentaires ne prouve pas automatiquement que le résultat est fiable. L'accessibilité, le bridage, la stratégie de palpage, l'état de surface, la température, la méthode de l'opérateur et la simulation de datum peuvent tous influencer le résultat. Lorsque la bande d'acceptation s'approche de l'incertitude de la méthode choisie, les fournisseurs peuvent inclure des mesures répétées ou un itinéraire d'inspection plus contrôlé.
L'acheteur et le fournisseur doivent également convenir si un résultat rapporté représente la pièce à température ambiante, immédiatement après usinage, ou après une période de stabilisation spécifiée. Cela importe pour les grandes pièces, les structures minces, les polymères et les composants qui subissent un traitement thermique ou chimique après usinage.
Ne pas serrer toutes les pièces pour corriger une accumulation inconnue
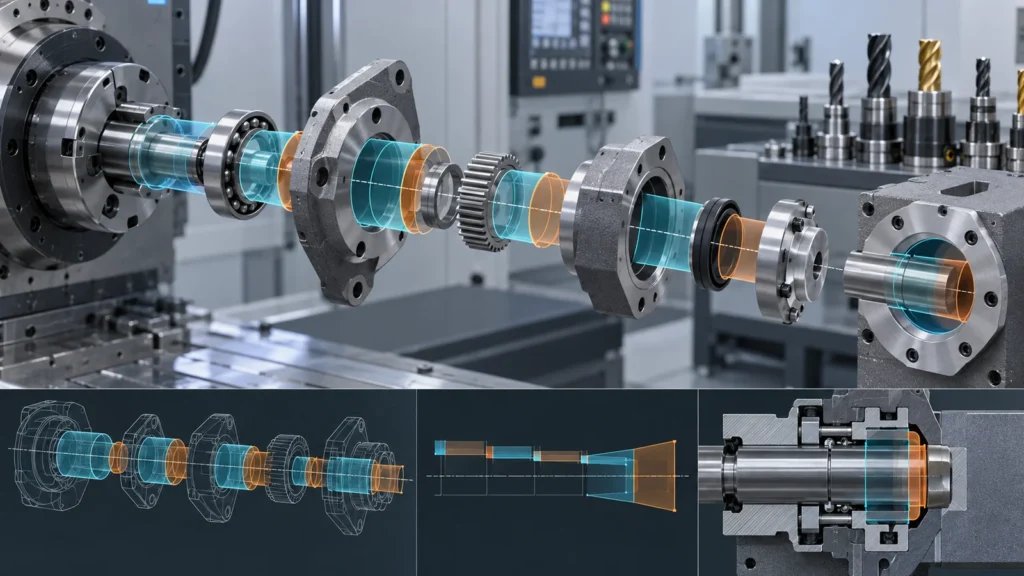
Les assemblages reçoivent parfois des tolérances de pièces inutilement serrées parce que personne n'a calculé comment les variations s'accumulent. Cela peut transférer le coût sur chaque composant sans prouver que le mécanisme fini fonctionnera. Une chaîne de cotes doit identifier les contributeurs, la direction de la variation, les relations de références et la limite fonctionnelle à ne pas franchir.
Si une interface domine le risque, contrôler cette interface peut être plus économique que de resserrer des dimensions sans rapport. Si plusieurs caractéristiques indépendantes contribuent, des contrôles géométriques ou un schéma de références différent peuvent exprimer plus directement l'intention de conception. Le guide d'analyse d'accumulation de tolérances couvre ce raisonnement au niveau de l'assemblage en profondeur.
Protéger le résultat de l'assemblage, pas une habitude de dessin héritée
Les dessins anciens conservent souvent des limites d'un fournisseur, d'un procédé ou d'une révision de produit antérieurs. Avant de les traiter comme permanentes, vérifier le composant d'accouplement, le chemin de charge, le mécanisme de réglage et l'environnement de service. Une tolérance qui compensait autrefois un procédé amont instable peut ne plus être nécessaire ; inversement, une exigence qui semble excessive peut protéger l'interchangeabilité sur plusieurs lots de production.
Cette revue doit rester maîtrisée. Assouplir une limite sans vérifier la pièce conjuguée peut transférer la variation vers la main-d'œuvre d'assemblage, l'ajustement sélectif, le réglage sur site ou le risque de garantie. L'objectif est l'efficacité globale de fabrication, et non un prix d'usinage plus bas qui génère des coûts ailleurs.
Réalisez une revue tolérance-coût avant de demander de nouveaux devis
Une revue doit être collaborative plutôt qu'une instruction générale d“” ouvrir toutes les tolérances “. L'ingénierie protège la fonction ; la fabrication identifie les opérations, les contrôles et les mesures que chaque exigence engendre. Le résultat doit être un plan révisé ou clarifié, et non une promesse informelle que l'atelier fera ” de son mieux ».”
- Marquez les interfaces fonctionnelles. Identifiez les ajustements, les étanchéités, les références, les éléments mobiles et les caractéristiques liées à la sécurité.
- Rattachez chaque spécification serrée à une exigence. Notez ce qui échoue si la limite est dépassée.
- Demandez comment ce sera fabriqué. Déterminez si la spécification ajoute un montage, une opération, un gabarit, un environnement contrôlé ou un outil spécial.
- Demandez comment ce sera accepté. Alignez l'instrument, le montage de référence, l'échantillonnage et le rapport.
- Examinez les processus en aval. Tenez compte des déformations ou des variations d'épaisseur causées par la finition et le traitement thermique.
- Émettez une seule révision maîtrisée. Assurez-vous que chaque soumissionnaire chiffre le même ensemble d'exigences.
Le résultat le plus utile n'est pas toujours une tolérance plus large. Parfois, l'analyse confirme qu'une limite étroite est essentielle. Même dans ce cas, une raison fonctionnelle claire et un plan d'inspection réduisent l'incertitude du devis et facilitent la comparaison des offres concurrentes.
Ce qu'un fournisseur doit renvoyer après une revue DFM
Un retour utile identifie la caractéristique exacte, l'opération ou le contrôle qu'elle génère, le risque géré et au moins une alternative. Une alternative peut modifier la référence, isoler une surface critique, laisser une surépaisseur de finition, modifier un coin ou une caractéristique d'accès, ou réviser le plan d'inspection. Une demande vague de “ desserrer les tolérances ” ne suffit pas, car elle ne donne à l'équipe de conception aucune base pour juger le risque fonctionnel.
L'acheteur doit consigner les modifications acceptées dans le plan ou la spécification contrôlés. Des explications par e-mail qui n'atteignent jamais la révision publiée peuvent amener différents services — ou des commandes répétées — à appliquer des règles d'acceptation différentes.
Questions sur le coût des tolérances serrées
Chaque tolérance plus serrée augmente-t-elle le coût d'usinage CNC ?
Non. Une petite modification peut rester dans une fenêtre de processus existante. Le coût change sensiblement lorsque l'exigence ajoute des étapes de processus, un contrôle de réglage, une finition, une inspection, de la documentation ou un risque de rejet.
Un plan doit-il utiliser la même tolérance pour toutes les dimensions ?
En général, non. Les caractéristiques fonctionnelles doivent recevoir des limites fondées sur le risque d'ajustement, d'alignement, d'étanchéité, de mouvement et d'assemblage. La géométrie générale peut souvent utiliser une tolérance générale appropriée.
Un meilleur GD&T peut-il réduire le coût d'usinage ?
Oui, lorsqu'il communique la fonction plus précisément que des tolérances de coordonnées étroites. Des contrôles géométriques mal choisis peuvent aussi augmenter le coût, de sorte que la structure de références et la méthode d'acceptation doivent être pratiques.
Pourquoi l'inspection influence-t-elle autant le devis ?
Les caractéristiques critiques ou difficiles d'accès peuvent nécessiter de la programmation, des montages, des jauges étalonnées, du temps de MMT, un contrôle environnemental, des vérifications répétées ou des rapports détaillés. L'étendue de l'inspection doit être convenue avant le devis.
Quand une tolérance doit-elle rester serrée ?
Maintenez-la lorsque l'élargissement de la limite crée un risque inacceptable pour l'ajustement, l'étanchéité, le mouvement, l'alignement, la sécurité, l'aspect ou l'acceptation réglementée. La réduction des coûts ne doit pas supprimer une exigence qui protège la fonction.