
Una sola indicazione può innescare un'intera catena di costi
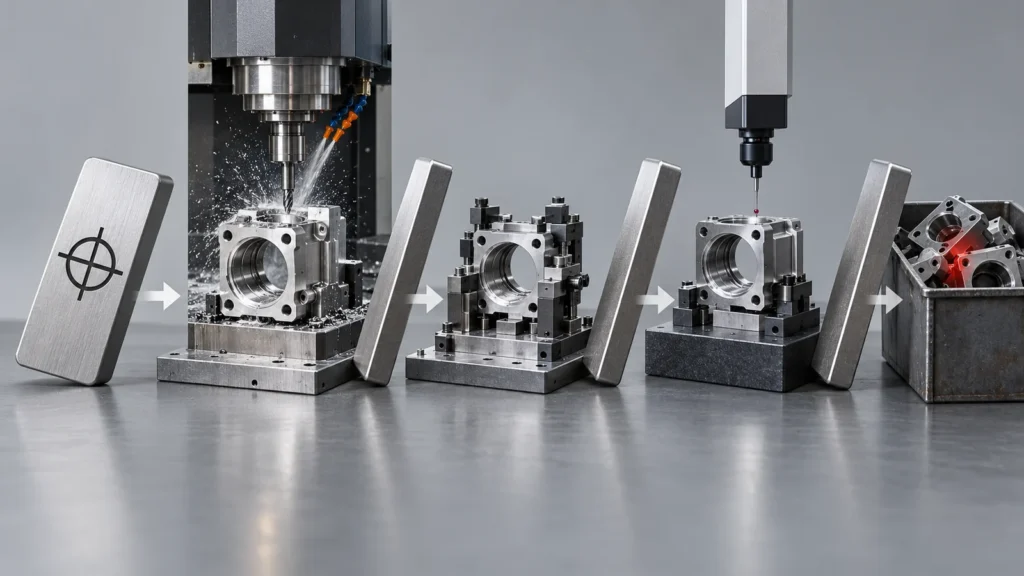 Il modello costo della lavorazione CNC ampio include materiale, attrezzaggi, tempo ciclo, utensileria, finitura, ispezione e rischio di produzione. Una tolleranza stretta può influenzare diversi di questi blocchi contemporaneamente. Un foro può passare dalla foratura alla foratura più alesatura o barenatura. Una superficie piana può richiedere una passata di finitura controllata e un diverso piano di serraggio. Una relazione tra facce può richiedere che il pezzo rimanga in un unico setup o passi a un percorso di lavorazione più performante.
Ecco perché un fornitore non può prezzare una tolleranza basandosi solo sulla sua ampiezza numerica. Lo stesso limite può essere routine su un diametro in acciaio corto e rigido, ma difficile su una parete sottile in alluminio, su una caratteristica lunga non supportata o su un componente in plastica che cambia con temperatura e umidità.
| Requisito del disegno | Possibile risposta del processo | Dove appare il costo |
|---|---|---|
| Dimensione foro stretto | Percorso di finitura foro, alesatura o levigatura | Attrezzatura, tempo ciclo, misurazione |
| Posizione ravvicinata tra facce | Lavorazione in singolo setup o trasferimento datum controllato | Programmazione, attrezzatura, percorso macchina |
| Planarità su parete sottile | Bloccaggio a basso stress e finitura a stadi | Movimentazione, stabilizzazione, rischio di scarto |
| Banda di accettazione molto stretta | Misurazione più frequente o ad alta risoluzione | Tempo di ispezione e documentazione |
La caratteristica determina se la tolleranza è difficile
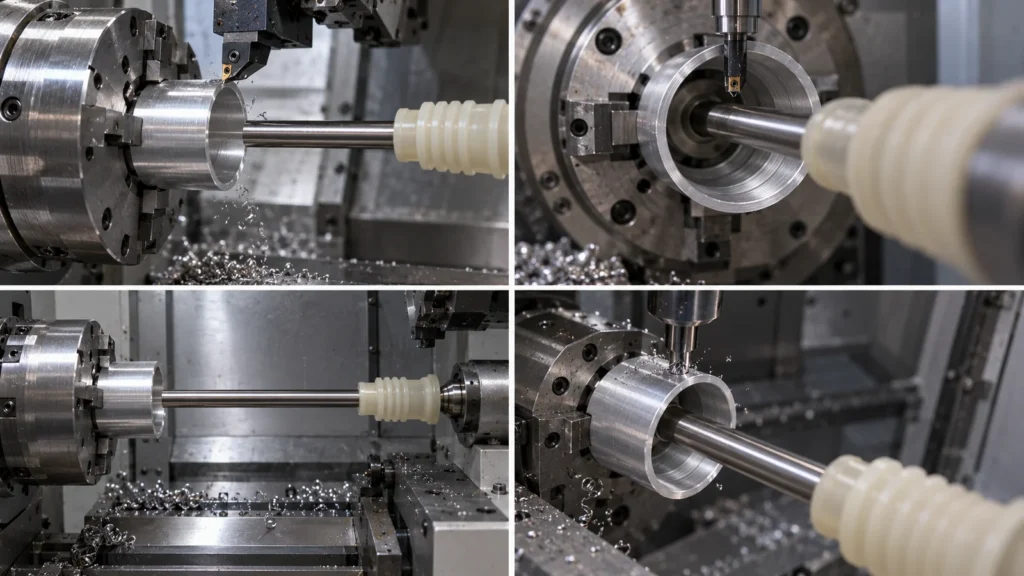 Prima di allentare o stringere una dimensione, rivedere il materiale, il tipo di caratteristica, le dimensioni, lo spessore della parete, l'accesso dell'utensile, la lunghezza non supportata, lo schema dei datum e la finitura a valle. Queste condizioni determinano se le forze di taglio, il calore, il serraggio, la deflessione dell'utensile o le tensioni residue possono spostare la caratteristica al di fuori della zona di accettazione.
Una tolleranza può anche essere economica da lavorare ma costosa da verificare. Caratteristiche interne profonde, superfici interrotte, parti flessibili e relazioni che richiedono attrezzature speciali possono creare incertezza di misura. In tali casi, il disegno non dovrebbe solo indicare il requisito; dovrebbe stabilire una strategia di datum e un metodo di ispezione che sia il cliente che il fornitore comprendano.
Il sito Guida alle tolleranze di lavorazione CNC spiega la relazione più ampia tra geometria della caratteristica, comportamento del materiale, capacità di processo e limiti funzionali. Questo articolo si concentra specificamente su come tali decisioni arrivano al preventivo.
Una tolleranza di foro non è solo un problema di diametro
Supponiamo che un foro posizioni un albero. Il preventivo può dipendere da rotondità, rettilineità, condizione superficiale, profondità, interruzione da fori trasversali e dalla sua relazione con un altro datum—non solo dal limite dimensionale più/meno. Se l'assemblaggio necessita solo di un accoppiamento controllato, un chiaro requisito di accoppiamento può comunicare meglio l'intento rispetto all'applicazione di limiti indipendenti ristretti a diametro, posizione e forma senza spiegare come interagiscono.
La geometria sottile trasforma il serraggio in parte della tolleranza
Un alloggiamento sottile può misurare correttamente mentre è serrato e spostarsi dopo il rilascio. L'officina può aver bisogno di sgrossatura a stadi, rimozione bilanciata del materiale, ganasce morbide, un periodo di riposo o un'operazione finale di finitura. Anche l'ispezione deve evitare di deformare il pezzo. Il preventivo include quindi un problema di stabilità che è invisibile quando qualcuno confronta solo il valore della tolleranza.
Investire la precisione nelle zone funzionali
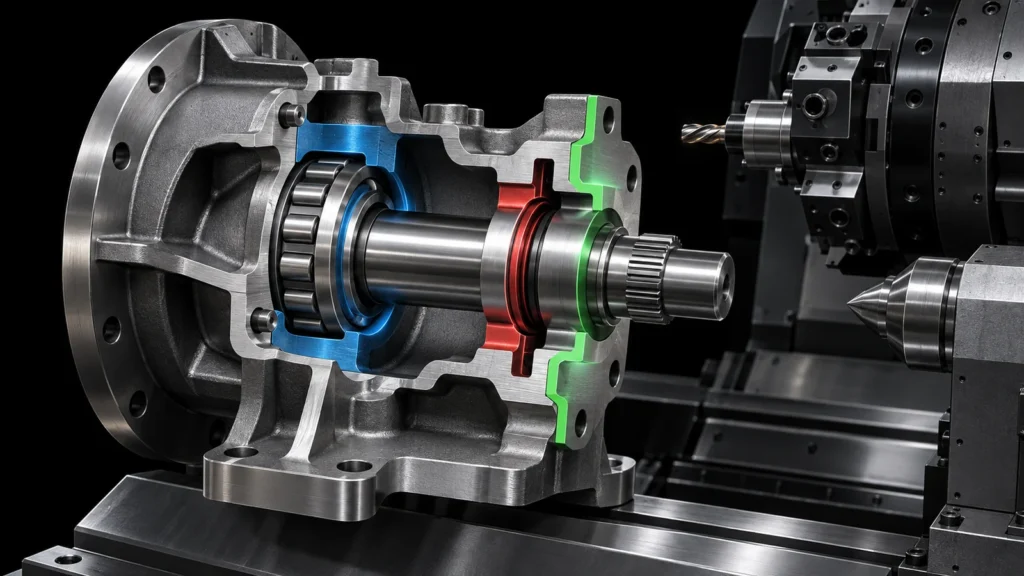 Un disegno utile distingue le caratteristiche critiche dalle dimensioni che definiscono solo la forma generale. Le zone critiche comprendono comunemente sedi di cuscinetti, superfici di tenuta, datum di posizionamento, fori di accoppiamento, giochi controllati, interfacce di movimento e caratteristiche che posizionano un altro componente. I confini estetici, le caratteristiche di gioco e la geometria esterna non accoppiata spesso consentono una finestra di processo più ampia.
Ciò non significa che ogni dimensione non critica debba essere allentata. Significa che la tolleranza dovrebbe avere una ragione dichiarata. Quando ogni dimensione porta lo stesso limite ristretto, il fornitore deve preventivare come se ogni caratteristica potesse scartare il pezzo. Il risultato è più controllo di processo e ispezione di quanto l'assemblaggio possa richiedere.
For drawings that use general limits, the article on ISO 2768 for CNC drawings explains where a general tolerance note helps and where feature-specific requirements still need to override it.
A Tolerance Is Incomplete Until the Measurement Is Clear
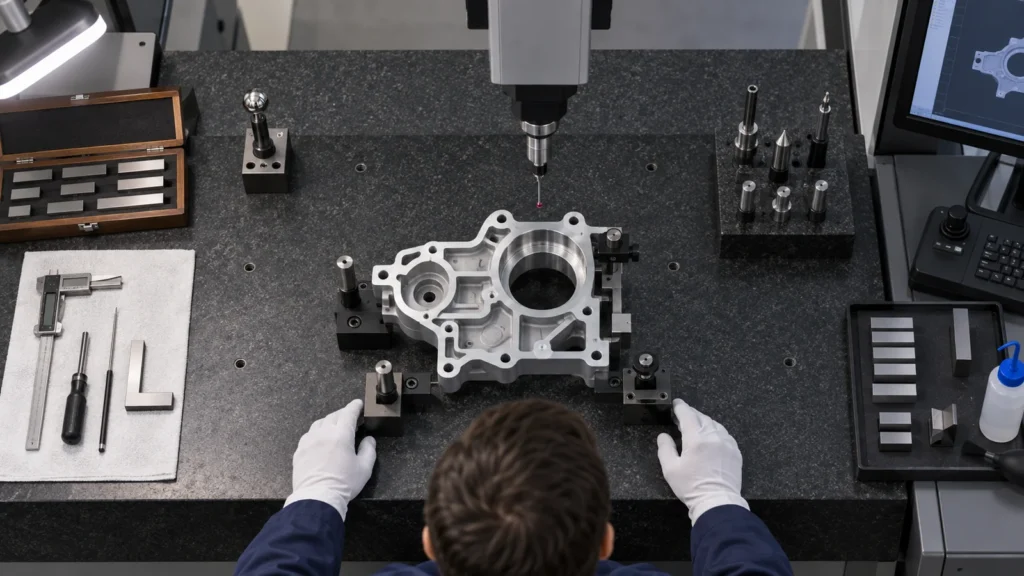 Two suppliers can interpret the same callout differently if the drawing does not establish datums, measurement condition, sampling, reporting, or the instrument appropriate to the feature. That ambiguity affects price because one quote may include a basic dimensional check while another includes a dedicated fixture, CMM program, full report, or 100% inspection.
Define whether the buyer needs a first-article report, production sampling, capability evidence, material records, or only conformance to the drawing. The flusso di lavoro del controllo qualità provides context for aligning inspection evidence with project risk. More paperwork is not automatically better; the evidence should answer the acceptance question.
- Identify critical characteristics separately from informational dimensions.
- Confirm whether coating, plating, or heat treatment occurs before final measurement.
- State the datum setup when a geometric relationship controls function.
- Agree on sampling and report format before purchase order release.
- Resolve measurement-method disagreements before parts reach final inspection.
Resolution is not the same as measurement confidence
An instrument displaying additional decimal places does not automatically prove that the result is reliable. Access, fixturing, probe strategy, surface condition, temperature, operator method, and datum simulation can all influence the result. When the acceptance band approaches the uncertainty of the selected method, suppliers may include repeated measurements or a more controlled inspection route.
Buyer and supplier should also agree whether a reported result represents the part at room condition, immediately after machining, or after a specified stabilization period. This matters for large parts, thin structures, polymers, and components that receive thermal or chemical processing after machining.
Do Not Tighten Every Part to Repair an Unknown Stack-Up
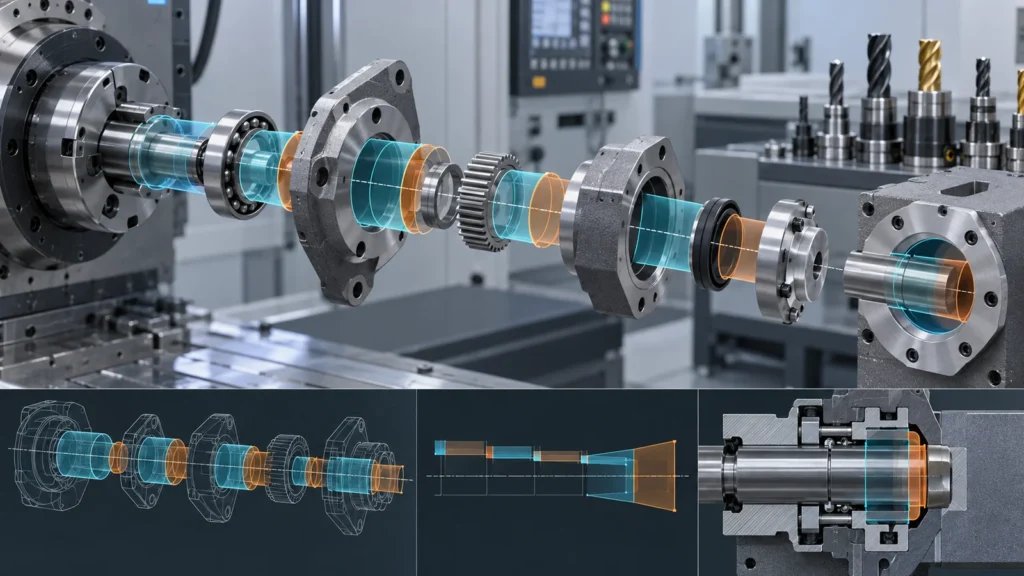 Assemblies sometimes receive unnecessarily narrow part tolerances because no one has calculated how variation accumulates. This can move cost into every component without proving that the finished mechanism will work. A tolerance stack-up should identify contributors, direction of variation, datum relationships, and the functional boundary that cannot be crossed.
If one interface dominates the risk, controlling that interface may be more economical than tightening unrelated dimensions. If several independent features contribute, geometric controls or a different datum scheme may express design intent more directly. The tolerance stack-up analysis guide covers this assembly-level reasoning in depth.
Protect the assembly result, not an inherited drawing habit
Legacy drawings often preserve limits from an earlier supplier, process, or product revision. Before treating them as permanent, verify the mating component, load path, adjustment mechanism, and service environment. A tolerance that once compensated for an unstable upstream process may no longer be necessary; conversely, a requirement that appears excessive may be protecting interchangeability across several production lots.
This review should remain controlled. Relaxing a limit without checking the mating part can transfer variation into assembly labor, selective fitting, field adjustment, or warranty risk. The aim is total manufacturing efficiency, not a lower machining price that creates cost elsewhere.
Use a Tolerance-Cost Review Before Requesting New Quotes
 A review should be collaborative rather than a blanket instruction to “open all tolerances.” Engineering protects function; manufacturing identifies the operations, controls, and measurements that each requirement creates. The result should be a revised or clarified drawing, not an informal promise that the shop will “do its best.”
The most useful outcome is not always a looser tolerance. Sometimes the review confirms that a narrow limit is essential. Even then, a clear functional reason and inspection plan reduce quotation uncertainty and make competing offers easier to compare.
What a supplier should return after DFM review
Useful feedback identifies the exact feature, the operation or control it creates, the risk being managed, and at least one alternative. An alternative might change the datum, isolate a critical surface, leave finishing allowance, modify a corner or access feature, or revise the inspection plan. A vague request to “loosen tolerances” is not enough because it gives the design team no basis for judging functional risk.
The buyer should record accepted changes in the controlled drawing or specification. Email explanations that never reach the released revision can lead different departments—or repeat orders—to use different acceptance rules.
Tight-Tolerance Cost Questions
Does every tighter tolerance increase CNC machining cost?
No. A small change may remain within an existing process window. Cost changes materially when the requirement adds process steps, setup control, finishing, inspection, documentation, or rejection risk.
Should a drawing use the same tolerance for every dimension?
Usually not. Functional features should receive limits based on fit, alignment, sealing, motion, and assembly risk. General geometry can often use an appropriate general tolerance.
Can better GD&T reduce machining cost?
It can when it communicates function more accurately than narrow coordinate tolerances. Poorly chosen geometric controls can also increase cost, so the datum structure and acceptance method must be practical.
Why does inspection affect the quote so much?
Critical or difficult-to-access features may require programming, fixtures, calibrated gauges, CMM time, environmental control, repeated checks, or detailed reports. Inspection scope should be agreed before quoting.
When should a tolerance stay tight?
Keep it when widening the limit creates unacceptable risk to fit, sealing, motion, alignment, safety, appearance, or regulated acceptance. Cost reduction should not remove a requirement that protects function.