
Una sola indicación puede desencadenar toda una cadena de costos
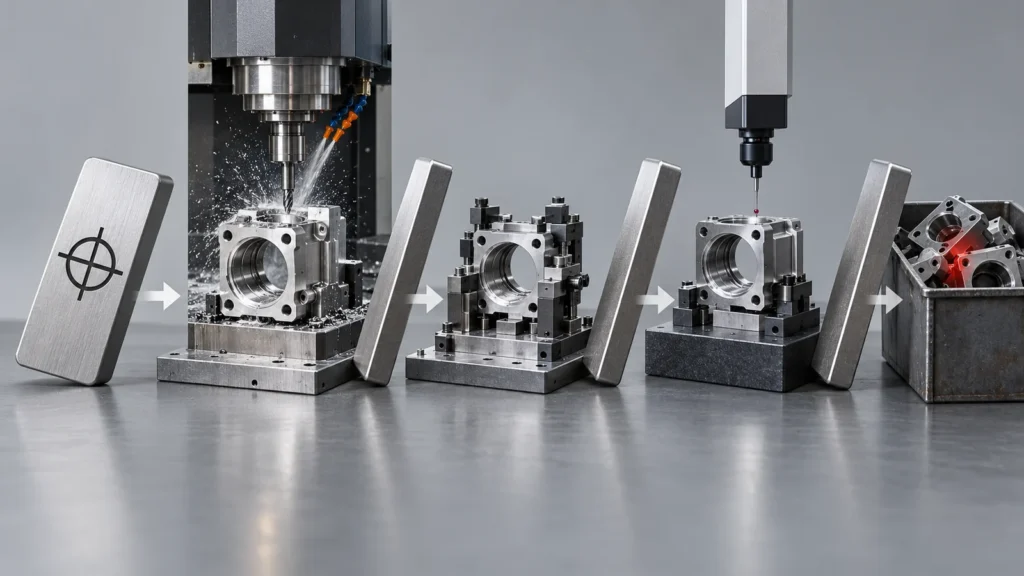
El modelo amplio costo del mecanizado CNC incluye material, montajes, tiempo de ciclo, utillaje, acabado, inspección y riesgo de producción. Una tolerancia ajustada puede influir en varios de esos bloques a la vez. Un taladro puede pasar de perforación a perforación más mandrinado o escariado. Una superficie plana puede necesitar una pasada de acabado controlada y un plan de sujeción diferente. Una relación entre caras puede requerir que la pieza permanezca en un solo montaje o pase a una ruta de mecanizado más capaz.
Por eso un proveedor no puede cotizar una tolerancia solo por su amplitud numérica. El mismo límite puede ser rutinario en un diámetro de acero corto y rígido, pero difícil en una pared delgada de aluminio, una característica larga sin soporte o una pieza de plástico que cambia con la temperatura y la humedad.
| Requisito del plano | Posible respuesta del proceso | Dónde aparece el costo |
|---|---|---|
| Tamaño de barrenado ajustado | Ruta de acabado de barrenado, escariado o bruñido | Herramental, tiempo de ciclo, medición |
| Posición cerrada entre caras | Mecanizado en una sola sujeción o transferencia de datum controlada | Programación, dispositivo de sujeción, ruta de máquina |
| Planitud en una pared delgada | Sujeción de baja tensión y acabado por etapas | Manejo, estabilización, riesgo de desecho |
| Banda de aceptación muy estrecha | Medición más frecuente o de mayor resolución | Tiempo de inspección y documentación |
La característica determina si la tolerancia es difícil
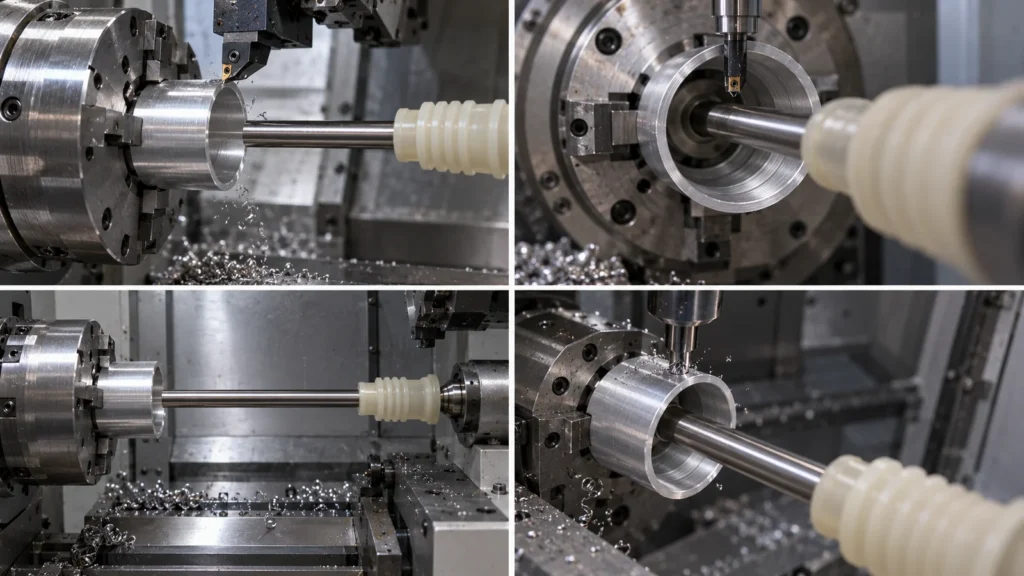
Antes de relajar o ajustar una dimensión, revise el material, el tipo de elemento, el tamaño, el espesor de pared, el acceso de la herramienta, la longitud sin soporte, el esquema de datums y el acabado posterior. Estas condiciones determinan si las fuerzas de corte, el calor, el amarre, la deflexión de la herramienta o las tensiones residuales pueden desplazar el elemento fuera de la zona de aceptación.
Una tolerancia también puede ser económica de mecanizar pero costosa de verificar. Los elementos internos profundos, las superficies interrumpidas, las piezas flexibles y las relaciones que requieren un utillaje especial pueden generar incertidumbre de medición. En tales casos, el plano no solo debe indicar el requisito; debe establecer una estrategia de datums y un método de inspección que tanto el cliente como el proveedor comprendan.
El sitio guía de tolerancias de mecanizado CNC explica la relación más amplia entre la geometría de la característica, el comportamiento del material, la capacidad del proceso y los límites funcionales. Este artículo se centra específicamente en cómo esas decisiones llegan a la cotización.
Una tolerancia de taladro no es solo un problema de diámetro
Suponga que un taladro aloja un eje. La cotización puede depender de la redondez, la rectitud, la condición superficial, la profundidad, la interrupción por taladros transversales y su relación con otro datum, no solo del límite de tamaño más/menos. Si el ensamblaje solo necesita un ajuste controlado, un requisito de ajuste claro puede comunicar la intención mejor que aplicar límites independientes estrechos al diámetro, la posición y la forma sin explicar cómo funcionan juntos.
La geometría delgada convierte el amarre en parte de la tolerancia
Una carcasa delgada puede medir correctamente mientras está amarrada y moverse tras la liberación. El taller puede necesitar desbaste por etapas, eliminación de material equilibrada, mordazas blandas, un periodo de reposo o una operación final de acabado ligero. La inspección también debe evitar distorsionar la pieza. Por lo tanto, la cotización incluye un problema de estabilidad que resulta invisible cuando alguien compara solo el valor de la tolerancia.
Invierta precisión en las zonas funcionales
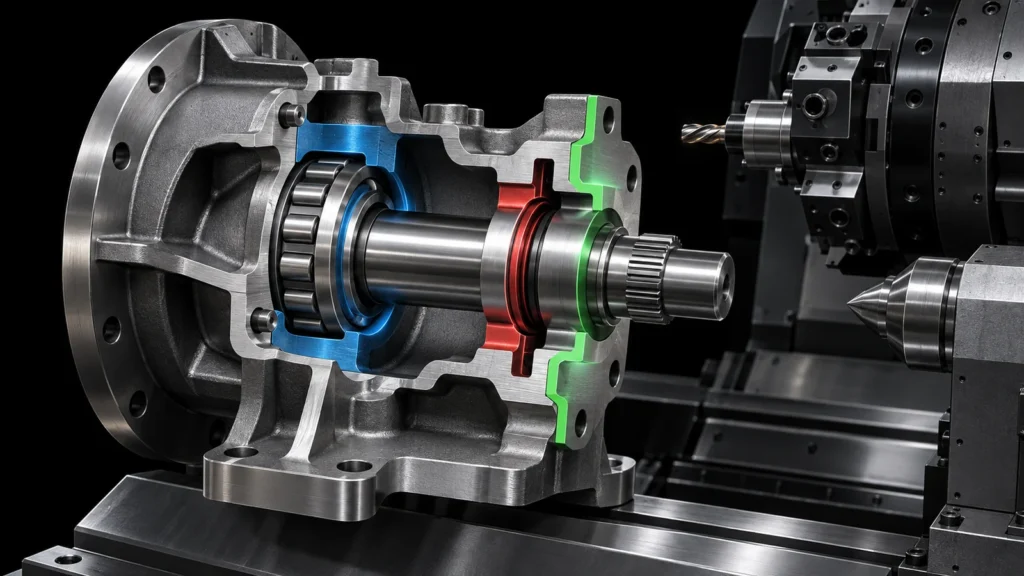
Un plano útil distingue las características críticas de las dimensiones que solo definen la forma general. Las zonas críticas suelen incluir asientos de rodamientos, caras de sellado, datums de localización, taladros de acoplamiento, holguras controladas, interfaces de movimiento y elementos que posicionan otro componente. Los límites cosméticos, los elementos de holgura y la geometría exterior no acoplada a menudo permiten una ventana de proceso más amplia.
Eso no significa que toda dimensión no crítica deba ser holgada. Significa que la tolerancia debe tener una razón declarada. Cuando toda dimensión lleva el mismo límite estrecho, el proveedor debe cotizar como si cada elemento pudiera rechazar la pieza. El resultado es más control de proceso e inspección de lo que el ensamblaje pueda necesitar.
| Clase de característica | Pregunta a responder | Acción en el plano |
|---|---|---|
| Ajuste o movimiento | ¿Qué rango de holgura o interferencia protege la función? | Definir la relación de acoplamiento y los límites de tamaño |
| Ubicación o alineación | ¿Qué datum controla el ensamblaje? | Utilice una estrategia coherente de datum y control geométrico |
| Sellado | ¿La fuga depende de la forma, el acabado o ambos? | Separe los requisitos de tamaño, forma y superficie |
| Geometría general | ¿Una variación adicional cambiaría el ensamblaje o la apariencia? | Utilice una tolerancia general adecuada cuando sea posible |
Para los planos que utilizan límites generales, el artículo sobre ISO 2768 para planos CNC explica dónde ayuda una nota de tolerancia general y dónde los requisitos específicos de la característica aún deben prevalecer sobre ella.
Una tolerancia está incompleta hasta que la medición es clara
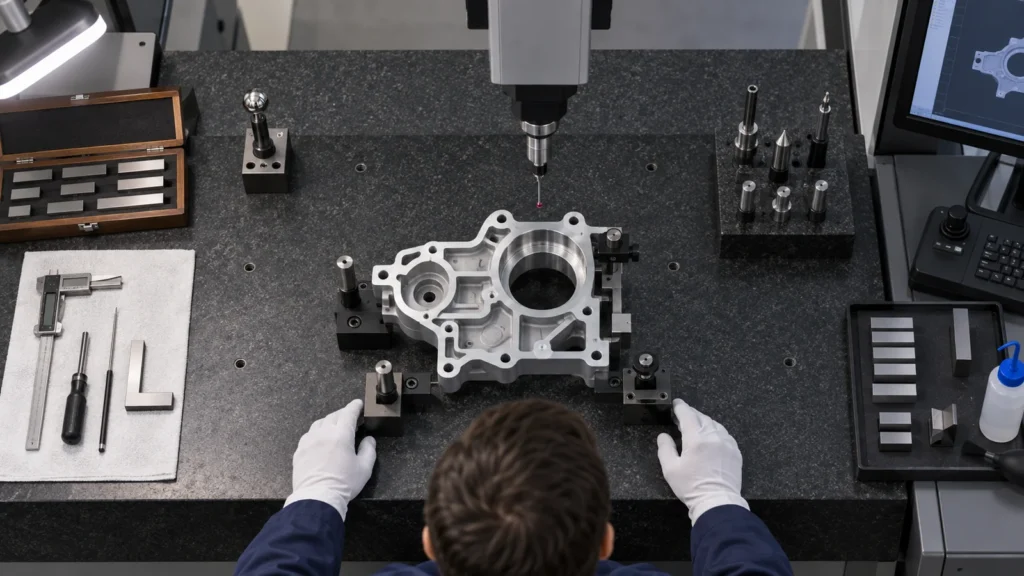
Dos proveedores pueden interpretar la misma indicación de forma diferente si el plano no establece los datums, la condición de medición, el muestreo, el reporte o el instrumento adecuado para el elemento. Esa ambigüedad afecta el precio porque una cotización puede incluir una verificación dimensional básica mientras que otra incluye un utillaje dedicado, un programa de CMM, un reporte completo o una inspección al 1001TP3.
Defina si el comprador necesita un reporte de primera pieza, muestreo de producción, evidencia de capacidad, registros de material o solo conformidad con el plano. El flujo de trabajo de control de calidad proporciona contexto para alinear la evidencia de inspección con el riesgo del proyecto. Más papeleo no es automáticamente mejor; la evidencia debe responder a la pregunta de aceptación.
- Identifique las características críticas por separado de las dimensiones informativas.
- Confirme si el recubrimiento, el chapado o el tratamiento térmico se realizan antes de la medición final.
- Indique la configuración de los datos de referencia cuando una relación geométrica controla la función.
- Acuerde el muestreo y el formato del informe antes de la emisión de la orden de compra.
- Resuelva las discrepancias en el método de medición antes de que las piezas lleguen a la inspección final.
Resolver no es lo mismo que tener confianza en la medición
Un instrumento que muestra más decimales no demuestra automáticamente que el resultado sea fiable. El acceso, la sujeción, la estrategia de palpado, el estado de la superficie, la temperatura, el método del operador y la simulación de los datos de referencia pueden influir en el resultado. Cuando la banda de aceptación se aproxima a la incertidumbre del método seleccionado, los proveedores pueden incluir mediciones repetidas o una ruta de inspección más controlada.
El comprador y el proveedor también deben acordar si un resultado informado representa la pieza en condiciones ambientales, inmediatamente después del mecanizado o tras un periodo de estabilización especificado. Esto es importante para piezas grandes, estructuras delgadas, polímeros y componentes que reciben procesamiento térmico o químico después del mecanizado.
No ajuste todas las piezas para corregir una acumulación de tolerancias desconocida
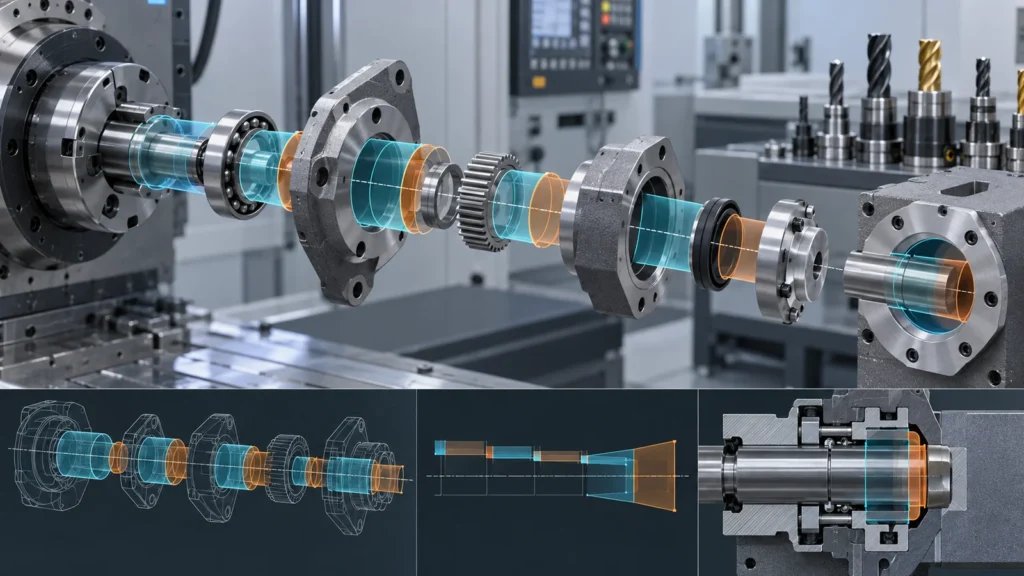
Los ensamblajes a veces reciben tolerancias de pieza innecesariamente estrechas porque nadie ha calculado cómo se acumula la variación. Esto puede trasladar el costo a cada componente sin demostrar que el mecanismo terminado funcionará. Un apilamiento de tolerancias debe identificar los contribuyentes, la dirección de la variación, las relaciones de datums y el límite funcional que no puede cruzarse.
Si una interfaz domina el riesgo, controlar esa interfaz puede ser más económico que ajustar dimensiones no relacionadas. Si varios elementos independientes contribuyen, los controles geométricos o un esquema de datums diferente pueden expresar la intención de diseño de forma más directa. El guía de análisis de acumulación de tolerancias aborda este razonamiento a nivel de ensamblaje en profundidad.
Proteja el resultado del ensamblaje, no un hábito heredado del plano
Los planos heredados a menudo conservan límites de un proveedor, proceso o revisión de producto anteriores. Antes de tratarlos como permanentes, verifique el componente de acoplamiento, la trayectoria de carga, el mecanismo de ajuste y el entorno de servicio. Una tolerancia que alguna vez compensó un proceso aguas arriba inestable puede que ya no sea necesaria; a la inversa, un requisito que parece excesivo puede estar protegiendo la intercambiabilidad entre varios lotes de producción.
Esta revisión debe permanecer controlada. Relajar un límite sin verificar la pieza de acoplamiento puede transferir la variación a la mano de obra de ensamblaje, al ajuste selectivo, al ajuste en campo o al riesgo de garantía. El objetivo es la eficiencia total de fabricación, no un precio de mecanizado más bajo que genere costos en otra parte.
Realice una revisión de tolerancia-costo antes de solicitar nuevas cotizaciones
Una revisión debe ser colaborativa en lugar de una instrucción general de “abrir todas las tolerancias”. La ingeniería protege la función; la fabricación identifica las operaciones, los controles y las mediciones que genera cada requisito. El resultado debe ser un plano revisado o aclarado, no una promesa informal de que el taller “hará lo mejor posible”.”
- Marque las interfaces funcionales. Identifique ajustes, sellos, datums, elementos de movimiento y características relacionadas con la seguridad.
- Rastree cada indicación estricta hasta un requisito. Registre qué falla si se excede el límite.
- Pregunte cómo se fabricará. Determine si la indicación añade un montaje, una operación, un utillaje, un entorno controlado o una herramienta especial.
- Pregunte cómo se aceptará. Alinee el instrumento, la configuración de datums, el muestreo y el informe.
- Revise los procesos posteriores. Tenga en cuenta la distorsión o los cambios de espesor causados por el acabado y el tratamiento térmico.
- Emita una única revisión controlada. Asegúrese de que cada licitador cotice el mismo conjunto de requisitos.
El resultado más útil no siempre es una tolerancia más holgada. A veces la revisión confirma que un límite estrecho es esencial. Incluso entonces, una razón funcional clara y un plan de inspección reducen la incertidumbre de la cotización y facilitan la comparación de ofertas competidoras.
Qué debe devolver un proveedor tras la revisión DFM
La retroalimentación útil identifica la característica exacta, la operación o el control que genera, el riesgo que se gestiona y al menos una alternativa. Una alternativa podría cambiar el datum, aislar una superficie crítica, dejar sobremedida para acabado, modificar una esquina o una característica de acceso, o revisar el plan de inspección. Una solicitud vaga de “aflojar tolerancias” no es suficiente porque no da al equipo de diseño ninguna base para juzgar el riesgo funcional.
El comprador debe registrar los cambios aceptados en el plano o la especificación controlados. Las explicaciones por correo electrónico que nunca llegan a la revisión liberada pueden llevar a distintos departamentos —o a pedidos repetidos— a usar reglas de aceptación diferentes.
Preguntas sobre el costo de las tolerancias ajustadas
¿Toda tolerancia más ajustada aumenta el costo del mecanizado CNC?
No. Un cambio pequeño puede permanecer dentro de una ventana de proceso existente. El costo cambia de forma significativa cuando el requisito añade pasos de proceso, control de montaje, acabado, inspección, documentación o riesgo de rechazo.
¿Debe un plano usar la misma tolerancia para cada dimensión?
Normalmente no. Las características funcionales deben recibir límites basados en el ajuste, la alineación, el sellado, el movimiento y el riesgo de ensamblaje. La geometría general a menudo puede usar una tolerancia general adecuada.
¿Puede un mejor GD&T reducir el costo de mecanizado?
Puede hacerlo cuando comunica la función con mayor precisión que las tolerancias de coordenadas estrechas. Los controles geométricos mal elegidos también pueden aumentar el costo, por lo que la estructura de datums y el método de aceptación deben ser prácticos.
¿Por qué la inspección afecta tanto a la cotización?
Las características críticas o de difícil acceso pueden requerir programación, utillajes, calibres calibrados, tiempo de CMM, control ambiental, verificaciones repetidas o informes detallados. El alcance de la inspección debe acordarse antes de cotizar.
¿Cuándo debe mantenerse ajustada una tolerancia?
Mantenerla cuando ampliar el límite cree un riesgo inaceptable para el ajuste, el sellado, el movimiento, la alineación, la seguridad, la apariencia o la aceptación regulada. La reducción de costos no debe eliminar un requisito que protege la función.