
Eine einzige Angabe kann eine ganze Kostenkette auslösen
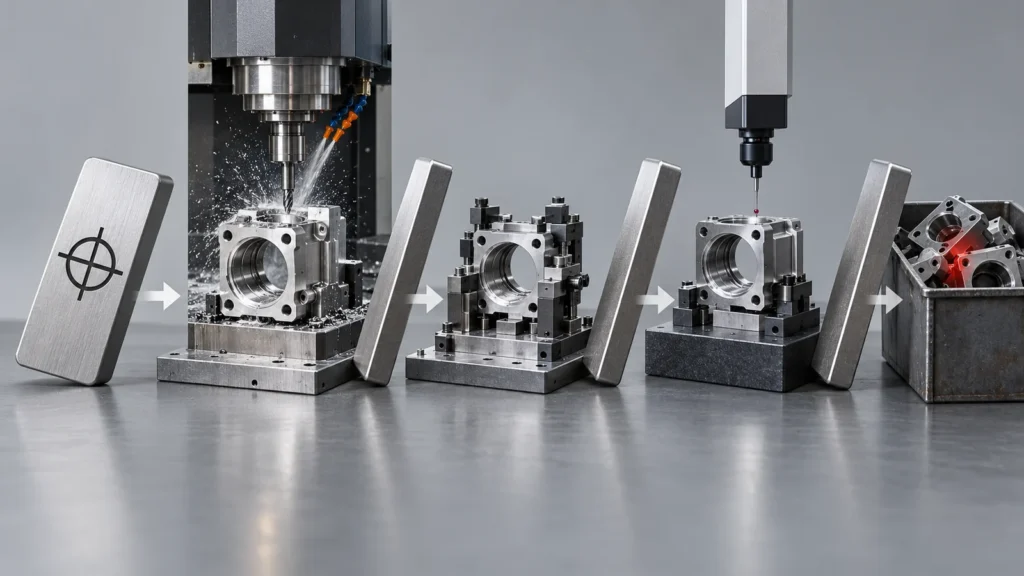 Das breite Kosten der CNC-Bearbeitung Modell umfasst Material, Rüstvorgänge, Zykluszeit, Werkzeuge, Oberflächenbearbeitung, Prüfung und Produktionsrisiko. Eine enge Toleranz kann mehrere dieser Blöcke gleichzeitig beeinflussen. Eine Bohrung kann vom Bohren zu Bohren plus Ausdrehen oder Reiben wechseln. Eine ebene Fläche kann einen kontrollierten Schlichtdurchgang und einen anderen Spannplan erfordern. Eine Beziehung zwischen Flächen kann erfordern, dass das Teil in einer Aufspannung bleibt oder auf einen leistungsfähigeren Bearbeitungsweg wechselt.
Deshalb kann ein Lieferant eine Toleranz nicht allein anhand ihrer numerischen Breite bepreisen. Derselbe Grenzwert kann bei einem kurzen, steifen Stahldurchmesser Routine sein, bei einer dünnen Aluminiumwand, einem langen ungestützten Merkmal oder einem Kunststoffteil, das sich mit Temperatur und Feuchtigkeit verändert, jedoch schwierig.
| Zeichnungsanforderung | Mögliche Prozessreaktion | Wo Kosten entstehen |
|---|---|---|
| Enge Bohrungsgröße | Schlichtbohren, Reiben oder Honen | Werkzeuge, Zykluszeit, Messung |
| Geringer Abstand zwischen Flächen | Bearbeitung in einer Aufspannung oder kontrollierte Bezugsübertragung | Programmierung, Vorrichtung, Maschinenroute |
| Ebenheit an einer dünnen Wand | Spannungsarme Werkstückaufnahme und stufenweise Endbearbeitung | Handhabung, Stabilisierung, Ausschussrisiko |
| Sehr enges Toleranzband | Häufigere oder höher auflösende Messung | Prüfzeit und Dokumentation |
Das Merkmal entscheidet, ob die Toleranz schwierig ist
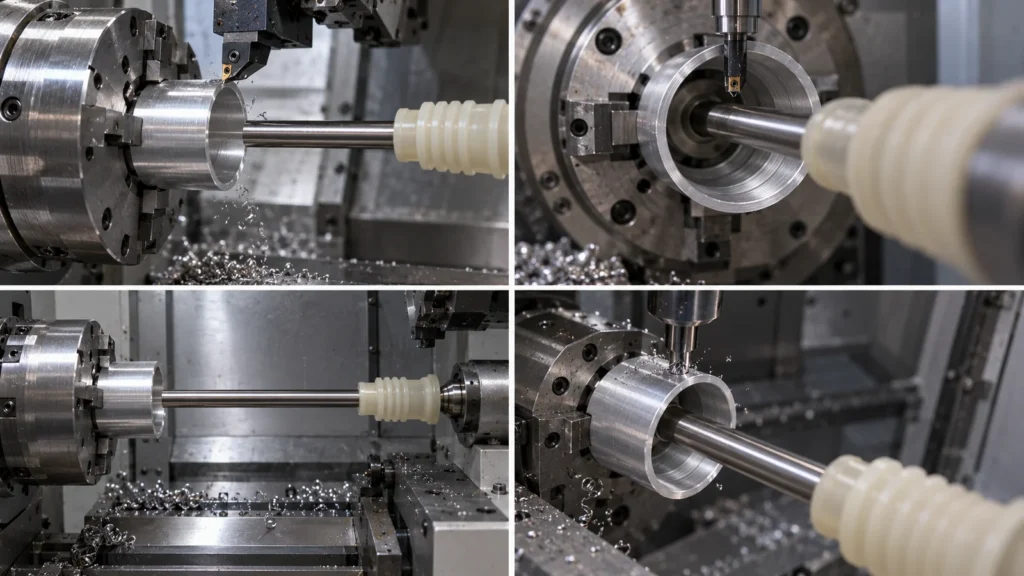 Bevor Sie ein Maß lockern oder verschärfen, prüfen Sie Werkstoff, Merkmalstyp, Größe, Wandstärke, Werkzeugzugänglichkeit, ungestützte Länge, Bezugssystem und nachgelagerte Oberflächenbehandlung. Diese Bedingungen bestimmen, ob Schnittkräfte, Wärme, Einspannung, Werkzeugdurchbiegung oder Eigenspannungen das Merkmal aus der Annahmezone bewegen können.
Eine Toleranz kann zudem kostengünstig zu fertigen, aber teuer zu prüfen sein. Tiefe Innenmerkmale, unterbrochene Oberflächen, flexible Teile und Beziehungen, die spezielle Vorrichtungen erfordern, können Messunsicherheit erzeugen. In solchen Fällen sollte die Zeichnung nicht nur die Anforderung nennen; sie sollte eine Bezugsstrategie und ein Prüfverfahren festlegen, die sowohl Kunde als auch Lieferant verstehen.
Die Seite Leitfaden für CNC-Bearbeitungstoleranzen erläutert den weiteren Zusammenhang zwischen Merkmalsgeometrie, Materialverhalten, Prozessfähigkeit und funktionalen Grenzen. Dieser Artikel konzentriert sich speziell darauf, wie diese Entscheidungen in das Angebot einfließen.
Eine Bohrungstoleranz ist nicht nur ein Durchmesserproblem
Angenommen, eine Bohrung positioniert eine Welle. Das Angebot kann von Rundheit, Geradheit, Oberflächenbeschaffenheit, Tiefe, Unterbrechung durch Querbohrungen und ihrer Beziehung zu einem anderen Bezug abhängen – nicht nur vom Plus/Minus-Maßgrenzwert. Wenn die Baugruppe nur eine kontrollierte Passung benötigt, kann eine klare Passungsanforderung die Absicht besser vermitteln als enge unabhängige Grenzwerte für Durchmesser, Position und Form, ohne zu erklären, wie diese zusammenwirken.
Dünne Geometrie macht die Einspannung zum Teil der Toleranz
Ein dünnes Gehäuse kann im eingespannten Zustand korrekt messen und sich nach dem Lösen verlagern. Die Werkstatt benötigt möglicherweise gestuftes Schruppen, ausgeglichenen Materialabtrag, weiche Backen, eine Ruhephase oder eine abschließende Schlichtoperation. Auch die Prüfung muss eine Verformung des Teils vermeiden. Das Angebot enthält daher ein Stabilitätsproblem, das unsichtbar bleibt, wenn jemand nur den Toleranzwert vergleicht.
Präzision in funktionale Zonen investieren
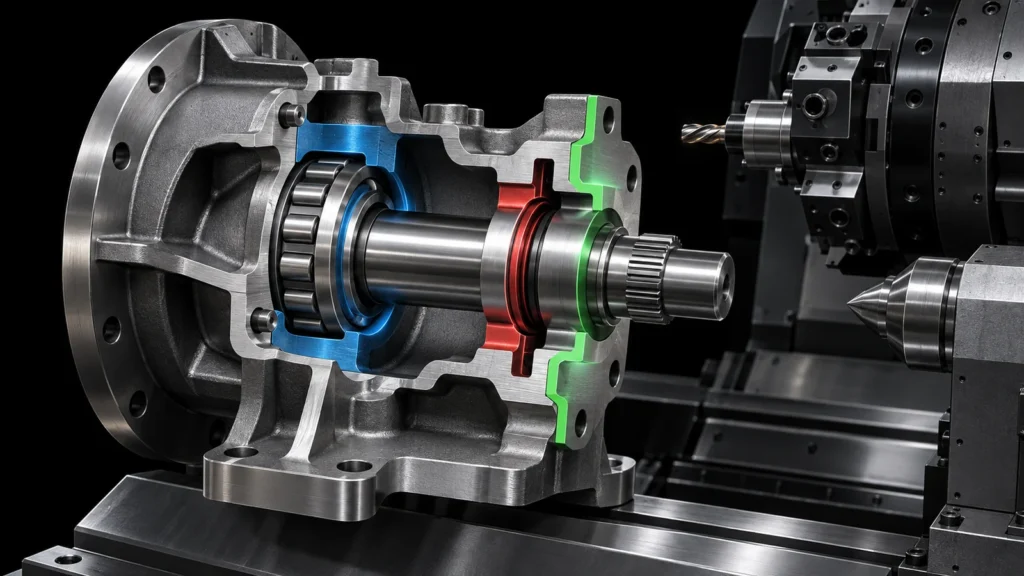 Eine zweckmäßige Zeichnung unterscheidet kritische Merkmale von Maßen, die nur die allgemeine Form definieren. Kritische Zonen umfassen üblicherweise Lagersitze, Dichtflächen, Positionierbezüge, Passbohrungen, kontrollierte Spalte, Bewegungsschnittstellen und Merkmale, die ein anderes Bauteil positionieren. Kosmetische Grenzen, Freigangsmerkmale und nicht paarende Außengeometrie erlauben oft ein weiteres Prozessfenster.
Das bedeutet nicht, dass jedes unkritische Maß locker sein sollte. Es bedeutet, dass die Toleranz einen angegebenen Grund haben sollte. Wenn jedes Maß denselben engen Grenzwert trägt, muss der Lieferant so kalkulieren, als könnte jedes Merkmal das Teil aussortieren. Das Ergebnis ist mehr Prozesskontrolle und Prüfung, als die Baugruppe möglicherweise benötigt.
Für Zeichnungen, die allgemeine Grenzmaße verwenden, erläutert der Artikel über ISO 2768 für CNC-Zeichnungen wo ein Allgemeintoleranz-Hinweis hilfreich ist und wo merkmalspezifische Anforderungen ihn weiterhin außer Kraft setzen müssen.
Eine Toleranz ist unvollständig, solange die Messung nicht eindeutig ist
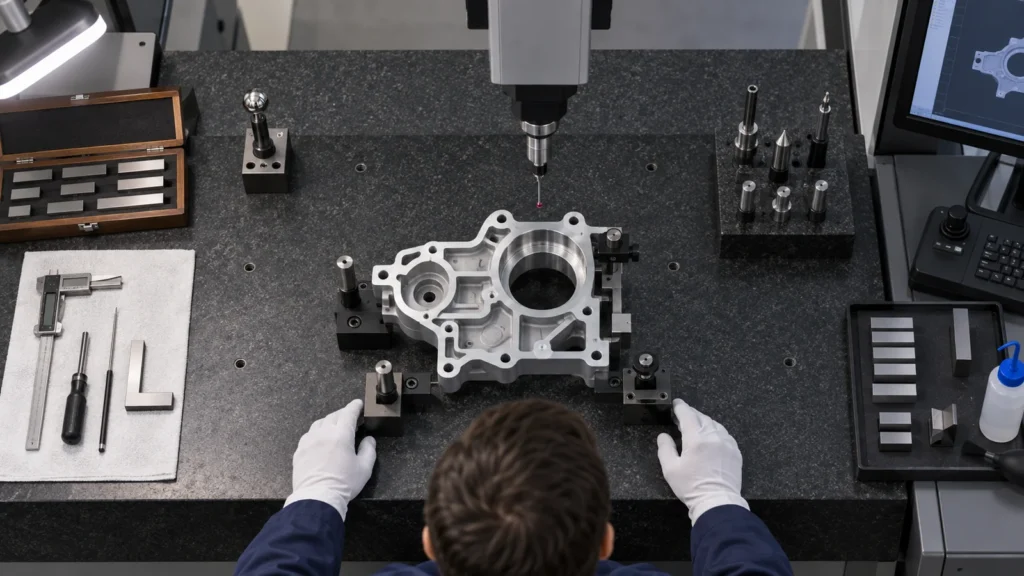 Zwei Lieferanten können dieselbe Angabe unterschiedlich interpretieren, wenn die Zeichnung keine Bezugselemente, Messbedingungen, Stichprobenentnahme, Berichterstattung oder das für das Merkmal geeignete Messinstrument festlegt. Diese Mehrdeutigkeit wirkt sich auf den Preis aus, da ein Angebot eine einfache Maßprüfung enthalten kann, während ein anderes eine spezielle Vorrichtung, ein KMG-Programm, einen vollständigen Bericht oder eine 100%-Prüfung umfasst.
Legen Sie fest, ob der Käufer einen Erstmusterbericht, eine Produktionsstichprobe, Fähigkeitsnachweise, Materialaufzeichnungen oder lediglich die Konformität mit der Zeichnung benötigt. Die Qualitätskontroll-Workflow liefert den Kontext, um Prüfnachweise mit dem Projektrisiko abzustimmen. Mehr Papierkram ist nicht automatisch besser; die Nachweise sollten die Abnahmefrage beantworten.
- Kritische Merkmale getrennt von informativen Maßen identifizieren.
- Bestätigen, ob Beschichtung, Galvanisierung oder Wärmebehandlung vor der endgültigen Messung erfolgt.
- Die Bezugsdefinition angeben, wenn eine geometrische Beziehung die Funktion steuert.
- Stichprobenumfang und Berichtsformat vor der Bestellfreigabe vereinbaren.
- Meinungsverschiedenheiten über Messmethoden klären, bevor Teile die Endprüfung erreichen.
Auflösung ist nicht gleichbedeutend mit Messsicherheit
Ein Messgerät, das zusätzliche Dezimalstellen anzeigt, beweist nicht automatisch, dass das Ergebnis zuverlässig ist. Zugänglichkeit, Aufspannung, Tasterstrategie, Oberflächenbeschaffenheit, Temperatur, Bedienermethode und Bezugssimulation können das Ergebnis alle beeinflussen. Wenn das Abnahmeband sich der Unsicherheit der gewählten Methode nähert, können Lieferanten wiederholte Messungen oder einen stärker kontrollierten Prüfweg einbeziehen.
Käufer und Lieferant sollten außerdem vereinbaren, ob ein gemeldetes Ergebnis das Teil im Raumzustand, unmittelbar nach der Bearbeitung oder nach einer festgelegten Stabilisierungsphase darstellt. Dies ist wichtig für große Teile, dünne Strukturen, Polymere und Komponenten, die nach der Bearbeitung einer thermischen oder chemischen Behandlung unterzogen werden.
Nicht jedes Teil enger tolerieren, um eine unbekannte Toleranzkette zu beheben
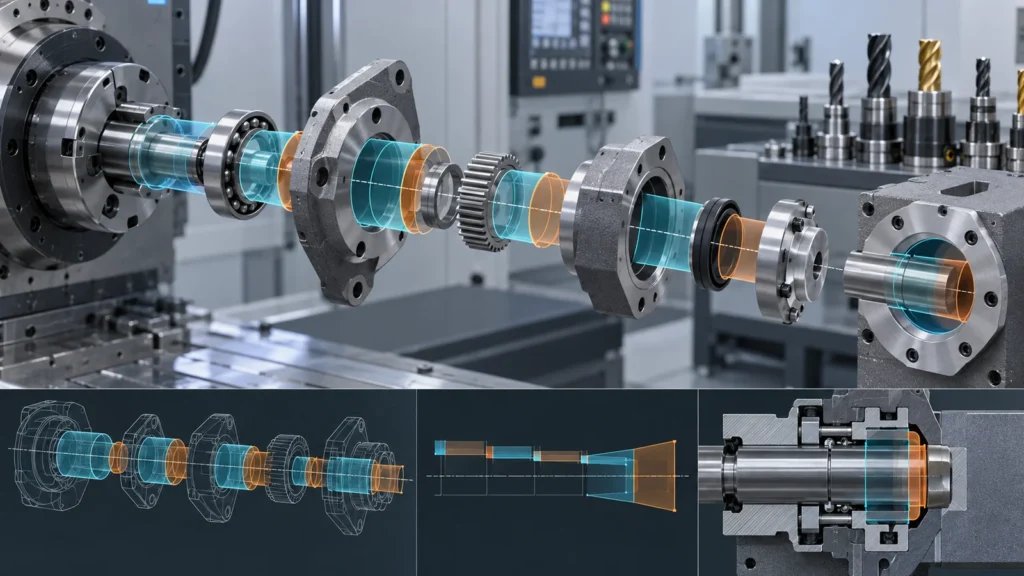 Baugruppen erhalten manchmal unnötig enge Teiltoleranzen, weil niemand berechnet hat, wie sich Abweichungen anhäufen. Dies kann Kosten in jede Komponente verlagern, ohne zu belegen, dass der fertige Mechanismus funktioniert. Eine Toleranzkettenanalyse sollte Einflussfaktoren, Abweichungsrichtung, Bezugsbeziehungen und die funktionale Grenze, die nicht überschritten werden darf, identifizieren.
Wenn eine Schnittstelle das Risiko dominiert, kann die Kontrolle dieser Schnittstelle wirtschaftlicher sein als das Engertolerieren unabhängiger Maße. Wenn mehrere unabhängige Merkmale beitragen, können geometrische Toleranzen oder ein anderes Bezugsschema die Designabsicht direkter ausdrücken. Der Leitfaden zur Toleranzkettenanalyse behandelt diese Überlegungen auf Baugruppenebene ausführlich.
Das Baugruppenergebnis schützen, nicht eine übernommene Zeichnungsgewohnheit
Alte Zeichnungen bewahren oft Grenzwerte von einem früheren Lieferanten, Prozess oder Produktstand. Bevor sie als dauerhaft behandelt werden, sollten das Gegenstück, der Lastpfad, der Verstellmechanismus und die Einsatzumgebung überprüft werden. Eine Toleranz, die einst einen instabilen vorgelagerten Prozess kompensierte, ist möglicherweise nicht mehr erforderlich; umgekehrt kann eine übermäßig erscheinende Anforderung die Austauschbarkeit über mehrere Produktionslose hinweg schützen.
Diese Überprüfung sollte kontrolliert erfolgen. Das Lockern eines Grenzwerts ohne Prüfung des Gegenstücks kann Abweichungen in Montagearbeit, selektive Passung, Feldanpassung oder Gewährleistungsrisiko verlagern. Das Ziel ist gesamte Fertigungseffizienz, nicht ein niedrigerer Bearbeitungspreis, der an anderer Stelle Kosten verursacht.
Führen Sie vor der Anforderung neuer Angebote eine Toleranz-Kosten-Prüfung durch
 Eine Prüfung sollte kollaborativ erfolgen und nicht aus einer pauschalen Anweisung bestehen, “alle Toleranzen zu öffnen”. Die Konstruktion schützt die Funktion; die Fertigung identifiziert die Vorgänge, Steuerungen und Messungen, die jede Anforderung mit sich bringt. Das Ergebnis sollte eine überarbeitete oder präzisierte Zeichnung sein, nicht ein informelles Versprechen, dass die Werkstatt “ihr Bestes geben wird”.”
Das nützlichste Ergebnis ist nicht immer eine lockerere Toleranz. Manchmal bestätigt die Prüfung, dass ein enger Grenzwert unerlässlich ist. Auch dann reduzieren ein klarer funktionaler Grund und ein Prüfplan die Unsicherheit bei der Angebotserstellung und machen konkurrierende Angebote leichter vergleichbar.
Was ein Lieferant nach der DFM-Prüfung zurückgeben sollte
Nützliches Feedback benennt das genaue Merkmal, den erzeugten Arbeitsgang oder die erzeugte Steuerung, das verwaltete Risiko und mindestens eine Alternative. Eine Alternative könnte das Bezugssystem ändern, eine kritische Oberfläche isolieren, ein Bearbeitungsaufmaß belassen, eine Ecke oder ein Zugangsmerkmal ändern oder den Prüfplan überarbeiten. Eine vage Aufforderung, “Toleranzen zu lockern”, reicht nicht aus, da sie dem Konstruktionsteam keine Grundlage für die Beurteilung des funktionalen Risikos bietet.
Der Käufer sollte akzeptierte Änderungen in der kontrollierten Zeichnung oder Spezifikation festhalten. E-Mail-Erläuterungen, die nie in die freigegebene Revision gelangen, können dazu führen, dass verschiedene Abteilungen – oder Nachbestellungen – unterschiedliche Abnahmeregeln anwenden.
Kostenfragen bei engen Toleranzen
Erhöht jede engere Toleranz die CNC-Bearbeitungskosten?
Nein. Eine kleine Änderung kann innerhalb eines bestehenden Prozessfensters bleiben. Die Kosten ändern sich wesentlich, wenn die Anforderung zusätzliche Arbeitsgänge, Rüststeuerung, Oberflächenbearbeitung, Prüfung, Dokumentation oder Ausschussrisiko mit sich bringt.
Sollte eine Zeichnung für jedes Maß dieselbe Toleranz verwenden?
In der Regel nicht. Funktionale Merkmale sollten Grenzwerte erhalten, die auf Passung, Ausrichtung, Dichtheit, Bewegung und Montagerisiko basieren. Für allgemeine Geometrie kann oft eine angemessene Allgemeintoleranz verwendet werden.
Kann besseres GD&T die Bearbeitungskosten senken?
Das ist möglich, wenn es die Funktion genauer vermittelt als enge Koordinatentoleranzen. Schlecht gewählte geometrische Steuerungen können die Kosten ebenfalls erhöhen, daher müssen die Bezugsstruktur und das Abnahmeverfahren praxisgerecht sein.
Warum beeinflusst die Prüfung das Angebot so stark?
Kritische oder schwer zugängliche Merkmale können Programmierung, Vorrichtungen, kalibrierte Lehren, KMG-Zeit, Umgebungskontrolle, wiederholte Prüfungen oder detaillierte Berichte erfordern. Der Prüfungsumfang sollte vor der Angebotserstellung vereinbart werden.
Wann sollte eine Toleranz eng bleiben?
Sie sollte eng bleiben, wenn eine Erweiterung des Grenzwerts ein unannehmbares Risiko für Passung, Dichtheit, Bewegung, Ausrichtung, Sicherheit, Aussehen oder geregelte Abnahme schafft. Eine Kostenreduzierung sollte keine Anforderung entfernen, die die Funktion schützt.