
Выбирайте между ЧПУ-обработкой, лазерной резкой и гидроабразивной резкой, исходя из готовой геометрии, а не из названия станка. Лазер и гидроабразив обычно рассматривают для контуров, вырезаемых из листа или плиты; ЧПУ-обработка лучше подходит, когда детали нужны карманы, отверстия, резьба, точные поверхности или элементы с нескольких сторон. Резка заготовки с последующей ЧПУ-доводкой часто является практичным решением, когда один процесс не может обеспечить одновременно экономичный контур и функциональные интерфейсы.
Компромисс здесь не сводится к скорости против точности. Тепловложение, состояние кромки, материал, толщина, раскладка, использование заготовки, базирование и количество последующих операций — всё это влияет на стоимость принятой детали. Прежде чем сравнивать предложения, определите, какие кромки и поверхности служат для базирования, герметизации, соединения или восприятия нагрузки.
Начните с геометрии, которая должна быть обработана
Классифицируйте каждый элемент по способу его изготовления и назначению. Плоский контур можно вырезать быстро, тогда как посадочное отверстие под подшипник, резьбовое отверстие, уплотнительная поверхность, цековка или трёхмерный карман могут потребовать последующей обработки. Ключевой вопрос — является ли сама резаная кромка функциональной или лишь определяет заготовку.
Если деталь по сути представляет собой двумерный профиль, процессы резки могут сократить объём съёма материала по сравнению с фрезерованием всего контура из цельной заготовки. Если у детали несколько обработанных плоскостей, точное расстояние между поверхностями или элементы, привязанные к общей базе, ЧПУ может упростить маршрут, создав эти взаимосвязи в контролируемых установках. Плоский профиль с несколькими критичными элементами может сочетать оба подхода.
Для чего предназначен каждый маршрут
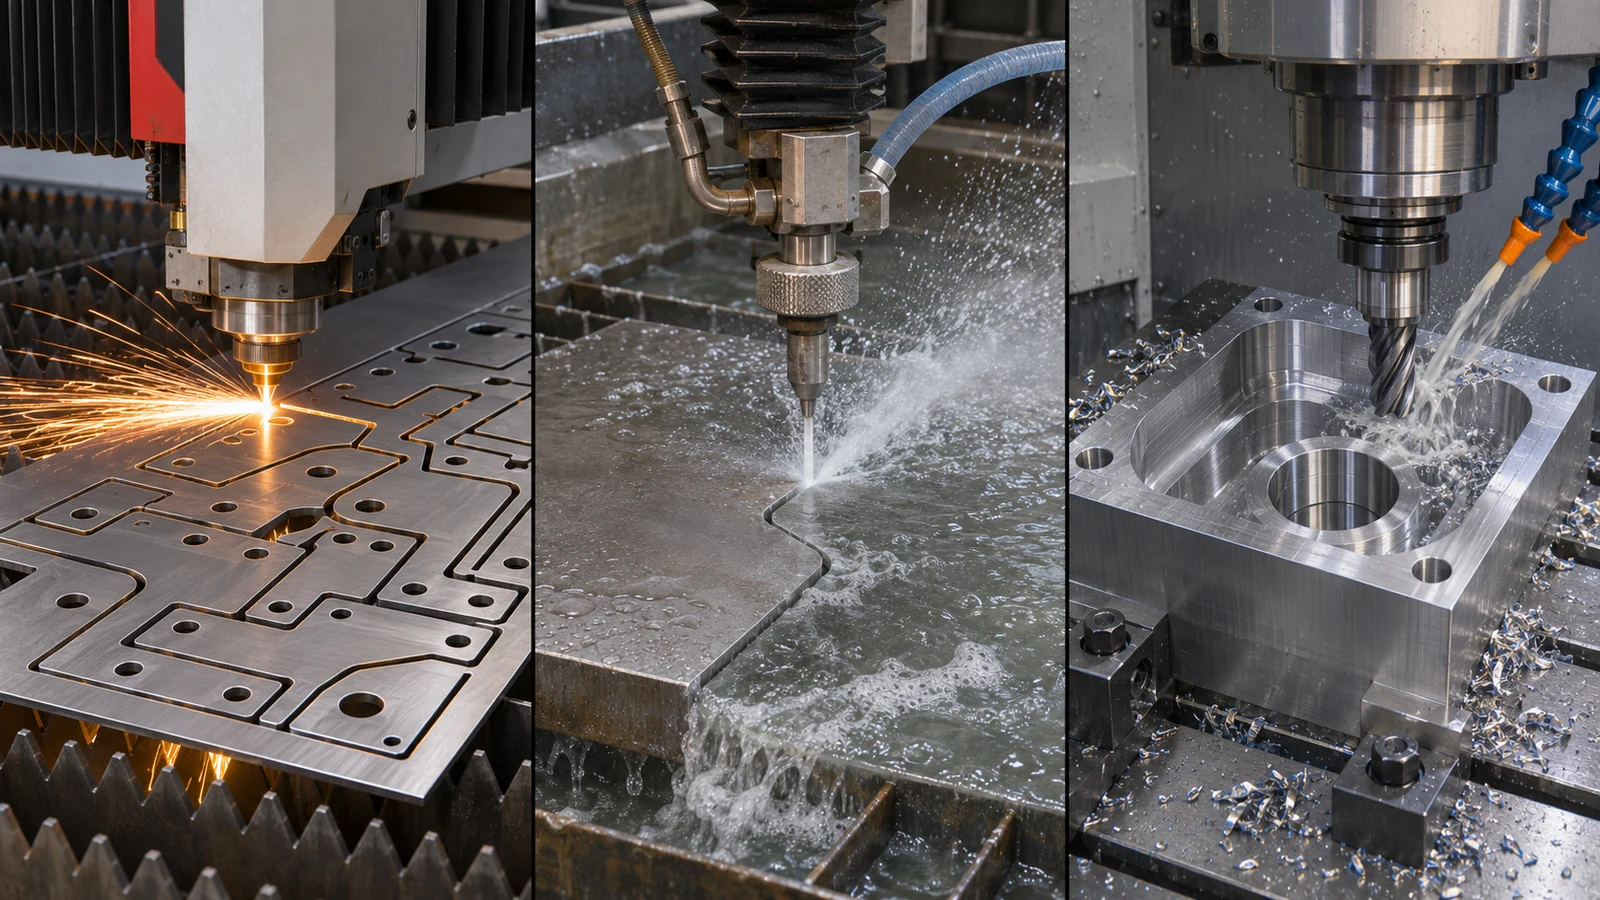
Лазерная резка направляет сконцентрированный тепловой луч через материал. Она может быть эффективной для раскроя листовых профилей, но пригодный результат зависит от сплава, толщины, отражательной способности, вспомогательного газа, параметров резки, требований к кромке и оборудования. Термически изменённый материал или деформация могут иметь значение вблизи сварного шва, уплотнительной поверхности, усталостно-критичной кромки или последующего обрабатываемого элемента. Не считайте лазерно-резаную кромку готовой базой.
Гидроабразивная резка удаляет материал струёй высокого давления с абразивом. Она исключает термически изменённую зону, характерную для лазерной резки, что может быть полезно для термочувствительных материалов или конструкций, где термическое изменение недопустимо. Резка всё равно может иметь конусность, полосы, неравномерность кромки и класс чистоты, зависящий от настроек процесса. Гидроабразивную резку не следует рассматривать как замену обработанной посадочной поверхности только потому, что процесс холодный.
ЧПУ-обработка удаляет материал режущим инструментом и может создавать плоскую и трехмерную геометрию, отверстия, резьбу, карманы и контролируемые интерфейсы. Экономика зависит от формы заготовки, съема материала, доступа инструмента, количества установов, закрепления заготовки и контроля. Фрезерование из плиты или заготовки может приводить к отходу материала на тонком профиле, тогда как оно может быть целесообразным, когда готовая деталь требует существенной трехмерной детализации. См. раздел сайта возможностей ЧПУ-фрезерования для контекста процесса.
Сравнивайте процесс применительно к детали
| Фактор решения | Лазерная резка | Абразивная гидроабразивная резка | ЧПУ-обработка |
|---|---|---|---|
| Типичная исходная геометрия | Профиль листа или плиты | Профиль листа или плиты | Плита, пруток, заготовка, экструзия или заготовка, близкая к конечной форме |
| Прочность элементов | Быстрая резка профиля; позже может потребоваться механическая обработка для отверстий, резьбы и базовых поверхностей | Холодная резка профиля; для функциональных кромок и интерфейсов может все еще потребоваться финишная обработка | Хорошо подходит для 3D-элементов, обработанных поверхностей, отверстий, карманов и резьбовых деталей |
| Термические соображения | Термический процесс; проверьте подвод тепла и состояние кромки для материала и применения | Отсутствие термической зоны термического влияния от режущей струи; проверьте профиль кромки и качество поверхности | Механическая резка; проверьте усилие резания, закрепление заготовки, заусенцы и деформацию |
| Основные факторы затрат | Раскрой/вложение, толщина, поведение материала, требования к кромке и объём | Время резки, расход абразива, толщина, качество кромки и объём | Наладка, заготовка, время съёма, доступ инструмента, контроль и финишная обработка |
| Следующий наилучший вопрос | Приемлема ли кромка в состоянии после резки? | Достаточна ли точность профиля реза для последующей операции? | Могут ли требуемые элементы использовать общие базы и доступные установы? |
Это таблица предварительного выбора маршрута, а не универсальная таблица допусков или толщин. Фактические возможности зависят от станка, материала, геометрии, параметров резки и метода приёмки. Запрашивайте у поставщиков подтверждения по конкретной детали, а не применяйте обобщённые цифры.
Состояние кромки может изменить маршрут
Кромки после лазерной резки могут требовать удаления заусенцев или механической обработки, если грат, конусность кромки, термические эффекты или локальное состояние поверхности могут повлиять на посадку, усталостную прочность, покрытие или соединение. Кромки после гидроабразивной резки исключают лазерный подвод тепла, но направление резки, поведение абразивной струи и настройки качества могут оставлять конусность или полосчатость. Оба процесса могут давать полезную заготовку, оставляя функциональный интерфейс для последующей операции.
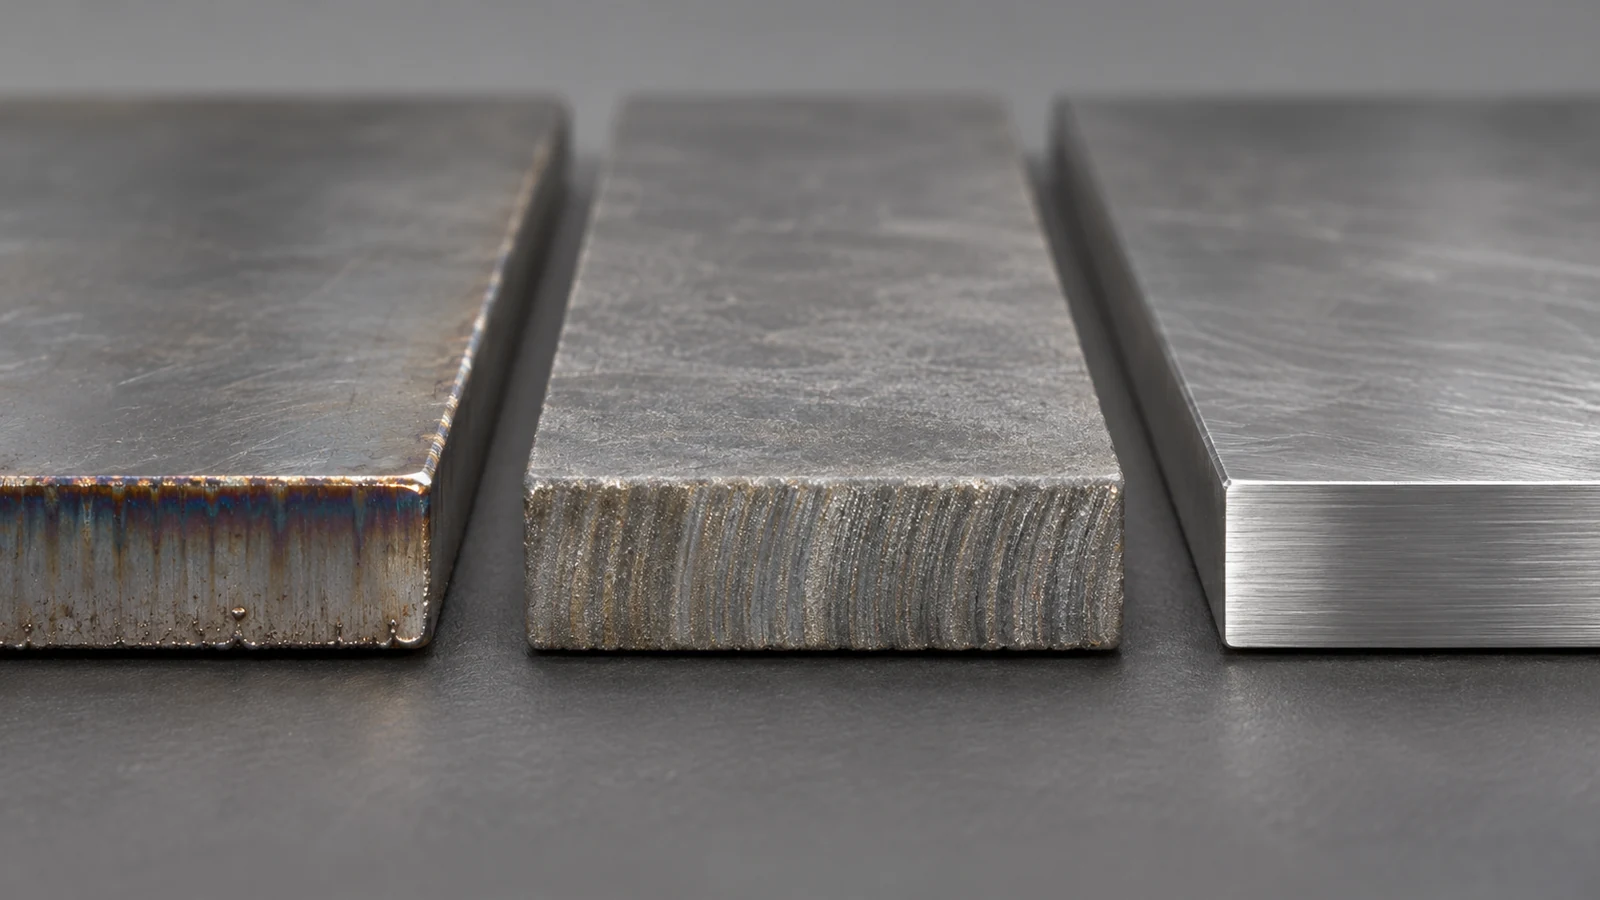
Для ЧПУ соответствующий риск — не зона термического влияния (HAZ), а взаимодействие сил резания, съёма материала, досягаемости инструмента, закрепления и остаточных напряжений. Тонкие детали могут смещаться при освобождении; обработанная кромка может иметь заусенцы; большой вылет может вызывать отжатие. Маршрут должен определять, какие элементы обрабатываются черново, какие — окончательно, как базируется деталь и когда проводится контроль.
Используйте гибридный маршрут, когда заготовка простая
Лазерная или гидроабразивная заготовка с последующей обработкой на ЧПУ может быть оправдана, когда периметр представляет собой недорогой двухмерный рез, но детали также нужны точные отверстия, уплотнительные поверхности, резьбовые отверстия или фрезерованные карманы. Профиль реза может служить черновым контуром, а обработанные базы устанавливают окончательную взаимосвязь функциональных элементов.
Такой гибридный маршрут работает только тогда, когда заготовка имеет достаточный припуск для окончательной обработки и может базироваться повторяемо. Задайте припуск на чертеже или в технологическом плане, определите базы, создаваемые первыми, и установите, можно ли использовать кромку реза в качестве базы. Если кромка не контролируется для этой цели, используйте обработанную базу. Поставщику услуг ЧПУ следует передать состояние заготовки, направление резки при необходимости, припуск, количество и окончательные элементы приёмки.
Составляйте запрос так, чтобы сравнивать сопоставимое
Отправляйте одну и ту же модель и ревизию чертежа каждому поставщику. Отметьте критичные поверхности, размеры посадки, требования к отверстиям и резьбе, снятие кромок, отделку, материал и его состояние, количество и документы контроля. Уточните, включает ли предложение готовую деталь или только вырезанную заготовку, и включены ли удаление заусенцев, вторичная механообработка, отделка, контроль, упаковка и сертификация материала.
Сравнивайте общую стоимость и риск на принятую деталь. Низкая цена профильной резки может вырасти, если кромка требует значительной доработки или если для базирования детали нужна дополнительная операция. Предложение только на ЧПУ может быть неоправданно высоким, если большая часть материала снимается лишь для создания плоского контура. Укажите, что должно быть функционально контролируемым, и позвольте предложению по маршруту объяснить, как поставщик будет это изготавливать и проверять.
Часто задаваемые вопросы
Всегда ли гидроабразивная резка лучше лазерной для толстого металла?
Универсального правила не существует. Сравните фактический сплав, толщину, требования к кромке, риск деформации, качество реза, производительность и следующую операцию. Толстая термочувствительная деталь может требовать гидроабразивной резки, тогда как для другой геометрии может лучше подойти иной маршрут обработки.
Могут ли лазерная или гидроабразивная резка изготовить готовую прецизионную деталь?
Они могут изготавливать готовые детали, когда геометрия и требования к приёмке соответствуют возможностям процесса. Если детали требуются контролируемые отверстия, резьба, несколько базовых поверхностей или трёхмерные элементы, предусмотрите механическую обработку или другой этап финишной обработки.
Когда следует сочетать резку и CNC-обработку?
Сочетайте их, когда вырезанная заготовка снижает отходы или время резки, а CNC создаёт элементы, определяющие посадку, герметизацию, выравнивание или сборку. Заготовка должна иметь подходящий припуск и воспроизводимую стратегию базирования.