
Choisissez le 2011 pour un composant tourné parce que la spécification complète de la pièce s'y prête, et non simplement parce que l'alliage se coupe facilement. L'usinage de l'aluminium 2011 peut être intéressant pour des pièces détaillées en barre avec des opérations répétées de tournage, de perçage et de filetage. Cet avantage doit résister aux vérifications sur l'état métallurgique du matériau, l'exposition à la corrosion, l'assemblage et la finition requise. Un cycle de coupe rapide a peu de valeur si le stock choisi ne peut pas satisfaire au plan après les opérations en aval.
Dans cet article
- Vérifiez la fonction de la pièce avant de choisir une barre à coupe facile
- Une bonne formation des copeaux n'élimine pas le besoin d'un plan de coupe
- Une entretoise filetée montre où le processus peut échouer
- Décidez de la finition avant de figer les dimensions usinées
- Rendez la spécification d'achat exploitable lors du contrôle
- Questions sur le choix et l'usinage du 2011
Un exemple de départ utile est une entretoise filetée avec un épaulement de positionnement. Son filetage doit s'assembler, son épaulement doit s'appuyer, et sa surface extérieure peut nécessiter un traitement protecteur ou décoratif. Ces trois fonctions doivent guider la sélection du matériau avant que le programmeur ne choisisse une avance ou une plaquette.
Vérifiez la fonction de la pièce avant de choisir une barre à coupe facile
Le 2011 est un alliage d'aluminium-cuivre à usinabilité améliorée. Les données publiées des fournisseurs identifient des additions associées à son usinabilité, notamment le plomb et le bismuth. Spécifiez l'alliage réel, l'état métallurgique et la forme du produit sur le bon de commande. Ne substituez pas une désignation d'aluminium voisine parce qu'un tableau de matériaux lui attribue une cote d'usinabilité similaire. Ces cotes comparent des conditions d'essai ; elles n'établissent pas la performance du composant livré.
Commencez par les interfaces. Une entretoise à l'intérieur d'un ensemble abrité présente un problème de sélection différent d'un raccord exposé qui doit être soudé ou s'accorder avec un panneau anodisé visible. Demandez quelles surfaces portent la charge, si un métal différent est en contact avec la pièce, et si l'application impose des restrictions sur la composition du matériau. L'équipe de conception ou de conformité responsable doit régler toute restriction de composition pour ce produit ; le nom de l'alliage n'est pas une déclaration d'approbation.
Pour une géométrie de révolution, Usinage de l'aluminium 2011 peut convenir à une voie de tournage à barre. La question pertinente est de savoir si l'alésage, le filetage et l'épaulement peuvent partager des références de positionnement fiables. Un motif de trous ou une poche latérale peut ajouter des opérations de fraisage, mais cela n'invalide pas automatiquement l'alliage. Cela modifie le montage, la manutention et le plan de contrôle qui font partie du devis.
Une bonne formation des copeaux n'élimine pas le besoin d'un plan de coupe
Un stock à coupe facile peut rendre la maîtrise des copeaux moins problématique qu'une alternative plus ductile, mais les copeaux doivent toujours pouvoir s'évacuer. Dans un alésage en retrait ou un dégagement de filetage étroit, les copeaux piégés peuvent marquer une surface finie ou être recoupés. Examinez la caractéristique avec le chemin d'évacuation des copeaux le plus long, plutôt que d'accepter un montage parce que le premier diamètre extérieur semble propre. L'essai doit inclure la profondeur réelle de l'alésage, le dégagement de filetage et les caractéristiques interrompues.
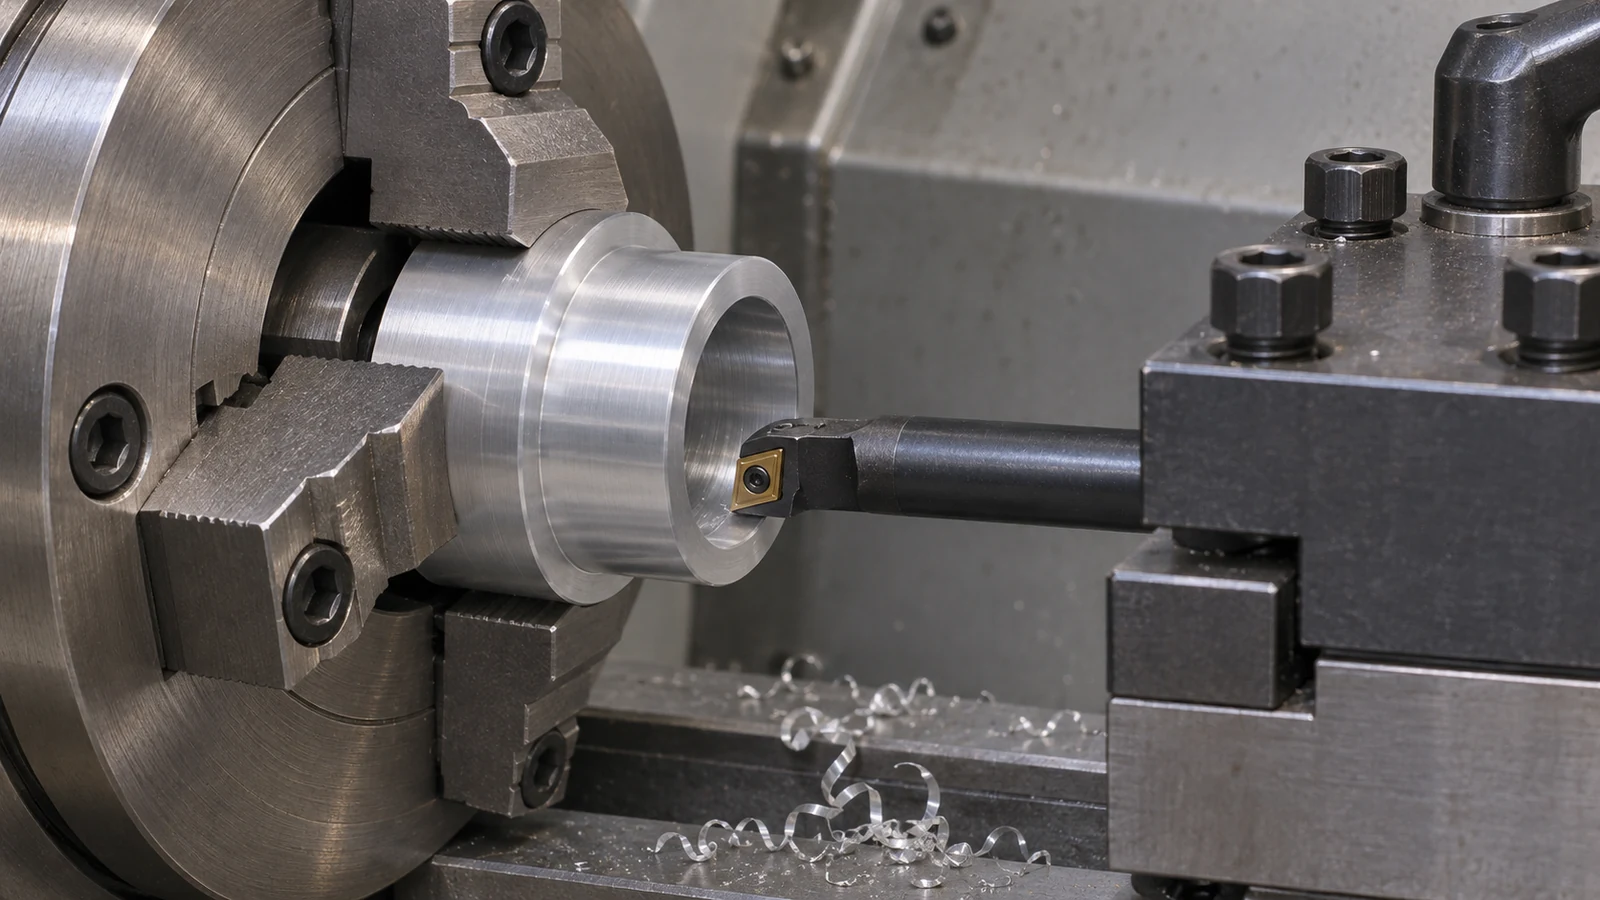 Utilisez un outillage et des conditions de départ adaptés au stock et à l'opération exacts. Vérifiez l'arête de coupe pour détecter du matériau adhérent, de l'usure et des dommages lorsqu'une finition change. Augmenter uniquement la vitesse de broche ne permet pas de distinguer ces causes. Notez quelle caractéristique perd en premier la qualité de surface et si le changement suit le temps de coupe, le remplacement de l'outil, l'alimentation en liquide de refroidissement ou un engagement particulier. Cet enregistrement permet une correction utile au lieu d'une succession d'ajustements sans rapport.
Les petits épaulements et les sections étroites introduisent un problème distinct : le maintien. Une pièce peut être facile à usiner et néanmoins se déplacer sous les efforts de serrage ou de tronçonnage. Laissez une zone de maintien stable pendant la génération des caractéristiques fonctionnelles. Si une seconde prise de pièce saisit un diamètre fini, définissez comment la surface est protégée et comment la référence axiale est rétablie. Pour une entretoise mince, inspectez la géométrie après démoulage avant de considérer une mesure prise dans le mandrin comme une acceptation.
Une entretoise filetée montre où le processus peut échouer
Considérez une entretoise hypothétique avec un filetage externe, un alésage de dégagement central et un épaulement qui se positionne contre une plaque. La conception spécifie initialement une tolérance serrée sur chaque diamètre. L'examen de l'assemblage montre que le filetage et l'épaulement contrôlent la fonction, tandis que le diamètre extérieur restant assure le dégagement. Le relâchement de cette cote de dégagement peut réduire les finitions et inspections inutiles sans affaiblir les exigences fonctionnelles.
Planifiez le chanfrein d'entrée et le faux-rond du filetage en même temps que la pièce conjuguée. Un calibre à filets peut confirmer une exigence de filetage convenue, mais il ne peut pas démontrer que l'entretoise atteint son épaulement sans interférence. Le composant conjugué peut s'arrêter contre un filet incomplet, une bavure ou un dégagement inapproprié avant que l'épaulement ne s'appuie. Inspectez la transition et, lorsque le contrat d'achat le prévoit, utilisez un contrôle conjugué représentatif en complément de l'inspection dimensionnelle.
L'usinage de l'aluminium 2011 doit également tenir compte de la séquence de réalisation de ces interfaces. La finition de l'alésage et de l'épaulement dans une même prise de pièce peut simplifier leur relation ; une opération ultérieure ne doit endommager ni l'un ni l'autre. Si le tronçonnage laisse la face d'appui non finie, la seconde opération nécessite une méthode de localisation axiale définie. La simple mesure de la longueur totale ne prouve pas que la face d'appui présente la relation requise avec l'alésage.
Cet exemple est une revue de plan, et non un cas client ni une recette de production qualifiée. Sa valeur réside dans la séparation des ajustements fonctionnels de la géométrie de dégagement. La même revue s'applique à un adaptateur fileté ou à une entretoise d'instrument, mais le chargement réel, l'engagement du filetage et les critères d'acceptation restent spécifiques au plan.
Décidez de la finition avant de figer les dimensions usinées
La facilité d'usinage du 2011 ne doit pas être confondue avec une aptitude universelle au soudage, à l'exposition corrosive ou à l'anodisation décorative. Les recommandations matériaux publiées décrivent des compromis dans ces domaines. Si l'assemblage exige un joint soudé ou une finition visible étroitement contrôlée, évaluez cette exigence avec les fournisseurs de matériau et de finition avant d'acheter un lot de barres. Un procédé choisi pour un autre alliage d'aluminium peut ne pas se transposer à l'identique.
Marquez les surfaces nécessitant un traitement, celles nécessitant un masquage et les caractéristiques dont l'acceptation est définie après traitement. Un filetage fonctionnel ou un diamètre de localisation peut nécessiter une surépaisseur ou une surface protégée, selon le procédé spécifié. Le plan doit distinguer une cote d'usinage avant traitement d'une cote finale livrée. Sinon, deux fournisseurs peuvent suivre des instructions apparemment correctes et néanmoins être en désaccord sur une pièce rejetée.
Le site options de finition de surface fournir un point de départ pour cette discussion, et non la preuve que chaque finition convient à cette nuance. Pour une pièce décorative, convenez d'un échantillon d'aspect ou d'une méthode d'acceptation appropriés. Pour une pièce fonctionnelle, privilégiez l'ajustement, la protection et la localisation des interfaces traitées plutôt qu'une exigence non spécifiée de surface uniformément esthétique.
Rendez la spécification d'achat exploitable lors du contrôle
Un dossier d'usinage utile pour l'aluminium 2011 identifie la désignation et l'état métallurgique du brut, les caractéristiques critiques, les exigences de filetage, l'état des arêtes et l'état de traitement final. Ajoutez la référence d'inspection et les surfaces qui doivent être protégées pendant la manutention. Référez-vous à la révision pertinente du plan de la pièce afin que l'usineur, le prestataire de finition et l'inspecteur travaillent à partir de la même définition.
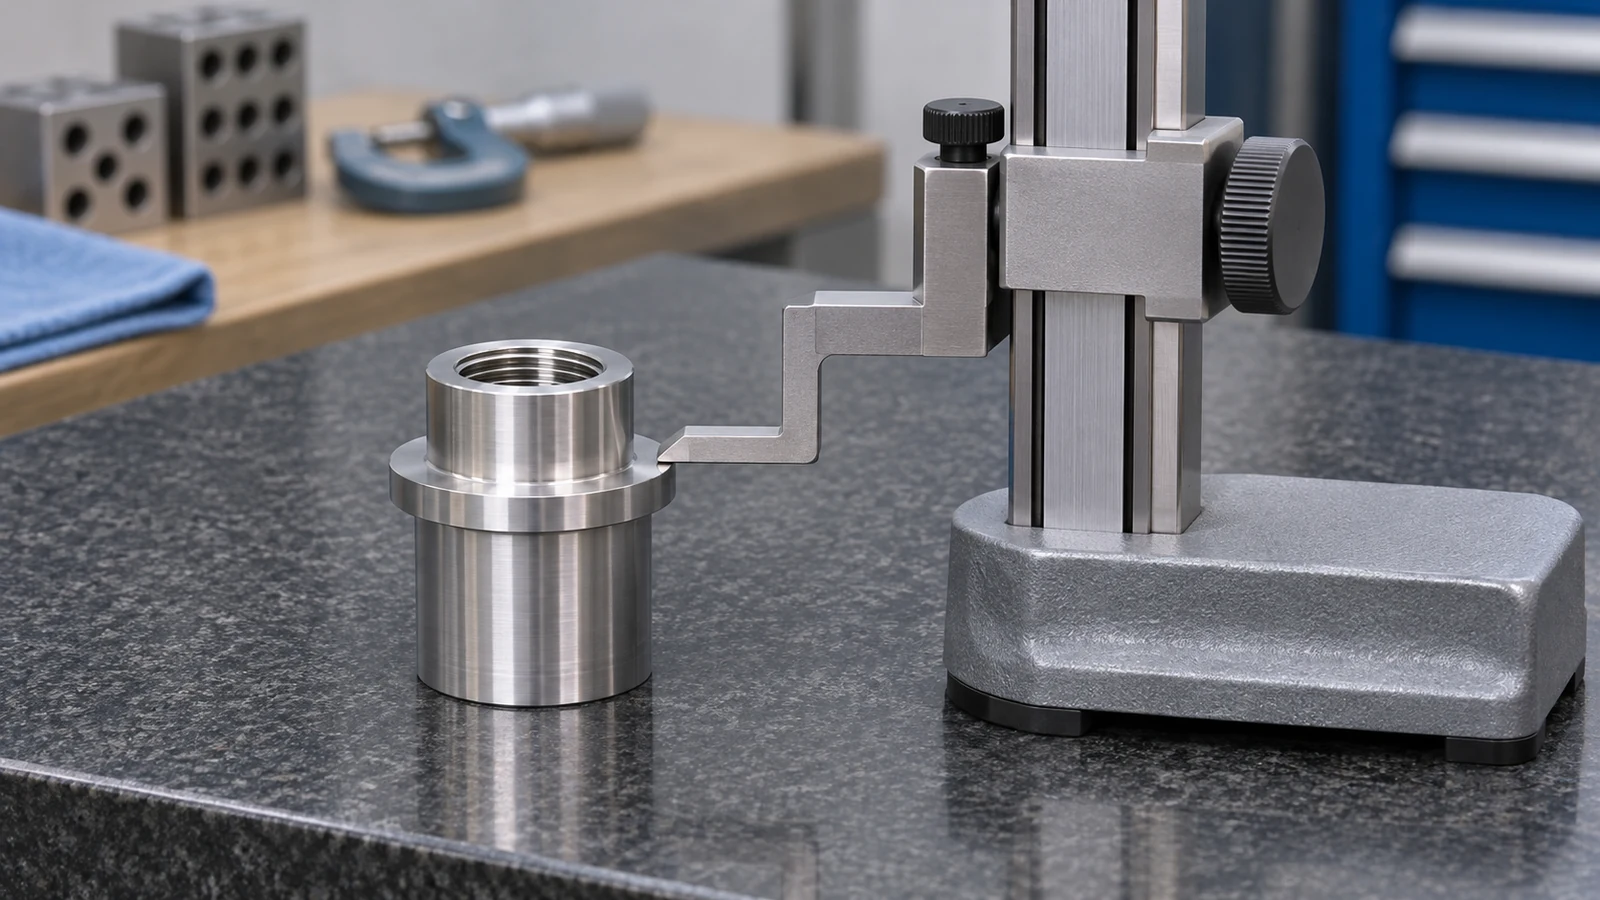 Distinguez les défauts de surface selon leurs conséquences. Une marque sur un diamètre de dégagement, une bavure en relief sur une face d'appui et un dommage sur un filetage en prise sont des questions d'acceptation différentes. Spécifiez les limites fonctionnelles plutôt que d'exiger une “ finition parfaite ” non définie. Incluez toute exigence de propreté ou de conditionnement empêchant les copeaux ou débris libres d'atteindre l'assemblage.
Comparez les matériaux en aluminium alternatifs lorsque les conditions de service ou les exigences de finition l'emportent sur l'avantage d'usinage. La comparaison utile porte sur la filière complète : disponibilité du brut, nombre de prises de pièce, finition, inspection et risque de rejet de pièces. L'usinabilité est une donnée de cette décision, pas la décision elle-même.
Questions sur le choix et l'usinage du 2011
Le 2011 est-il toujours un meilleur choix que le 6061 pour les pièces tournées ?
Non. Son comportement de décolletage peut convenir à des composants tournés détaillés, mais le plan doit aussi satisfaire aux exigences de résistance, de corrosion, d'assemblage, de composition et de finition. Comparez les états métallurgiques fournis et les conditions de service de l'assemblage fini plutôt que de vous fier à un seul classement d'alliages.
Un fini de filetage propre peut-il remplacer un contrôle fonctionnel du filetage ?
Non. L'apparence ne détermine ni la dimension du filetage, ni l'engagement, ni l'appui sur l'épaulement. Utilisez la méthode de réception du filetage spécifiée et inspectez le dégagement et la transition susceptibles d'empêcher l'assemblage, avec des contrôles d'appariement inclus lorsque convenu.
Chaque surface doit-elle recevoir la même tolérance serrée ?
Uniquement si la fonction l'exige. Identifiez d'abord les ajustements, les faces d'appui et les relations de localisation. La géométrie de dégagement nécessite généralement un contrôle différent de celui d'une interface qui supporte une charge ou établit la position d'assemblage.
Quand le fournisseur de finition doit-il examiner le plan ?
Avant l'achat de la matière et la planification dimensionnelle finale lorsqu'un traitement affecte l'ajustement ou l'apparence. Confirmez la compatibilité de nuance, le masquage, la surépaisseur et si la réception a lieu avant ou après la finition.