
Einleitung: Die Präzisionskraft von Drahterodier-Services
In der Welt der fortschrittlichen Fertigung, in der Komplexität auf kompromisslose Genauigkeit trifft, hebt sich ein spezialisiertes Verfahren besonders ab. Drahterodier-Services repräsentieren den Höhepunkt der Präzisionsbearbeitung und ermöglichen die Herstellung von Teilen, die einst als unmöglich oder unerschwinglich teuer galten. Dieses berührungslose thermische Bearbeitungsverfahren nutzt kontrollierte elektrische Funken, um selbst härteste Metalle mit erstaunlicher Genauigkeit zu durchtrennen und dabei eine überlegene Oberfläche und perfekte Geometrie zu hinterlassen. Für Branchen, in denen Fehler keine Option sind – Luft- und Raumfahrt, Medizintechnik, Verteidigung und darüber hinaus – ist Drahterodieren nicht nur eine Dienstleistung; es ist ein entscheidender Wegbereiter für Innovation. Es verwandelt anspruchsvolle Designs in Realität, von komplexen Prototypen bis hin zu Serienfertigungsläufen, und hält dabei Toleranzen ein, die mit der Breite eines menschlichen Haares konkurrieren. Dieser Artikel befasst sich mit der Leistungsfähigkeit dieser Technologie und untersucht ihre Prinzipien, Vorteile und die umfangreichen Möglichkeiten, die sie dem modernen Ingenieurwesen bietet.
Was ist Drahterodieren? Ein tiefer Einblick in die elektroerosive Bearbeitung
Die drahtelektroerosive Bearbeitung (Wire EDM) ist ein Präzisionsverfahren zur Metallabtragung, bei dem ein dünner, elektrisch geladener Draht als Elektrode verwendet wird, um eine programmierte Kontur in ein Werkstück zu schneiden. Das Grundprinzip beruht auf kontrollierter Erosion durch eine Reihe schneller, wiederkehrender elektrischer Entladungen (Funken) zwischen dem Draht und dem leitfähigen Material, das in ein dielektrisches Fluid, typischerweise deionisiertes Wasser, eingetaucht ist.
Der Kernmechanismus: Funkenerosion
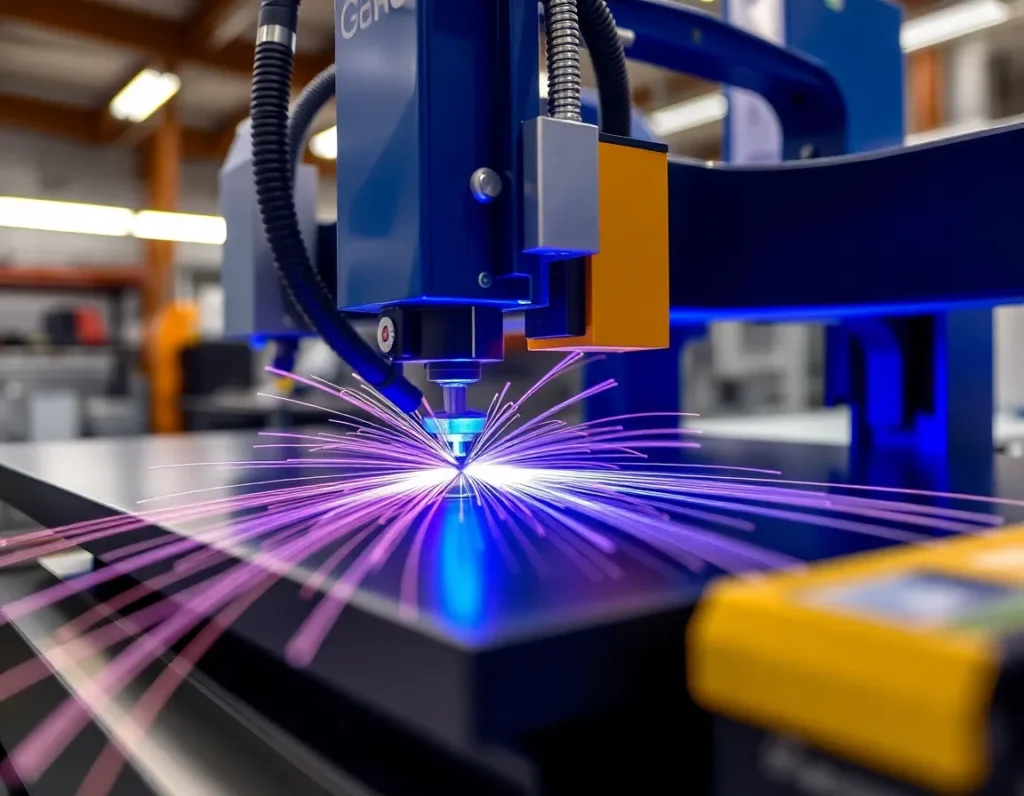
Der Prozess beginnt mit dem CNC-gesteuerten Draht, der kontinuierlich von einer Spule zugeführt wird und nahe am Werkstück positioniert ist, aber niemals physischen Kontakt herstellt. Zwischen dem Draht (negative Elektrode) und dem Werkstück (positive Elektrode) wird ein starkes elektrisches Potenzial erzeugt. Wenn der Spalt klein genug ist, bricht die Isoliereigenschaft des dielektrischen Fluids zusammen und ein Funke springt über. Dieser Funke erzeugt eine intensive, lokalisierte Hitze – über 10.000 Grad Celsius – die sofort einen mikroskopisch kleinen Teil des Werkstücks schmilzt und verdampft. Das fließende dielektrische Fluid spült dann die winzigen Ablagerungen weg und kühlt den Bereich, wodurch thermische Verformung verhindert wird. Dieser Zyklus wiederholt sich Hunderttausende Male pro Sekunde und erodiert stetig und präzise einen Pfad durch das Material.
Hauptkomponenten des Drahterodiersystems
- Die Drahtelektrode: Typischerweise aus Messing oder geschichtetem Kupfer gefertigt, kann der Drahtdurchmesser von 0,004 Zoll für Mikropräzisionsarbeiten bis über 0,012 Zoll für schwerere Schnitte reichen. Er ist ein Verbrauchsmaterial und läuft mit konstanter Geschwindigkeit von einer Vorratsspule zu einer Aufwickelspule.
- Das dielektrische Fluid (deionisiertes Wasser): Erfüllt drei kritische Funktionen: Es wirkt als Isolator, bis die Funkenspaltspannung erreicht ist, es spült erodierte Partikel weg (die “Späne” des Prozesses) und es kühlt das Werkstück und den Draht.
- Das CNC-Steuerungssystem: Das Gehirn der Operation. Es steuert präzise die Bewegung des Drahtes entlang der X- und Y-Achse (und oft auch U und V für Schrägschnitte) basierend auf einem digitalen Programm und kontrolliert den Spalt, die Drahtvorschubgeschwindigkeit und die Leistungseinstellungen, um die gewünschte Schnittqualität, Geschwindigkeit und Oberflächenbeschaffenheit zu erreichen.
- Der Arbeitstisch & die Stromversorgung: Das Werkstück wird sicher auf einem servogesteuerten Arbeitstisch gespannt. Die Stromversorgung erzeugt den gepulsten Gleichstrom, der die Funken erzeugt, wobei die Parameter fein auf das spezifische Material und die Oberflächenanforderungen abgestimmt werden.
Diese “berührungslose” Natur verleiht der Drahterosion ihren einzigartigen Vorteil: Da keine mechanische Kraft auf das Teil ausgeübt wird, gibt es keinen Werkzeugdruck, keine Gratbildung und kein Risiko der Verformung empfindlicher oder dünnwandiger Merkmale. Der Prozess kann gehärteten Stahl genauso einfach bearbeiten wie Aluminium, was ihn zu einer einzigartig vielseitigen Lösung im Arsenal der Präzisionsfertigung macht.
Drahterosion vs. konventionelle Bearbeitung: Wann und warum EDM wählen
Die Wahl des richtigen Fertigungsprozesses ist eine kritische technische Entscheidung. Während konventionelle Bearbeitung (Fräsen, Drehen) für viele Anwendungen hervorragend geeignet ist, bietet die Drahterosion eine Reihe von Vorteilen für spezifische Herausforderungen. Die Wahl hängt oft von Materialeigenschaften, Bauteilgeometrie, erforderlicher Präzision und Kosteneffizienz ab.
Wann Drahterosion die überlegene Wahl ist
- Gehärtete Materialien: Konventionelle Schneidwerkzeuge haben Schwierigkeiten mit oder können gehärtete Werkzeugstähle, Hartmetalle und exotische Legierungen nicht bearbeiten. Der Funkenerosionsprozess der Drahterosion wird von der Materialhärte nicht beeinflusst, sodass Teile zuerst wärmebehandelt (für optimale Festigkeit und Stabilität) und dann ohne Verformung auf Endmaße bearbeitet werden können.
- Extreme geometrische Komplexität: Komplizierte Profile, scharfe Innenkanten und empfindliche Merkmale sind die Domäne der Drahterosion. Der dünne Draht kann komplexe 2D- und 3D-Konturen schneiden, die für einen Schaftfräser unmöglich zu erreichen wären oder prohibitiv teure kundenspezifische Formwerkzeuge erfordern würden.
- Anspruchsvolle Toleranzen und Oberflächen: Für Anwendungen, die Toleranzen innerhalb von ±0,0001” und ultrafeine Oberflächen erfordern, ist die Drahterosion oft die zuverlässigste und wiederholbarste Methode. Der Prozess eliminiert Rattern und Werkzeugablenkung und gewährleistet gleichbleibende Genauigkeit von Teil zu Teil.
- Kein Grat, geringe Spannung: Da kein physischer Kontakt besteht, erzeugt der Prozess praktisch gratfreie Kanten. Die wärmebeeinflusste Zone ist minimal, und das Fehlen von Schnittkräften bedeutet, dass keine mechanische Spannung in das Werkstück eingebracht wird, wodurch seine metallurgische Integrität erhalten bleibt.
- Prototyping und Kleinserienproduktion: Es ist keine kundenspezifische Werkzeugausstattung erforderlich. Ein einfaches digitales Programm genügt, um ein Teil zu schneiden, was die Drahterosion im Vergleich zur Konstruktion und Fertigung von Hartwerkzeugen für Prototypen, Einzelteile und Kleinserien außergewöhnlich schnell und kosteneffizient macht.
Einschränkungen und Vorteile der konventionellen Bearbeitung
Die konventionelle Bearbeitung bietet typischerweise Vorteile bei der Geschwindigkeit für große Stückzahlen einfacher Teile, beim groben Materialabtrag und bei der Bearbeitung nichtleitender Materialien (wie Kunststoffe oder Verbundwerkstoffe). Sie ist im Allgemeinen auch wirtschaftlicher für die Herstellung einfacher Bohrungen und Taschen in weichen Materialien. Die Drahterosion ist ein langsameres, präziseres Schneidverfahren, das am besten für leitfähige Materialien geeignet ist, bei denen ihre einzigartigen Vorteile gefragt sind. Die effektivste Fertigungsstrategie besteht oft darin, beides zu kombinieren: konventionelle Bearbeitung zum Schruppen und für die grundlegende Formgebung, gefolgt von der Drahterosion zur Fertigbearbeitung kritischer Merkmale an einem gehärteten Teil.
Kernleistungen und Fähigkeiten der Drahterosion: Vom Prototyping bis zur Produktion
Moderne Drahterosionsdienstleistungen haben sich weit über das einfache Formschneiden hinaus entwickelt. Sie umfassen ein anspruchsvolles Spektrum an Fähigkeiten, die darauf ausgelegt sind, jede Phase des Produktlebenszyklus zu unterstützen, vom ersten Konzept bis zur Serienfertigung.
Prototyping und schnelle Durchlaufzeiten
Für Ingenieure und Konstrukteure ist die Drahterosion ein unschätzbares Prototyping-Werkzeug. Die Möglichkeit, direkt von einem CAD-Modell zu einem fertigen, präzisen Metallteil ohne Werkzeugbau zu gelangen, ermöglicht schnelle Iterationen und Designvalidierung. Dienstleister, die auf Schnell-EDM spezialisiert sind, können Musterteile oft innerhalb von Tagen produzieren, was Funktionstests komplexer Zahnräder, medizinischer Implantatprototypen oder Luft- und Raumfahrtkomponenten unter realen Bedingungen ermöglicht. Diese Agilität beschleunigt Entwicklungszyklen und verkürzt die Markteinführungszeit.
Großserienproduktion und Palettensysteme
Entgegen der gängigen Auffassung ist die Drahterosion nicht nur für Prototypen geeignet. Für die Großserienproduktion komplexer Komponenten nutzen fortschrittliche EDM-Werkstätten Palettensysteme und automatisches Draht einfädeln. Mehrere Teile können auf einer einzigen Vorrichtung gestapelt oder “verschachtelt” werden, und Maschinen können stundenlang unbeaufsichtigt laufen und Dutzende von Teilen aus einem einzigen dicken Materialblock schneiden. Diese Methode gewährleistet absolute Genauigkeit und Wiederholbarkeit über Tausende von Teilen hinweg und ist damit ideal für kritische Produktionsläufe in der Medizintechnik- und Automobilindustrie.
Fortschrittliche technische Fähigkeiten
- 4-Achsen- und Kegelschneiden: Über einfache vertikale Schnitte hinaus können fortschrittliche Drahterosionsmaschinen den Draht neigen, um Teile mit Schrägseiten oder komplexen 3D-Konturen zu erzeugen. Kegelwinkel von bis zu 30 Grad oder mehr ermöglichen die Herstellung von Formen, Gesenken und Luft- und Raumfahrtkomponenten mit Freiwinkeln.
- Feindraht- und Mikro-EDM: Mit Drahtdurchmessern von nur 0,004” ist diese Fähigkeit unerlässlich für mikrominiaturisierte Teile in medizinischen, Halbleiter- und Elektronikanwendungen. Sie ermöglicht extrem kleine Eckenradien, schmale Schlitze und die Bearbeitung äußerst empfindlicher Merkmale.
- Untergetauchtes Schneiden: Das Ausführen von Schnitten vollständig untergetaucht in dielektrischer Flüssigkeit bietet überlegene thermische Stabilität, was entscheidend ist, um enge Toleranzen bei hohen oder dicken Werkstücken einzuhalten. Es führt außerdem zu einer feineren Oberflächengüte und einer effizienteren Spülung bei unterbrochenen Schnitten.
- Kapazität für große Teile: Industrielle Drahterodiermaschinen können massive Werkstücke bearbeiten, mit Verfahrwegen von über 30” in X- und Y-Achse und der Fähigkeit, Materialdicken von 16” oder mehr zu schneiden, wodurch große Stanzwerkzeuge, strukturelle Luft- und Raumfahrtkomponenten und industrielle Werkzeuge bewältigt werden können.
- Anti-Elektrolyse-Netzteile: Für empfindliche Materialien wie Titan in medizinischer Qualität oder bestimmte Werkzeugstähle verhindert diese Technologie die elektrochemische Lochfraßbildung oder Korrosion, die manchmal bei Standard-EDM auftreten kann, und gewährleistet eine einwandfreie Oberflächenintegrität.
Integrierte Fertigungsunterstützung
Führende EDM-Dienstleister agieren als Full-Service-Auftragsfertiger. Das bedeutet, sie bieten komplette Werkstattunterstützung, einschließlich CNC-Fräsen und -Drehen, Qualitätsprüfung (mit CMMs und optischen Komparatoren) und Sekundäroperationen wie abrasive Flow-Bearbeitung (AFM) zum Polieren und Entfernen der dünnen Neuguss-Schicht von EDM-Oberflächen. Dieser integrierte Ansatz bietet eine einzige Quelle für die gesamte Komponente, optimiert die Logistik und gewährleistet eine nahtlose Qualitätskontrolle vom Rohmaterial bis zum fertigen Teil.
Wichtige bediente Branchen: Luft- und Raumfahrt, Medizin, Verteidigung und kommerzielle Anwendungen
Die einzigartigen Fähigkeiten des Drahterodierens machen es in Branchen unverzichtbar, in denen Präzision, Materialintegrität und komplexe Geometrien nicht verhandelbar sind. Spezialisierte Drahterodier-Dienstleistungen sind keine Einheitslösung; sie sind auf die strengen und oft einzigartigen Anforderungen jedes Bereichs zugeschnitten.
Luft- und Raumfahrt- und Satellitenbearbeitung
In der Luft- und Raumfahrt- sowie Satellitenfertigung müssen Komponenten unter extremen Belastungen, Temperaturschwankungen und Vakuumbedingungen einwandfrei funktionieren. Drahterodieren wird eingesetzt, um kritische Teile wie Turbinentriebwerkskomponenten, Brennstoffsystemelemente, Strukturhalterungen und Satellitenführungssysteme herzustellen. Die Fähigkeit des Verfahrens, gehärtete, hochfeste Legierungen und exotische Materialien wie Inconel und Titan nach der Wärmebehandlung zu bearbeiten – ohne Spannungen oder Verformungen zu verursachen – ist von größter Bedeutung. Toleranzen innerhalb von 0,0002” und überlegene Oberflächengüten stellen sicher, dass die Teile die strengen AS9100- und NADCAP-Standards für Flugtauglichkeit und langfristige Zuverlässigkeit erfüllen.
Fertigung medizinischer und chirurgischer Geräte
Die Medizinbranche verlässt sich beim Drahterodieren auf lebensrettende und lebensverbessernde Geräte. Dazu gehört die Herstellung komplexer Komponenten für chirurgische Instrumente, Implantate (wie Knie-, Hüft- und Wirbelsäulenvorrichtungen), Biopsienadeln und Mikroteile für minimalinvasive Robotik. Medizinische Werkstoffe wie Edelstähle, Titan und Kobalt-Chrom werden mit außergewöhnlichen Oberflächengüten bearbeitet, um Bakterienanhaftung zu verhindern und Biokompatibilität zu gewährleisten. Die Präzision des Verfahrens bei der Erzeugung scharfer, gratfreier Kanten und komplexer interner Merkmale in gehärteten Materialien ist entscheidend für die Geräteleistung und Patientensicherheit und entspricht den ISO 13485- und FDA-Richtlinien.
Verteidigungs- und Militäranwendungen
Verteidigungsprojekte erfordern kompromisslose Genauigkeit, Haltbarkeit und Geheimhaltung. Drahterodierdienstleistungen werden eingesetzt, um Komponenten für Schusswaffen, optische Systeme, gepanzerte Fahrzeugsysteme und Kommunikationsgeräte herzustellen. Die Technologie eignet sich hervorragend für die Herstellung gehärteter Werkzeuge für die Munitionsproduktion, komplexer Zahnräder für Lenksysteme und robuster Teile aus Wolframlegierungen. Die Fähigkeit, klassifizierte, ITAR-kontrollierte Projekte zu bearbeiten und mit schwer zerspanbaren Panzerplattenmaterialien zu arbeiten, macht einen leistungsfähigen EDM-Partner zu einem strategischen Aktivposten für Verteidigungsauftragnehmer.
Kommerzielle und industrielle Werkzeugherstellung
Jenseits dieser hochriskanten Bereiche ist das Drahterodieren das Rückgrat der fortschrittlichen kommerziellen Fertigung. Es ist unerlässlich für die Herstellung von Präzisionswerkzeug- und Formensätzen für Stanz-, Form- und Extrusionsprozesse. Dazu gehören Stempel, Matrizen, Auswerferstifte und Formeinsätze für das Kunststoffspritzgießen. Die Halbleiterindustrie nutzt EDM für Wafer-Handling-Komponenten und Vorrichtungen. Automobilhersteller setzen es für Prototypenteile und Produktionswerkzeuge ein. Der kommerzielle Nutzen liegt in der Fähigkeit der Technologie, die Werkzeugstandzeit durch Bearbeitung nach dem Härten zu verlängern und komplexe Geometrien zu erzeugen, die die Endproduktqualität und Fertigungseffizienz verbessern.
Der Drahterodierprozess: Technologie, Techniken und Toleranzen
Das Verständnis der Mechanik hinter dem Drahterodieren entmystifiziert seine Präzision. Im Kern ist es ein thermoelektrischer Prozess, bei dem Material durch eine Reihe kontrollierter elektrischer Funken (Entladungen) zwischen einer laufenden Drahtelektrode und dem leitfähigen Werkstück abgetragen wird.
Kerntechnologie und Einrichtung
Das Werkstück wird sicher auf dem Maschinentisch montiert und in ein Becken mit deionisiertem Wasser getaucht, das als dielektrische Flüssigkeit dient, um den Schnitt zu kühlen und erodierte Partikel wegzuspülen. Ein dünner, präzise gespulter Draht (typischerweise Messing oder beschichtete Varianten) wird von einer Vorratsspule durch das Werkstück und auf eine Aufwickelspule geführt. Der Draht bewegt sich ständig, um eine frische, erosive Oberfläche zu bieten. Ein Netzteil erzeugt einen gepulsten Gleichstrom, der schnelle Funken im Spalt zwischen Draht und Werkstück erzeugt. Diese Funken, die in Zehntausenden pro Sekunde auftreten können, erzeugen intensive Hitze (etwa 10.000 °C), die mikroskopische Teile des Materials schmilzt und verdampft.
Schlüsseltechniken für erweiterte Leistungsfähigkeit
- CNC-Bahnsteuerung: Der Pfad des Drahtes wird durch ausgeklügelte CNC-Programmierung vorgegeben, was das Schneiden komplexer 2D-Profile oder komplexer 3D-Formen mit konischen Seiten ermöglicht.
- Untergetauchtes Schneiden: Der Betrieb vollständig untergetaucht stabilisiert den Draht thermisch und mechanisch, was höhere Genauigkeit und feinere Oberflächen ermöglicht, insbesondere bei hohen oder unterbrochenen Schnitten.
- Automatic Wire Threading (AWT): This feature allows the machine to automatically re-thread the wire through a starter hole, enabling the unattended machining of multiple parts or complex internal features without operator intervention.
- Multiple Passes (Roughing & Skimming): A part is often cut using a series of passes. A first, faster pass removes the bulk of material, leaving a rough surface. Subsequent, slower “skim” passes with a reduced power setting use a slight wire offset to achieve the final dimension, a superior surface finish, and tight tolerances.
- Fine Wire EDM: Utilizing wire as small as 0.004” in diameter, this technique is for micro-machining, producing extremely small radii, slots, and delicate parts with exceptional precision.
Achievable Tolerances and Finishes
The precision of modern wire EDM is extraordinary. Standard tolerances for production work are routinely within ±0.0002” (0.005mm), with some applications holding tolerances as tight as ±0.0001”. Surface finishes of 8-10 microinches Ra (0.2-0.25 µm Ra) are achievable with multi-pass skimming, often eliminating the need for secondary polishing. The process can produce sharp inside corners with very small radii, limited only by the wire diameter and spark gap. This combination of dimensional accuracy and fine finish is what sets high-end wire cut EDM services apart from conventional machining for complex, hardened components.
Materials Mastery: Machining Hardened Steels, Exotics, and Conductive Materials
One of the most compelling advantages of wire EDM is its material agnosticism. Since the process cuts via electrical discharge rather than mechanical force, the hardness, toughness, or wear resistance of the material presents no barrier. This opens a world of possibilities for engineers designing with advanced materials.
Hardened Tool Steels and Alloys
Wire EDM is the preferred method for machining tool steels (like D2, A2, M2, H13) and high-speed steels after they have been fully hardened, often to 60 HRC or higher. Machining post-heat-treatment avoids the dimensional distortions that can occur during the quenching process, saving time and cost associated with secondary machining and correction. This capability is fundamental to the tool and die industry, ensuring cutting dies and mold inserts retain their precise geometry and durability.
Exotic and Difficult-to-Machine Alloys
Industries such as aerospace and medical regularly employ superalloys and exotic materials known for their strength and resistance to heat and corrosion. These materials, which are notoriously challenging for conventional machining, are readily processed by wire EDM. This includes:
- Nickelbasis-Superlegierungen: Inconel, Monel, Hastelloy.
- Titanlegierungen: Ti-6Al-4V, CP-Titan.
- Karbide: Wolframkarbid, verwendet für Anwendungen mit extremer Abnutzung.
- Weitere Exoten: Kovar, Molybdän und verschiedene Beryllium-Kupfer-Legierungen.
Leitfähige Verbundwerkstoffe und Spezialmaterialien
Die einzige strenge Anforderung an das Drahterodieren ist, dass das Material elektrisch leitfähig sein muss. Dies erweitert seinen Einsatz auf fortschrittliche Verbundwerkstoffe wie Metallmatrix-Verbundwerkstoffe (MMCs) und bestimmte Graphitsorten, die in EDM-Elektroden verwendet werden. Sogar leitfähige Keramiken und polykristalliner Diamant (PCD) können mit spezialisierten Drahterodierverfahren geschnitten werden. Diese Beherrschung eines so vielfältigen Materialportfolios ermöglicht es Konstrukteuren, das ideale Material für die Funktion eines Bauteils auszuwählen, ohne durch Fertigbarkeitsbedenken eingeschränkt zu werden.
Ergänzende EDM-Dienstleistungen: Senkerodieren, Bohrerodieren und abrasives Strömungsschleifen
Ein Full-Service-EDM-Anbieter bietet mehr als nur Drahtschneiden. Eine Reihe ergänzender Verfahren bewältigt ein breiteres Spektrum geometrischer Herausforderungen und gewährleistet die vollständige Bauteilbereitschaft, oft innerhalb einer einzigen Fertigungsstätte.
Senkerodieren (Ram EDM)
Auch als konventionelles EDM oder Kavitäten-EDM bekannt, verwendet das Senkerodieren eine vorgeformte Elektrode (typischerweise Graphit oder Kupfer), die in das Werkstück abgesenkt wird, um einen negativen Abdruck zu erzeugen. Dies ist ideal für die Herstellung komplexer 3D-Kavitäten, Sackmerkmale, scharfer Innenecken und texturierter Oberflächen, die mit einem Draht unmöglich zu erzeugen sind. Häufige Anwendungen umfassen komplexe Formkavitäten für Kunststoffspritzguss oder Druckguss, Schmiedegesenke sowie die Bearbeitung von Innenverzahnungen oder Zahnrädern. Es ist der perfekte Partner für das Drahterodieren bei komplexen Werkzeugen.
EDM-Bohrerodieren (Fast Hole EDM / Hole Popping)
Dieses spezialisierte Verfahren verwendet eine rotierende rohrförmige Elektrode, um schnell kleine, tiefe und präzise Bohrungen in leitfähige Materialien zu bohren – unabhängig von der Härte. Es ist unverzichtbar für die Erstellung von Startlöchern für das Einfädeln beim Drahterodieren, von Kühlkanälen in Formwerkzeugen, Einspritzdüsen und Kühlbohrungen in Turbinenschaufeln. Zu den Fähigkeiten gehören das Bohren von Löchern mit einem Durchmesser von nur 0,010 Zoll bei hohen Tiefen-Durchmesser-Verhältnissen und in flachen Winkeln zu Oberflächen – eine Aufgabe, die für konventionelles Bohren äußerst schwierig ist, insbesondere in gehärteten Materialien.
Abrasives Strömungsschleifen (AFM)
Während die EDM hervorragende Oberflächen erzeugt, hinterlässt sie eine dünne, wiederaufgeschmolzene Schicht oder “weiße Schicht” auf der Oberfläche, die mikroskopisch rissig sein kann. Für Anwendungen, die höchste Ermüdungsbeständigkeit, Korrosionsbeständigkeit oder eine polierte Oberfläche erfordern (wie medizinische Implantate oder Fluidströmungswege), ist AFM der ideale Finishing-Schritt. AFM extrudiert ein viskoses, schleifmittelhaltiges Medium durch oder über die Oberflächen des Bauteils. Es entgratet, poliert und entfernt die EDM-Wiederaufschmelzschicht gleichmäßig, erzeugt Radien und verbessert die Oberflächenbeschaffenheit, ohne die kritischen Abmessungen des Bauteils zu verändern. Dieser Prozess ist entscheidend, um die höchsten Qualitätsstandards bei fertig bearbeiteten EDM-Komponenten zu erreichen.
Qualitätssicherung: Zertifizierungen, Normen und Qualitätssicherung in der EDM
Für Branchen, in denen ein Bauteilversagen keine Option ist, ist das Qualitätssicherungssystem hinter Drahterosionsdienstleistungen ebenso entscheidend wie die Bearbeitung selbst. Die Präzision des Prozesses ist nur so zuverlässig wie das System, das ihn steuert. Führende Anbieter verankern Qualität in jeder Phase, von der ersten Programmierung bis zur Endkontrolle, gestützt auf eine Grundlage strenger Zertifizierungen und standardisierter Verfahren.
Zertifizierungen sind der Eckpfeiler des Vertrauens. Die Norm AS9100, aufbauend auf ISO 9001, ist der Luft- und Raumfahrt-Benchmark und schreibt strenge Kontrollen für Design, Rückverfolgbarkeit und Risikomanagement vor. Für die Herstellung von Medizinprodukten ist die Zertifizierung nach ISO 13485 unerlässlich, um sicherzustellen, dass die Prozesse die regulatorischen Anforderungen an Sicherheit und Wirksamkeit erfüllen. Spezialisierte Akkreditierungen wie NADCAP für EDM stellen eine noch höhere Prüfstufe dar, bei der technische Prozesse von Branchenexperten geprüft werden. Ein Betrieb mit diesen Zertifikaten demonstriert ein nachgewiesenes, auditiertes Engagement für systematisches Qualitätsmanagement.
Dieser systemische Ansatz schlägt sich in konkreten Praktiken in der Werkhalle nieder. Erstmusterprüfberichte (FAIR) validieren sorgfältig, dass die ersten Serienteile alle Zeichnungsspezifikationen erfüllen. Die Prüfung während des Prozesses mit Werkzeugen wie optischen Komparatoren und Koordinatenmessmaschinen (KMM) gewährleistet Konsistenz während eines gesamten Produktionslaufs. Fortschrittliche Betriebe setzen Bildverarbeitungssysteme und Laserscanner für die berührungslose Prüfung empfindlicher oder komplexer Geometrien ein. Entscheidend ist, dass alle Prüfgeräte regelmäßig gegen NIST-rückführbare Normale kalibriert werden, um die Integrität der Messungen zu gewährleisten.
Materialzertifizierung und Rückverfolgbarkeit sind nicht verhandelbar, insbesondere in der Luft- und Raumfahrt sowie bei medizinischen Anwendungen. Anbieter müssen die Materialherkunft eines Bauteils vom Werk bis zum fertigen Teil dokumentieren können. Die Prozessdokumentation, einschließlich detaillierter Laufkarten, die jeden Auftrag begleiten, stellt sicher, dass jeder Schritt – von den EDM-Schnittparametern bis zu Nachbehandlungen wie dem abrasiven Gleitschleifen – aufgezeichnet und wiederholbar ist. Diese Dokumentationstiefe sichert nicht nur die Qualität, sondern liefert auch wichtige Daten für kontinuierliche Verbesserung und Ursachenanalyse, falls eine Abweichung auftritt.
Letztlich reicht eine echte Qualitätskultur über Zertifikate an der Wand hinaus. Sie spiegelt sich in einem Team hochqualifizierter Mitarbeiter wider, die sich der Perfektion verschrieben haben, in einem Bekenntnis zur vollständigen Kundenzufriedenheit und in einem Streben nach kontinuierlicher technischer Weiterentwicklung. Dieser ganzheitliche Ansatz der Qualitätssicherung ist es, der einen Präzisionsschneidedienst in einen zuverlässigen Fertigungspartner für missionskritische Bauteile verwandelt.