
Introduction : La puissance de précision des services d'usinage par électroérosion à fil
Dans le monde de la fabrication avancée, où la complexité rencontre une précision sans compromis, un procédé spécialisé se distingue. Services d'usinage par électroérosion à fil représentent le summum de l'usinage de précision, permettant la création de pièces autrefois considérées comme impossibles ou trop coûteuses à produire. Ce procédé d'usinage thermique sans contact utilise des étincelles électriques contrôlées pour découper même les métaux les plus durs avec une précision étonnante, laissant derrière lui un fini supérieur et une géométrie parfaite. Pour les industries où l'échec n'est pas une option—l'aérospatiale, le médical, la défense, et au-delà—l'électroérosion à fil n'est pas seulement un service ; c'est un facilitateur essentiel de l'innovation. Elle transforme des conceptions difficiles en réalité, des prototypes complexes aux productions à grande échelle, tout en maintenant des tolérances rivalisant avec la largeur d'un cheveu humain. Cet article explore la puissance de cette technologie, en examinant ses principes, ses avantages et les vastes capacités qu'elle offre à l'ingénierie moderne.
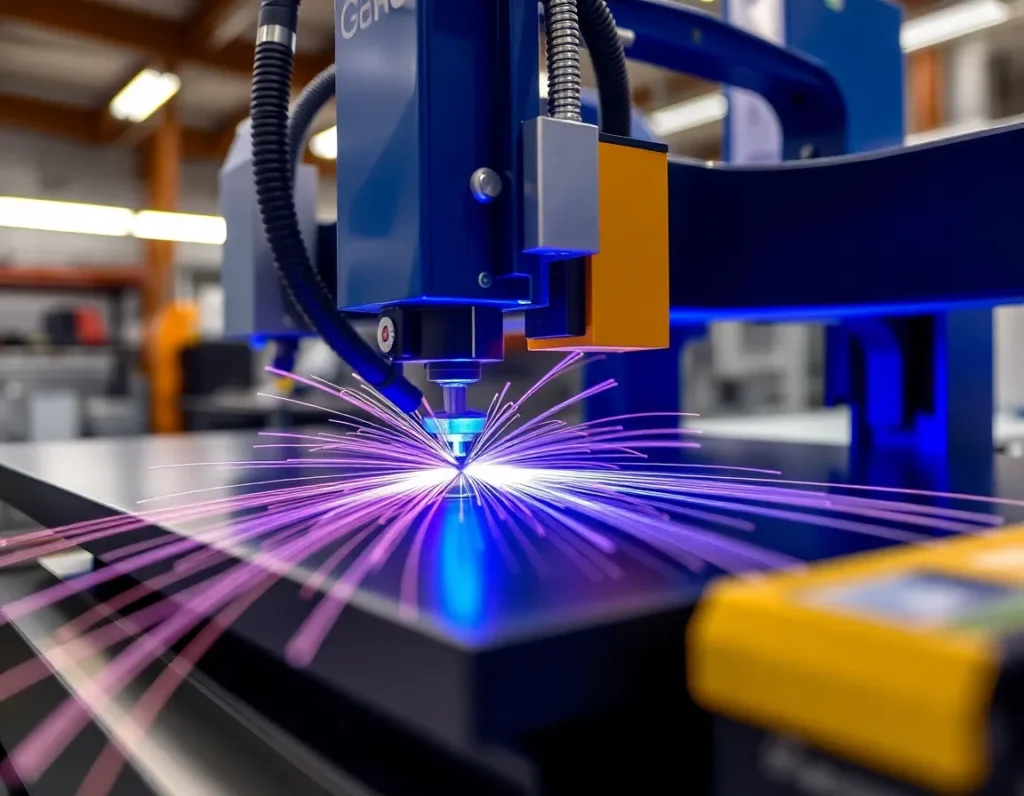
Qu'est-ce que l'électroérosion à fil ? Une plongée en profondeur dans l'usinage par électroérosion
L'usinage par électroérosion à fil (EDM) est un procédé de précision d'enlèvement de métal qui utilise un fil fin, chargé électriquement, comme électrode pour découper un contour programmé dans une pièce. Le principe fondamental repose sur une érosion contrôlée par une série de décharges électriques rapides et récurrentes (étincelles) entre le fil et le matériau conducteur immergé dans un fluide diélectrique, généralement de l'eau désionisée.
Le mécanisme central : l'érosion par étincelles
Le processus commence avec le fil contrôlé par CNC, qui est constamment alimenté depuis une bobine, positionné près de la pièce mais sans jamais entrer en contact physique. Un potentiel électrique puissant est créé entre le fil (électrode négative) et la pièce (électrode positive). Lorsque l'écart est suffisamment petit, la propriété isolante du fluide diélectrique se rompt et une étincelle jaillit. Cette étincelle génère une chaleur intense et localisée—dépassant 10 000 degrés Celsius—qui fond et vaporise instantanément une portion microscopique de la pièce. Le fluide diélectrique en circulation évacue ensuite les minuscules débris et refroidit la zone, empêchant toute déformation thermique. Ce cycle se répète des centaines de milliers de fois par seconde, érodant régulièrement et précisément un chemin à travers le matériau.
Composants clés du système d'électroérosion à fil
- L'électrode en fil : Généralement en laiton ou en cuivre stratifié, le diamètre du fil peut varier de 0,004” pour les travaux de micro-précision à plus de 0,012” pour les coupes plus lourdes. C'est un consommable, se déplaçant d'une bobine d'alimentation vers une bobine de réception à un rythme constant.
- Le fluide diélectrique (eau désionisée) : Remplit trois fonctions essentielles : il agit comme isolant jusqu'à ce que la tension de l'écart d'étincelle soit atteinte, il évacue les particules érodées (les “ copeaux ” du processus) et il refroidit la pièce et le fil.
- Le système de contrôle CNC : Le cerveau de l'opération. Il guide précisément le mouvement du fil le long des axes X et Y (et souvent U et V pour les coupes coniques) en fonction d'un programme numérique, en contrôlant l'écart d'étincelle, la vitesse d'avance du fil et les réglages de puissance pour atteindre la qualité de coupe, la vitesse et l'état de surface souhaités.
- La table de travail et l'alimentation électrique : La pièce est fixée solidement sur une table de travail asservie. L'alimentation électrique génère le courant continu pulsé qui crée les étincelles, avec des paramètres finement réglés pour le matériau et les exigences de finition spécifiques.
Cette nature “ sans contact ” est ce qui confère à l'usinage par électroérosion à fil son avantage unique : comme aucune force mécanique n'est exercée sur la pièce, il n'y a aucune pression d'outil, aucune formation de bavure et aucun risque de déformer des caractéristiques délicates ou à parois minces. Le procédé peut usiner de l'acier trempé aussi facilement que de l'aluminium, ce qui en fait une solution unique et polyvalente dans l'arsenal de la fabrication de précision.
Électroérosion à fil vs usinage conventionnel : quand et pourquoi choisir l'EDM
Choisir le bon procédé de fabrication est une décision d'ingénierie critique. Bien que l'usinage conventionnel (fraisage, tournage) soit excellent pour de nombreuses applications, l'électroérosion à fil offre un ensemble distinct d'avantages pour des défis spécifiques. Le choix se résume souvent aux propriétés du matériau, à la géométrie de la pièce, à la précision requise et à la rentabilité.
Quand l'électroérosion à fil est le choix supérieur
- Matériaux trempés : Les outils de coupe conventionnels ont du mal à usiner, voire ne peuvent pas usiner, les aciers à outils trempés, les carbures et les alliages exotiques. Le procédé d'érosion par étincelles de l'électroérosion à fil n'est pas affecté par la dureté du matériau, ce qui permet de traiter thermiquement les pièces d'abord (pour une résistance et une stabilité optimales), puis de les usiner aux dimensions finales sans déformation.
- Complexité géométrique extrême : Les profils complexes, les angles internes vifs et les caractéristiques délicates sont le domaine d'excellence de l'électroérosion à fil. Le fil fin peut découper des contours 2D et 3D complexes qu'une fraise en bout ne pourrait pas atteindre ou qui nécessiteraient des outils de forme personnalisés prohibitifs.
- Tolérances et finitions exigeantes : Pour les applications nécessitant des tolérances de ±0,0001 po et des états de surface ultra-fins, l'électroérosion à fil est souvent la méthode la plus fiable et la plus répétable. Le procédé élimine le broutement et la déflexion de l'outil, garantissant une précision constante pièce après pièce.
- Sans bavure, faible contrainte : Comme il n'y a aucun contact physique, le procédé produit des bords pratiquement exempts de bavures. La zone affectée thermiquement est minimale, et l'absence de forces de coupe signifie qu'aucune contrainte mécanique n'est induite dans la pièce, préservant son intégrité métallurgique.
- Prototypage et production en faible volume : Aucun outillage personnalisé n'est requis. Un simple programme numérique suffit pour découper une pièce, ce qui rend l'usinage par électroérosion à fil exceptionnellement rapide et rentable pour les prototypes, les pièces uniques et les petites séries, comparé à la conception et à la fabrication d'un outillage dur.
Limites et avantages de l'usinage conventionnel
L'usinage conventionnel conserve généralement l'avantage en termes de vitesse pour de grands volumes de pièces simples, l'enlèvement de matière en masse et l'usinage de matériaux non conducteurs (comme les plastiques ou les composites). Il est également généralement plus économique pour produire des trous et des poches simples dans des matériaux tendres. L'électroérosion à fil est un procédé de découpe plus lent et plus précis, idéal pour les matériaux conducteurs lorsque ses avantages uniques sont requis. La stratégie de fabrication la plus efficace consiste souvent à utiliser les deux : l'usinage conventionnel pour l'ébauche et la mise en forme de base, suivi de l'électroérosion à fil pour la finition des caractéristiques critiques sur une pièce trempée.
Services et capacités essentiels d'électroérosion à fil : du prototypage à la production
Les services modernes de découpe par électroérosion à fil ont largement dépassé la simple découpe de formes. Ils englobent une suite sophistiquée de capacités conçues pour soutenir chaque étape du cycle de vie du produit, du concept initial à la fabrication à grande échelle.
Prototypage et délais rapides
Pour les ingénieurs et les concepteurs, l'électroérosion à fil est un outil de prototypage inestimable. La possibilité de passer directement d'un modèle CAO à une pièce métallique de précision finie sans outillage permet une itération rapide et une validation de la conception. Les prestataires spécialisés dans l'électroérosion à délai rapide peuvent souvent produire des pièces d'essai en quelques jours, permettant des tests fonctionnels de engrenages complexes, de prototypes d'implants médicaux ou de composants aérospatiaux dans des conditions réelles. Cette agilité accélère les cycles de développement et réduit le délai de mise sur le marché.
Production à grande échelle et systèmes palettisés
Contrairement à la perception courante, l'électroérosion à fil n'est pas réservée aux prototypes. Pour la production à grande échelle de composants complexes, les ateliers d'électroérosion avancés utilisent des systèmes palettisés et l'enfilage automatique du fil. Plusieurs pièces peuvent être empilées ou “ imbriquées ” sur un seul montage, et les machines peuvent fonctionner sans surveillance pendant des heures, découpant des dizaines de pièces à partir d'un seul bloc épais de matériau. Cette méthode garantit une précision et une répétabilité absolues sur des milliers de pièces, ce qui la rend idéale pour les séries de production critiques dans les industries des dispositifs médicaux et de l'automobile.
Capacités techniques avancées
- Découpe 4 axes et conique : Au-delà des simples coupes verticales, les électroérosions à fil avancées peuvent incliner le fil pour créer des pièces avec des flancs dépouillés ou des contours 3D complexes. Des dépouilles allant jusqu'à 30 degrés ou plus permettent la création de moules, de matrices et de composants aérospatiaux avec des angles de dépouille.
- Fil fin et micro-EDM : En utilisant un fil d'un diamètre aussi petit que 0,004 po, cette capacité est essentielle pour les pièces micro-miniatures dans les applications médicales, des semi-conducteurs et électroniques. Elle permet des rayons d'angle incroyablement petits, des rainures étroites et l'usinage de caractéristiques extrêmement délicates.
- Découpe immergée : Effectuer des coupes entièrement immergées dans un fluide diélectrique offre une stabilité thermique supérieure, cruciale pour maintenir des tolérances serrées sur des pièces hautes ou épaisses. Cela se traduit également par un meilleur état de surface et un rinçage plus efficace lors des coupes interrompues.
- Capacité pour grandes pièces : Les machines d'électroérosion à fil industrielles peuvent traiter des pièces massives, avec des capacités de déplacement dépassant 30 po sur les axes X et Y et la possibilité de couper des épaisseurs de matériau de 16 po ou plus, ce qui permet d'usiner de grandes matrices d'estampage, des composants structurels aérospatiaux et de l'outillage industriel.
- Alimentations anti-électrolyse : Pour les matériaux sensibles comme le titane de qualité médicale ou certains aciers à outils, cette technologie empêche la piqûre électrochimique ou la corrosion qui peut parfois survenir avec l'EDM standard, garantissant ainsi l'intégrité impeccable de la surface.
Soutien à la fabrication intégrée
Les principaux fournisseurs de services d'EDM opèrent comme des fabricants sous contrat à service complet. Cela signifie qu'ils offrent un soutien complet d'atelier d'usinage, y compris le fraisage et le tournage CNC, l'inspection de la qualité (avec MMC et comparateurs optiques) et des opérations secondaires comme l'usinage par écoulement abrasif (AFM) pour polir et éliminer la fine couche refondue des surfaces EDM. Cette approche intégrée offre une source unique pour l'ensemble du composant, rationalisant la logistique et assurant un contrôle qualité transparent, de la matière première à la pièce finie.
Principaux secteurs desservis : aérospatiale, médical, défense et applications commerciales
Les capacités uniques de l'électroérosion à fil la rendent indispensable dans les secteurs où la précision, l'intégrité des matériaux et les géométries complexes ne sont pas négociables. Les services spécialisés d'électroérosion à fil ne sont pas une solution universelle ; ils sont adaptés pour répondre aux exigences strictes et souvent uniques de chaque domaine.
Usinage aérospatial et satellitaire
Dans la fabrication aérospatiale et de satellites, les composants doivent fonctionner parfaitement sous des contraintes extrêmes, des fluctuations de température et dans des conditions de vide. L'usinage par électroérosion à fil (Wire EDM) est utilisé pour produire des pièces critiques telles que des composants de moteurs à turbine, des éléments de systèmes de carburant, des supports structurels et des mécanismes de guidage de satellites. La capacité du procédé à usiner des alliages trempés à haute résistance et des matériaux exotiques comme l'Inconel et le titane après traitement thermique—sans induire de contraintes ni de distorsion—est primordiale. Des tolérances de l'ordre de 0,0002” et des finitions de surface supérieures garantissent que les pièces répondent aux normes rigoureuses AS9100 et NADCAP pour la navigabilité et la fiabilité à long terme.
Fabrication de dispositifs médicaux et chirurgicaux
L'industrie médicale s'appuie sur l'usinage par électroérosion à fil pour des dispositifs vitaux et améliorant la vie. Cela inclut la production de composants complexes pour instruments chirurgicaux, implants (tels que genoux, hanches et dispositifs rachidiens), aiguilles de biopsie et pièces à micro-échelle pour la robotique mini-invasive. Les matériaux de qualité médicale comme les aciers inoxydables, le titane et le chrome-cobalt sont usinés avec des finitions exceptionnelles pour empêcher l'adhésion bactérienne et garantir la biocompatibilité. La précision du procédé pour créer des arêtes vives sans bavures et des caractéristiques internes complexes dans des matériaux trempés est essentielle pour la performance des dispositifs et la sécurité des patients, conformément aux normes ISO 13485 et aux directives de la FDA.
Applications de défense et militaires
Les projets de défense exigent une précision, une durabilité et une confidentialité sans compromis. Les services d'usinage par électroérosion à fil sont employés pour fabriquer des composants pour armes à feu, systèmes optiques, systèmes de véhicules blindés et dispositifs de communication. La technologie excelle dans la production d'outillage trempé pour la production de munitions, d'engrenages complexes pour systèmes de guidage et de pièces robustes en alliages de tungstène. La capacité à gérer des projets classifiés contrôlés par l'ITAR et à travailler avec des matériaux de plaques de blindage difficiles à usiner fait d'un partenaire EDM compétent un atout stratégique pour les contractants de la défense.
Outillage commercial et industriel
Au-delà de ces domaines à enjeux élevés, l'usinage par électroérosion à fil est l'épine dorsale de la fabrication commerciale avancée. Il est essentiel pour produire des ensembles d'outils et de matrices de précision pour les procédés d'estampage, de moulage et d'extrusion. Cela inclut les poinçons, matrices, broches éjectrices et inserts de moules pour le moulage par injection plastique. L'industrie des semi-conducteurs utilise l'EDM pour les composants de manipulation de plaquettes et les fixations. Les fabricants automobiles l'exploitent pour les pièces prototypes et l'outillage de production. L'avantage commercial réside dans la capacité de la technologie à prolonger la durée de vie des outils en usinant après trempe et à créer des géométries complexes qui améliorent la qualité du produit final et l'efficacité de fabrication.
Le procédé d'usinage par électroérosion à fil : technologie, techniques et tolérances
Comprendre la mécanique derrière l'usinage par électroérosion à fil démystifie sa précision. À la base, il s'agit d'un procédé thermoélectrique où la matière est enlevée par une série d'étincelles électriques contrôlées (décharges) entre une électrode de fil en déplacement et la pièce conductrice.
Technologie de base et configuration
La pièce est solidement montée sur la table de la machine, immergée dans une cuve d'eau déionisée, qui agit comme fluide diélectrique pour refroidir la coupe et évacuer les particules érodées. Un fil fin, précisément bobine (généralement en laiton ou variétés revêtues) est alimenté depuis une bobine d'alimentation à travers la pièce et sur une bobine de réception. Le fil est constamment en mouvement pour présenter une surface érosive fraîche. Une alimentation électrique génère un courant continu pulsé, créant des étincelles rapides dans l'espace entre le fil et la pièce. Ces étincelles, qui peuvent atteindre des dizaines de milliers par seconde, génèrent une chaleur intense (environ 10 000 °C) qui fait fondre et vaporise des portions microscopiques du matériau.
Techniques clés pour une capacité améliorée
- Contrôle de trajectoire CNC : La trajectoire du fil est dictée par une programmation CNC sophistiquée, permettant la découpe de profils 2D complexes ou de formes 3D complexes avec des côtés inclinés.
- Découpe immergée : L'exploitation entièrement immergée stabilise le fil thermiquement et mécaniquement, permettant une précision plus élevée et des finitions plus fines, en particulier dans les coupes hautes ou interrompues.
- Filetage automatique du fil (AWT) : Cette fonction permet à la machine de réenfiler automatiquement le fil à travers un trou de départ, ce qui permet l'usinage sans surveillance de plusieurs pièces ou de caractéristiques internes complexes sans intervention de l'opérateur.
- Passes multiples (ébauchage et finition) : Une pièce est souvent découpée en une série de passes. Une première passe plus rapide enlève la majeure partie de la matière, laissant une surface rugueuse. Les passes de “ finition ” ultérieures, plus lentes et avec un réglage de puissance réduit, utilisent un léger décalage du fil pour atteindre la dimension finale, un état de surface supérieur et des tolérances serrées.
- Électro-érosion à fil fin : Utilisant un fil d'un diamètre aussi petit que 0,004 po, cette technique est destinée au micro-usinage, produisant des rayons extrêmement petits, des fentes et des pièces délicates avec une précision exceptionnelle.
Tolérances et finitions réalisables
La précision de l'électro-érosion à fil moderne est extraordinaire. Les tolérances standard pour le travail de production sont couramment de ±0,0002 po (0,005 mm), certaines applications maintenant des tolérances aussi serrées que ±0,0001 po. Des états de surface de 8 à 10 micropouces Ra (0,2 à 0,25 µm Ra) sont réalisables avec la finition multi-passes, éliminant souvent le besoin de polissage secondaire. Le procédé peut produire des angles intérieurs vifs avec de très petits rayons, limités uniquement par le diamètre du fil et l'entrefer. Cette combinaison de précision dimensionnelle et de finition fine distingue les services haut de gamme d'électro-érosion à fil de l'usinage conventionnel pour les composants complexes et trempés.
Maîtrise des matériaux : usinage des aciers trempés, des matériaux exotiques et des matériaux conducteurs
L'un des avantages les plus convaincants de l'électro-érosion à fil est son indifférence au matériau. Comme le procédé coupe par décharge électrique plutôt que par force mécanique, la dureté, la ténacité ou la résistance à l'usure du matériau ne présentent aucun obstacle. Cela ouvre un monde de possibilités aux ingénieurs qui conçoivent avec des matériaux avancés.
Aciers à outils trempés et alliages
L'électro-érosion à fil est la méthode privilégiée pour usiner les aciers à outils (comme le D2, l'A2, le M2, le H13) et les aciers rapides après leur trempe complète, souvent à 60 HRC ou plus. L'usinage après traitement thermique évite les distorsions dimensionnelles qui peuvent survenir lors du processus de trempe, ce qui permet d'économiser le temps et le coût associés à l'usinage secondaire et à la correction. Cette capacité est fondamentale pour l'industrie de l'outillage et des matrices, garantissant que les matrices de découpe et les inserts de moule conservent leur géométrie précise et leur durabilité.
Alliages exotiques et difficiles à usiner
Des industries telles que l'aérospatiale et le médical emploient régulièrement des superalliages et des matériaux exotiques connus pour leur résistance et leur résistance à la chaleur et à la corrosion. Ces matériaux, notoirement difficiles à usiner par des méthodes conventionnelles, sont facilement traités par électro-érosion à fil. Cela comprend :
- Superalliages à base de nickel : Inconel, Monel, Hastelloy.
- Alliages de titane : Ti-6Al-4V, titane CP.
- Carbures : Carbure de tungstène, utilisé pour les applications d'usure extrême.
- Autres matériaux exotiques : Kovar, molybdène et divers alliages cuivre-béryllium.
Composites conducteurs et matériaux spéciaux
La seule exigence stricte pour l'usinage par électroérosion à fil est que le matériau doit être électriquement conducteur. Cela étend son utilisation aux composites avancés tels que les composites à matrice métallique (CMM) et certaines qualités de graphite utilisées dans les électrodes d'électroérosion. Même les céramiques conductrices et le diamant polycristallin (PCD) peuvent être découpés à l'aide de techniques spécialisées d'électroérosion à fil. Cette maîtrise d'un portefeuille de matériaux aussi diversifié permet aux concepteurs de sélectionner le matériau idéal pour la fonction d'un composant sans être contraints par des préoccupations de fabricabilité.
Services d'électroérosion complémentaires : électroérosion par enfonçage, perçage de trous et usinage par flux abrasif
Un fournisseur de services d'électroérosion complet offre plus qu'une simple découpe au fil. Une suite de procédés complémentaires répond à un éventail plus large de défis géométriques et garantit la préparation complète des pièces, souvent au sein d'une seule installation.
Électroérosion par enfonçage (électroérosion par ram)
Aussi appelée électroérosion conventionnelle ou par cavité, l'électroérosion par enfonçage utilise une électrode préformée (généralement en graphite ou en cuivre) qui est abaissée dans la pièce à usiner pour créer une empreinte en négatif. Elle est idéale pour produire des cavités 3D complexes, des caractéristiques borgnes, des angles internes vifs et des surfaces texturées qu'un fil ne peut pas créer. Les applications courantes incluent les cavités de moules complexes pour l'injection plastique ou la coulée sous pression, les matrices de forgeage et l'usinage de cannelures ou d'engrenages internes. C'est le partenaire parfait de l'électroérosion à fil pour l'outillage complexe.
Perçage de trous par électroérosion (électroérosion à perçage rapide / perçage par poinçonnement)
Ce procédé spécialisé utilise une électrode tubulaire rotative pour percer rapidement des trous petits, profonds et précis dans des matériaux conducteurs, quelle que soit leur dureté. Il est indispensable pour créer des trous de départ pour l'enfilage du fil d'électroérosion, des canaux de refroidissement dans les moules, des buses d'injection de carburant et des trous de refroidissement de pales de turbine. Les capacités incluent le perçage de trous aussi petits que 0,010” de diamètre avec des rapports profondeur-diamètre élevés et à des angles faibles par rapport aux surfaces, une tâche extrêmement difficile pour le perçage conventionnel, en particulier dans les matériaux trempés.
Usinage par flux abrasif (AFM)
Bien que l'EDM produise d'excellents états de surface, il laisse derrière lui une fine couche refondue ou “ couche blanche ” à la surface, qui peut être fracturée microscopiquement. Pour les applications exigeant une résistance ultime à la fatigue, une résistance à la corrosion ou une surface polie (comme les implants médicaux ou les circuits d'écoulement de fluides), l'AFM est l'étape de finition idéale. L'AFM extrude un média visqueux chargé d'abrasif à travers ou sur les surfaces de la pièce. Il ébavure, polit et élimine uniformément la couche refondue de l'EDM, produisant des rayons et améliorant les états de surface sans altérer les dimensions critiques de la pièce. Ce processus est essentiel pour atteindre les normes de qualité les plus élevées dans les composants EDM finis.
Assurer la qualité : certifications, normes et assurance qualité en EDM
Pour les industries où la défaillance d'un composant n'est pas une option, le cadre d'assurance qualité derrière services modernes de découpe par électroérosion à fil est aussi critique que l'usinage lui-même. La précision du processus n'est fiable que dans la mesure du système qui le régit. Les fournisseurs de premier plan intègrent la qualité à chaque étape, de la programmation initiale à l'inspection finale, soutenus par une base de certifications rigoureuses et de procédures normalisées.
Les certifications sont la pierre angulaire de la confiance. La norme AS9100, fondée sur l'ISO 9001, est la référence aérospatiale, imposant des contrôles stricts pour la conception, la traçabilité et la gestion des risques. Pour la fabrication de dispositifs médicaux, la certification ISO 13485 est essentielle, garantissant que les processus répondent aux exigences réglementaires de sécurité et d'efficacité. Des accréditations spécialisées comme NADCAP pour l'EDM représentent un niveau d'audit encore plus élevé, où les processus techniques sont examinés par des experts de l'industrie. Un atelier détenant ces accréditations démontre un engagement éprouvé et audité envers une gestion systématique de la qualité.
Cette approche systémique se traduit par des pratiques concrètes sur le terrain. Les rapports d'inspection de la première pièce (FAIR) valident méticuleusement que les pièces de production initiales respectent toutes les spécifications du plan. La vérification en cours de processus, à l'aide d'outils comme les comparateurs optiques et les machines à mesurer tridimensionnelles (MMT), assure la cohérence tout au long d'une série de production. Les ateliers avancés utilisent des systèmes de vision et des scanners laser pour l'inspection sans contact de géométries délicates ou complexes. De manière cruciale, tous les équipements d'inspection sont régulièrement étalonnés selon des normes traçables au NIST pour garantir l'intégrité des mesures.
La certification et la traçabilité des matériaux ne sont pas négociables, en particulier dans les applications aérospatiales et médicales. Les fournisseurs doivent pouvoir documenter le pedigree des matériaux d'un composant, de la fonderie à la pièce finie. La documentation des processus, y compris les dossiers de suivi détaillés qui accompagnent chaque travail, garantit que chaque étape — des paramètres de découpe EDM aux traitements post-processus comme l'usinage par flux abrasif — est enregistrée et reproductible. Ce niveau de documentation assure non seulement la qualité, mais fournit également des données essentielles pour l'amélioration continue et l'analyse des causes racines en cas d'écart.
En fin de compte, une véritable culture de la qualité va au-delà des certificats affichés au mur. Elle se reflète dans une équipe de personnel hautement qualifié dédié à la perfection, un engagement envers la satisfaction totale du client et une volonté de développement technique continu. Cette approche holistique de l'assurance qualité est ce qui transforme un service de découpe de précision en un partenaire de fabrication fiable pour les composants critiques.