
Введение: Прецизионная мощь услуг электроэрозионной резки проволокой
В мире передового производства, где сложность сочетается с бескомпромиссной точностью, особое место занимает специализированный процесс. Услуги электроэрозионной резки проволокой представляют собой вершину прецизионной обработки, позволяя создавать детали, которые когда-то считались невозможными или чрезмерно дорогими для производства. Этот бесконтактный термический процесс обработки использует контролируемые электрические разряды для резки даже самых твердых металлов с поразительной точностью, обеспечивая превосходную отделку поверхности и идеальную геометрию. Для отраслей, где ошибка недопустима — аэрокосмической, медицинской, оборонной и других — электроэрозионная резка проволокой является не просто услугой; это критически важный инструмент инноваций. Она превращает сложные проекты в реальность, от замысловатых прототипов до крупносерийного производства, при этом выдерживая допуски, сравнимые с толщиной человеческого волоса. Эта статья посвящена возможностям данной технологии, рассматривая ее принципы, преимущества и обширные возможности, которые она предлагает современной инженерии.
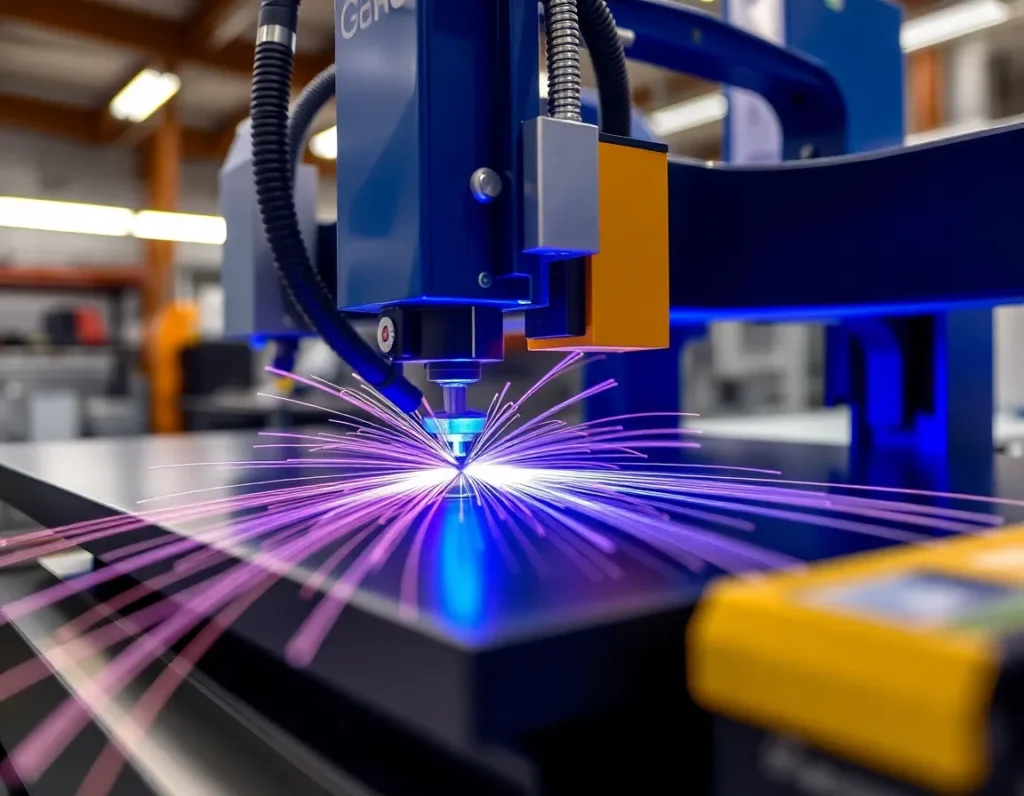
Что такое электроэрозионная резка проволокой? Глубокое погружение в электроэрозионную обработку
Электроэрозионная обработка проволокой (EDM) — это прецизионный процесс удаления металла, в котором тонкая электрически заряженная проволока используется в качестве электрода для резки запрограммированного контура в заготовке. Основной принцип основан на контролируемой эрозии посредством серии быстрых повторяющихся электрических разрядов (искр) между проволокой и токопроводящим материалом, погруженным в диэлектрическую жидкость, обычно деионизированную воду.
Основной механизм: электроэрозионное разрушение
Процесс начинается с управляемой ЧПУ проволокой, которая постоянно подается с катушки и располагается близко к заготовке, но никогда не вступает с ней в физический контакт. Между проволокой (отрицательный электрод) и заготовкой (положительный электрод) создается мощная электрическая разность потенциалов. Когда зазор становится достаточно малым, изолирующее свойство диэлектрической жидкости нарушается, и проскакивает искра. Эта искра генерирует интенсивное локальное тепло — превышающее 10 000 градусов Цельсия — которое мгновенно плавит и испаряет микроскопическую часть заготовки. Затем поток диэлектрической жидкости смывает мельчайшие частицы и охлаждает область, предотвращая термическую деформацию. Этот цикл повторяется сотни тысяч раз в секунду, неуклонно и точно прорезая путь через материал.
Ключевые компоненты системы электроэрозионной резки проволокой
- Проволочный электрод: Обычно изготавливается из латуни или слоистой меди; диаметр проволоки может варьироваться от 0,004” для микропрецизионных работ до более 0,012” для более тяжелых резов. Это расходный материал, движущийся от подающей катушки к приемной с постоянной скоростью.
- Диэлектрическая жидкость (деионизированная вода): Выполняет три критически важные функции: действует как изолятор до достижения напряжения искрового промежутка, смывает эродированные частицы (“стружку” процесса) и охлаждает заготовку и проволоку.
- Система ЧПУ-управления: Мозг операции. Он точно управляет перемещением проволоки по осям X и Y (а часто и U, и V для конусных резов) на основе цифровой программы, контролируя искровой зазор, скорость подачи проволоки и настройки мощности для достижения желаемого качества реза, скорости и чистоты поверхности.
- Рабочий стол и источник питания: Заготовка надёжно закрепляется на рабочем столе с сервоуправлением. Источник питания генерирует импульсный постоянный ток, создающий искры, при этом параметры точно настраиваются под конкретный материал и требования к чистоте обработки.
Именно эта “бесконтактная” природа даёт электроэрозионной обработке проволокой её уникальное преимущество: поскольку механическая сила на деталь не воздействует, отсутствует давление инструмента, не образуются заусенцы и нет риска деформации хрупких или тонкостенных элементов. Процесс может обрабатывать закалённую сталь так же легко, как алюминий, что делает его уникально универсальным решением в арсенале точного производства.
Электроэрозионная обработка проволокой против традиционной механообработки: когда и почему выбирать EDM
Выбор правильного производственного процесса — критически важное инженерное решение. Хотя традиционная механообработка (фрезерование, точение) отлично подходит для многих задач, электроэрозионная обработка проволокой обеспечивает особый набор преимуществ для специфических вызовов. Выбор часто сводится к свойствам материала, геометрии детали, требуемой точности и экономической эффективности.
Когда электроэрозионная обработка проволокой — превосходный выбор
- Закалённые материалы: Традиционные режущие инструменты с трудом обрабатывают или вообще не могут обрабатывать закалённые инструментальные стали, твёрдые сплавы и экзотические сплавы. Процесс электроэрозионного разрушения проволокой не зависит от твёрдости материала, что позволяет сначала подвергать детали термообработке (для оптимальной прочности и стабильности), а затем обрабатывать их до окончательных размеров без деформации.
- Экстремальная геометрическая сложность: Сложные профили, острые внутренние углы и хрупкие элементы — именно здесь электроэрозионная обработка проволокой превосходит другие методы. Тонкая проволока может вырезать сложные 2D- и 3D-контуры, которые были бы недоступны для концевой фрезы или потребовали бы непомерно дорогих специальных фасонных инструментов.
- Высокие требования к допускам и чистоте поверхности: Для применений, требующих допусков в пределах ±0,0001″ и ультратонкой чистоты поверхности, электроэрозионная обработка проволокой часто является наиболее надёжным и повторяемым методом. Процесс исключает вибрацию и отклонение инструмента, обеспечивая стабильную точность от детали к детали.
- Без заусенцев, низкие напряжения: Поскольку физический контакт отсутствует, процесс даёт практически беззаусенцевые кромки. Термически затронутая зона минимальна, а отсутствие сил резания означает, что в заготовку не вносится механическое напряжение, сохраняя её металлургическую целостность.
- Прототипирование и мелкосерийное производство: Специальная оснастка не требуется. Достаточно простой цифровой программы, чтобы вырезать деталь, что делает электроэрозионную обработку проволокой исключительно быстрой и экономически эффективной для прототипов, единичных деталей и мелких серий по сравнению с проектированием и изготовлением твёрдой оснастки.
Ограничения и преимущества традиционной механической обработки
Традиционная механическая обработка обычно имеет преимущество в скорости при больших объёмах простых деталей, массовом съёме материала и обработке непроводящих материалов (таких как пластмассы или композиты). Она также, как правило, более экономична для изготовления простых отверстий и карманов в мягких материалах. Электроэрозионная обработка проволокой — это более медленный, но более точный процесс резки, лучше всего подходящий для проводящих материалов, где требуются её уникальные преимущества. Наиболее эффективная стратегия производства часто предполагает использование обоих методов: традиционная механическая обработка для черновой обработки и базового формообразования, а затем электроэрозионная обработка проволокой для финишной обработки критических элементов на закалённой детали.
Основные услуги и возможности электроэрозионной обработки проволокой: от прототипирования до производства
Современные услуги электроэрозионной резки проволокой давно вышли далеко за рамки простой резки по контуру. Они охватывают сложный набор возможностей, предназначенных для поддержки каждого этапа жизненного цикла продукта — от начальной концепции до полномасштабного производства.
Прототипирование и быстрое изготовление
Для инженеров и дизайнеров электроэрозионная обработка проволокой — бесценный инструмент прототипирования. Возможность перейти непосредственно от CAD-модели к готовой прецизионной металлической детали без оснастки обеспечивает быструю итерацию и проверку конструкции. Поставщики услуг, специализирующиеся на быстрой электроэрозионной обработке, часто могут изготовить образцы деталей в течение нескольких дней, что позволяет проводить функциональные испытания сложных зубчатых колёс, прототипов медицинских имплантатов или аэрокосмических компонентов в реальных условиях. Такая гибкость ускоряет циклы разработки и сокращает время выхода на рынок.
Крупносерийное производство и паллетные системы
Вопреки распространённому мнению, электроэрозионная обработка проволокой предназначена не только для прототипов. Для крупносерийного производства сложных компонентов передовые цеха электроэрозионной обработки используют паллетные системы и автоматическую заправку проволоки. Несколько деталей можно штабелировать или “вкладывать” на одном приспособлении, а станки могут работать без оператора в течение нескольких часов, вырезая десятки деталей из одного толстого блока материала. Этот метод обеспечивает абсолютную точность и повторяемость на тысячах деталей, что делает его идеальным для ответственных производственных партий в медицинской и автомобильной промышленности.
Передовые технические возможности
- 4-осевая и конусная резка: Помимо простых вертикальных резов, современные электроэрозионные проволочные станки могут наклонять проволоку для создания деталей с боковыми уклонами или сложными 3D-контурами. Конусность до 30 градусов и более позволяет создавать пресс-формы, штампы и аэрокосмические компоненты с углами уклона.
- Тонкая проволока и микро-ЭЭО: Используя проволоку диаметром всего 0,004 дюйма, эта возможность имеет решающее значение для микроминиатюрных деталей в медицинских, полупроводниковых и электронных применениях. Она позволяет получать невероятно малые радиусы скругления углов, узкие пазы и обрабатывать чрезвычайно хрупкие элементы.
- Погружная резка: Выполнение резов полностью в погруженном состоянии в диэлектрической жидкости обеспечивает превосходную термическую стабильность, что крайне важно для соблюдения жестких допусков на высоких или толстых заготовках. Это также приводит к более тонкой чистоте поверхности и более эффективной промывке при прерывистых резах.
- Возможность обработки крупных деталей: Промышленные электроэрозионные проволочно-вырезные станки могут обрабатывать массивные заготовки с ходами по осям X и Y, превышающими 30 дюймов, и способны разрезать материал толщиной 16 дюймов и более, что позволяет обрабатывать крупные штампы, аэрокосмические конструкционные компоненты и промышленную оснастку.
- Источники питания с защитой от электролиза: Для чувствительных материалов, таких как титан медицинского класса или некоторые инструментальные стали, эта технология предотвращает электрохимическую точечную коррозию или коррозию, которые иногда могут возникать при стандартной электроэрозионной обработке, обеспечивая безупречную целостность поверхности.
Комплексная поддержка производства
Ведущие поставщики услуг электроэрозионной обработки работают как контрактные производители полного цикла. Это означает, что они предлагают полную поддержку механического цеха, включая фрезерование и токарную обработку с ЧПУ, контроль качества (с помощью КИМ и оптических компараторов) и вторичные операции, такие как абразивно-струйная обработка (AFM) для полировки и удаления тонкого переплавленного слоя с поверхностей после электроэрозионной обработки. Такой комплексный подход обеспечивает единый источник для всего компонента, оптимизируя логистику и обеспечивая бесшовный контроль качества от сырья до готовой детали.
Ключевые отрасли: аэрокосмическая, медицинская, оборонная и коммерческие применения
Уникальные возможности проволочной электроэрозионной обработки делают ее незаменимой в отраслях, где точность, целостность материала и сложная геометрия не подлежат компромиссам. Специализированные услуги проволочной электроэрозионной резки не являются универсальным решением; они адаптированы для удовлетворения строгих и часто уникальных требований каждой области.
Аэрокосмическая и спутниковая обработка
В аэрокосмическом и спутниковом производстве компоненты должны безупречно работать при экстремальных нагрузках, перепадах температур и в условиях вакуума. Проволочная электроэрозионная обработка используется для производства критически важных деталей, таких как компоненты турбинных двигателей, элементы топливной системы, конструкционные кронштейны и механизмы наведения спутников. Способность процесса обрабатывать закаленные высокопрочные сплавы и экзотические материалы, такие как инконель и титан, после термообработки — без возникновения напряжений или деформации — имеет первостепенное значение. Допуски в пределах 0,0002 дюйма и превосходная чистота поверхности гарантируют, что детали соответствуют строгим стандартам AS9100 и NADCAP по летной годности и долгосрочной надежности.
Производство медицинских и хирургических изделий
Медицинская отрасль полагается на электроэрозионную обработку проволокой для создания устройств, спасающих и улучшающих жизнь. Это включает производство сложных компонентов для хирургических инструментов, имплантатов (таких как коленные, тазобедренные и спинальные устройства), биопсийных игл и микроразмерных деталей для малоинвазивной робототехники. Медицинские материалы, такие как нержавеющие стали, титан и кобальт-хром, обрабатываются до исключительной чистоты поверхности, чтобы предотвратить адгезию бактерий и обеспечить биосовместимость. Точность процесса при создании острых кромок без заусенцев и сложных внутренних элементов в закалённых материалах критически важна для работы устройства и безопасности пациента, в соответствии со стандартом ISO 13485 и требованиями FDA.
Оборонные и военные применения
Оборонные проекты требуют бескомпромиссной точности, долговечности и секретности. Услуги электроэрозионной обработки проволокой используются для изготовления компонентов для огнестрельного оружия, оптических систем, систем бронированных машин и устройств связи. Технология превосходно подходит для производства закалённой оснастки для производства боеприпасов, сложных шестерён для систем наведения и прочных деталей из вольфрамовых сплавов. Способность работать с засекреченными проектами, контролируемыми ITAR, и обрабатывать труднообрабатываемые материалы броневых плит делает компетентного партнёра по EDM стратегическим активом для оборонных подрядчиков.
Коммерческая и промышленная оснастка
Помимо этих ответственных областей, электроэрозионная обработка проволокой является основой передового коммерческого производства. Она необходима для изготовления прецизионных комплектов инструментов и штампов для процессов штамповки, формования и экструзии. Это включает пуансоны, матрицы, выталкивающие штифты и вставки пресс-форм для литья пластмасс под давлением. Полупроводниковая промышленность использует EDM для компонентов и приспособлений для обработки пластин. Автомобильные производители применяют её для прототипных деталей и производственной оснастки. Коммерческая выгода заключается в способности технологии продлевать срок службы инструмента за счёт обработки после закалки и создавать сложные геометрии, которые улучшают качество конечного продукта и эффективность производства.
Процесс электроэрозионной обработки проволокой: технология, методы и допуски
Понимание механики, лежащей в основе электроэрозионной обработки проволокой, раскрывает её точность. По своей сути это термоэлектрический процесс, при котором материал удаляется серией контролируемых электрических разрядов (искр) между движущейся проволочным электродом и токопроводящей заготовкой.
Базовая технология и настройка
Заготовка надёжно закрепляется на столе станка, погружённом в бак с деионизированной водой, которая действует как диэлектрическая жидкость для охлаждения разреза и смывания эродированных частиц. Тонкая, точно намотанная проволока (обычно латунная или с покрытием) подаётся с подающей катушки через заготовку на приёмную катушку. Проволока постоянно движется, чтобы обеспечить свежую эрозионную поверхность. Источник питания генерирует импульсный постоянный ток, создавая быстрые искры в зазоре между проволокой и заготовкой. Эти искры, число которых может достигать десятков тысяч в секунду, генерируют интенсивное тепло (около 10 000°C), которое плавит и испаряет микроскопические части материала.
Ключевые методы для расширенных возможностей
- Управление траекторией с ЧПУ: Траектория проволоки задаётся сложным программированием с ЧПУ, что позволяет вырезать замысловатые 2D-профили или сложные 3D-формы с наклонными сторонами.
- Погружная резка: Работа в полностью погружённом состоянии стабилизирует проволоку термически и механически, обеспечивая более высокую точность и более тонкую отделку, особенно при высоких или прерывистых разрезах.
- Автоматическая заправка проволоки (AWT): Эта функция позволяет станку автоматически перезаправлять проволоку через стартовое отверстие, что обеспечивает безлюдную обработку нескольких деталей или сложных внутренних элементов без вмешательства оператора.
- Многопроходная обработка (черновая и чистовая): Деталь часто обрабатывается серией проходов. Первый, более быстрый проход удаляет основную массу материала, оставляя шероховатую поверхность. Последующие, более медленные “чистовые” проходы с пониженной мощностью используют небольшое смещение проволоки для достижения окончательного размера, превосходного качества поверхности и жёстких допусков.
- Тонкая проволочная электроэрозионная обработка: Используя проволоку диаметром всего 0,004 дюйма, этот метод предназначен для микрообработки, обеспечивая получение чрезвычайно малых радиусов, пазов и хрупких деталей с исключительной точностью.
Достижимые допуски и качество поверхности
Точность современной проволочной электроэрозионной обработки исключительна. Стандартные допуски для серийных работ, как правило, находятся в пределах ±0,0002 дюйма (0,005 мм), а в некоторых случаях выдерживаются допуски до ±0,0001 дюйма. Шероховатость поверхности 8–10 микро-дюймов Ra (0,2–0,25 мкм Ra) достижима при многопроходной чистовой обработке, что часто исключает необходимость вторичной полировки. Процесс позволяет получать острые внутренние углы с очень малыми радиусами, ограниченными только диаметром проволоки и искровым зазором. Именно это сочетание размерной точности и высокого качества поверхности отличает высококлассные услуги проволочной электроэрозионной резки от традиционной обработки сложных закалённых компонентов.
Мастерство работы с материалами: обработка закалённых сталей, экзотических и токопроводящих материалов
Одно из наиболее убедительных преимуществ проволочной электроэрозионной обработки — её независимость от материала. Поскольку процесс режет посредством электрического разряда, а не механической силы, твёрдость, вязкость или износостойкость материала не являются препятствием. Это открывает мир возможностей для инженеров, проектирующих изделия из передовых материалов.
Закалённые инструментальные стали и сплавы
Проволочная электроэрозионная обработка является предпочтительным методом обработки инструментальных сталей (таких как D2, A2, M2, H13) и быстрорежущих сталей после их полной закалки, часто до 60 HRC и выше. Обработка после термообработки позволяет избежать размерных деформаций, которые могут возникнуть в процессе закалки, экономя время и затраты, связанные со вторичной обработкой и исправлением. Эта возможность имеет основополагающее значение для инструментальной и штамповой промышленности, гарантируя сохранение точной геометрии и долговечности отрезных штампов и вставок пресс-форм.
Экзотические и труднообрабатываемые сплавы
Такие отрасли, как аэрокосмическая и медицинская, регулярно применяют суперсплавы и экзотические материалы, известные своей прочностью и стойкостью к нагреву и коррозии. Эти материалы, печально известные своей сложностью для традиционной обработки, легко обрабатываются проволочной электроэрозионной обработкой. К ним относятся:
- Никелевые суперсплавы: Inconel, Monel, Hastelloy.
- Титановые сплавы: Ti-6Al-4V, технически чистый титан.
- Твёрдые сплавы: Вольфрамовый карбид, применяемый для экстремальных условий износа.
- Прочие экзотические материалы: Ковар, молибден и различные сплавы бериллий-медь.
Проводящие композиты и специальные материалы
Единственное строгое требование для электроэрозионной проволочной обработки — материал должен быть электропроводным. Это расширяет её применение на передовые композиты, такие как металломатричные композиты (MMC), и некоторые марки графита, используемые в электродах для EDM. Даже проводящая керамика и поликристаллический алмаз (PCD) могут быть разрезаны с помощью специализированных методов проволочной электроэрозионной обработки. Такое владение столь разнообразным портфелем материалов позволяет конструкторам выбирать идеальный материал для функции компонента, не будучи ограниченными вопросами технологичности.
Дополнительные услуги EDM: прошивная электроэрозионная обработка, сверление отверстий и абразивная струйная обработка
Поставщик полного спектра услуг EDM предлагает больше, чем просто проволочную резку. Комплекс взаимодополняющих процессов решает более широкий круг геометрических задач и обеспечивает полную готовность детали, часто в рамках одного предприятия.
Прошивная электроэрозионная обработка (Ram EDM)
Также известная как традиционная или полостная EDM, прошивная электроэрозионная обработка использует предварительно сформированный электрод (обычно графитовый или медный), который опускается в заготовку для создания негативного отпечатка. Это идеально подходит для создания сложных 3D-полостей, глухих элементов, острых внутренних углов и текстурированных поверхностей, которые невозможно создать проволокой. Типичные применения включают сложные полости пресс-форм для литья пластмасс под давлением или литья под давлением, штампы для ковки, а также обработку внутренних шлицев или зубчатых колёс. Это идеальный партнёр для проволочной EDM при изготовлении сложной оснастки.
Сверление отверстий EDM (быстрая EDM / прожиг отверстий)
Этот специализированный процесс использует вращающийся трубчатый электрод для быстрого сверления небольших, глубоких и точных отверстий в проводящих материалах — независимо от твёрдости. Он незаменим для создания стартовых отверстий для заправки проволоки в EDM, охлаждающих каналов в пресс-формах, форсунок топливных инжекторов и охлаждающих отверстий лопаток турбин. Возможности включают сверление отверстий диаметром всего 0,010” с высоким соотношением глубины к диаметру и под малыми углами к поверхности — задача, крайне сложная для обычного сверления, особенно в закалённых материалах.
Абразивная струйная обработка (AFM)
Хотя электроэрозионная обработка (EDM) обеспечивает превосходное качество поверхности, она оставляет на поверхности тонкий переплавленный слой, или “белый слой”, который может иметь микроскопические трещины. Для применений, требующих предельной усталостной прочности, коррозионной стойкости или полированной поверхности (например, медицинские имплантаты или пути потока жидкости), AFM является идеальным финишным этапом. AFM продавливает вязкую среду с абразивом через поверхности детали или вдоль них. Она равномерно удаляет заусенцы, полирует и удаляет переплавленный слой после EDM, формируя радиусы и улучшая качество поверхности без изменения критических размеров детали. Этот процесс имеет ключевое значение для достижения высочайших стандартов качества готовых компонентов, обработанных EDM.
Обеспечение качества: сертификации, стандарты и гарантия качества в EDM
Для отраслей, где отказ компонента недопустим, система обеспечения качества, стоящая за услуги электроэрозионной резки проволокой столь же критична, как и сама обработка. Точность процесса надежна настолько, насколько надежна система, которая им управляет. Ведущие поставщики внедряют качество на каждом этапе — от начального программирования до финального контроля, — опираясь на фундамент строгих сертификаций и стандартизированных процедур.
Сертификации — это краеугольный камень доверия. Стандарт AS9100, основанный на ISO 9001, является аэрокосмическим эталоном и требует строгого контроля проектирования, прослеживаемости и управления рисками. Для производства медицинских изделий сертификация ISO 13485 имеет важнейшее значение, гарантируя соответствие процессов нормативным требованиям по безопасности и эффективности. Специализированные аккредитации, такие как NADCAP для EDM, представляют собой еще более высокий уровень аудита, при котором технические процессы проверяются отраслевыми экспертами. Предприятие, обладающее такими документами, демонстрирует подтвержденную и проверенную приверженность систематическому управлению качеством.
Этот системный подход воплощается в конкретных практиках на производственном участке. Отчеты о контроле первой детали (FAIR) тщательно подтверждают, что первые производственные детали соответствуют всем требованиям чертежа. Внутрипроизводственная верификация с использованием таких инструментов, как оптические компараторы и координатно-измерительные машины (CMM), обеспечивает постоянство на протяжении всей производственной партии. Передовые предприятия применяют системы машинного зрения и лазерные сканеры для бесконтактного контроля деликатных или сложных геометрий. Что крайне важно, все измерительное оборудование регулярно калибруется по эталонам, прослеживаемым до NIST, для гарантии достоверности измерений.
Сертификация материалов и прослеживаемость не подлежат обсуждению, особенно в аэрокосмических и медицинских применениях. Поставщики должны быть способны документально подтвердить происхождение материала компонента от завода до готовой детали. Документирование процессов, включая подробные маршрутные пакеты, сопровождающие каждый заказ, гарантирует, что каждый этап — от параметров резки EDM до постобработки, такой как абразивная струйная обработка, — зафиксирован и воспроизводим. Такой уровень документирования не только обеспечивает качество, но и предоставляет жизненно важные данные для непрерывного совершенствования и анализа первопричин в случае любого отклонения.
В конечном счете, настоящая культура качества выходит за рамки сертификатов на стене. Она отражается в команде высококвалифицированных специалистов, преданных совершенству, в приверженности полному удовлетворению потребностей клиентов и в стремлении к непрерывному техническому развитию. Именно такой целостный подход к обеспечению качества превращает услугу прецизионной резки в надежного производственного партнера для критически важных компонентов.