
Introducción: La potencia de precisión de los servicios de electroerosión por hilo
En el mundo de la fabricación avanzada, donde la complejidad se une a una precisión inquebrantable, destaca un proceso especializado. Los servicios de electroerosión por hilo representan la cúspide del mecanizado de precisión, ya que permiten la creación de piezas que alguna vez se consideraron imposibles o prohibitivamente costosas de producir. Este proceso de mecanizado térmico sin contacto aprovecha chispas eléctricas controladas para cortar incluso los metales más duros con una precisión asombrosa, dejando un acabado superior y una geometría perfecta. Para industrias donde el fallo no es una opción —aeroespacial, médica, defensa y más allá—, la electroerosión por hilo no es solo un servicio; es un habilitador crítico de la innovación. Transforma diseños desafiantes en realidad, desde prototipos intrincados hasta producciones de gran volumen, todo mientras mantiene tolerancias que rivalizan con el grosor de un cabello humano. Este artículo profundiza en el poder de esta tecnología, explorando sus principios, ventajas y las vastas capacidades que ofrece a la ingeniería moderna.
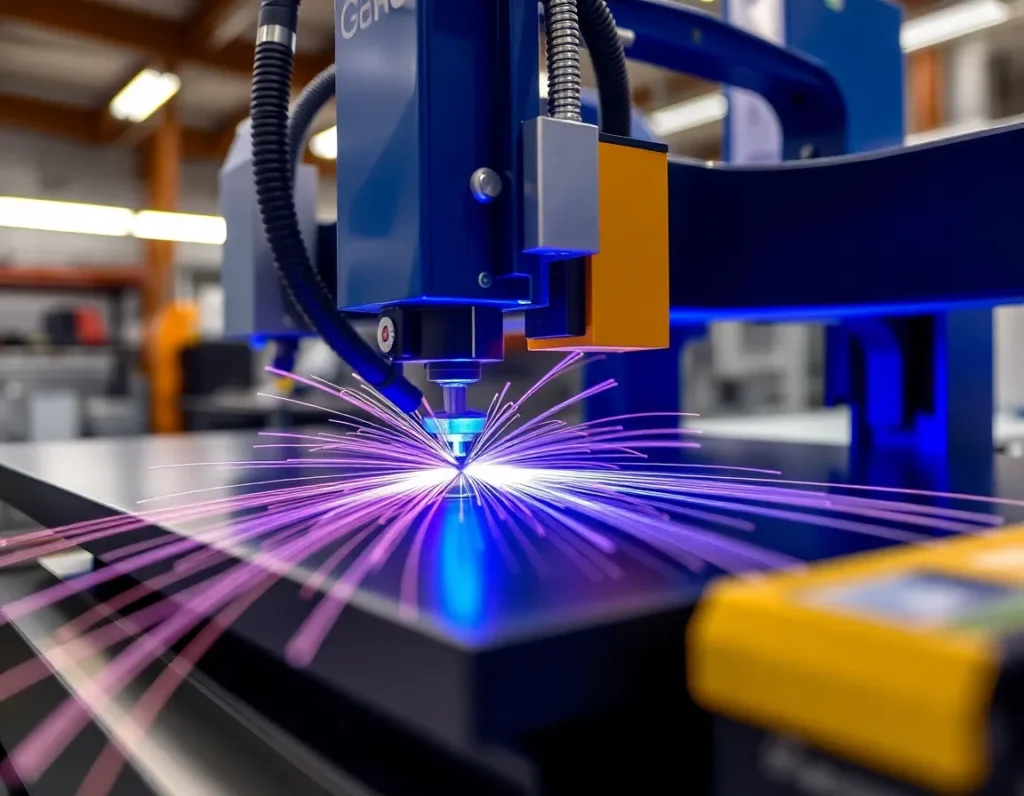
¿Qué es la electroerosión por hilo? Un análisis profundo del mecanizado por electroerosión
El mecanizado por electroerosión (EDM) por hilo es un proceso de eliminación de metal de precisión que utiliza un alambre delgado con carga eléctrica como electrodo para cortar un contorno programado en una pieza de trabajo. El principio fundamental se basa en la erosión controlada mediante una serie de descargas eléctricas rápidas y recurrentes (chispas) entre el alambre y el material conductor sumergido en un fluido dieléctrico, normalmente agua desionizada.
El mecanismo central: erosión por chispa
El proceso comienza con el alambre controlado por CNC, que se alimenta constantemente desde una bobina y se posiciona cerca de la pieza de trabajo, pero sin llegar a hacer contacto físico. Se crea un potente potencial eléctrico entre el alambre (electrodo negativo) y la pieza de trabajo (electrodo positivo). Cuando la separación es lo suficientemente pequeña, la propiedad aislante del fluido dieléctrico se rompe y salta una chispa. Esta chispa genera un calor intenso y localizado —que supera los 10.000 grados Celsius— que funde y vaporiza al instante una porción microscópica de la pieza de trabajo. El fluido dieléctrico en circulación arrastra entonces los diminutos residuos y enfría la zona, evitando la distorsión térmica. Este ciclo se repite cientos de miles de veces por segundo, erosionando de forma constante y precisa una trayectoria a través del material.
Componentes clave del sistema de electroerosión por hilo
- El electrodo de alambre: Normalmente fabricado de latón o cobre estratificado, el diámetro del alambre puede variar desde 0,004” para trabajos de microprecisión hasta más de 0,012” para cortes más pesados. Es un consumible que viaja desde una bobina de suministro hasta una bobina de recogida a un ritmo constante.
- El fluido dieléctrico (agua desionizada): Cumple tres funciones críticas: actúa como aislante hasta que se alcanza el voltaje de la separación de chispa, arrastra las partículas erosionadas (las “virutas” del proceso) y enfría la pieza de trabajo y el alambre.
- El sistema de control CNC: El cerebro de la operación. Guía con precisión el movimiento del alambre a lo largo de los ejes X e Y (y a menudo U y V para cortes cónicos) basándose en un programa digital, controlando la separación de chispa, la velocidad de avance del alambre y los ajustes de potencia para lograr la calidad de corte, velocidad y acabado superficial deseados.
- La mesa de trabajo y la fuente de alimentación: La pieza de trabajo se fija de forma segura sobre una mesa de trabajo controlada por servomotor. La fuente de alimentación genera la corriente continua pulsada que crea las chispas, con parámetros finamente ajustados para el material específico y los requisitos de acabado.
Esta naturaleza de “sin contacto” es lo que otorga al EDM de hilo su ventaja única: dado que no se ejerce fuerza mecánica sobre la pieza, no hay presión de herramienta, no se forman rebabas y no hay riesgo de deformar características delicadas o de paredes delgadas. El proceso puede mecanizar acero endurecido con la misma facilidad que el aluminio, lo que lo convierte en una solución singularmente versátil en el arsenal de la fabricación de precisión.
EDM de hilo vs. mecanizado convencional: cuándo y por qué elegir EDM
Elegir el proceso de fabricación adecuado es una decisión de ingeniería crítica. Si bien el mecanizado convencional (fresado, torneado) es excelente para muchas aplicaciones, el EDM de hilo ofrece un conjunto distintivo de ventajas para desafíos específicos. La elección a menudo se reduce a las propiedades del material, la geometría de la pieza, la precisión requerida y la rentabilidad.
Cuándo el EDM de hilo es la opción superior
- Materiales endurecidos: Las herramientas de corte convencionales tienen dificultades o no pueden mecanizar aceros para herramientas endurecidos, carburos y aleaciones exóticas. El proceso de erosión por chispa del EDM de hilo no se ve afectado por la dureza del material, lo que permite que las piezas se traten térmicamente primero (para obtener una resistencia y estabilidad óptimas) y luego se mecanizan a las dimensiones finales sin distorsión.
- Complejidad geométrica extrema: Los perfiles intrincados, las esquinas internas afiladas y las características delicadas son donde el EDM de hilo sobresale. El alambre delgado puede cortar contornos complejos en 2D y 3D que serían imposibles de alcanzar para una fresa de extremo o que requerirían herramientas de forma personalizadas prohibitivamente costosas.
- Tolerancias y acabados exigentes: Para aplicaciones que requieren tolerancias dentro de ±0.0001” y acabados superficiales ultrafinos, el EDM de hilo suele ser el método más confiable y repetible. El proceso elimina el chatter y la deflexión de la herramienta, asegurando una precisión consistente pieza tras pieza.
- Sin rebabas, baja tensión: Dado que no hay contacto físico, el proceso produce bordes prácticamente libres de rebabas. La zona afectada térmicamente es mínima, y la falta de fuerzas de corte significa que no se induce tensión mecánica en la pieza de trabajo, preservando su integridad metalúrgica.
- Creación de prototipos y producción de bajo volumen: No se requiere utillaje personalizado. Un simple programa digital es todo lo que se necesita para cortar una pieza, lo que hace que el electroerosionado por hilo sea excepcionalmente rápido y rentable para prototipos, piezas únicas y series cortas en comparación con el diseño y la fabricación de utillaje rígido.
Limitaciones y ventajas del mecanizado convencional
El mecanizado convencional suele llevar la ventaja en velocidad para grandes volúmenes de piezas simples, la eliminación de material en grandes cantidades y el mecanizado de materiales no conductores (como plásticos o compuestos). También es generalmente más económico para producir agujeros y cavidades simples en materiales blandos. El electroerosionado por hilo es un proceso de corte más lento y preciso, ideal para materiales conductores donde se requieren sus beneficios únicos. La estrategia de fabricación más eficaz a menudo implica usar ambos: mecanizado convencional para desbaste y conformado básico, seguido de electroerosionado por hilo para el acabado de características críticas en una pieza endurecida.
Servicios y capacidades esenciales de electroerosionado por hilo: desde la creación de prototipos hasta la producción
Los modernos servicios de electroerosionado por hilo han evolucionado mucho más allá del simple corte de formas. Abarcan un sofisticado conjunto de capacidades diseñadas para apoyar cada etapa del ciclo de vida del producto, desde el concepto inicial hasta la fabricación a gran escala.
Creación de prototipos y respuesta rápida
Para ingenieros y diseñadores, el electroerosionado por hilo es una herramienta invaluable para la creación de prototipos. La capacidad de pasar directamente de un modelo CAD a una pieza metálica de precisión terminada sin utillaje permite una iteración rápida y la validación del diseño. Los proveedores de servicios especializados en electroerosionado de respuesta rápida a menudo pueden producir piezas de muestra en cuestión de días, lo que permite realizar pruebas funcionales de engranajes complejos, prototipos de implantes médicos o componentes aeroespaciales en condiciones reales. Esta agilidad acelera los ciclos de desarrollo y reduce el tiempo de comercialización.
Producción de alto volumen y sistemas paletizados
Contrariamente a la percepción común, el electroerosionado por hilo no es únicamente para prototipos. Para la producción de alto volumen de componentes intrincados, los talleres de electroerosionado avanzados utilizan sistemas paletizados y enhebrado automático del hilo. Se pueden apilar o “anidar” múltiples piezas en un solo dispositivo de fijación, y las máquinas pueden funcionar de forma desatendida durante horas, cortando docenas de piezas a partir de un solo bloque grueso de material. Este método garantiza una precisión y repetibilidad absolutas en miles de piezas, lo que lo hace ideal para series de producción críticas en las industrias de dispositivos médicos y automotriz.
Capacidades técnicas avanzadas
- Corte de 4 ejes y cónico: Más allá de los simples cortes verticales, los electroerosionados por hilo avanzados pueden inclinar el hilo para crear piezas con lados con ángulo de desmoldeo o contornos 3D complejos. Los conos de hasta 30 grados o más permiten la creación de moldes, matrices y componentes aeroespaciales con ángulos de holgura.
- Electroerosión de hilo fino y micro-EDM: Utilizando hilo de tan solo 0,004” de diámetro, esta capacidad es esencial para piezas microminiatura en aplicaciones médicas, de semiconductores y electrónicas. Permite radios de esquina increíblemente pequeños, ranuras estrechas y el mecanizado de características extremadamente delicadas.
- Corte sumergido: Realizar cortes completamente sumergidos en fluido dieléctrico proporciona una estabilidad térmica superior, crucial para mantener tolerancias ajustadas en piezas altas o gruesas. También da como resultado un acabado superficial más fino y un enjuague más eficiente durante los cortes interrumpidos.
- Capacidad para piezas grandes: Las máquinas industriales de electroerosión por hilo pueden manejar piezas masivas, con capacidades de recorrido superiores a 30” en los ejes X e Y y la capacidad de cortar espesores de material de 16” o más, acomodando grandes troqueles de estampado, componentes estructurales aeroespaciales y utillaje industrial.
- Fuentes de alimentación antielectrólisis: Para materiales sensibles como el titanio de grado médico o ciertos aceros para herramientas, esta tecnología evita el picado electroquímico o la corrosión que a veces pueden ocurrir con la electroerosión estándar, garantizando una integridad superficial impecable.
Soporte de fabricación integrado
Los proveedores líderes de servicios de electroerosión operan como fabricantes por contrato de servicio completo. Esto significa que ofrecen soporte completo de taller de mecanizado, incluido fresado y torneado CNC, inspección de calidad (con CMM y comparadores ópticos) y operaciones secundarias como el mecanizado por flujo abrasivo (AFM) para pulir y eliminar la fina capa refundida de las superficies electroerosionadas. Este enfoque integrado proporciona una única fuente para todo el componente, agilizando la logística y garantizando un control de calidad continuo desde la materia prima hasta la pieza terminada.
Industrias clave atendidas: aeroespacial, médica, defensa y aplicaciones comerciales
Las capacidades únicas de la electroerosión por hilo la hacen indispensable en sectores donde la precisión, la integridad del material y las geometrías complejas no son negociables. Los servicios especializados de electroerosión por corte de hilo no son una solución única para todos; se adaptan para satisfacer las demandas estrictas y a menudo únicas de cada campo.
Mecanizado aeroespacial y de satélites
En la fabricación aeroespacial y de satélites, los componentes deben funcionar a la perfección bajo tensiones extremas, fluctuaciones de temperatura y en condiciones de vacío. El electroerosionado por hilo (Wire EDM) se utiliza para producir piezas críticas como componentes de motores de turbina, elementos de sistemas de combustible, soportes estructurales y mecanismos de guiado de satélites. La capacidad del proceso para mecanizar aleaciones endurecidas de alta resistencia y materiales exóticos como el Inconel y el titanio después del tratamiento térmico, sin inducir tensiones ni distorsión, es primordial. Las tolerancias dentro de .0002” y los acabados superficiales superiores garantizan que las piezas cumplan con los rigurosos estándares AS9100 y NADCAP para la aeronavegabilidad y la fiabilidad a largo plazo.
Fabricación de dispositivos médicos y quirúrgicos
La industria médica depende del electroerosionado por hilo para dispositivos que salvan y mejoran vidas. Esto incluye la producción de componentes intrincados para herramientas quirúrgicas, implantes (como rodillas, caderas y dispositivos espinales), agujas de biopsia y piezas a microescala para robótica mínimamente invasiva. Materiales de grado médico como aceros inoxidables, titanio y cobalto-cromo se mecanizan con acabados excepcionales para prevenir la adhesión bacteriana y garantizar la biocompatibilidad. La precisión del proceso en la creación de bordes afilados y sin rebabas y características internas complejas en materiales endurecidos es crítica para el rendimiento del dispositivo y la seguridad del paciente, cumpliendo con las directrices ISO 13485 y FDA.
Aplicaciones de defensa y militares
Los proyectos de defensa exigen una precisión, durabilidad y confidencialidad inquebrantables. Los servicios de electroerosionado por hilo se emplean para fabricar componentes para armas de fuego, sistemas ópticos, sistemas de vehículos blindados y dispositivos de comunicación. La tecnología sobresale en la producción de utillaje endurecido para la producción de municiones, engranajes intrincados para sistemas de guiado y piezas robustas de aleaciones de tungsteno. La capacidad de manejar proyectos clasificados controlados por ITAR y trabajar con materiales de placas de blindaje difíciles de mecanizar hace que un socio de EDM competente sea un activo estratégico para los contratistas de defensa.
Utillaje comercial e industrial
Más allá de estos campos de alto riesgo, el electroerosionado por hilo es la columna vertebral de la fabricación comercial avanzada. Es esencial para producir conjuntos de herramientas y matrices de precisión para procesos de estampado, moldeo y extrusión. Esto incluye punzones, matrices, pasadores eyectores e insertos de moldes para moldeo por inyección de plástico. La industria de semiconductores utiliza el EDM para componentes de manipulación de obleas y dispositivos de fijación. Los fabricantes de automóviles lo aprovechan para piezas prototipo y utillaje de producción. El beneficio comercial radica en la capacidad de la tecnología para prolongar la vida útil de las herramientas mediante el mecanizado después del endurecimiento y para crear geometrías complejas que mejoran la calidad del producto final y la eficiencia de fabricación.
El proceso de electroerosionado por hilo: tecnología, técnicas y tolerancias
Comprender la mecánica detrás del electroerosionado por hilo desmitifica su precisión. En esencia, es un proceso termoeléctrico en el que el material se elimina mediante una serie de chispas eléctricas controladas (descargas) entre un electrodo de hilo en movimiento y la pieza de trabajo conductora.
Tecnología central y configuración
La pieza de trabajo se monta de forma segura sobre la mesa de la máquina, sumergida en un tanque de agua desionizada, que actúa como fluido dieléctrico para enfriar el corte y arrastrar las partículas erosionadas. Un hilo delgado, bobinado con precisión (típicamente de latón o variedades recubiertas), se alimenta desde una bobina de suministro a través de la pieza de trabajo y hasta una bobina de recogida. El hilo se mueve constantemente para presentar una superficie erosiva fresca. Una fuente de alimentación genera una corriente continua pulsada, creando chispas rápidas en el espacio entre el hilo y la pieza de trabajo. Estas chispas, que pueden alcanzar decenas de miles por segundo, generan un calor intenso (alrededor de 10.000 °C) que funde y vaporiza porciones microscópicas del material.
Técnicas clave para una capacidad mejorada
- Control de trayectoria CNC: La trayectoria del hilo está dictada por una sofisticada programación CNC, lo que permite cortar perfiles 2D intrincados o formas 3D complejas con lados cónicos.
- Corte sumergido: Operar completamente sumergido estabiliza el hilo térmica y mecánicamente, lo que permite una mayor precisión y acabados más finos, especialmente en cortes altos o interrumpidos.
- Roscado automático del hilo (AWT): Esta función permite que la máquina vuelva a enhebrar automáticamente el hilo a través de un orificio de arranque, lo que permite el mecanizado desatendido de múltiples piezas o características internas complejas sin intervención del operador.
- Múltiples pasadas (desbaste y acabado): Una pieza a menudo se corta mediante una serie de pasadas. Una primera pasada, más rápida, elimina la mayor parte del material, dejando una superficie rugosa. Las pasadas posteriores de “acabado”, más lentas y con un ajuste de potencia reducido, utilizan un ligero desplazamiento del hilo para lograr la dimensión final, un acabado superficial superior y tolerancias estrechas.
- Electroerosión de hilo fino: Utilizando hilo de tan solo 0,004” de diámetro, esta técnica es para el micromecanizado, produciendo radios, ranuras y piezas delicadas extremadamente pequeños con una precisión excepcional.
Tolerancias y acabados alcanzables
La precisión de la electroerosión de hilo moderna es extraordinaria. Las tolerancias estándar para trabajos de producción suelen estar dentro de ±0,0002” (0,005 mm), y algunas aplicaciones mantienen tolerancias tan estrechas como ±0,0001”. Se pueden lograr acabados superficiales de 8-10 micropulgadas Ra (0,2-0,25 µm Ra) con múltiples pasadas de acabado, lo que a menudo elimina la necesidad de pulido secundario. El proceso puede producir esquinas interiores afiladas con radios muy pequeños, limitados únicamente por el diámetro del hilo y la separación de chispa. Esta combinación de precisión dimensional y acabado fino es lo que distingue a los servicios de electroerosión de corte por hilo de alta gama del mecanizado convencional para componentes complejos y endurecidos.
Dominio de materiales: mecanizado de aceros endurecidos, exóticos y materiales conductores
Una de las ventajas más convincentes de la electroerosión de hilo es su indiferencia al material. Dado que el proceso corta mediante descarga eléctrica en lugar de fuerza mecánica, la dureza, tenacidad o resistencia al desgaste del material no presentan ninguna barrera. Esto abre un mundo de posibilidades para los ingenieros que diseñan con materiales avanzados.
Aceros para herramientas y aleaciones endurecidos
La electroerosión de hilo es el método preferido para mecanizar aceros para herramientas (como D2, A2, M2, H13) y aceros rápidos después de que se hayan endurecido completamente, a menudo a 60 HRC o más. El mecanizado posterior al tratamiento térmico evita las distorsiones dimensionales que pueden ocurrir durante el proceso de temple, ahorrando tiempo y costo asociados con el mecanizado secundario y la corrección. Esta capacidad es fundamental para la industria de herramientas y matrices, asegurando que los troqueles de corte y las inserciones de moldes conserven su geometría precisa y durabilidad.
Aleaciones exóticas y difíciles de mecanizar
Industrias como la aeroespacial y la médica emplean regularmente superaleaciones y materiales exóticos conocidos por su resistencia y resistencia al calor y la corrosión. Estos materiales, que son notoriamente difíciles para el mecanizado convencional, se procesan fácilmente mediante electroerosión de hilo. Esto incluye:
- Superaleaciones a base de níquel: Inconel, Monel, Hastelloy.
- Aleaciones de titanio: Ti-6Al-4V, titanio CP.
- Carburos: Carburo de tungsteno, utilizado para aplicaciones de desgaste extremo.
- Otros materiales exóticos: Kovar, molibdeno y diversas aleaciones de berilio-cobre.
Compuestos conductores y materiales especiales
El único requisito estricto para el electroerosionado por hilo es que el material debe ser eléctricamente conductor. Esto amplía su uso a compuestos avanzados como los compuestos de matriz metálica (MMC) y ciertos grados de grafito utilizados en electrodos de EDM. Incluso las cerámicas conductoras y el diamante policristalino (PCD) se pueden cortar utilizando técnicas especializadas de electroerosionado por hilo. Este dominio sobre una cartera de materiales tan diversa permite a los diseñadores seleccionar el material ideal para la función de un componente sin verse limitados por preocupaciones de fabricabilidad.
Servicios complementarios de EDM: electroerosionado por penetración, perforación de agujeros y mecanizado por flujo abrasivo
Un proveedor de servicios completos de EDM ofrece más que solo corte por hilo. Un conjunto de procesos complementarios aborda una gama más amplia de desafíos geométricos y garantiza la preparación completa de la pieza, a menudo dentro de una sola instalación.
Electroerosionado por penetración (EDM de penetración)
También conocido como EDM convencional o de cavidad, el electroerosionado por penetración utiliza un electrodo preformado (típicamente de grafito o cobre) que se introduce en la pieza de trabajo para crear una impresión negativa. Esto es ideal para producir cavidades 3D complejas, características ciegas, esquinas internas afiladas y superficies texturizadas que son imposibles de crear con un hilo. Las aplicaciones comunes incluyen cavidades de moldes intrincadas para inyección de plástico o fundición a presión, matrices de forja y el mecanizado de estrías o engranajes internos. Es el socio perfecto del electroerosionado por hilo para utillajes complejos.
Perforación de agujeros por EDM (EDM de agujero rápido / Hole Popping)
Este proceso especializado utiliza un electrodo tubular giratorio para perforar rápidamente agujeros pequeños, profundos y precisos en materiales conductores, independientemente de su dureza. Es indispensable para crear agujeros de inicio para el enhebrado del electroerosionado por hilo, canales de refrigeración en moldes, boquillas de inyección de combustible y agujeros de refrigeración de álabes de turbina. Las capacidades incluyen la perforación de agujeros de tan solo 0,010” de diámetro con altas relaciones de profundidad a diámetro y en ángulos poco profundos respecto a las superficies, una tarea extremadamente difícil para la perforación convencional, especialmente en materiales endurecidos.
Mecanizado por flujo abrasivo (AFM)
Aunque el EDM produce acabados excelentes, deja tras de sí una fina capa refundida o “capa blanca” en la superficie, que puede presentar fracturas microscópicas. Para aplicaciones que requieren máxima resistencia a la fatiga, resistencia a la corrosión o una superficie pulida (como implantes médicos o conductos de flujo de fluidos), el AFM es el paso de acabado ideal. El AFM extruye un medio viscoso cargado de abrasivo a través de las superficies de la pieza o sobre ellas. Desbarba, pule y elimina de manera uniforme la capa refundida del EDM, generando radios y mejorando los acabados superficiales sin alterar las dimensiones críticas de la pieza. Este proceso es clave para alcanzar los más altos estándares de calidad en componentes EDM terminados.
Garantía de calidad: certificaciones, normas y aseguramiento de la calidad en EDM
Para industrias en las que el fallo de un componente no es una opción, el marco de aseguramiento de la calidad que respalda servicios de electroerosionado por hilo es tan crítico como el propio mecanizado. La precisión del proceso es tan fiable como el sistema que lo rige. Los proveedores líderes integran la calidad en cada etapa, desde la programación inicial hasta la inspección final, respaldados por una base de certificaciones rigurosas y procedimientos estandarizados.
Las certificaciones son la piedra angular de la confianza. La norma AS9100, basada en ISO 9001, es el referente del sector aeroespacial y exige controles estrictos de diseño, trazabilidad y gestión de riesgos. Para la fabricación de dispositivos médicos, la certificación ISO 13485 es esencial, ya que garantiza que los procesos cumplen los requisitos reglamentarios de seguridad y eficacia. Acreditaciones especializadas como NADCAP para EDM representan un nivel de auditoría aún mayor, en el que los procesos técnicos son examinados por expertos del sector. Un taller que posee estas credenciales demuestra un compromiso probado y auditado con la gestión sistemática de la calidad.
Este enfoque sistémico se traduce en prácticas concretas en el taller. Los informes de inspección de la primera pieza (FAIR) validan meticulosamente que las piezas de producción iniciales cumplen todas las especificaciones del plano. La verificación en proceso, mediante herramientas como comparadores ópticos y máquinas de medición por coordenadas (CMM), garantiza la consistencia a lo largo de toda la serie de producción. Los talleres avanzados emplean sistemas de visión y escáneres láser para la inspección sin contacto de geometrías delicadas o complejas. De manera crucial, todo el equipo de inspección se calibra periódicamente con patrones trazables al NIST para garantizar la integridad de las mediciones.
La certificación y la trazabilidad de los materiales no son negociables, especialmente en aplicaciones aeroespaciales y médicas. Los proveedores deben poder documentar la procedencia del material de un componente desde la acería hasta la pieza terminada. La documentación de los procesos, incluidos los paquetes de hojas de ruta detallados que acompañan a cada trabajo, garantiza que cada paso —desde los parámetros de corte por EDM hasta los tratamientos posteriores como el mecanizado por flujo abrasivo— quede registrado y sea repetible. Este nivel de documentación no solo asegura la calidad, sino que también proporciona datos vitales para la mejora continua y el análisis de causa raíz en caso de que se produzca cualquier desviación.
En última instancia, una verdadera cultura de la calidad va más allá de los certificados colgados en la pared. Se refleja en un equipo de personal altamente cualificado y dedicado a la perfección, un compromiso con la satisfacción total del cliente y un impulso hacia el desarrollo técnico continuo. Este enfoque holístico del aseguramiento de la calidad es lo que transforma un servicio de corte de precisión en un socio de fabricación fiable para componentes de misión crítica.