
In einer Ära, die von visueller Kommunikation und datengetriebener Entdeckung geprägt ist, kann die Klarheit eines Bildes oder die Stabilität eines Sensors über Erfolg oder Misserfolg entscheiden. Diese grundlegende Stabilität, auf die sich Kameras, Teleskope, Laser und Vermessungsinstrumente verlassen, ist keine Frage des Zufalls. Sie ist das Produkt akribischer Ingenieurskunst und Fertigungspräzision. Im Zentrum dieser Zuverlässigkeit steht eine scheinbar einfache, doch kritisch komplexe Komponente: die Stativhalterung. Diese spezialisierte Schnittstelle ist der unbesungene Held, der wörtliche Verbindungspunkt, der Vibrationen überträgt, Gewicht trägt und die Ausrichtung aufrechterhält. Der Prozess zur Herstellung dieser wichtigen Komponenten, bekannt als Stativhalterungs-Bearbeitung, ist eine Disziplin, in der fortschrittliche Fertigung auf exakte mechanische Standards trifft. Sie verwandelt rohes Metall in eine makellose, zuverlässige Schnittstelle und stellt sicher, dass die Ausrüstung – ob bei der Aufnahme eines einmaligen Fotos oder bei der Durchführung präziser geospatialer Analysen – stets sicher befestigt und perfekt ausgerichtet bleibt.
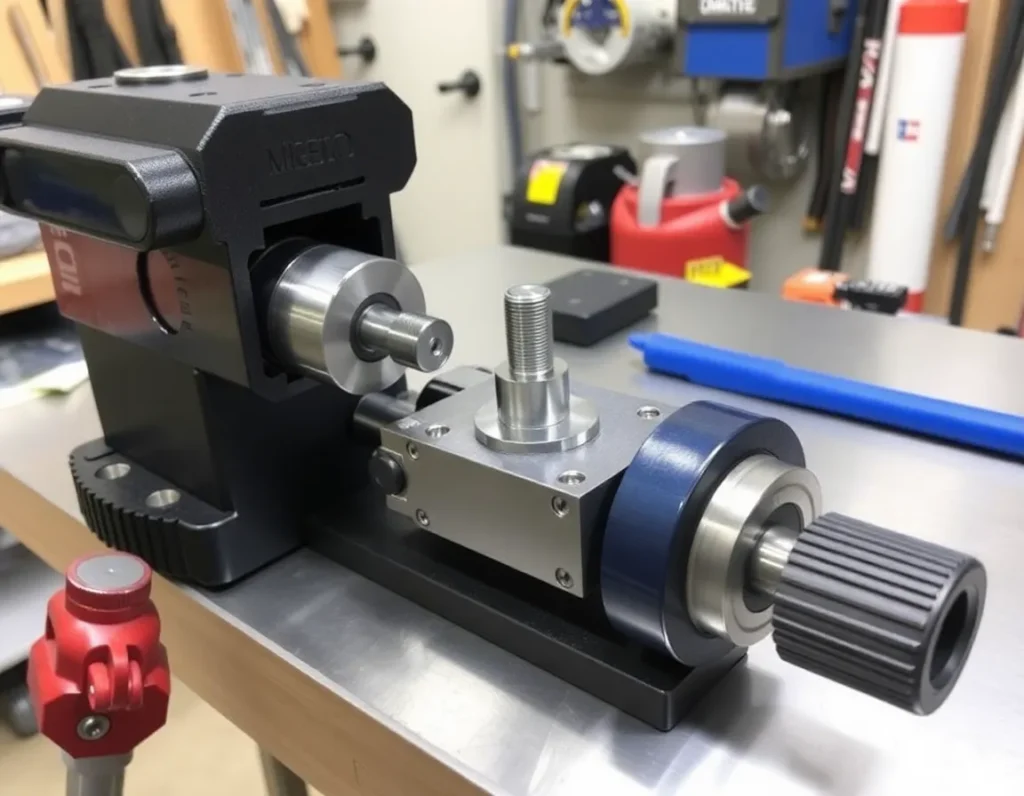
Was ist Stativhalterungs-Bearbeitung? Definition des Schnittstellenstandards
Stativhalterungs-Bearbeitung ist der spezialisierte Fertigungsprozess zur Herstellung der standardisierten Gewindebuchsen, Platten und Aufnahmen, die es ermöglichen, Ausrüstung sicher an einem Stativ oder einer anderen stabilisierenden Plattform zu befestigen. Sie ist weit mehr als nur das Bohren eines Lochs; sie ist die Konstruktion und Produktion eines kompletten mechanischen Schnittstellensystems, das für wiederholbare Befestigung, präzise Ausrichtung und tragfähige Zuverlässigkeit ausgelegt ist. Dieser Prozess definiert die universelle Sprache zwischen einem Gerät und seiner Halterung. Während sie üblicherweise mit der Verbraucherfotografie assoziiert wird, erstreckt sich der Anwendungsbereich der Stativhalterungs-Bearbeitung auf jedes Feld, das eine stabile, abnehmbare Halterung für Instrumentierung erfordert. Der Bearbeitungsprozess muss Gewindeform, Tiefe, Konzentrizität und Rechtwinkligkeit der Montagefläche zur optischen oder Messachse des Geräts berücksichtigen. Eine schlecht bearbeitete Halterung führt zu Spiel, Fehlausrichtung und Instabilität, was die Leistung direkt beeinträchtigt. Daher konzentriert sich diese Bearbeitungsdisziplin auf die Schaffung einer perfekten, standardisierten Schnittstelle, die funktional unsichtbar wird – und es dem Benutzer ermöglicht, Ausrüstung mit absolutem Vertrauen in ihre Steifigkeit und Präzision anzuschließen.
Die Anatomie einer Stativhalterung: Gewinde, Platten und Aufnahmen
Das Verständnis der Stativhalterungs-Bearbeitung erfordert eine Zerlegung der Kernkomponenten der Halterung. Jedes Element spielt eine eigene Rolle für die Gesamtfunktion des Systems und muss auf exakte Spezifikationen bearbeitet werden.
Gewinde: Der primäre Befestigungsmechanismus
Die Gewindebuchse ist das grundlegendste Element. Die beiden dominierenden Standards sind 1/4″-20 UNC (Unified National Coarse) und der größere, schwerlastfähigere 3/8″-16 UNC. Die “20” und “16” beziehen sich auf Gewindegänge pro Zoll. Die Bearbeitung dieser Gewinde umfasst die Schaffung einer sauberen, präzisen helixförmigen Struktur mit den korrekten Außen- und Kerndurchmessern. Die Gewindetiefe und die Wandstärke der Buchse sind entscheidend für die Festigkeit, insbesondere bei Materialien wie Aluminium. Eine überdrehte oder nicht spezifikationsgemäße Buchse kann katastrophal versagen.
Montageplatten und Schnellwechselsysteme
Für den professionellen und industriellen Einsatz ist eine direkte Gewindeverbindung oft zu langsam. Dies führte zur Bearbeitung von Schnellwechselsystemen, die aus zwei Teilen bestehen: einer Platte, die am Gerät befestigt wird, und einer Aufnahme am Stativkopf. Die Platte, oft aus Stahl oder Aluminium gefertigt, weist eine präzise Schwalbenschwanz- oder Verriegelungsnut und ein Gewindeloch auf. Die passende Klemme am Stativ muss so bearbeitet werden, dass sie dieser Geometrie ohne Spiel entspricht. Die Toleranzen sind hier außergewöhnlich eng, da jegliches Spiel direkt in eine Bewegung der Kamera oder des Instruments umgesetzt wird.
Aufnahmegehäuse und Verstärkung
Die Gewindebuchse oder Schnellspannklemme existiert nicht isoliert. Sie ist in einer größeren Komponente untergebracht – sei es die Grundplatte einer Kamera, der Tubusring eines Teleskops oder das Gehäuse eines Lasers. Die Bearbeitung umfasst die Integration dieser Aufnahme in das Trägergerät. Dies erfordert oft die Schaffung eines verstärkten Ansatzes oder einer Gewindeeinlage (einer Heli-Coil oder einer eingepressten Messingeinlage), um Verschleiß und Gewindeausreißen in weicheren Metallgehäusen zu verhindern. Die Ausrichtung der Achse dieser Aufnahme relativ zur funktionalen Achse des Geräts ist ein vorrangiger Aspekt beim Einrichten der Bearbeitung.
Kernbearbeitungsverfahren für Stativanschlüsse: Vom CNC-Fräsen bis zum Gewindewalzen
Die Herstellung eines zuverlässigen Stativanschlusses erfordert eine Abfolge fortschrittlicher Bearbeitungsverfahren, die je nach Material, Stückzahl und Präzisionsanforderungen ausgewählt werden.
CNC-Fräsen: Die Grundlage formen
Computer Numerical Control (CNC)-Fräsen ist das Arbeitspferd für die Herstellung von Montageplatten, Aufnahmegehäusen und komplexen Schnellspannmechanismen. Eine CNC-Maschine verwendet programmierte Befehle, um Schneidwerkzeuge mit extremer Präzision zu steuern. Sie kann die flache Montagefläche bearbeiten, das Vorbohrloch für das Gewinde bohren und die komplexen Profile eines Schnellspann-Schwalbenschwanzes fräsen – alles in einer einzigen Aufspannung. Dies gewährleistet eine perfekte Ausrichtung zwischen allen Merkmalen, was unmöglich zu garantieren ist, wenn die Arbeitsgänge auf separaten Maschinen durchgeführt werden.
Bohren und Gewindeschneiden: Den Gewindekern schaffen
Für die Gewindebuchse beginnt der Prozess mit dem Bohren eines Vorbohrlochs mit einem bestimmten Durchmesser. Anschließend wird das Gewindeschneiden – der Prozess des Schneidens von Innengewinden – durchgeführt. Dies kann bei geringen Stückzahlen mit einem Handgewindebohrer auf einer Bohrmaschine erfolgen, aber für Konsistenz in der Produktion verwenden CNC-Maschinen oft starres Gewindeschneiden, bei dem die Rotation der Spindel und der vertikale Vorschub perfekt synchronisiert sind, um saubere, präzise Gewinde zu erzeugen, ohne den Gewindebohrer zu brechen.
Gewindewalzen: Eine überlegene Alternative für Festigkeit
Für hochfeste Anwendungen wird das Gewindewalzen oft dem Schneiden vorgezogen. Dieses Kaltumformverfahren verwendet gehärtete Walzbacken, um das Material in die Gewindeform zu verdrängen, anstatt es wegzuschneiden. Dies führt zu Gewinden mit glatteren Oberflächen, kaltverfestigten Körnern (erhöhte Festigkeit) und ohne geschnittene Fasern, die Risse auslösen können. Gewalzte Gewinde sind ermüdungsresistenter und langlebiger, was sie ideal für schwere oder häufig verwendete Anschlüsse in industriellen Umgebungen macht.
Drehen und Ausbohren auf CNC-Drehmaschinen
Für zylindrische Komponenten wie Gewindeeinlagen oder die Klemmknöpfe für Schnellspannsysteme ist das CNC-Drehen unerlässlich. Eine Drehmaschine dreht das Werkstück, während ein stationäres Schneidwerkzeug es formt. Dieser Prozess ist perfekt, um Konzentrizität und glatte Außengewinde zu erreichen. Das Ausbohren wird verwendet, um ein vorhandenes Loch auf einen sehr präzisen Durchmesser und eine sehr präzise Oberflächengüte zu erweitern und zu finishen, oft als Vorbereitungsschritt zum Einpressen einer Gewindeeinlage.
Materialauswahl für Haltbarkeit und Leistung: Aluminium, Stahl und Verbundwerkstoffe
Die Materialwahl bei der Bearbeitung von Stativanschlüssen ist ein kritischer Kompromiss zwischen Gewicht, Festigkeit, Korrosionsbeständigkeit und Zerspanbarkeit. Das falsche Material kann zu schnellem Gewindeverschleiß, Fressen oder mechanischem Versagen führen.
Aluminiumlegierungen: Der Standard für leichtes Gerät
Aluminium, insbesondere Legierungen wie 6061-T6, ist in der Consumer-Fotografie und Elektronik allgegenwärtig. Es bietet ein hervorragendes Festigkeits-Gewichts-Verhältnis, ist sehr gut zerspanbar und korrosionsbeständig. Allerdings ist Aluminium relativ weich. Wiederholtes Ein- und Ausschrauben einer Stahl-Stativschraube in eine Aluminiumbuchse kann zu Verschleiß und schließlich zum Ausreißen des Gewindes führen. Um dem entgegenzuwirken, pressen Zerspaner häufig einen härteren Gewindeeinsatz aus Messing oder Edelstahl in das Aluminiumgehäuse ein, was die Lebensdauer der Halterung erheblich verlängert.
Edelstahl: Für Korrosionsbeständigkeit und hohe Lasten
Edelstahllegierungen wie 304 oder 316 werden für Anwendungen gewählt, bei denen Festigkeit, Haltbarkeit und Beständigkeit gegen raue Umgebungen an erster Stelle stehen. Wissenschaftliche Instrumente, Marineausrüstung und militärische Hardware verwenden häufig Edelstahlhalterungen. Obwohl schwerer und schwieriger zu zerspanen als Aluminium, bietet Edelstahl eine außergewöhnliche Gewindehaltbarkeit und rostet nicht, was ihn ideal für den Feldeinsatz unter allen Bedingungen macht.
Kohlenstoffstahl und legierter Stahl: Maximale Festigkeit
Für die anspruchsvollsten industriellen Anwendungen – wie die Montage großer Broadcast-Objektive, schwerer Laserschneider oder seismischer Sensoren – können hochfeste legierte Stähle wie 4140 oder 4340 verwendet werden. Diese Werkstoffe können wärmebehandelt werden, um eine enorme Zugfestigkeit zu erreichen. Sie werden fast immer mit einer Schutzbeschichtung oder -plattierung (wie Nickel oder Zink) verwendet, um Korrosion zu verhindern. Die Schnellwechselplatten von High-End-Stativköpfen werden häufig aus diesen Stählen gefertigt, da sie verformungs- und verschleißfest sind.
Fortschrittliche Verbundwerkstoffe und Titan
In der Luft- und Raumfahrt sowie in High-End-Leistungsbereichen werden Werkstoffe wie Titan und kohlenstofffaserverstärkte Polymere (CFRP) für Halterungen zerspant. Titan bietet ein dem Stahl überlegenes Festigkeits-Gewichts-Verhältnis und eine hervorragende Korrosionsbeständigkeit, ist jedoch schwierig und teuer zu zerspanen. Verbundwerkstoffe sind extrem leicht und steif, erfordern jedoch spezialisierte Zerspanungstechniken, um Delaminierung zu verhindern, und benötigen eingeklebte Metalleinsätze, um eine dauerhafte Gewindeoberfläche bereitzustellen.
Toleranzen und Präzision: Warum Mikrometergenauigkeit nicht verhandelbar ist
Bei der Zerspanung von Stativhalterungen ist “nah genug” ein Rezept für Misserfolg. Der gesamte Wert der Halterung liegt in ihrer Fähigkeit, eine starre, wiederholbare Verbindung ohne unerwünschte Bewegung zu gewährleisten. Dies erfordert die Einhaltung von Toleranzen, die in Mikrometern (Tausendstelmillimeter) gemessen werden.
Betrachten Sie die Gewindeschnittstelle. Ein 1/4″-20-Gewinde hat definierte Toleranzen für seinen Flankendurchmesser. Wenn das Gewindeloch auch nur geringfügig übergroß ist, hat die passende Schraube seitliches Spiel, wodurch das Gerät wackelt. Ist es untergroß, klemmt die Schraube oder verkantet, wodurch beide Komponenten beschädigt werden. Die Rechtwinkligkeit des Gewindelochs zur Montagefläche ist ebenso kritisch. Wenn diese Achse auch nur um einen kleinen Winkel abweicht, erzeugt das Anziehen der Schraube ein Biegemoment, das das Gerät aus der Ausrichtung zieht und eine Stelle hoher Spannung erzeugt, die zum Versagen führen kann.
Bei Schnellwechselsystemen sind die Toleranzen noch extremer. Die passende Schwalbenschwanz- oder Arca-Swiss-Platte muss reibungslos in die Klemme gleiten, darf aber im verriegelten Zustand keine erkennbare Bewegung aufweisen. Dies erfordert die Zerspanung der Verriegelungsnut und der Klemmbacken auf Toleranzen, die einen nahtlosen Übergang von freier Bewegung zu absoluter Steifigkeit gewährleisten. Jede Unvollkommenheit in der Oberflächenbeschaffenheit oder Geometrie führt zu “Spiel”, das bei Telebrennweiten oder hochvergrößernder Mikroskopie das Gerät unbrauchbar macht.
Diese Präzision wird durch kalibrierte, hochwertige Werkzeugmaschinen, strenge In-Prozess-Prüfung und erfahrene Zerspaner erreicht, die das funktionale Ergebnis jeder Bemaßung auf dem Bauplan verstehen. Der Einsatz von Koordinatenmessmaschinen (KMM) und optischen Komparatoren zur Überprüfung kritischer Merkmale nach der Zerspanung ist Standardpraxis. Im Wesentlichen wird die stille, unerschütterliche Stabilität, die wir von einem montierten Gerät erwarten, direkt mit Mikrometergenauigkeit im Zerspanungsprozess erkauft.
Anwendungen jenseits der Fotografie: Wissenschaftliche, industrielle und militärische Nutzung
Obwohl die Stativhalterung synonym mit Kameras ist, ist ihre Rolle als universelle, präzise Schnittstelle zur Stabilisierung und Befestigung in zahlreichen hochkritischen Bereichen grundlegend. Die Prinzipien der Stativhalterungs-Bearbeitung werden direkt angewendet, um zuverlässige Verbindungspunkte für Ausrüstung zu schaffen, bei der ein Versagen keine Option ist. In der wissenschaftlichen Forschung ist Schwingungsisolierung von größter Bedeutung. Optische Tische und Breadboards in Laborqualität sind häufig mit einem Raster präzise zerspanter Gewindelöcher ausgestattet, typischerweise 1/4″-20 oder M6, wodurch Forscher Laser, Spiegel, Sensoren und Mikroskope sicher montieren können. Die Wiederholbarkeit und Steifigkeit, die diese zerspanten Halterungen bieten, gewährleisten, dass Versuchsaufbauten nicht nur stabil, sondern auch über die Zeit reproduzierbar sind – ein kritischer Faktor in Längsschnittstudien. In der Astronomie verwenden Leitrohre, CCD-Kameras und Filterräder für Teleskope alle standardisierte oder kundenspezifische Stativhalterungen, um trotz Temperaturschwankungen und Positionsänderungen eine perfekte optische Ausrichtung beizubehalten.
Industrielle Anwendungen erfordern eine noch größere Robustheit. Maschinelle Bildverarbeitungssysteme, die in der automatisierten Qualitätskontrolle an Hochgeschwindigkeitsproduktionslinien eingesetzt werden, sind auf gefräste Halterungen angewiesen, um Kameras und Beleuchtungseinheiten mit unfehlbarer Genauigkeit zu positionieren. Jede Verschiebung des Kamerawinkels könnte zu einer Fehlidentifikation von Defekten führen und Tausende an Ausschuss- oder Rückrufkosten verursachen. Ähnlich verhält es sich bei der Vermessung und beim LiDAR-Scanning: Die Montageschnittstelle zwischen dem Scanner und seinem Stativ oder seiner mobilen Plattform muss so gefertigt sein, dass sie den rauen Umgebungsbedingungen standhält und gleichzeitig jegliches Spiel eliminiert, das die räumlichen Daten verzerren würde. Der Militär- und Verteidigungssektor treibt diese Anforderungen auf die Spitze. Geräte wie Wärmebildkameras, Entfernungsmesser und Kommunikationsgeräte, die an Fahrzeugen, Flugzeugen montiert oder von Personal getragen werden, verwenden spezialisierte, gehärtete Halterungen. Diese werden oft kundenspezifisch aus hochfesten Legierungen gefertigt, mit Merkmalen wie Schnellverschlusshebeln, Verdrehsicherungsstiften und Dichtungen zum Schutz vor Stößen, Vibrationen, Staub und Feuchtigkeit. Der gemeinsame Nenner all dieser Anwendungen ist das unverhandelbare Erfordernis einer Schnittstelle, die separate Komponenten zu einer einzigen, starren Einheit verbindet – ein Bedarf, der durch Präzisionsbearbeitung gedeckt wird.
Designüberlegungen und Normen: 1/4″-20, 3/8″-16 und kundenspezifische Lösungen
Das Design einer Stativhalterung ist ein Balanceakt zwischen universeller Kompatibilität, mechanischer Festigkeit und anwendungsspezifischen Anforderungen. Dies hat zur Etablierung dominanter Normen neben einer Welt kundenspezifischer Lösungen geführt. Die am weitesten verbreitete Norm ist die Gewindebuchse 1/4″-20 UNC. Dieses einfache Grobgewinde mit einem Durchmesser von 1/4 Zoll und 20 Gängen pro Zoll ist die De-facto-Verbindung für Verbraucherkameras, viele Videozubehörteile und eine riesige Auswahl an leichtem wissenschaftlichem Gerät. Seine Verbreitung macht es zum Standardausgangspunkt für das Design. Für schwerere Nutzlasten ist das Gewinde 3/8″-16 UNC der Standard. Dieses größere, stärkere Gewinde findet sich häufig an professionellen Videostativköpfen, Großformatkameras und schwereren Industrieausrüstungen. Viele professionelle Geräte verfügen über eine Doppelgewindeaufnahme – eine 3/8″-16-Buchse mit einem abnehmbaren 1/4″-20-Adaptereinsatz – und bieten maximale Flexibilität.
Über diese Zollgewinde hinaus ist das metrische M6 (6 mm Durchmesser, 1 mm Steigung) ein weit verbreiteter europäischer Standard, funktional ähnlich zu 1/4″-20. Für Schnellwechselsysteme ist die Arca-Swiss-Schwalbenschwanzführung zu einem Quasi-Standard geworden, insbesondere in der Fotografie und Optik. Ihr 45-Grad-Schwalbenschwanzprofil und die standardisierte Breite ermöglichen die Interoperabilität zwischen Platten und Klemmen vieler Hersteller, wobei jedoch subtile Variationen bei Toleranzen und Nutplatzierung die Leistung beeinträchtigen können. Die Designüberlegungen gehen weit über das Gewinde oder den Schwalbenschwanz hinaus. Ingenieure müssen die Wandstärke um eine Gewindebuchse berücksichtigen, um ein Ausreißen zu verhindern, die Einschraubtiefe der Schraube, um eine ordnungsgemäße Lastverteilung zu gewährleisten, sowie die Verwendung von Verstärkungsrippen oder -rückseiten in Kunststoff- oder Verbundgehäusen. Bei kundenspezifischen Lösungen, wie einer Halterung für einen einzigartigen Sensor an einer Drohne, kann das Design Antivibrationsbuchsen, Verriegelungshebel anstelle von Schrauben oder elektromagnetische Kupplungen für einen schnellen Austausch umfassen. Die Wahl zwischen Standard- oder kundenspezifischem Design wird letztlich durch die erforderliche Tragfähigkeit, die Umgebungsbedingungen, die Notwendigkeit der Endbenutzerkompatibilität und die von der Anwendung geforderte Präzision bestimmt.
Qualitätskontrolle und Prüfung: Gewährleistung der Zuverlässigkeit bei jeder Halterung
Die Integrität einer gefrästen Stativhalterung wird durch ein strenges Regime aus Qualitätskontrolle und Prüfung validiert. Dieser Prozess beginnt mit der Prüfung der Rohmaterialien und setzt sich durch jede Produktionsstufe fort. Für Gewindebuchsen sind Gewindelehrdorne – sowohl Gut- als auch Ausschusslehren – unerlässlich. Die Gutlehre muss sich reibungslos bis zur vollen Tiefe einschrauben lassen, was den Mindestmaterialzustand und den korrekten Flankendurchmesser bestätigt. Die Ausschusslehre darf nicht mehr als eine festgelegte Anzahl von Umdrehungen eingeschraubt werden, was den Höchstmaterialzustand bestätigt und eine übermäßig angezogene, klemmende Verbindung verhindert. Bei kritischen Komponenten liefert die Gewindeprofilierung mit optischen Komparatoren oder speziellen Gewindemesssystemen eine vollständige Analyse von Gewindeform, -winkel und -steigung.
Die Maßprüfung mit Präzisionsmessschiebern, Mikrometern und Koordinatenmessmaschinen (KMM) verifiziert alle kritischen Merkmale: den Durchmesser und die Tiefe von Bohrungen, die Breite und den Winkel von Schwalbenschwanzführungen, die Ebenheit von Montageflächen und die Konzentrizität von Gewindebohrungen zu ihren Ansätzen. Auch die Oberflächenbeschaffenheit ist kritisch; eine raue Oberfläche auf einer Paarungsfläche kann zu ungleichmäßiger Lastverteilung und vorzeitigem Verschleiß führen. Die Oberflächenbeschaffenheit wird oft mit Profilometern oder durch Vergleich mit standardisierten Vergleichsmustern geprüft. Die Funktionsprüfung ist der letzte Prüfstein. Dazu gehört die Drehmomentprüfung, bei der ein kalibrierter Drehmomentschlüssel verwendet wird, um eine Schraube wiederholt in die Halterung ein- und auszuschrauben, um zu verifizieren, dass sie dem spezifizierten Installationsdrehmoment ohne Ausreißen oder Verformung standhält. Vibrations- und Stoßprüfungen simulieren reale Bedingungen und stellen sicher, dass sich die Halterung und ihre Befestigung unter dynamischen Lasten nicht lockern oder Spiel entwickeln. Für High-End- und Militäranwendungen kann ein Umgebungsstress-Screening, einschließlich Temperaturwechsel- und Salzsprühnebeltests, erforderlich sein. Diese umfassende QS-Philosophie stellt sicher, dass jede Halterung, die die Produktion verlässt, nicht nur ein Stück Metall ist, sondern eine zuverlässige mechanische Schnittstelle.
Die Zukunft der Stativhalterungsbearbeitung: Innovationen und Trends
Die Entwicklung der Stativhalterungsbearbeitung wird durch Fortschritte bei Materialien, Fertigungstechnologie und digitaler Integration vorangetrieben. Die additive Fertigung, also der 3D-Druck, beginnt die traditionelle CNC-Bearbeitung zu ergänzen, insbesondere für die Prototypenfertigung und die Herstellung komplexer, leichter interner Geometrien, die mit Fräsen unmöglich wären. Während metallische 3D-gedruckte Halterungen möglicherweise noch nicht in allen Anwendungen die endgültige Festigkeit von aus dem Vollen gefrästen Teilen erreichen, ermöglichen sie eine schnelle Iteration und die Zusammenfassung mehrerer Teile zu einzelnen, optimierten Komponenten. Die Verwendung fortschrittlicher Verbundwerkstoffe und technischer Polymere wächst weiter, wobei Bearbeitungstechniken angepasst werden, um diese Materialien ohne Delaminierung oder Ausfransen zu verarbeiten und außergewöhnliche Festigkeits-Gewichts-Verhältnisse für die Luft- und Raumfahrt sowie tragbare Geräte zu bieten.
Intelligente Fertigung ist ein weiterer wichtiger Trend. Die Integration von maschineninterner Messtasterprüfung und adaptiver Bearbeitung ermöglicht es einem CNC-System, ein Teil während der Produktion zu messen und automatisch Werkzeugwege anzupassen, um Werkzeugverschleiß oder Materialinkonsistenzen zu kompensieren, wodurch die Präzision auf neue Ebenen gehoben wird. Darüber hinaus verbessert das Konzept des “digitalen Fadens” – bei dem jede Halterung eine zugehörige digitale Aufzeichnung ihrer Bearbeitungsparameter, Prüfdaten und Materialcharge hat – die Rückverfolgbarkeit und Qualitätssicherung. In Zukunft könnten wir die verstärkte Integration von passiven RFID- oder QR-Codes direkt auf Halterungen sehen, die es Benutzern ermöglichen, sofort auf Tragfähigkeitsangaben, Drehmomentspezifikationen und Kompatibilitätsdaten zuzugreifen. Das Streben nach Nachhaltigkeit beeinflusst auch die Materialauswahl und Bearbeitungspraktiken, mit einem stärkeren Fokus auf recycelbare Legierungen und Bearbeitungsprozesse, die Abfall und Energieverbrauch minimieren. Die Zukunft der Stativhalterungsbearbeitung liegt in einer intelligenteren, anpassungsfähigeren und nachhaltigeren Produktion dieser kritischen, aber oft übersehenen Komponenten.
Zusammenfassung der wichtigsten Punkte
Die Stativhalterungsbearbeitung ist das spezialisierte Handwerk der Herstellung präziser, standardisierter Schnittstellen, die Stabilität und Konnektivität für eine breite Palette von Geräten bieten. Sie beginnt mit einem tiefen Verständnis der Kernnormen wie der allgegenwärtigen Gewindebuchsen 1/4″-20 und 3/8″-16 sowie von Schnellwechselsystemen wie der Arca-Swiss-Schwalbenschwanzführung. Die Materialwahl – von leichtem Aluminium und zähem Edelstahl bis hin zu fortschrittlichen Verbundwerkstoffen – ist grundlegend für die Erreichung des erforderlichen Gleichgewichts aus Festigkeit, Gewicht und Umweltbeständigkeit. Das gesamte Unterfangen wird von der kompromisslosen Forderung nach Toleranzen im Mikrometerbereich bestimmt; ohne diese Präzision würden die Halterungen Spiel und Vibrationen einbringen und ihren Kernzweck der absoluten Stabilität verfehlen.
Die Anwendungen reichen weit über die Fotografie hinaus in kritische wissenschaftliche, industrielle und militärische Bereiche, in denen Zuverlässigkeit von größter Bedeutung ist. Die Konstruktion dieser Halterungen erfordert eine sorgfältige Berücksichtigung von Last, Kompatibilität und Benutzeranforderungen, was oft zu kundenspezifischen Lösungen führt. Die Gewährleistung dieser Zuverlässigkeit erfordert ein strenges Qualitätskontrollregime mit Gewindeprüfung, Maßprüfung mit Werkzeugen wie KMMs und Funktionsprüfung unter Drehmoment und Vibration. Das Feld innoviert kontinuierlich, wobei Trends auf die additive Fertigung für komplexe Geometrien, intelligente Bearbeitung mit integrierter Messtechnik und eine stärkere Betonung digitaler Rückverfolgbarkeit und nachhaltiger Praktiken hinweisen. Im Wesentlichen ist die Stativhalterungsbearbeitung eine grundlegende Ingenieurdisziplin, die einfache Verbindungspunkte in Garanten für Leistung und Präzision in der gesamten Technologie verwandelt.
Häufig gestellte Fragen (FAQ)
Was sind die gängigsten Gewindegrößen für Stativhalterungen?
Die beiden gängigsten Normen sind 1/4″-20 UNC (Unified National Coarse) und 3/8″-16 UNC. Das 1/4″-20 wird für praktisch alle Verbraucherkameras und leichte Ausrüstung verwendet. Das 3/8″-16 ist für schwereres professionelles Videogerät, Großformatkameras und robuste Industrieausrüstung gedacht. Das metrische M6-Gewinde ist ebenfalls sehr verbreitet, insbesondere bei Produkten aus Europa und Asien, und funktional ähnlich zu 1/4″-20.
Passt eine 1/4″-20-Schraube in eine 3/8″-16-Buchse?
Nicht direkt. Die Durchmesser und Gewindesteigungen sind unterschiedlich. Viele professionelle 3/8″-16-Aufnahmen enthalten jedoch einen abnehmbaren Metalladapter (oft als Reduzierbuchse bezeichnet), der ein 3/8″-Außengewinde und ein 1/4″-20-Innengewinde aufweist. Dadurch können kleinere Geräte sicher auf größeren Stativköpfen montiert werden.
Warum ist Präzision bei der Bearbeitung dieser Halterungen so entscheidend?
Jede Unvollkommenheit in den Gewinden, Schwalbenschwanznuten oder Montageflächen erzeugt mikroskopische Bewegungen, die als “Spiel” bekannt sind. Wenn diese durch ein langes Teleobjektiv, ein Mikroskop oder ein Lasersystem vergrößert werden, wird diese winzige Bewegung zu einem erheblichen Verwackeln, Zittern oder Ausrichtungsfehler. Präzision auf Mikron-Ebene stellt sicher, dass sich die verbundenen Komponenten wie eine einzige, starre Einheit verhalten, was der eigentliche Zweck der Halterung ist.
Was ist der Unterschied zwischen einer Gewindehalterung und einem Schnellwechselsystem?
Eine Gewindehalterung (wie 1/4″-20) erfordert das direkte Anschrauben des Geräts auf den Stativkopf. Sie ist sehr sicher, aber langsam beim Anbringen und Abnehmen. Ein Schnellwechselsystem verwendet eine separate Platte, die am Gerät befestigt wird; diese Platte rastet dann schnell auf dem Stativkopf ein oder wird dort festgeklemmt. Systeme wie Arca-Swiss sind wegen ihrer Geschwindigkeit und reproduzierbaren Positionierung beliebt, erfordern jedoch eine noch präzisere Bearbeitung der Schwalbenschwanzführung und des Klemmmechanismus.
Woher weiß ich, welches Drehmoment ich beim Anziehen einer Stativschraube verwenden sollte?
Übermäßiges Anziehen kann Gewinde beschädigen, insbesondere in Aluminium- oder Kunststoffgehäusen. Hersteller geben häufig ein maximales Drehmoment an, typischerweise in Zoll-Pfund. Eine allgemeine sichere Regel für 1/4″-20-Halterungen aus Aluminium ist, von Hand fest anzuziehen, bis sie sitzen, und dann nur eine leichte zusätzliche Drehung vorzunehmen – vermeiden Sie übermäßige Kraftanwendung. Bei kritischen Geräten konsultieren Sie die Bedienungsanleitung oder den Hersteller.
Gibt es wasserdichte oder schwingungsgedämpfte Stativhalterungen?
Ja, für spezialisierte Anwendungen. Militärische und marine Ausrüstung verwendet häufig Halterungen mit O-Ring-Dichtungen und korrosionsbeständigen Materialien wie Edelstahl 316. Schwingungsgedämpfte Halterungen enthalten elastomere Isolatoren oder spezialisierte kinematische Designs, die in die Schnittstelle eingearbeitet sind, um hochfrequente Schwingungen von Motoren oder Maschinen zu absorbieren und empfindliche Instrumente zu schützen.
Wie sieht die Zukunft der Stativhalterungstechnologie aus?
Erwarten Sie eine fortlaufende Weiterentwicklung bei Materialien (stärkere, leichtere Verbundwerkstoffe), bei der Fertigung (hybride Bearbeitung und 3D-Druck für komplexe Teile) und bei der Intelligenz (Halterungen mit eingebetteten Datenchips zur automatischen Konfiguration). Der Kernbedarf an einer präzisen, zuverlässigen mechanischen Schnittstelle wird bestehen bleiben, aber die Art und Weise, wie sie entworfen, hergestellt und integriert wird, wird fortschrittlicher und auf spezifische Hightech-Anwendungen zugeschnitten.