
In un'era definita dalla comunicazione visiva e dalla scoperta guidata dai dati, la nitidezza di un'immagine o la stabilità di un sensore possono fare la differenza tra successo e fallimento. Questa stabilità fondamentale, sulla quale si basano fotocamere, telescopi, laser e strumenti topografici, non è una questione di fortuna. È il prodotto di un'ingegneria meticolosa e di una precisione produttiva. Al centro di questa affidabilità si trova un componente apparentemente semplice ma criticamente complesso: l'attacco per treppiede. Questa interfaccia specializzata è l'eroe non celebrato, il punto di connessione letterale che trasmette le vibrazioni, sostiene il peso e mantiene l'allineamento. Il processo di creazione di questi componenti vitali, noto come lavorazione dell'attacco per treppiede, è una disciplina in cui la produzione avanzata incontra standard meccanici rigorosi. Trasforma il metallo grezzo in un'interfaccia impeccabile e affidabile, garantendo che, sia che si catturi una fotografia irripetibile sia che si conduca un'analisi geospaziale precisa, l'attrezzatura rimanga saldamente sicura e perfettamente orientata.
Che cos'è la lavorazione dell'attacco per treppiede? Definizione dello standard dell'interfaccia
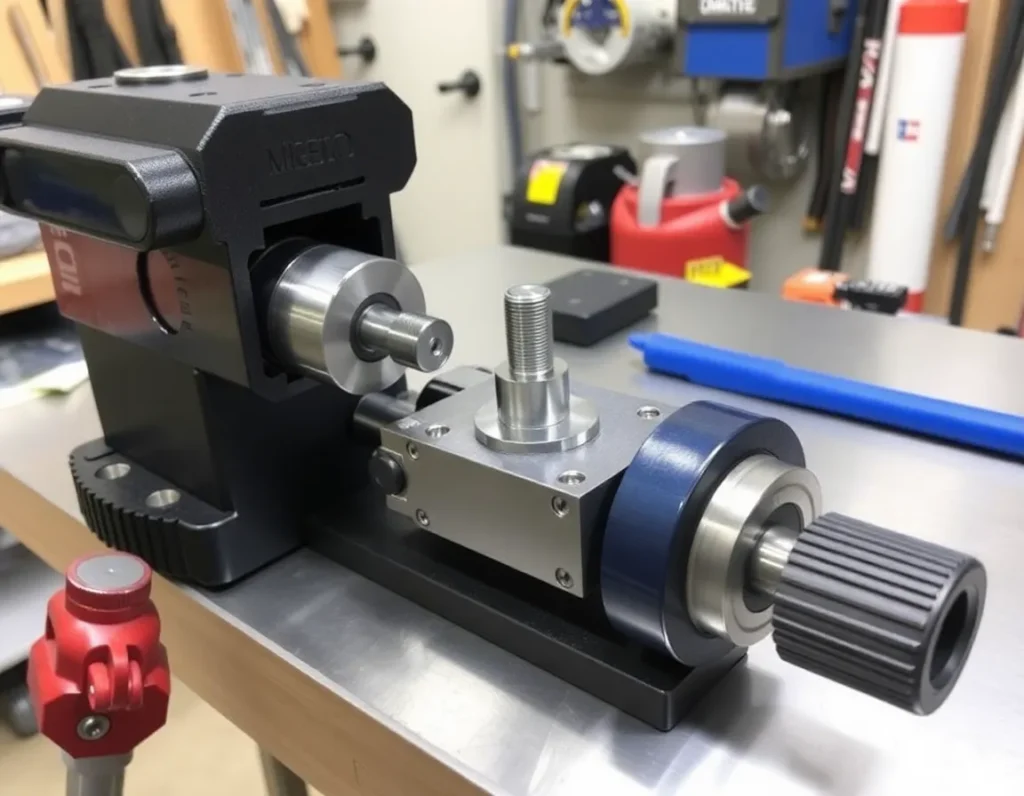
La lavorazione dell'attacco per treppiede è il processo produttivo specializzato di creazione di prese filettate standardizzate, piastre e alloggiamenti che consentono di fissare saldamente l'attrezzatura a un treppiede o a un'altra piattaforma stabilizzante. È molto più che praticare un semplice foro; è l'ingegnerizzazione e la produzione di un sistema di interfaccia meccanica completo, progettato per un fissaggio ripetibile, un allineamento preciso e un'affidabilità portante. Questo processo definisce il linguaggio universale tra un dispositivo e il suo supporto. Sebbene sia comunemente associato alla fotografia di consumo, l'ambito della lavorazione dell'attacco per treppiede si estende a qualsiasi campo che richieda un attacco stabile e rimovibile per la strumentazione. Il processo di lavorazione deve tenere conto della forma della filettatura, della profondità, della concentricità e della perpendicolarità della superficie di montaggio rispetto all'asse ottico o di misurazione del dispositivo. Un attacco lavorato male introduce gioco, disallineamento e instabilità, degradando direttamente le prestazioni. Pertanto, questa disciplina di lavorazione è incentrata sulla creazione di un'interfaccia perfetta e standardizzata che diventa funzionalmente invisibile, consentendo all'utente di collegare l'attrezzatura con assoluta fiducia nella sua rigidità e precisione.
L'anatomia di un attacco per treppiede: filettature, piastre e alloggiamenti
Comprendere la lavorazione dell'attacco per treppiede richiede una dissezione dei componenti principali dell'attacco. Ogni elemento svolge un ruolo distinto nella funzione complessiva del sistema e deve essere lavorato secondo specifiche esatte.
Filettature: il meccanismo di fissaggio principale
La presa filettata è l'elemento più fondamentale. I due standard dominanti sono il 1/4″-20 UNC (Unified National Coarse) e il più grande e robusto 3/8″-16 UNC. Il “20” e il “16” si riferiscono ai filetti per pollice. La lavorazione di queste filettature comporta la creazione di una struttura elicoidale pulita e precisa con i diametri maggiore e minore corretti. La profondità della filettatura e lo spessore della parete della presa sono critici per la resistenza, specialmente in materiali come l'alluminio. Una presa filettata male o fuori specifica può cedere catastroficamente.
Piastre di montaggio e sistemi a sgancio rapido
Per uso professionale e industriale, un collegamento filettato diretto è spesso troppo lento. Ciò ha portato alla lavorazione di sistemi a sgancio rapido, che consistono in due parti: una piastra che si fissa al dispositivo e una presa sulla testa del treppiede. La piastra, spesso lavorata in acciaio o alluminio, presenta una coda di rondine o una scanalatura di bloccaggio precisa e un foro filettato. Il morsetto di accoppiamento sul treppiede deve essere lavorato per corrispondere a questa geometria senza alcun gioco. Le tolleranze qui sono eccezionalmente strette, poiché qualsiasi allentamento si traduce direttamente in movimento della fotocamera o dello strumento.
Alloggiamenti delle prese e rinforzo
La presa filettata o il morsetto a sgancio rapido non esiste in isolamento. È alloggiata all'interno di un componente più grande, che sia la piastra di base di una fotocamera, l'anello del tubo di un telescopio o l'alloggiamento di un laser. La lavorazione comporta l'integrazione di questa presa nel dispositivo ospite. Ciò richiede spesso la creazione di un boss rinforzato o di un inserto filettato (un heli-coil o un inserto in ottone a pressione) per prevenire l'usura e lo spanamento in alloggiamenti in metallo più tenero. L'allineamento dell'asse di questa presa rispetto all'asse funzionale del dispositivo è una considerazione fondamentale durante l'allestimento della lavorazione.
Processi di lavorazione principali per gli attacchi per treppiede: dal CNC alla rullatura delle filettature
La creazione di un attacco per treppiede affidabile impiega una sequenza di processi di lavorazione avanzati, selezionati in base al materiale, al volume e ai requisiti di precisione.
Fresatura CNC: dare forma alle fondamenta
La fresatura a controllo numerico computerizzato (CNC) è il cavallo di battaglia per la creazione delle piastre di montaggio, degli alloggiamenti delle sedi e dei complessi meccanismi a sgancio rapido. Una macchina CNC utilizza comandi programmati per controllare gli utensili da taglio con estrema precisione. Può lavorare la superficie di montaggio piana, praticare il foro pilota per la filettatura e tagliare i profili intricati di una coda di rondine a sgancio rapido, il tutto in un'unica configurazione. Ciò garantisce un allineamento perfetto tra tutte le caratteristiche, cosa impossibile da garantire se le operazioni vengono eseguite su macchine separate.
Foratura e maschiatura: creare il nucleo filettato
Per la sede filettata, il processo inizia con la foratura di un foro pilota a un diametro specifico. Successivamente, viene eseguita la maschiatura, ovvero il processo di taglio delle filettature interne. Questa può essere eseguita con un maschio manuale su un trapano a colonna per bassi volumi, ma per garantire la coerenza nella produzione, le macchine CNC utilizzano spesso la maschiatura rigida, in cui la rotazione del mandrino e l'avanzamento verticale sono perfettamente sincronizzati per produrre filettature pulite e accurate senza rompere il maschio.
Rullatura delle filettature: un'alternativa superiore per la resistenza
Per applicazioni ad alta resistenza, la rullatura delle filettature è spesso preferita al taglio. Questo processo di formatura a freddo utilizza filiere temprate per spostare il materiale nella forma della filettatura, anziché asportarlo. Il risultato sono filettature con superfici più lisce, grani incruditi (che aumentano la resistenza) e nessuna fibra tagliata che possa innescare cricche. Le filettature rullate sono più resistenti alla fatica e durevoli, il che le rende ideali per attacchi per impieghi gravosi o utilizzati frequentemente in ambienti industriali.
Tornitura e alesatura su torni CNC
Per componenti cilindrici come inserti filettati o manopole di serraggio per sistemi a sgancio rapido, la tornitura CNC è essenziale. Un tornio ruota il pezzo mentre un utensile da taglio stazionario lo sagoma. Questo processo è perfetto per ottenere concentricità e filettature esterne lisce. L'alesatura viene utilizzata per allargare e rifinire un foro esistente a un diametro e una finitura superficiale molto precisi, spesso come fase preparatoria per l'inserimento a pressione di un inserto filettato.
Selezione dei materiali per durabilità e prestazioni: alluminio, acciaio e compositi
La scelta del materiale nella lavorazione degli attacchi per treppiede è un equilibrio critico tra peso, resistenza, resistenza alla corrosione e lavorabilità. Il materiale sbagliato può portare a una rapida usura delle filettature, a grippaggio o a guasti meccanici.
Leghe di alluminio: lo standard per le attrezzature leggere
L'alluminio, in particolare leghe come il 6061-T6, è onnipresente nella fotografia di consumo e nell'elettronica. Offre un eccellente rapporto resistenza-peso, è altamente lavorabile e resiste alla corrosione. Tuttavia, l'alluminio è relativamente tenero. L'avvitamento e lo svitamento ripetuti di una vite per treppiede in acciaio in una sede in alluminio possono portare a usura e, infine, alla spanatura della filettatura. Per contrastare ciò, i meccanici spesso inseriscono a pressione un inserto filettato in ottone o acciaio inossidabile più duro nell'alloggiamento in alluminio, prolungando notevolmente la vita utile dell'attacco.
Acciaio inossidabile: per la resistenza alla corrosione e carichi elevati
Le leghe di acciaio inossidabile, come il 304 o il 316, vengono scelte per applicazioni in cui resistenza, durabilità e resistenza ad ambienti difficili sono fondamentali. Strumenti scientifici, attrezzature marine e hardware militare utilizzano frequentemente supporti in acciaio inossidabile. Sebbene più pesante e più difficile da lavorare rispetto all'alluminio, l'acciaio inossidabile offre una durabilità eccezionale della filettatura e non si arrugginisce, rendendolo ideale per l'uso sul campo in tutte le condizioni.
Acciaio al carbonio e acciaio legato: massima resistenza
Per le applicazioni industriali più impegnative—come il montaggio di grandi obiettivi per trasmissioni, pesanti taglierine laser o sensori sismici—si possono utilizzare acciai legati ad alta resistenza come il 4140 o il 4340. Questi materiali possono essere sottoposti a trattamento termico per ottenere una straordinaria resistenza alla trazione. Sono quasi sempre utilizzati con una placcatura o un rivestimento protettivo (come nichel o zinco) per prevenire la corrosione. Le piastre a sgancio rapido sulle teste di treppiede di fascia alta sono spesso lavorate da questi acciai per la loro resistenza alla deformazione e all'usura.
Compositi avanzati e titanio
Nei settori aerospaziale e delle alte prestazioni, materiali come il titanio e i polimeri rinforzati con fibra di carbonio (CFRP) vengono lavorati per i supporti. Il titanio offre un rapporto resistenza-peso superiore all'acciaio e un'eccellente resistenza alla corrosione, ma è difficile e costoso da lavorare. I compositi sono estremamente leggeri e rigidi, ma richiedono tecniche di lavorazione specializzate per prevenire la delaminazione e necessitano di inserti metallici da incollare per fornire una superficie filettata durevole.
Tolleranze e precisione: perché l'accuratezza a livello di micron non è negoziabile
Nella lavorazione dei supporti per treppiede, “abbastanza vicino” è una ricetta per il fallimento. L'intero valore del supporto risiede nella sua capacità di fornire una connessione rigida e ripetibile con zero movimenti indesiderati. Ciò richiede il rispetto di tolleranze misurate in micron (millessimi di millimetro).
Si consideri l'interfaccia della filettatura. Una filettatura 1/4″-20 ha tolleranze definite per il suo diametro primitivo. Se il foro filettato è anche solo leggermente sovradimensionato, la vite di accoppiamento avrà gioco laterale, causando l'oscillazione dell'attrezzatura. Se è sottodimensionato, la vite si bloccherà o si filetterà male, danneggiando entrambi i componenti. La perpendicolarità del foro filettato rispetto alla superficie di montaggio è altrettanto critica. Se questo asse è fuori anche di un piccolo angolo, serrando la vite si indurrà un momento flettente, portando il dispositivo fuori allineamento e creando un punto di elevata sollecitazione che può portare a un guasto.
Per i sistemi a sgancio rapido, le tolleranze sono ancora più estreme. La piastra a coda di rondine o in stile Arca-Swiss di accoppiamento deve scorrere agevolmente nel morsetto ma, una volta bloccata, non deve avere alcun movimento rilevabile. Ciò richiede la lavorazione della scanalatura di bloccaggio e delle ganasce del morsetto con tolleranze che garantiscano una transizione senza soluzione di continuità dal movimento libero alla rigidità assoluta. Qualsiasi imperfezione nella finitura superficiale o nella geometria si traduce in “gioco”, che a lunghezze focali teleobiettivo o in microscopia ad alto ingrandimento rende l'attrezzatura inutilizzabile.
Questa precisione si ottiene attraverso macchine utensili calibrate di alta qualità, rigorose ispezioni in-process e abili operatori che comprendono il risultato funzionale di ogni dimensione sul disegno. L'uso di macchine di misura a coordinate (CMM) e comparatori ottici per verificare le caratteristiche critiche dopo la lavorazione è prassi standard. In sostanza, la stabilità silenziosa e incrollabile che ci aspettiamo da un dispositivo montato si acquista direttamente con la precisione a livello di micron nel processo di lavorazione.
Applicazioni oltre la fotografia: usi scientifici, industriali e militari
Sebbene il supporto per treppiede sia sinonimo di fotocamere, il suo ruolo di interfaccia universale e di precisione per la stabilizzazione e il fissaggio è fondamentale in numerosi settori ad alto rischio. I principi di lavorazione dell'attacco per treppiede sono applicati direttamente per creare punti di connessione affidabili per attrezzature in cui il fallimento non è un'opzione. Nella ricerca scientifica, l'isolamento dalle vibrazioni è fondamentale. I tavoli ottici e le breadboard da laboratorio sono spesso dotati di una griglia di fori filettati lavorati con precisione, tipicamente 1/4″-20 o M6, che consentono ai ricercatori di montare saldamente laser, specchi, sensori e microscopi. La ripetibilità e la rigidità offerte da questi supporti lavorati garantiscono che gli allestimenti sperimentali non siano solo stabili ma anche riproducibili nel tempo, un fattore critico negli studi longitudinali. In astronomia, cannocchiali di guida per telescopi, telecamere CCD e ruote portafiltri utilizzano tutti supporti standardizzati o personalizzati in stile treppiede per mantenere un perfetto allineamento ottico nonostante gli sbalzi di temperatura e i cambiamenti di posizione.
Le applicazioni industriali richiedono una robustezza ancora maggiore. I sistemi di visione artificiale utilizzati nel controllo qualità automatizzato su linee di produzione ad alta velocità si affidano a supporti lavorati per posizionare telecamere e unità di illuminazione con precisione infallibile. Qualsiasi spostamento nell'angolo della telecamera potrebbe portare a un'errata identificazione dei difetti, costando migliaia in scarti o richiami. Allo stesso modo, nel rilevamento topografico e nella scansione LiDAR, l'interfaccia di montaggio tra lo scanner e il suo treppiede o piattaforma mobile deve essere lavorata per resistere alle condizioni ambientali difficili eliminando al contempo qualsiasi gioco che distorcerebbe i dati spaziali. I settori militare e della difesa spingono questi requisiti all'estremo. Attrezzature come visori termici, telemetri e dispositivi di comunicazione montati su veicoli, aeromobili o trasportati dal personale utilizzano supporti specializzati e rinforzati. Questi sono spesso lavorati su misura da leghe ad alta resistenza con caratteristiche come leve a sgancio rapido, perni anti-rotazione e guarnizioni di tenuta per proteggere da urti, vibrazioni, polvere e umidità. Il filo conduttore in tutte queste applicazioni è la necessità non negoziabile di un'interfaccia che trasformi componenti separati in un'unica unità rigida, un'esigenza soddisfatta dalla lavorazione di precisione.
Considerazioni di progettazione e standard: 1/4″-20, 3/8″-16 e soluzioni personalizzate
La progettazione di un attacco per treppiede è un esercizio di equilibrio tra compatibilità universale, resistenza meccanica e esigenze specifiche dell'applicazione. Questo ha portato all'affermazione di standard dominanti accanto a un mondo di soluzioni personalizzate. Lo standard più diffuso è la filettatura femmina 1/4″-20 UNC. Questa semplice filettatura a passo grosso, con diametro di 1/4 di pollice e 20 filetti per pollice, è la connessione di fatto per fotocamere di consumo, molti accessori video e una vasta gamma di attrezzature scientifiche leggere. La sua diffusione la rende un punto di partenza predefinito per la progettazione. Per carichi più pesanti, la filettatura 3/8″-16 UNC è lo standard. Questa filettatura più grande e robusta si trova comunemente su teste professionali per treppiedi video, fotocamere di grande formato e attrezzature industriali più pesanti. Molti dispositivi professionali presentano un alloggiamento a doppia filettatura—una sede 3/8″-16 con un inserto adattatore rimovibile 1/4″-20—che offre la massima flessibilità.
Oltre a queste filettature imperiali, la metrica M6 (diametro 6 mm, passo 1 mm) è uno standard europeo ampiamente utilizzato, funzionalmente simile alla 1/4″-20. Per i sistemi a sgancio rapido, la coda di rondine Arca-Swiss è diventata un quasi-standard, in particolare nella fotografia e nell'ottica. Il suo profilo a coda di rondine a 45 gradi e la larghezza standardizzata consentono l'interoperabilità tra piastre e morsetti di molti produttori, sebbene lievi variazioni nelle tolleranze e nel posizionamento delle scanalature possano influire sulle prestazioni. Le considerazioni progettuali si estendono ben oltre la filettatura o la coda di rondine. I progettisti devono tenere conto dello spessore della parete attorno a un alloggiamento filettato per evitare lo spanamento, della profondità di impegno della vite per garantire che il carico sia distribuito correttamente e dell'uso di nervature di rinforzo o supporti in alloggiamenti in plastica o materiale composito. Per soluzioni personalizzate, come un attacco per un sensore unico su un drone, il progetto può incorporare boccole antivibrazione, leve di bloccaggio al posto delle viti o accoppiamento elettromagnetico per una sostituzione rapida. La scelta tra design standard o personalizzato è dettata in ultima analisi dalla capacità di carico richiesta, dalle condizioni ambientali, dalla necessità di compatibilità con l'utente finale e dalla precisione richiesta dall'applicazione.
Controllo Qualità e Collaudo: Garantire l'Affidabilità in Ogni Attacco
L'integrità di un attacco per treppiede lavorato a macchina viene convalidata attraverso un rigoroso regime di controllo qualità e collaudo. Questo processo inizia con l'ispezione delle materie prime e prosegue attraverso ogni fase della produzione. Per gli alloggiamenti filettati, i calibri per filettature—sia calibri Go che No-Go—sono essenziali. Il calibro Go deve avvitarsi senza intoppi fino alla profondità completa, confermando la condizione minima del materiale e il corretto diametro primitivo. Il calibro No-Go non deve avvitarsi oltre un numero specificato di giri, confermando la condizione massima del materiale e prevenendo una connessione serrata e bloccata. Per i componenti critici, la profilatura delle filettature con comparatori ottici o sistemi dedicati di misurazione delle filettature fornisce un'analisi completa della forma, dell'angolo e del passo della filettatura.
L'ispezione dimensionale con calibri di precisione, micrometri e macchine di misura a coordinate (CMM) verifica tutte le caratteristiche critiche: il diametro e la profondità dei fori, la larghezza e l'angolo delle code di rondine, la planarità delle superfici di montaggio e la concentricità dei fori filettati rispetto ai loro risalti. Anche la finitura superficiale è critica; una finitura ruvida su una superficie di accoppiamento può portare a una distribuzione irregolare del carico e a un'usura prematura. La finitura viene spesso verificata con profilometri o per confronto con blocchi campione standardizzati. Il collaudo funzionale è il banco di prova finale. Questo comporta prove di coppia, in cui una chiave dinamometrica calibrata viene utilizzata per serrare e allentare ripetutamente una vite nell'attacco per verificare che possa resistere alla coppia di installazione specificata senza spanarsi o deformarsi. Le prove di vibrazione e urto simulano le condizioni reali, garantendo che l'attacco e il suo fissaggio non si allentino o sviluppino gioco sotto carichi dinamici. Per applicazioni di fascia alta e militari, può essere richiesto uno screening da stress ambientale, inclusi cicli termici e prove in nebbia salina. Questa filosofia completa di controllo qualità garantisce che ogni attacco che lascia la linea di produzione non sia solo un pezzo di metallo, ma un'interfaccia meccanica affidabile.
Il Futuro della Lavorazione degli Attacchi per Treppiede: Innovazioni e Tendenze
L'evoluzione della lavorazione degli attacchi per treppiede è guidata dai progressi nei materiali, nella tecnologia di produzione e nell'integrazione digitale. La produzione additiva, o stampa 3D, sta iniziando a integrare la tradizionale lavorazione CNC, in particolare per la prototipazione e la produzione di geometrie interne complesse e leggere che sarebbe impossibile fresare. Sebbene gli attacchi stampati in 3D in metallo possano non eguagliare ancora la resistenza ultima delle parti lavorate da pieno per tutte le applicazioni, consentono un'iterazione rapida e la consolidazione di più parti in componenti singoli ottimizzati. L'uso di compositi avanzati e polimeri ingegnerizzati continua a crescere, con tecniche di lavorazione adattate per gestire questi materiali senza delaminazione o sfilacciamento, offrendo rapporti resistenza-peso eccezionali per l'aerospaziale e le attrezzature portatili.
La produzione intelligente è un'altra tendenza chiave. L'integrazione del sondaggio in macchina e della lavorazione adattiva consente a un sistema CNC di misurare un pezzo durante la produzione e di regolare automaticamente i percorsi utensile per compensare l'usura dell'utensile o le incoerenze del materiale, spingendo la precisione a nuovi livelli. Inoltre, il concetto di “filo digitale”—in cui ogni attacco ha un record digitale associato dei suoi parametri di lavorazione, dati di ispezione e lotto di materiale—sta migliorando la tracciabilità e la garanzia della qualità. Guardando al futuro, potremmo vedere una maggiore integrazione di RFID passivi o codici QR direttamente sugli attacchi, consentendo agli utenti di accedere istantaneamente ai valori di carico, alle specifiche di coppia e ai dati di compatibilità. La spinta alla sostenibilità sta anche influenzando la selezione dei materiali e le pratiche di lavorazione, con una maggiore attenzione alle leghe riciclabili e ai processi di lavorazione che minimizzano gli sprechi e il consumo di energia. Il futuro della lavorazione degli attacchi per treppiede risiede in una produzione più intelligente, più adattabile e più sostenibile di questi componenti critici, ma spesso trascurati.
Sintesi dei punti chiave
La lavorazione degli attacchi per treppiede è l'arte specializzata di creare le interfacce precise e standardizzate che forniscono stabilità e connettività per una vasta gamma di attrezzature. Inizia con una profonda comprensione degli standard fondamentali come le onnipresenti sedi filettate 1/4″-20 e 3/8″-16, nonché dei sistemi a sgancio rapido come la coda di rondine Arca-Swiss. La scelta del materiale—dall'alluminio leggero all'acciaio inossidabile tenace fino ai compositi avanzati—è fondamentale per raggiungere il giusto equilibrio tra resistenza, peso e resistenza ambientale. L'intero sforzo è governato dalla richiesta senza compromessi di tolleranze a livello micron; senza questa precisione, gli attacchi introdurrebbero gioco e vibrazioni, vanificando il loro scopo principale di fornire stabilità assoluta.
Le applicazioni si estendono ben oltre la fotografia in domini scientifici, industriali e militari critici, dove l'affidabilità è fondamentale. Progettare questi attacchi richiede un'attenta considerazione del carico, della compatibilità e delle esigenze dell'utente, portando spesso a soluzioni personalizzate. Garantire questa affidabilità richiede un rigoroso regime di controllo qualità che comprende la verifica delle filettature, l'ispezione dimensionale con strumenti come le CMM e il collaudo funzionale sotto coppia e vibrazione. Il settore è in continua innovazione, con tendenze che puntano alla produzione additiva per geometrie complesse, alla lavorazione intelligente con metrologia integrata e a una maggiore enfasi sulla tracciabilità digitale e sulle pratiche sostenibili. In sostanza, la lavorazione degli attacchi per treppiede è una disciplina ingegneristica fondamentale che trasforma semplici punti di connessione in garanti di prestazioni e precisione in tutta la tecnologia.
Domande frequenti (FAQ)
Quali sono le dimensioni di filettatura più comuni per gli attacchi per treppiede?
I due standard più comuni sono 1/4″-20 UNC (Unified National Coarse) e 3/8″-16 UNC. La 1/4″-20 è utilizzata per praticamente tutte le fotocamere di consumo e le attrezzature leggere. La 3/8″-16 è per attrezzature video professionali più pesanti, fotocamere di grande formato e robuste attrezzature industriali. Anche la filettatura metrica M6 è molto comune, specialmente nei prodotti provenienti da Europa e Asia, ed è funzionalmente simile alla 1/4″-20.
Una vite 1/4″-20 può entrare in una sede 3/8″-16?
Non direttamente. I diametri e i passi delle filettature sono diversi. Tuttavia, molte sedi professionali 3/8″-16 includono un adattatore metallico rimovibile (spesso chiamato boccola riduttrice) che ha una filettatura esterna 3/8″ e una filettatura interna 1/4″-20. Questo consente di montare saldamente attrezzature più piccole su teste per treppiede più grandi.
Perché la precisione è così critica nella lavorazione di questi attacchi?
Qualsiasi imperfezione nelle filettature, nelle scanalature a coda di rondine o nelle superfici di montaggio crea un movimento microscopico, noto come “slop”. Quando viene ingrandito da un teleobiettivo lungo, da un microscopio o da un sistema laser, questo minuscolo movimento diventa un importante errore di sfocatura, vibrazione o allineamento. La precisione a livello di micron garantisce che i componenti collegati si comportino come un'unica unità rigida, che è l'intero scopo del supporto.
Qual è la differenza tra un supporto filettato e un sistema a sgancio rapido?
Un supporto filettato (come 1/4″-20) richiede di avvitare direttamente il dispositivo sulla testa del treppiede. È molto sicuro ma lento da montare e smontare. Un sistema a sgancio rapido utilizza una piastra separata che si fissa al dispositivo; questa piastra si aggancia o si blocca rapidamente sulla testa del treppiede. Sistemi come Arca-Swiss sono popolari per la loro rapidità e il posizionamento ripetibile, ma si basano su una lavorazione ancora più precisa della coda di rondine e del meccanismo di bloccaggio.
Come faccio a sapere quale coppia utilizzare quando serro una vite del treppiede?
Un serraggio eccessivo può danneggiare le filettature, soprattutto in alloggiamenti in alluminio o plastica. I produttori spesso specificano una coppia massima, tipicamente in pollici-libbra. Una regola generale sicura per i supporti 1/4″-20 in alluminio è serrare saldamente a mano fino a quando è ben stretto, quindi applicare solo un leggero giro aggiuntivo—evitare di usare forza eccessiva. Per apparecchiature critiche, consultare il manuale del dispositivo o il produttore.
Esistono supporti per treppiede impermeabili o antivibrazione?
Sì, per applicazioni specializzate. Le apparecchiature militari e navali utilizzano spesso supporti con guarnizioni O-ring e materiali resistenti alla corrosione come l'acciaio inossidabile 316. I supporti antivibrazione incorporano isolatori elastomerici o design cinematici specializzati lavorati nell'interfaccia per assorbire le vibrazioni ad alta frequenza di motori o macchinari, proteggendo la strumentazione sensibile.
Qual è il futuro della tecnologia dei supporti per treppiede?
Aspettatevi una continua evoluzione nei materiali (compositi più resistenti e leggeri), nella produzione (lavorazione ibrida e stampa 3D per parti complesse) e nell'intelligenza (supporti con chip dati integrati per la configurazione automatica). L'esigenza fondamentale di un'interfaccia meccanica precisa e affidabile rimarrà, ma il modo in cui viene progettata, prodotta e integrata diventerà più avanzato e su misura per specifiche applicazioni high-tech.