
Numa era definida pela comunicação visual e pela descoberta orientada por dados, a clareza de uma imagem ou a estabilidade de um sensor pode ser a diferença entre o sucesso e o fracasso. Esta estabilidade fundamental, da qual dependem câmaras, telescópios, lasers e instrumentos de topografia, não é uma questão de sorte. É o produto de engenharia meticulosa e precisão de fabrico. No cerne desta fiabilidade reside um componente aparentemente simples mas criticamente complexo: a montagem para tripé. Esta interface especializada é o herói anónimo, o ponto de ligação literal que transfere vibrações, suporta peso e mantém o alinhamento. O processo de criação destes componentes vitais, conhecido como maquinagem de montagem para tripé, é uma disciplina onde o fabrico avançado se encontra com padrões mecânicos exigentes. Transforma metal bruto numa interface impecável e fiável, garantindo que, quer se capture uma fotografia única na vida ou se realize uma análise geoespacial precisa, o equipamento permanece firmemente seguro e perfeitamente orientado.
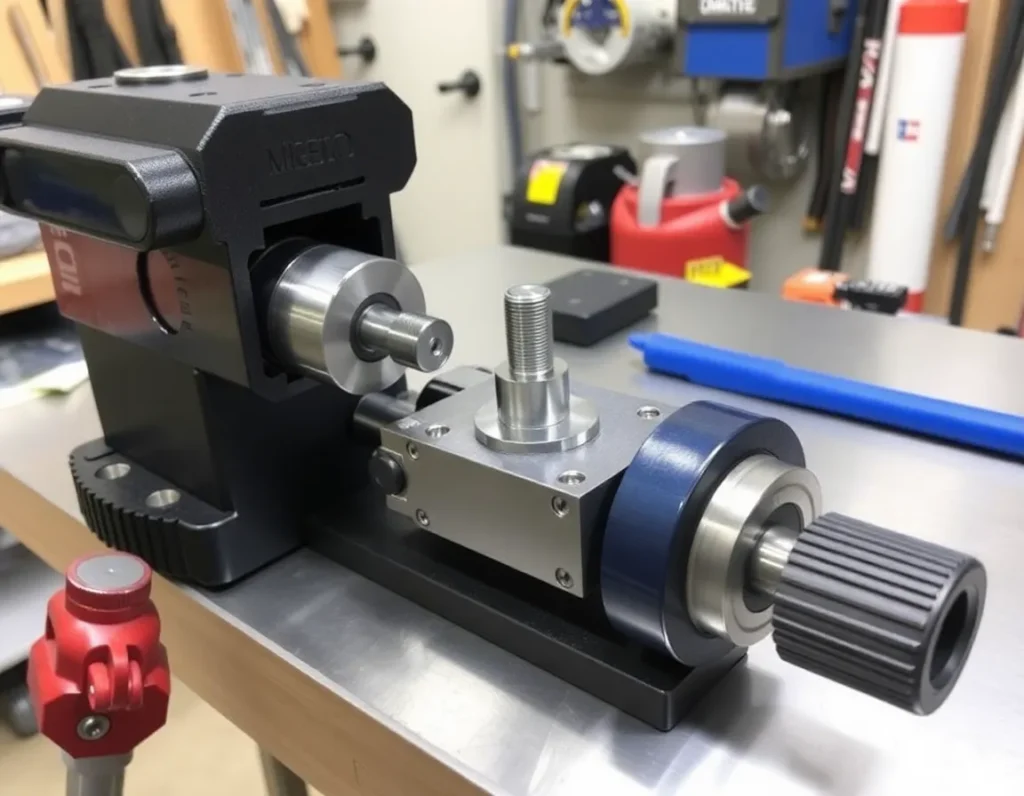
O que é a Maquinagem de Montagem para Tripé? Definindo o Padrão da Interface
A maquinagem de montagem para tripé é o processo de fabrico especializado de criação de encaixes roscados, placas e receptáculos padronizados que permitem que o equipamento seja fixado com segurança a um tripé ou outra plataforma estabilizadora. É muito mais do que apenas perfurar um buraco; é a engenharia e produção de um sistema de interface mecânica completo concebido para fixação repetível, alinhamento preciso e fiabilidade de suporte de carga. Este processo define a linguagem universal entre um dispositivo e o seu suporte. Embora comummente associado à fotografia de consumo, o âmbito da maquinagem de montagem para tripé estende-se a qualquer campo que exija uma montagem estável e destacável para instrumentação. O processo de maquinagem deve ter em conta a forma da rosca, a profundidade, a concentricidade e a perpendicularidade da superfície de montagem em relação ao eixo ótico ou de medição do dispositivo. Uma montagem mal maquinada introduz folga, desalinhamento e instabilidade, degradando diretamente o desempenho. Portanto, esta disciplina de maquinagem centra-se na criação de uma interface perfeita e padronizada que se torna funcionalmente invisível—permitindo ao utilizador ligar equipamento com absoluta confiança na sua rigidez e precisão.
A Anatomia de uma Montagem para Tripé: Roscas, Placas e Receptáculos
Compreender a maquinagem de montagem para tripé exige uma dissecação dos componentes centrais da montagem. Cada elemento desempenha um papel distinto na função global do sistema e deve ser maquinado segundo especificações exatas.
Roscas: O Mecanismo de Fixação Primário
O receptáculo roscado é o elemento mais fundamental. Os dois padrões dominantes são o 1/4″-20 UNC (Unified National Coarse) e o maior e mais robusto 3/8″-16 UNC. O “20” e o “16” referem-se a roscas por polegada. Maquinar estas roscas envolve criar uma estrutura helicoidal limpa e precisa com os diâmetros maior e menor corretos. A profundidade da rosca e a espessura da parede do receptáculo são críticas para a resistência, especialmente em materiais como o alumínio. Um receptáculo com rosca cruzada ou fora de especificação pode falhar catastroficamente.
Placas de Montagem e Sistemas de Libertação Rápida
Para uso profissional e industrial, uma ligação roscada direta é frequentemente demasiado lenta. Isto levou à maquinagem de sistemas de libertação rápida, que consistem em duas partes: uma placa que se fixa ao dispositivo e um receptáculo na cabeça do tripé. A placa, frequentemente maquinada em aço ou alumínio, apresenta uma cauda de andorinha ou ranhura de bloqueio precisa e um orifício roscado. A braçadeira correspondente no tripé deve ser maquinada para corresponder a esta geometria com zero folga. As tolerâncias aqui são excecionalmente apertadas, pois qualquer folga traduz-se diretamente em movimento da câmara ou do instrumento.
Invólucros de Receptáculo e Reforço
O encaixe roscado ou a braçadeira de libertação rápida não existe isoladamente. Está alojado dentro de um componente maior—seja a placa de base de uma câmara, o anel do tubo de um telescópio ou o invólucro de um laser. A maquinagem envolve integrar este receptáculo no dispositivo anfitrião. Isto exige frequentemente a criação de um ressalto reforçado ou de um inserto roscado (um heli-coil ou inserto de latão prensado) para evitar desgaste e espanamento em invólucros de metal mais macio. O alinhamento do eixo deste receptáculo em relação ao eixo funcional do dispositivo é uma consideração primordial durante a preparação da maquinagem.
Principais Processos de Usinagem para Bases de Tripé: Do CNC à Laminação de Rosca
A criação de uma base de tripé confiável emprega uma sequência de processos avançados de usinagem, selecionados com base no material, volume e requisitos de precisão.
Fresamento CNC: Moldando a Base
O fresamento por Controle Numérico Computadorizado (CNC) é o cavalo de batalha para a criação das placas de montagem, carcaças de encaixe e mecanismos complexos de liberação rápida. Uma máquina CNC usa comandos programados para controlar ferramentas de corte com extrema precisão. Ela pode usinar a superfície plana de montagem, perfurar o furo-piloto para a rosca e cortar os perfis intricados de uma cauda de andorinha de liberação rápida — tudo em uma única configuração. Isso garante alinhamento perfeito entre todos os recursos, o que é impossível de garantir se as operações forem realizadas em máquinas separadas.
Perfuração e Roscamento: Criando o Núcleo Roscado
Para o encaixe roscado, o processo começa com a perfuração de um furo-piloto com diâmetro específico. Em seguida, realiza-se o roscamento — o processo de cortar roscas internas. Isso pode ser feito com um macho manual em uma furadeira de bancada para baixos volumes, mas, para consistência na produção, as máquinas CNC frequentemente usam roscamento rígido, no qual a rotação do fuso e o avanço vertical são perfeitamente sincronizados para produzir roscas limpas e precisas sem quebrar o macho.
Laminação de Rosca: Uma Alternativa Superior para Resistência
Para aplicações de alta resistência, a laminação de rosca é frequentemente preferida em vez do corte. Este processo de conformação a frio usa cunhos endurecidos para deslocar o material para a forma da rosca, em vez de cortá-lo. Isso resulta em roscas com superfícies mais lisas, grãos encruados (aumentando a resistência) e sem fibras cortadas que possam iniciar trincas. As roscas laminadas são mais resistentes à fadiga e duráveis, tornando-as ideais para bases de uso pesado ou frequentemente utilizadas em ambientes industriais.
Torneamento e Mandrilamento em Tornos CNC
Para componentes cilíndricos como insertos roscados ou os botões de fixação para sistemas de liberação rápida, o torneamento CNC é essencial. Um torno gira a peça de trabalho enquanto uma ferramenta de corte estacionária a modela. Este processo é perfeito para alcançar concentricidade e roscas externas lisas. O mandrilamento é usado para ampliar e acabar um furo existente com um diâmetro e acabamento superficial muito precisos, frequentemente como etapa preparatória para prensar um inserto roscado.
Seleção de Material para Durabilidade e Desempenho: Alumínio, Aço e Compósitos
A escolha do material na usinagem de bases de tripé é um equilíbrio crítico entre peso, resistência, resistência à corrosão e usinabilidade. O material errado pode levar a desgaste rápido da rosca, engripamento ou falha mecânica.
Ligas de Alumínio: O Padrão para Equipamentos Leves
O alumínio, particularmente ligas como 6061-T6, é onipresente na fotografia de consumo e eletrônicos. Ele oferece uma excelente relação resistência-peso, é altamente usinável e resiste à corrosão. No entanto, o alumínio é relativamente macio. O rosqueamento e desrosqueamento repetidos de um parafuso de tripé de aço em um encaixe de alumínio pode levar ao desgaste e eventual espanamento da rosca. Para combater isso, os usinadores frequentemente prensam um inserto roscado de latão ou aço inoxidável mais duro no alojamento de alumínio, estendendo drasticamente a vida útil da base.
Aço Inoxidável: Para Resistência à Corrosão e Cargas Elevadas
Ligas de aço inoxidável, como 304 ou 316, são escolhidas para aplicações onde resistência, durabilidade e resistência a ambientes agressivos são primordiais. Instrumentos científicos, equipamentos marítimos e hardware militar frequentemente utilizam suportes de aço inoxidável. Embora sejam mais pesados e difíceis de usinar do que o alumínio, o aço inoxidável proporciona durabilidade excepcional da rosca e não enferruja, tornando-o ideal para uso em campo em todas as condições.
Aço Carbono e Aço Liga: Resistência Máxima
Para as aplicações industriais mais exigentes — como montagem de grandes lentes de transmissão, cortadores a laser pesados ou sensores sísmicos — podem ser utilizados aços liga de alta resistência como 4140 ou 4340. Esses materiais podem ser tratados termicamente para atingir enorme resistência à tração. Eles são quase sempre usados com um revestimento ou galvanoplastia protetora (como níquel ou zinco) para prevenir corrosão. As placas de liberação rápida em cabeças de tripé de alto padrão são frequentemente usinadas a partir desses aços por sua resistência à deformação e ao desgaste.
Compósitos Avançados e Titânio
Nos setores aeroespacial e de alto desempenho, materiais como titânio e polímeros reforçados com fibra de carbono (CFRP) são usinados para suportes. O titânio oferece uma relação resistência-peso superior ao aço e excelente resistência à corrosão, mas é desafiador e caro de usinar. Os compósitos são extremamente leves e rígidos, mas exigem técnicas de usinagem especializadas para prevenir delaminação e requerem insertos metálicos colados para proporcionar uma superfície de rosca durável.
Tolerâncias e Precisão: Por Que a Precisão em Nível de Mícron é Inegociável
Na usinagem de suportes de tripé, “suficientemente bom” é uma receita para o fracasso. Todo o valor do suporte reside em sua capacidade de proporcionar uma conexão rígida e repetível com zero movimento indesejado. Isso exige adesão a tolerâncias medidas em mícrons (milésimos de milímetro).
Considere a interface de rosca. Uma rosca 1/4″-20 tem tolerâncias definidas para seu diâmetro de passo. Se o furo roscado estiver ligeiramente sobredimensionado, o parafuso correspondente terá folga lateral, fazendo o equipamento oscilar. Se estiver subdimensionado, o parafuso irá travar ou cruzar a rosca, danificando ambos os componentes. A perpendicularidade do furo roscado em relação à superfície de montagem é igualmente crítica. Se esse eixo estiver desviado mesmo por um pequeno ângulo, apertar o parafuso induzirá um momento fletor, tirando o dispositivo do alinhamento e criando um ponto de alta tensão que pode levar à falha.
Para sistemas de liberação rápida, as tolerâncias são ainda mais extremas. A placa correspondente estilo cauda de andorinha ou Arca-Swiss deve deslizar suavemente na garra, mas, quando travada, não deve ter nenhum movimento detectável. Isso exige usinar o sulco de travamento e as garras do grampo com tolerâncias que garantam uma transição perfeita do movimento livre para a rigidez absoluta. Qualquer imperfeição no acabamento superficial ou na geometria resulta em “folga”, que em distâncias focais teleobjetivas ou microscopia de alta ampliação torna o equipamento inutilizável.
Essa precisão é alcançada por meio de máquinas-ferramenta calibradas de alta qualidade, inspeção rigorosa em processo e usinadores habilidosos que compreendem o resultado funcional de cada dimensão no desenho. O uso de Máquinas de Medição por Coordenadas (CMM) e comparadores ópticos para verificar características críticas após a usinagem é prática padrão. Em essência, a estabilidade silenciosa e inabalável que esperamos de um dispositivo montado é obtida diretamente com precisão em nível de mícron no processo de usinagem.
Aplicações Além da Fotografia: Usos Científicos, Industriais e Militares
Embora o suporte de tripé seja sinônimo de câmeras, seu papel como interface universal e de precisão para estabilização e fixação é fundamental em inúmeros campos de alto risco. Os princípios de maquinagem de montagem para tripé são aplicados diretamente para criar pontos de conexão confiáveis para equipamentos onde a falha não é uma opção. Na pesquisa científica, o isolamento de vibração é primordial. Mesas ópticas e placas de ensaio de nível laboratorial são frequentemente equipadas com uma grade de furos roscados usinados com precisão, tipicamente 1/4″-20 ou M6, permitindo que pesquisadores montem com segurança lasers, espelhos, sensores e microscópios. A repetibilidade e a rigidez proporcionadas por esses suportes usinados garantem que as configurações experimentais não sejam apenas estáveis, mas também reproduzíveis ao longo do tempo, um fator crítico em estudos longitudinais. Na astronomia, lunetas-guia de telescópios, câmeras CCD e rodas de filtros utilizam suportes padronizados ou personalizados no estilo tripé para manter o alinhamento óptico perfeito, apesar das variações de temperatura e mudanças de posição.
As aplicações industriais exigem robustez ainda maior. Sistemas de visão de máquina usados no controle de qualidade automatizado em linhas de produção de alta velocidade dependem de suportes usinados para posicionar câmeras e unidades de iluminação com precisão infalível. Qualquer deslocamento no ângulo da câmera pode levar à identificação incorreta de defeitos, custando milhares em refugo ou recalls. Da mesma forma, em topografia e varredura LiDAR, a interface de montagem entre o scanner e seu tripé ou plataforma móvel deve ser usinada para suportar a severidade ambiental enquanto elimina qualquer folga que distorceria os dados espaciais. Os setores militar e de defesa levam esses requisitos ao extremo. Equipamentos como imageadores térmicos, telêmetros e dispositivos de comunicação montados em veículos, aeronaves ou transportados por pessoal usam suportes especializados e reforçados. Estes são frequentemente usinados sob medida a partir de ligas de alta resistência com recursos como alavancas de liberação rápida, pinos antirrotação e juntas de vedação para proteger contra choque, vibração, poeira e umidade. O ponto comum em todas essas aplicações é a necessidade inegociável de uma interface que transforme componentes separados em uma única unidade rígida, necessidade atendida pela usinagem de precisão.
Considerações de Projeto e Normas: 1/4″-20, 3/8″-16 e Soluções Personalizadas
O design de um suporte de tripé é um ato de equilíbrio entre compatibilidade universal, resistência mecânica e necessidades específicas de aplicação. Isso levou ao estabelecimento de padrões dominantes ao lado de um mundo de soluções personalizadas. O padrão mais onipresente é a rosca fêmea 1/4″-20 UNC. Esta rosca simples e grossa, medindo 1/4 de polegada de diâmetro com 20 fios por polegada, é a conexão de facto para câmeras de consumo, muitos acessórios de vídeo e uma vasta gama de equipamentos científicos leves. Sua prevalência a torna um ponto de partida padrão para o design. Para cargas mais pesadas, a rosca 3/8″-16 UNC é o padrão. Esta rosca maior e mais resistente é comumente encontrada em cabeças de tripé de vídeo profissionais, câmeras de grande formato e equipamentos industriais mais pesados. Muitos dispositivos profissionais apresentam um receptáculo de rosca dupla — uma rosca fêmea 3/8″-16 com um inserto adaptador removível 1/4″-20 — proporcionando máxima flexibilidade.
Além dessas roscas imperiais, a métrica M6 (6 mm de diâmetro, 1 mm de passo) é um padrão europeu amplamente utilizado, funcionalmente semelhante à 1/4″-20. Para sistemas de liberação rápida, a cauda de andorinha Arca-Swiss tornou-se um quase-padrão, particularmente em fotografia e óptica. Seu perfil de cauda de andorinha de 45 graus e largura padronizada permitem a interoperabilidade entre placas e garras de muitos fabricantes, embora variações sutis nas tolerâncias e no posicionamento do sulco possam afetar o desempenho. As considerações de design vão muito além da rosca ou da cauda de andorinha. Os engenheiros devem considerar a espessura da parede ao redor de um receptáculo roscado para evitar o espanamento da rosca, a profundidade de engate do parafuso para garantir que a carga seja devidamente distribuída, e o uso de nervuras de reforço ou reforços em carcaças de plástico ou compósito. Para soluções personalizadas, como um suporte para um sensor único em um drone, o design pode incorporar buchas antivibração, alavancas de travamento em vez de parafusos, ou acoplamento eletromagnético para troca rápida. A escolha do design padrão ou personalizado é, em última análise, ditada pela capacidade de carga exigida, condições ambientais, necessidade de compatibilidade com o usuário final e a precisão exigida pela aplicação.
Controle de Qualidade e Testes: Garantindo Confiabilidade em Cada Suporte
A integridade de um suporte de tripé usinado é validada por meio de um regime rigoroso de controle de qualidade e testes. Este processo começa com a inspeção das matérias-primas e continua por todas as etapas da produção. Para receptáculos roscados, os calibres de rosca — tanto os calibres Passa quanto os Não-Passa — são essenciais. O calibre Passa deve rosquear suavemente até a profundidade total, confirmando a condição de material mínimo e o diâmetro primitivo adequado. O calibre Não-Passa não deve rosquear mais do que um número especificado de voltas, confirmando a condição de material máximo e evitando uma conexão apertada demais e travada. Para componentes críticos, a perfilagem de rosca com comparadores ópticos ou sistemas dedicados de medição de rosca fornece uma análise completa da forma, ângulo e passo da rosca.
A inspeção dimensional usando paquímetros de precisão, micrômetros e Máquinas de Medição por Coordenadas (CMM) verifica todas as características críticas: o diâmetro e a profundidade dos furos, a largura e o ângulo das caudas de andorinha, a planicidade das superfícies de montagem e a concentricidade dos furos roscados em relação aos seus bossos. O acabamento superficial também é crítico; um acabamento rugoso em uma superfície de acoplamento pode levar a uma distribuição desigual de carga e desgaste prematuro. O acabamento é frequentemente verificado com perfilômetros ou por comparação com blocos de amostra padronizados. O teste funcional é o campo de prova final. Isso envolve o teste de torque, no qual uma chave de torque calibrada é usada para apertar e soltar repetidamente um parafuso no suporte para verificar se ele suporta o torque de instalação especificado sem espanar ou deformar. Os testes de vibração e choque simulam condições do mundo real, garantindo que o suporte e sua fixação não se soltem ou desenvolvam folga sob cargas dinâmicas. Para aplicações de alto padrão e militares, pode ser necessária a triagem de estresse ambiental, incluindo ciclagem térmica e teste de névoa salina. Esta filosofia abrangente de CQ garante que cada suporte que sai da linha de produção não é apenas um pedaço de metal, mas uma interface mecânica confiável.
O Futuro da Usinagem de Suportes de Tripé: Inovações e Tendências
A evolução da usinagem de suportes de tripé está sendo impulsionada por avanços em materiais, tecnologia de fabricação e integração digital. A manufatura aditiva, ou impressão 3D, está começando a complementar a usinagem CNC tradicional, particularmente para prototipagem e produção de geometrias internas complexas e leves que seriam impossíveis de fresar. Embora os suportes impressos em 3D em metal ainda possam não igualar a resistência final das peças usinadas em bloco para todas as aplicações, eles permitem iteração rápida e a consolidação de múltiplas peças em componentes únicos e otimizados. O uso de compósitos avançados e polímeros de engenharia continua a crescer, com técnicas de usinagem adaptadas para lidar com esses materiais sem delaminação ou desfiamento, oferecendo relações resistência-peso excepcionais para aeroespacial e equipamentos portáteis.
A manufatura inteligente é outra tendência chave. A integração de sondagem na máquina e usinagem adaptativa permite que um sistema CNC meça uma peça durante a produção e ajuste automaticamente as trajetórias da ferramenta para compensar o desgaste da ferramenta ou inconsistências do material, elevando a precisão a novos níveis. Além disso, o conceito de “linha digital” — em que cada suporte tem um registro digital associado de seus parâmetros de usinagem, dados de inspeção e lote de material — está aprimorando a rastreabilidade e a garantia de qualidade. Olhando para o futuro, podemos ver a maior integração de RFID passivo ou códigos QR diretamente nos suportes, permitindo que os usuários acessem instantaneamente classificações de carga, especificações de torque e dados de compatibilidade. A busca pela sustentabilidade também está influenciando a seleção de materiais e as práticas de usinagem, com um foco maior em ligas recicláveis e processos de usinagem que minimizam o desperdício e o consumo de energia. O futuro da usinagem de suportes de tripé reside na produção mais inteligente, mais adaptável e mais sustentável desses componentes críticos, embora frequentemente negligenciados.
Resumo dos Pontos Principais
A usinagem de suportes de tripé é o ofício especializado de criar as interfaces precisas e padronizadas que proporcionam estabilidade e conectividade para uma vasta gama de equipamentos. Começa com uma compreensão profunda dos padrões fundamentais, como as onipresentes roscas fêmeas 1/4″-20 e 3/8″-16, bem como sistemas de liberação rápida como a cauda de andorinha Arca-Swiss. A escolha do material — desde alumínio leve e aço inoxidável resistente até compósitos avançados — é fundamental para alcançar o equilíbrio necessário entre resistência, peso e resistência ambiental. Todo o empreendimento é regido pela demanda intransigente por tolerâncias em nível de mícron; sem essa precisão, os suportes introduziriam folga e vibração, frustrando seu propósito central de proporcionar estabilidade absoluta.
As aplicações se estendem muito além da fotografia para domínios científicos, industriais e militares críticos, onde a confiabilidade é primordial. Projetar esses suportes requer consideração cuidadosa da carga, compatibilidade e necessidades do usuário, muitas vezes levando a soluções personalizadas. Garantir essa confiabilidade exige um regime rigoroso de controle de qualidade envolvendo calibração de rosca, inspeção dimensional com ferramentas como CMMs e testes funcionais sob torque e vibração. O campo está continuamente inovando, com tendências apontando para a manufatura aditiva para geometrias complexas, usinagem inteligente com metrologia integrada e uma maior ênfase na rastreabilidade digital e práticas sustentáveis. Em essência, a usinagem de suportes de tripé é uma disciplina de engenharia fundamental que transforma simples pontos de conexão em garantidores de desempenho e precisão em toda a tecnologia.
Perguntas Frequentes (FAQ)
Quais são os tamanhos de rosca de suporte de tripé mais comuns?
Os dois padrões mais comuns são 1/4″-20 UNC (Unified National Coarse) e 3/8″-16 UNC. O 1/4″-20 é usado em praticamente todas as câmeras de consumo e equipamentos leves. O 3/8″-16 é para equipamentos de vídeo profissionais mais pesados, câmeras de grande formato e equipamentos industriais robustos. A rosca métrica M6 também é muito comum, especialmente em produtos da Europa e da Ásia, e é funcionalmente semelhante à 1/4″-20.
Um parafuso 1/4″-20 pode caber em uma rosca fêmea 3/8″-16?
Não diretamente. Os diâmetros e passos de rosca são diferentes. No entanto, muitas roscas fêmeas 3/8″-16 profissionais incluem um adaptador metálico removível (frequentemente chamado de bucha redutora) que tem uma rosca externa 3/8″ e uma rosca interna 1/4″-20. Isso permite que equipamentos menores sejam montados com segurança em cabeças de tripé maiores.
Por que a precisão é tão crítica na usinagem desses suportes?
Qualquer imperfeição nas roscas, ranhuras em cauda de andorinha ou superfícies de montagem cria movimento microscópico, conhecido como “folga”. Quando ampliado por uma lente teleobjetiva longa, um microscópio ou um sistema a laser, esse movimento minúsculo torna-se um grande desfoque, tremor ou erro de alinhamento. A precisão em nível de mícron garante que os componentes conectados se comportem como uma única unidade rígida, que é o propósito fundamental do suporte.
Qual é a diferença entre um suporte roscado e um sistema de liberação rápida?
Um suporte roscado (como 1/4″-20) exige aparafusar diretamente o dispositivo na cabeça do tripé. É muito seguro, mas lento para fixar e remover. Um sistema de liberação rápida usa uma placa separada que se fixa ao dispositivo; essa placa então encaixa ou se prende rapidamente na cabeça do tripé. Sistemas como o Arca-Swiss são populares pela rapidez e posicionamento repetível, mas dependem de uma usinagem ainda mais precisa do mecanismo de cauda de andorinha e da garra.
Como sei qual torque usar ao apertar um parafuso de tripé?
Apertar em excesso pode danificar as roscas, especialmente em carcaças de alumínio ou plástico. Os fabricantes frequentemente especificam um torque máximo, tipicamente em polegadas-libra. Uma regra geral segura para suportes 1/4″-20 em alumínio é apertar firmemente com a mão até ficar justo e, em seguida, aplicar apenas um leve giro adicional — evite usar força excessiva. Para equipamentos críticos, consulte o manual do dispositivo ou o fabricante.
Existem suportes de tripé à prova d'água ou com amortecimento de vibração?
Sim, para aplicações especializadas. Equipamentos militares e marítimos frequentemente usam suportes com vedações O-ring e materiais resistentes à corrosão, como aço inoxidável 316. Suportes com amortecimento de vibração incorporam isoladores elastoméricos ou projetos cinemáticos especializados usinados na interface para absorver vibrações de alta frequência de motores ou máquinas, protegendo instrumentação sensível.
O que o futuro reserva para a tecnologia de suportes de tripé?
Espere evolução contínua em materiais (compósitos mais fortes e leves), fabricação (usinagem híbrida e impressão 3D para peças complexas) e inteligência (suportes com chips de dados embutidos para configuração automática). A necessidade central de uma interface mecânica precisa e confiável permanecerá, mas a forma como ela é projetada, produzida e integrada se tornará mais avançada e adaptada a aplicações de alta tecnologia específicas.