
В эпоху, определяемую визуальной коммуникацией и открытиями на основе данных, четкость изображения или стабильность датчика могут стать разницей между успехом и неудачей. Эта основополагающая стабильность, на которую полагаются камеры, телескопы, лазеры и геодезические приборы, не является делом случая. Это результат тщательной инженерии и точности производства. В основе этой надежности лежит, казалось бы, простой, но критически сложный компонент: штативное крепление. Этот специализированный интерфейс — незаметный герой, буквальная точка соединения, которая передает вибрацию, выдерживает вес и сохраняет выравнивание. Процесс создания этих жизненно важных компонентов, известный как обработка штативного крепления, — это дисциплина, где передовое производство встречается с точными механическими стандартами. Она превращает сырой металл в безупречный, надежный интерфейс, гарантируя, что будь то съемка единственного в жизни снимка или проведение точного геопространственного анализа, оборудование остается неизменно надежным и идеально ориентированным.
Что такое обработка штативного крепления? Определение стандарта интерфейса
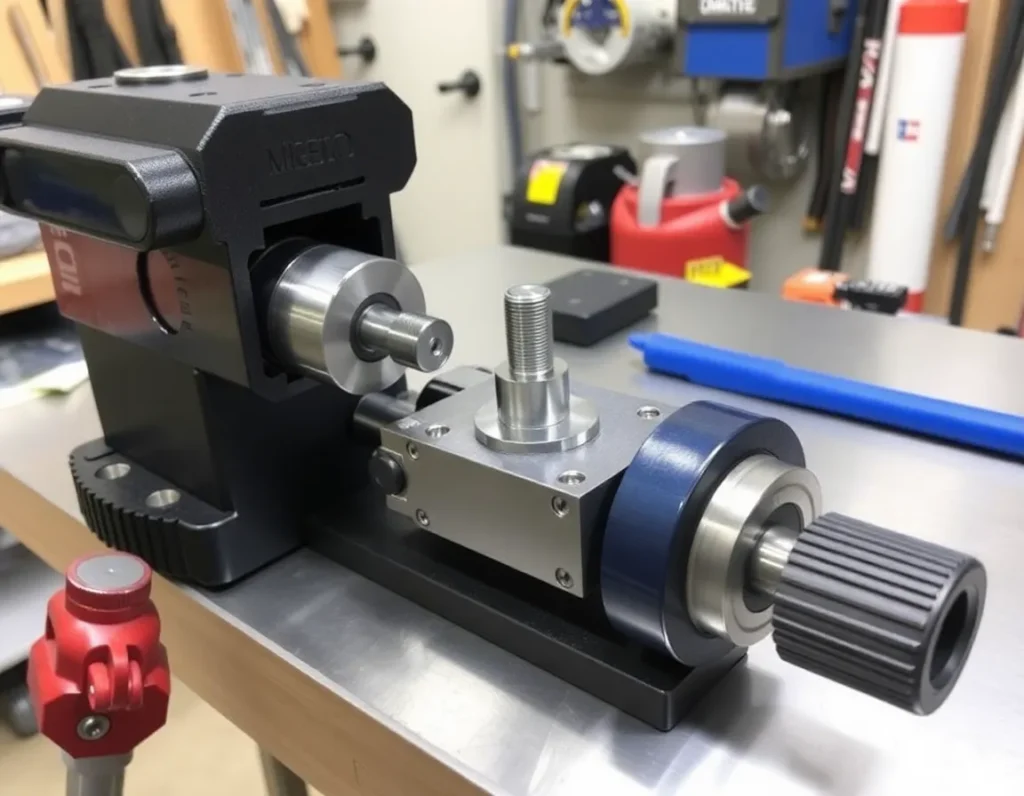
Обработка штативного крепления — это специализированный производственный процесс создания стандартизированных резьбовых гнезд, пластин и приемных отверстий, позволяющих надежно прикреплять оборудование к штативу или другой стабилизирующей платформе. Это гораздо больше, чем просто сверление отверстия; это проектирование и производство полной механической интерфейсной системы, рассчитанной на повторяемое крепление, точное выравнивание и надежность при нагрузке. Этот процесс определяет универсальный язык между устройством и его опорой. Хотя это обычно ассоциируется с потребительской фотографией, сфера применения обработка штативного крепления распространяется на любую область, требующую стабильного съемного крепления для приборов. В процессе обработки необходимо учитывать форму резьбы, глубину, соосность и перпендикулярность монтажной поверхности к оптической или измерительной оси устройства. Плохо обработанное крепление вносит люфт, несоосность и нестабильность, напрямую ухудшая характеристики. Поэтому эта дисциплина обработки сосредоточена на создании идеального, стандартизированного интерфейса, который становится функционально незаметным — позволяя пользователю подключать оборудование с абсолютной уверенностью в его жесткости и точности.
Анатомия штативного крепления: резьбы, пластины и приемные гнезда
Понимание обработки штативного крепления требует разбора основных компонентов крепления. Каждый элемент играет свою роль в общей функции системы и должен быть обработан в точном соответствии со спецификациями.
Резьбы: основной механизм крепления
Резьбовое гнездо — самый фундаментальный элемент. Двумя доминирующими стандартами являются 1/4″-20 UNC (Unified National Coarse) и более крупный, рассчитанный на тяжелые нагрузки 3/8″-16 UNC. “20” и “16” обозначают число витков на дюйм. Обработка этих резьб включает создание чистой, точной винтовой структуры с правильными наружным и внутренним диаметрами. Глубина резьбы и толщина стенки гнезда критичны для прочности, особенно в таких материалах, как алюминий. Гнездо с сорванной или несоответствующей резьбой может катастрофически отказать.
Монтажные пластины и быстросъемные системы
Для профессионального и промышленного использования прямое резьбовое соединение часто слишком медленное. Это привело к обработке быстросъемных систем, состоящих из двух частей: пластины, прикрепляемой к устройству, и приемного гнезда на головке штатива. Пластина, часто изготавливаемая из стали или алюминия, имеет точный ласточкин хвост или фиксирующий паз и резьбовое отверстие. Ответный зажим на штативе должен быть обработан в соответствии с этой геометрией с нулевым люфтом. Допуски здесь исключительно жесткие, поскольку любой люфт напрямую приводит к движению камеры или прибора.
Корпуса приемных гнезд и усиление
Резьбовое гнездо или быстросъемный зажим не существует изолированно. Оно размещается внутри более крупного компонента — будь то основание камеры, кольцо трубы телескопа или корпус лазера. Обработка включает интеграцию этого гнезда в устройство-носитель. Это часто требует создания усиленного бобышки или резьбовой вставки (heli-coil или запрессовываемой латунной вставки) для предотвращения износа и срыва резьбы в более мягких металлических корпусах. Выравнивание оси этого гнезда относительно функциональной оси устройства является первостепенным соображением при настройке обработки.
Основные процессы механической обработки для штативных креплений: от ЧПУ до накатки резьбы
Создание надёжного штативного крепления включает последовательность передовых процессов механической обработки, выбираемых в зависимости от материала, объёма и требований к точности.
Фрезерование с ЧПУ: формирование основы
Фрезерование с числовым программным управлением (ЧПУ) является основной рабочей лошадкой для создания монтажных пластин, корпусов гнёзд и сложных механизмов быстрого снятия. Станок с ЧПУ использует запрограммированные команды для управления режущими инструментами с чрезвычайной точностью. Он может обработать плоскую монтажную поверхность, просверлить пилотное отверстие под резьбу и вырезать замысловатые профили быстроразъёмного ласточкина хвоста — всё за одну установку. Это обеспечивает идеальное совмещение всех элементов, что невозможно гарантировать при выполнении операций на отдельных станках.
Сверление и нарезание резьбы: создание резьбового ядра
Для резьбового гнезда процесс начинается со сверления пилотного отверстия определённого диаметра. Затем выполняется нарезание резьбы — процесс нарезания внутренней резьбы. При малых объёмах это можно сделать ручным метчиком на сверлильном станке, но для обеспечения стабильности в производстве станки с ЧПУ часто используют жёсткое нарезание резьбы, при котором вращение шпинделя и вертикальная подача идеально синхронизированы, что позволяет получать чистую, точную резьбу без поломки метчика.
Накатка резьбы: превосходная альтернатива для прочности
Для высокопрочных применений накатка резьбы часто предпочтительнее нарезания. Этот процесс холодного формования использует закалённые плашки для выдавливания материала в форму резьбы, а не для его срезания. В результате получается резьба с более гладкими поверхностями, наклёпанными зёрнами (повышающими прочность) и без срезанных волокон, которые могут стать источником трещин. Накатанная резьба более устойчива к усталости и долговечна, что делает её идеальной для тяжёлых или часто используемых креплений в промышленных условиях.
Точение и растачивание на токарных станках с ЧПУ
Для цилиндрических компонентов, таких как резьбовые вставки или зажимные ручки систем быстрого снятия, токарная обработка с ЧПУ незаменима. Токарный станок вращает заготовку, пока неподвижный режущий инструмент придаёт ей форму. Этот процесс идеален для достижения соосности и гладкой наружной резьбы. Растачивание используется для увеличения и финишной обработки существующего отверстия до очень точного диаметра и качества поверхности, часто как подготовительный этап для запрессовки резьбовой вставки.
Выбор материала для долговечности и производительности: алюминий, сталь и композиты
Выбор материала при обработке штативного крепления — это критический баланс между весом, прочностью, коррозионной стойкостью и обрабатываемостью. Неправильный материал может привести к быстрому износу резьбы, схватыванию или механическому отказу.
Алюминиевые сплавы: стандарт для лёгкого снаряжения
Алюминий, особенно такие сплавы, как 6061-T6, повсеместно используется в потребительской фотографии и электронике. Он обеспечивает превосходное соотношение прочности и веса, легко обрабатывается и устойчив к коррозии. Однако алюминий относительно мягок. Многократное вкручивание и выкручивание стального штативного винта в алюминиевое гнездо может привести к износу и eventual срыву резьбы. Чтобы противостоять этому, механики часто запрессовывают в алюминиевый корпус более твёрдую резьбовую вставку из латуни или нержавеющей стали, что значительно продлевает срок службы крепления.
Нержавеющая сталь: для коррозионной стойкости и высоких нагрузок
Нержавеющие сплавы, такие как 304 или 316, выбирают для применений, где первостепенное значение имеют прочность, долговечность и стойкость к агрессивным средам. В научных приборах, морском оборудовании и военной технике часто используются крепления из нержавеющей стали. Хотя нержавеющая сталь тяжелее и сложнее в обработке, чем алюминий, она обеспечивает исключительную долговечность резьбы и не ржавеет, что делает её идеальной для полевого использования в любых условиях.
Углеродистая и легированная сталь: максимальная прочность
Для наиболее требовательных промышленных применений — таких как установка крупных вещательных объективов, тяжёлых лазерных резаков или сейсмических датчиков — могут использоваться высокопрочные легированные стали, например 4140 или 4340. Эти материалы можно подвергать термообработке для достижения огромной прочности на растяжение. Их почти всегда используют с защитным гальваническим покрытием или напылением (например, никелем или цинком) для предотвращения коррозии. Быстросъёмные пластины на головках высококлассных штативов часто изготавливаются из этих сталей благодаря их устойчивости к деформации и износу.
Передовые композиты и титан
В аэрокосмической отрасли и секторах высокопроизводительных изделий для креплений обрабатывают такие материалы, как титан и армированные углеродным волокном полимеры (CFRP). Титан обеспечивает превосходное по сравнению со сталью соотношение прочности и веса и отличную коррозионную стойкость, но сложен и дорог в обработке. Композиты чрезвычайно лёгкие и жёсткие, но требуют специализированных методов обработки для предотвращения расслоения и нуждаются во вклеенных металлических вставках для обеспечения долговечной резьбовой поверхности.
Допуски и точность: почему микронная точность не подлежит обсуждению
В обработке креплений для штативов “достаточно близко” — это рецепт провала. Вся ценность крепления заключается в его способности обеспечивать жёсткое, повторяемое соединение без нежелательного люфта. Это требует соблюдения допусков, измеряемых в микронах (тысячных долях миллиметра).
Рассмотрим резьбовое соединение. Резьба 1/4″-20 имеет определённые допуски на средний диаметр. Если резьбовое отверстие хотя бы немного превышает размер, ответный винт будет иметь боковой люфт, из-за чего оборудование будет шататься. Если оно занижено, винт заклинит или пойдёт с перекосом резьбы, повредив оба компонента. Перпендикулярность резьбового отверстия к монтажной поверхности столь же критична. Если эта ось отклонена даже на небольшой угол, затягивание винта создаст изгибающий момент, выводящий устройство из соосности и создающий точку высокого напряжения, которая может привести к отказу.
Для быстросъёмных систем допуски ещё более жёсткие. Ответная пластина типа “ласточкин хвост” или Arca-Swiss должна плавно входить в зажим, но при фиксации не должна иметь обнаруживаемого люфта. Это требует обработки фиксирующего паза и губок зажима с допусками, обеспечивающими бесшовный переход от свободного движения к абсолютной жёсткости. Любой дефект отделки поверхности или геометрии приводит к «люфту», который при фокусных расстояниях телеобъективов или микроскопии с большим увеличением делает оборудование непригодным к использованию.
Эта точность достигается за счёт калиброванных высококачественных станков, строгого межоперационного контроля и квалифицированных станочников, понимающих функциональное значение каждого размера на чертеже. Использование координатно-измерительных машин (КИМ) и оптических компараторов для проверки критических элементов после обработки является стандартной практикой. По сути, тихая, непоколебимая стабильность, которую мы ожидаем от установленного устройства, напрямую обеспечивается микронной точностью в процессе обработки.
Применения за пределами фотографии: научные, промышленные и военные
Хотя крепление для штатива ассоциируется с фотокамерами, его роль как универсального прецизионного интерфейса для стабилизации и крепления является основополагающей во многих ответственных областях. Принципы обработка штативного крепления напрямую применяются для создания надёжных точек подключения оборудования там, где отказ недопустим. В научных исследованиях виброизоляция имеет первостепенное значение. Лабораторные оптические столы и монтажные платы часто оснащаются сеткой точно обработанных резьбовых отверстий, обычно 1/4″-20 или M6, что позволяет исследователям надёжно закреплять лазеры, зеркала, датчики и микроскопы. Повторяемость и жёсткость, обеспечиваемые этими обработанными креплениями, гарантируют, что экспериментальные установки не только стабильны, но и воспроизводимы с течением времени — критически важный фактор в лонгитюдных исследованиях. В астрономии гид-телескопы, ПЗС-камеры и колеса фильтров используют стандартизированные или заказные крепления штативного типа для поддержания идеальной оптической юстировки несмотря на изменения температуры и положения.
Промышленные применения требуют ещё большей прочности. Системы машинного зрения, используемые в автоматизированном контроле качества на высокоскоростных производственных линиях, полагаются на обработанные крепления для позиционирования камер и осветительных блоков с безошибочной точностью. Любое смещение угла камеры может привести к ошибочной идентификации дефектов, что стоит тысячи на браке или отзывах продукции. Аналогично, в геодезии и LiDAR-сканировании монтажный интерфейс между сканером и его штативом или мобильной платформой должен быть обработан так, чтобы выдерживать агрессивные условия окружающей среды и исключать любой люфт, который исказил бы пространственные данные. Военный и оборонный секторы доводят эти требования до предела. Оборудование, такое как тепловизоры, дальномеры и устройства связи, устанавливаемые на транспортных средствах, летательных аппаратах или переносимые персоналом, использует специализированные усиленные крепления. Они часто изготавливаются на заказ из высокопрочных сплавов с такими элементами, как быстросъёмные рычаги, штифты против проворота и уплотнительные прокладки для защиты от ударов, вибрации, пыли и влаги. Общей чертой всех этих применений является безусловная потребность в интерфейсе, превращающем отдельные компоненты в единый жёсткий узел, — потребность, удовлетворяемая прецизионной обработкой.
Конструктивные соображения и стандарты: 1/4″-20, 3/8″-16 и индивидуальные решения
Конструкция штативного крепления — это балансирование между универсальной совместимостью, механической прочностью и потребностями конкретного применения. Это привело к установлению доминирующих стандартов наряду с миром индивидуальных решений. Наиболее распространённым стандартом является резьбовое гнездо 1/4″-20 UNC. Эта простая крупная резьба диаметром 1/4 дюйма с 20 витками на дюйм является де-факто соединением для потребительских камер, многих видеоаксессуаров и огромного множества лёгкого научного оборудования. Её распространённость делает её отправной точкой по умолчанию при проектировании. Для более тяжёлых нагрузок стандартом является резьба 3/8″-16 UNC. Эта более крупная и прочная резьба обычно встречается на профессиональных видеоголовках штативов, крупноформатных камерах и более тяжёлом промышленном оборудовании. Многие профессиональные устройства оснащены двухрезьбовым гнездом — гнездом 3/8″-16 со съёмной переходной вставкой 1/4″-20, — обеспечивающим максимальную гибкость.
Помимо этих имперских резьб, метрическая M6 (диаметр 6 мм, шаг 1 мм) является широко используемым европейским стандартом, функционально схожим с 1/4″-20. Для быстросъёмных систем ласточкин хвост Arca-Swiss стал квазистандартом, особенно в фотографии и оптике. Его профиль ласточкина хвоста под 45 градусов и стандартизированная ширина обеспечивают взаимозаменяемость пластин и зажимов от многих производителей, хотя незначительные различия в допусках и расположении пазов могут влиять на работу. Конструктивные соображения выходят далеко за пределы резьбы или ласточкина хвоста. Инженеры должны учитывать толщину стенки вокруг резьбового гнезда для предотвращения срыва резьбы, глубину ввинчивания винта для обеспечения надлежащего распределения нагрузки, а также использование усиливающих рёбер или подкладок в пластиковых или композитных корпусах. Для индивидуальных решений, например крепления для уникального датчика на дроне, конструкция может включать антивибрационные втулки, фиксирующие рычаги вместо винтов или электромагнитную муфту для быстрой замены. Выбор стандартной или индивидуальной конструкции в конечном итоге диктуется требуемой грузоподъёмностью, условиями эксплуатации, потребностью в совместимости с конечным пользователем и точностью, требуемой применением.
Контроль качества и испытания: обеспечение надёжности каждого крепления
Целостность обработанного штативного крепления подтверждается строгой системой контроля качества и испытаний. Этот процесс начинается с проверки сырья и продолжается на каждом этапе производства. Для резьбовых гнезд необходимы резьбовые калибры — как проходной, так и непроходной. Проходной калибр должен плавно ввинчиваться на полную глубину, подтверждая минимальное состояние материала и правильный средний диаметр резьбы. Непроходной калибр не должен ввинчиваться более чем на заданное число оборотов, подтверждая максимальное состояние материала и предотвращая перетянутое, заклинивающее соединение. Для критически важных компонентов профилирование резьбы с помощью оптических компараторов или специализированных систем измерения резьбы обеспечивает полный анализ формы, угла и шага резьбы.
Размерный контроль с использованием прецизионных штангенциркулей, микрометров и координатно-измерительных машин (КИМ) проверяет все критически важные характеристики: диаметр и глубину отверстий, ширину и угол ласточкиных хвостов, плоскостность монтажных поверхностей и соосность резьбовых отверстий с их бобышками. Отделка поверхности также критична; шероховатая отделка сопрягаемой поверхности может привести к неравномерному распределению нагрузки и преждевременному износу. Отделку часто проверяют профилометрами или путём сравнения со стандартизированными образцовыми блоками. Функциональные испытания — это окончательная проверка. Они включают испытание на крутящий момент, при котором калиброванный динамометрический ключ используется для многократного затягивания и ослабления винта в креплении, чтобы убедиться, что оно выдерживает заданный монтажный момент без срыва резьбы или деформации. Испытания на вибрацию и удар имитируют реальные условия, гарантируя, что крепление и его присоединение не ослабнут и не разовьют люфт под динамическими нагрузками. Для высококлассных и военных применений может потребоваться отбраковка под воздействием внешних факторов, включая термоциклирование и испытание в соляном тумане. Эта комплексная философия контроля качества гарантирует, что каждое крепление, покидающее производственный цех, — это не просто кусок металла, а надёжный механический интерфейс.
Будущее обработки штативных креплений: инновации и тенденции
Эволюция обработки штативных креплений обусловлена достижениями в области материалов, производственных технологий и цифровой интеграции. Аддитивное производство, или 3D-печать, начинает дополнять традиционную ЧПУ-обработку, особенно для прототипирования и создания сложных лёгких внутренних геометрий, которые было бы невозможно фрезеровать. Хотя металлические 3D-печатные крепления пока могут не соответствовать предельной прочности фрезерованных из цельного материала деталей для всех применений, они позволяют быстро итерировать и объединять несколько деталей в единые оптимизированные компоненты. Использование передовых композитов и инженерных полимеров продолжает расти, а методы обработки адаптируются для работы с этими материалами без расслоения или разлохмачивания, обеспечивая исключительное соотношение прочности и веса для аэрокосмической отрасли и портативного оборудования.
Умное производство — ещё одна ключевая тенденция. Интеграция внутристаночного зондирования и адаптивной обработки позволяет системе ЧПУ измерять деталь во время производства и автоматически корректировать траектории инструмента для компенсации износа инструмента или неоднородности материала, поднимая точность на новые уровни. Кроме того, концепция “цифровой нити” — когда каждое крепление имеет связанную цифровую запись своих параметров обработки, данных контроля и партии материала — повышает прослеживаемость и гарантию качества. В перспективе мы можем увидеть более широкую интеграцию пассивных RFID-меток или QR-кодов непосредственно на креплениях, позволяющую пользователям мгновенно получать доступ к данным о грузоподъёмности, спецификациям крутящего момента и совместимости. Стремление к устойчивому развитию также влияет на выбор материалов и методы обработки, с большим акцентом на перерабатываемые сплавы и процессы обработки, минимизирующие отходы и энергопотребление. Будущее обработки штативных креплений заключается в более умном, более адаптируемом и более устойчивом производстве этих критически важных, но часто недооцениваемых компонентов.
Краткое изложение ключевых моментов
Обработка штативных креплений — это специализированное ремесло создания точных, стандартизированных интерфейсов, обеспечивающих стабильность и подключение для огромного спектра оборудования. Она начинается с глубокого понимания основных стандартов, таких как повсеместно распространённые резьбовые гнезда 1/4″-20 и 3/8″-16, а также быстросъёмных систем, таких как ласточкин хвост Arca-Swiss. Выбор материала — от лёгкого алюминия и прочной нержавеющей стали до передовых композитов — имеет основополагающее значение для достижения требуемого баланса прочности, веса и стойкости к воздействию окружающей среды. Всё это предприятие подчинено бескомпромиссному требованию микронных допусков; без этой точности крепления вносили бы люфт и вибрацию, сводя на нет их основное предназначение — обеспечение абсолютной стабильности.
Применения выходят далеко за пределы фотографии в критически важные научные, промышленные и военные области, где надёжность имеет первостепенное значение. Проектирование этих креплений требует тщательного учёта нагрузки, совместимости и потребностей пользователя, что часто приводит к индивидуальным решениям. Обеспечение этой надёжности требует строгого режима контроля качества, включающего калибровку резьбы, размерный контроль с помощью таких инструментов, как КИМ, и функциональные испытания под воздействием крутящего момента и вибрации. Область постоянно развивается, а тенденции указывают на аддитивное производство для сложных геометрий, умную обработку со встроенной метрологией и больший акцент на цифровую прослеживаемость и устойчивые практики. По сути, обработка штативных креплений — это фундаментальная инженерная дисциплина, превращающая простые точки соединения в гарантов производительности и точности во всех технологиях.
Часто задаваемые вопросы (FAQ)
Каковы наиболее распространённые размеры резьбы штативных креплений?
Двумя наиболее распространёнными стандартами являются 1/4″-20 UNC (Unified National Coarse) и 3/8″-16 UNC. Резьба 1/4″-20 используется практически во всех потребительских камерах и лёгком оборудовании. Резьба 3/8″-16 предназначена для более тяжёлого профессионального видеооборудования, крупноформатных камер и прочного промышленного оборудования. Метрическая резьба M6 также очень распространена, особенно в продуктах из Европы и Азии, и функционально схожа с 1/4″-20.
Может ли винт 1/4″-20 войти в гнездо 3/8″-16?
Не напрямую. Диаметры и шаги резьбы различаются. Однако многие профессиональные гнезда 3/8″-16 включают съёмный металлический переходник (часто называемый переходной втулкой), который имеет наружную резьбу 3/8″ и внутреннюю резьбу 1/4″-20. Это позволяет надёжно крепить меньшее оборудование на более крупных головках штативов.
Почему точность так критична при обработке этих креплений?
Любой дефект резьбы, ласточкиных пазов или установочных поверхностей создаёт микроскопическое движение, известное как “люфт”. При увеличении длиннофокусным телеобъективом, микроскопом или лазерной системой это крошечное движение превращается в значительное размытие, дрожание или ошибку юстировки. Точность на уровне микрон гарантирует, что соединяемые компоненты ведут себя как единый жёсткий блок, что и является главной целью крепления.
В чём разница между резьбовым креплением и системой быстрого снятия?
Резьбовое крепление (например, 1/4″-20) требует непосредственного вкручивания устройства в головку штатива. Оно очень надёжно, но медленно при установке и снятии. Система быстрого снятия использует отдельную пластину, которая крепится к устройству; затем эта пластина быстро защёлкивается или зажимается на головке штатива. Такие системы, как Arca-Swiss, популярны благодаря скорости и повторяемости позиционирования, но они требуют ещё более точной обработки ласточкина паза и зажимного механизма.
Как узнать, какой момент затяжки использовать при затягивании винта штатива?
Чрезмерная затяжка может сорвать резьбу, особенно в алюминиевых или пластиковых корпусах. Производители часто указывают максимальный момент затяжки, обычно в дюйм-фунтах. Общее безопасное правило для креплений 1/4″-20 в алюминии — затягивать рукой до плотного прилегания, а затем делать лишь небольшой дополнительный поворот — избегайте чрезмерного усилия. Для ответственного оборудования обратитесь к руководству устройства или производителю.
Существуют ли водонепроницаемые или виброгасящие крепления для штативов?
Да, для специализированных применений. Военное и морское оборудование часто использует крепления с уплотнительными кольцами и коррозионностойкими материалами, такими как нержавеющая сталь 316. Виброгасящие крепления включают эластомерные изоляторы или специальные кинематические конструкции, обработанные в интерфейсе, для поглощения высокочастотных вибраций от двигателей или механизмов, защищая чувствительные приборы.
Каково будущее технологии креплений для штативов?
Ожидайте дальнейшей эволюции материалов (более прочные и лёгкие композиты), производства (гибридная обработка и 3D-печать для сложных деталей) и интеллектуальности (крепления со встроенными чипами данных для автоматической конфигурации). Основная потребность в точном, надёжном механическом интерфейсе сохранится, но то, как он проектируется, производится и интегрируется, станет более продвинутым и адаптированным к конкретным высокотехнологичным применениям.