
시각적 커뮤니케이션과 데이터 기반 탐구로 정의되는 시대에서, 이미지의 선명도나 센서의 안정성은 성공과 실패를 가르는 차이가 될 수 있습니다. 카메라, 망원경, 레이저, 측량 기기가 의존하는 이러한 근본적인 안정성은 우연의 문제가 아닙니다. 그것은 세심한 엔지니어링과 제조 정밀도의 산물입니다. 이러한 신뢰성의 핵심에는 겉보기에는 단순하지만 결정적으로 복잡한 구성 요소가 있습니다: 바로 삼각대 마운트입니다. 이 특수한 인터페이스는 숨은 공로자이며, 진동을 전달하고 무게를 지지하며 정렬을 유지하는 문자 그대로의 연결 지점입니다. 삼각대 마운트 가공, 으로 알려진 이러한 필수 구성 요소를 만드는 과정은 첨단 제조와 엄격한 기계적 표준이 만나는 분야입니다. 이는 원자재 금속을 완벽하고 신뢰할 수 있는 인터페이스로 변환하여, 일생에 한 번뿐인 사진을 촬영하든 정밀한 지공간 분석을 수행하든 장비가 확고하게 고정되고 완벽하게 정렬된 상태를 유지하도록 보장합니다.
삼각대 마운트 가공이란 무엇인가? 인터페이스 표준의 정의
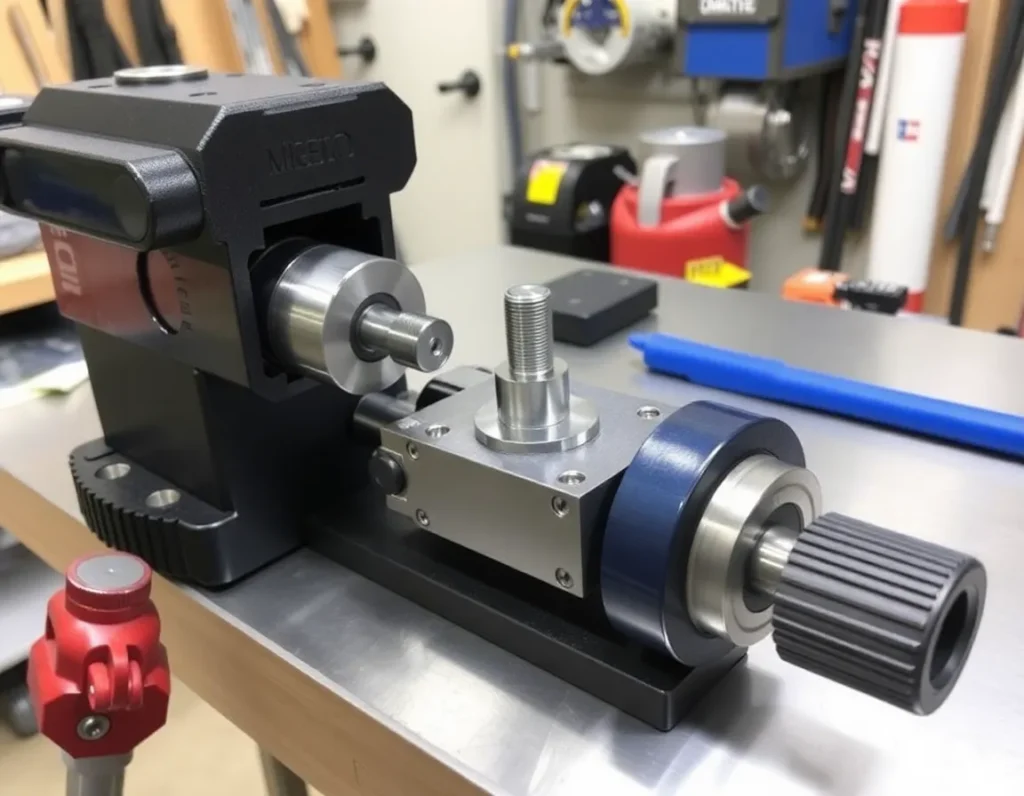
삼각대 마운트 가공은 장비를 삼각대나 기타 안정화 플랫폼에 안전하게 부착할 수 있게 해주는 표준화된 나사 소켓, 플레이트, 리셉터클을 제작하는 전문 제조 공정입니다. 이는 단순히 구멍을 뚫는 것 이상입니다. 반복 가능한 부착, 정밀한 정렬, 하중 지지 신뢰성을 위해 설계된 완전한 기계적 인터페이스 시스템의 엔지니어링 및 생산입니다. 이 공정은 기기와 그 지지대 사이의 보편적인 언어를 정의합니다. 일반적으로 소비자 사진과 연관되지만, 삼각대 마운트 가공 의 범위는 계측기를 위한 안정적이고 분리 가능한 마운트가 필요한 모든 분야로 확장됩니다. 가공 공정은 나사산 형태, 깊이, 동심도, 그리고 기기의 광학 또는 측정 축에 대한 장착 면의 직각도를 고려해야 합니다. 부실하게 가공된 마운트는 유격, 정렬 불량, 불안정성을 초래하여 성능을 직접 저하시킵니다. 따라서 이 가공 분야는 기능적으로 보이지 않게 되어 사용자가 장비를 절대적인 강성과 정밀도에 대한 확신을 가지고 연결할 수 있게 해주는 완벽하고 표준화된 인터페이스를 만드는 데 중점을 둡니다.
삼각대 마운트의 해부: 나사산, 플레이트, 리셉터클
삼각대 마운트 가공을 이해하려면 마운트의 핵심 구성 요소를 해부해야 합니다. 각 요소는 시스템의 전체 기능에서 뚜렷한 역할을 하며 정확한 사양에 따라 가공되어야 합니다.
나사산: 주요 체결 메커니즘
나사 소켓은 가장 기본적인 요소입니다. 두 가지 주요 표준은 1/4″-20 UNC(통일 국가 거친 나사)와 더 크고 중량급인 3/8″-16 UNC입니다. “20”과 “16”은 인치당 나사산 수를 나타냅니다. 이러한 나사산을 가공하려면 올바른 외경과 내경을 가진 깨끗하고 정밀한 나선 구조를 만들어야 합니다. 나사산의 깊이와 소켓의 벽 두께는 특히 알루미늄과 같은 재료에서 강도에 중요합니다. 나사산이 어긋나거나 사양을 벗어난 소켓은 치명적으로 파손될 수 있습니다.
장착 플레이트 및 퀵 릴리스 시스템
전문 및 산업용으로는 직접 나사 연결이 종종 너무 느립니다. 이로 인해 퀵 릴리스 시스템의 가공이 이루어졌으며, 이는 기기에 부착되는 플레이트와 삼각대 헤드의 리셉터클 두 부분으로 구성됩니다. 종종 강철이나 알루미늄으로 가공되는 플레이트는 정밀한 도브테일 또는 잠금 홈과 나사 구멍을 특징으로 합니다. 삼각대의 결합 클램프는 유격 없이 이 형상과 일치하도록 가공되어야 합니다. 여기의 공차는 매우 엄격한데, 어떤 유격이든 카메라나 계측기의 움직임으로 직결되기 때문입니다.
리셉터클 하우징 및 보강
나사 소켓이나 퀵 릴리스 클램프는 독립적으로 존재하지 않습니다. 그것은 카메라의 베이스플레이트, 망원경의 튜브 링, 레이저 하우징 등 더 큰 구성 요소 내에 하우징됩니다. 가공은 이 리셉터클을 호스트 기기에 통합하는 것을 포함합니다. 이는 종종 더 부드러운 금속 하우징에서 마모와 나사산 손상을 방지하기 위해 보강 보스나 나사 인서트(헬리코일 또는 압입 황동 인서트)를 만드는 것을 필요로 합니다. 기기의 기능 축에 대한 이 리셉터클 축의 정렬은 가공 설정 중 가장 중요한 고려 사항입니다.
삼각대 마운트의 핵심 가공 공정: CNC에서 나사 전조까지
신뢰할 수 있는 삼각대 마운트의 제작에는 재료, 생산량, 정밀도 요구 사항에 따라 선택되는 일련의 고급 가공 공정이 사용됩니다.
CNC 밀링: 기초 형성
컴퓨터 수치 제어(CNC) 밀링은 마운팅 플레이트, 리셉터클 하우징, 복잡한 퀵 릴리스 메커니즘을 만드는 주력 공정입니다. CNC 기계는 프로그래밍된 명령을 사용하여 절삭 공구를 극도의 정밀도로 제어합니다. 평평한 마운팅 표면을 가공하고, 나사용 파일럿 홀을 드릴링하며, 퀵 릴리스 도브테일의 복잡한 프로파일을 절삭하는 모든 작업을 단일 셋업으로 수행할 수 있습니다. 이는 모든 형상 간의 완벽한 정렬을 보장하며, 이는 별도의 기계에서 작업을 수행할 경우 보장할 수 없습니다.
드릴링 및 태핑: 나사산 코어 생성
나사 소켓의 경우, 공정은 특정 직경으로 파일럿 홀을 드릴링하는 것으로 시작됩니다. 그 다음으로 내부 나사산을 절삭하는 태핑이 수행됩니다. 소량 생산의 경우 드릴 프레스에서 수동 탭으로 작업할 수 있지만, 생산의 일관성을 위해 CNC 기계는 종종 강성 태핑을 사용합니다. 이 방식에서는 스핀들의 회전과 수직 이송이 완벽하게 동기화되어 탭이 부러지지 않고 깨끗하고 정확한 나사산을 생성합니다.
나사 전조: 강도를 위한 우수한 대안
고강도 응용 분야에서는 절삭보다 나사 전조가 종종 선호됩니다. 이 냉간 성형 공정은 경화된 다이를 사용하여 재료를 절삭해내는 대신 나사 형태로 변형시킵니다. 그 결과 표면이 더 매끄럽고, 가공 경화된 결정립(강도 증가)이 있으며, 균열을 일으킬 수 있는 절단 섬유가 없는 나사산이 생성됩니다. 전조 나사산은 피로 저항성과 내구성이 더 뛰어나 산업 환경에서 중부하용 또는 자주 사용되는 마운트에 이상적입니다.
CNC 선반에서의 선삭 및 보링
나사 인서트나 퀵 릴리스 시스템의 클램핑 노브와 같은 원통형 부품의 경우 CNC 선삭이 필수적입니다. 선반은 공작물을 회전시키면서 고정된 절삭 공구가 이를 성형합니다. 이 공정은 동심도와 매끄러운 외부 나사산을 달성하는 데 완벽합니다. 보링은 기존 홀을 매우 정밀한 직경과 표면 조도로 확대 및 마무리하는 데 사용되며, 종종 나사 인서트를 압입하기 위한 준비 단계로 사용됩니다.
내구성과 성능을 위한 재료 선택: 알루미늄, 강철 및 복합재
삼각대 마운트 가공에서 재료 선택은 무게, 강도, 내식성, 가공성 사이의 중요한 균형입니다. 잘못된 재료는 나사산의 빠른 마모, 갈링 또는 기계적 파손을 초래할 수 있습니다.
알루미늄 합금: 경량 장비의 표준
알루미늄, 특히 6061-T6과 같은 합금은 소비자용 사진 및 전자 제품에서 흔히 사용됩니다. 우수한 강도 대 무게 비율을 제공하고 가공성이 뛰어나며 부식에 강합니다. 그러나 알루미늄은 상대적으로 무릅니다. 강철 삼각대 나사를 알루미늄 소켓에 반복적으로 조이고 풀면 마모와 결국 나사산 손상으로 이어질 수 있습니다. 이를 방지하기 위해 가공 기술자는 종종 더 단단한 황동 또는 스테인리스 스틸 나사 인서트를 알루미늄 하우징에 압입하여 마운트의 수명을 크게 연장합니다.
스테인리스 스틸: 내식성 및 고하중용
304 또는 316과 같은 스테인리스 스틸 합금은 강도, 내구성, 혹독한 환경에 대한 저항성이 가장 중요한 응용 분야에 선택됩니다. 과학 기기, 해양 장비, 군사 장비는 종종 스테인리스 스틸 마운트를 사용합니다. 알루미늄보다 무겁고 가공하기 어렵지만, 스테인리스 스틸은 탁월한 나사산 내구성을 제공하고 녹슬지 않아 모든 조건에서 현장 사용에 이상적입니다.
탄소강 및 합금강: 최대 강도
가장 까다로운 산업 응용 분야—예를 들어 대형 방송용 렌즈, 중량 레이저 커터 또는 지진 센서의 장착—에서는 4140 또는 4340과 같은 고강도 합금강이 사용될 수 있습니다. 이러한 재료는 열처리를 통해 엄청난 인장 강도를 얻을 수 있습니다. 이들은 거의 항상 부식을 방지하기 위해 보호 도금 또는 코팅(니켈이나 아연 등)과 함께 사용됩니다. 고급 삼각대 헤드의 퀵 릴리스 플레이트는 변형과 마모에 대한 저항성 때문에 이러한 강철로 가공되는 경우가 많습니다.
첨단 복합재 및 티타늄
항공우주 및 고성능 부문에서는 티타늄과 탄소섬유 강화 폴리머(CFRP)와 같은 재료가 마운트용으로 가공됩니다. 티타늄은 강철보다 우수한 강도 대 중량 비율과 뛰어난 내식성을 제공하지만 가공이 어렵고 비용이 많이 듭니다. 복합재는 매우 가볍고 강성이 높지만 층간 분리를 방지하기 위해 특수한 가공 기술이 필요하며 내구성 있는 나사산 표면을 제공하기 위해 금속 인서트를 접착해야 합니다.
공차와 정밀도: 마이크론 수준의 정확도가 타협 불가능한 이유
삼각대 마운트 가공에서 “충분히 가깝다”는 것은 실패의 지름길입니다. 마운트의 전체 가치는 원치 않는 움직임이 전혀 없는 견고하고 반복 가능한 연결을 제공하는 능력에 있습니다. 이는 마이크론(밀리미터의 천분의 일) 단위로 측정되는 공차를 준수할 것을 요구합니다.
나사산 인터페이스를 생각해 보십시오. 1/4″-20 나사산은 피치 직경에 대해 정의된 공차를 가지고 있습니다. 탭 가공된 구멍이 조금이라도 크면 결합 나사가 측면으로 유격이 생겨 장비가 흔들리게 됩니다. 너무 작으면 나사가 걸리거나 나사산이 어긋나 두 부품 모두 손상됩니다. 나사 구멍이 장착 표면에 대해 수직인 것도 똑같이 중요합니다. 이 축이 조금이라도 각도가 어긋나면 나사를 조일 때 굽힘 모멘트가 발생하여 장치가 정렬에서 벗어나고 파손으로 이어질 수 있는 높은 응력 지점이 생깁니다.
퀵 릴리스 시스템의 경우 공차는 훨씬 더 극단적입니다. 결합되는 도브테일 또는 아르카-스위스 스타일 플레이트는 클램프에 부드럽게 미끄러져 들어가야 하지만, 잠겼을 때 감지할 수 있는 움직임이 없어야 합니다. 이를 위해서는 잠금 홈과 클램프의 조를 가공하여 자유로운 움직임에서 완전한 강성으로 매끄럽게 전환되도록 보장하는 공차를 유지해야 합니다. 표면 마감이나 형상에 어떤 결함이 있든 “유격”이 발생하며, 망원 초점 거리나 고배율 현미경에서는 장비를 사용할 수 없게 만듭니다.
이러한 정밀도는 교정된 고품질 공작 기계, 엄격한 공정 중 검사, 그리고 도면의 모든 치수가 가져올 기능적 결과를 이해하는 숙련된 기계 가공 기술자를 통해 달성됩니다. 가공 후 중요한 특징을 검증하기 위해 3차원 측정기(CMM)와 광학 비교기를 사용하는 것은 표준 관행입니다. 본질적으로, 장착된 장치에서 기대하는 조용하고 흔들림 없는 안정성은 가공 과정에서의 마이크론 수준 정밀도로 직접 구매되는 것입니다.
사진을 넘어선 응용: 과학, 산업 및 군사 용도
삼각대 마운트가 카메라와 동의어이긴 하지만, 안정화와 부착을 위한 범용 정밀 인터페이스로서의 역할은 수많은 고위험 분야에서 근본적입니다. 삼각대 마운트 가공 의 원리는 실패가 용납되지 않는 장비를 위한 신뢰할 수 있는 연결 지점을 만들기 위해 직접 적용됩니다. 과학 연구에서는 진동 격리가 가장 중요합니다. 실험실 등급의 광학 테이블과 브레드보드는 일반적으로 1/4″-20 또는 M6의 정밀 가공된 나사 구멍 그리드가 장착되어 있어 연구자가 레이저, 거울, 센서 및 현미경을 안전하게 장착할 수 있습니다. 이러한 가공된 마운트가 제공하는 반복성과 강성은 실험 설정이 안정적일 뿐만 아니라 시간이 지나도 재현 가능하도록 보장하며, 이는 종단 연구에서 중요한 요소입니다. 천문학에서는 망원경 가이드 스코프, CCD 카메라 및 필터 휠이 모두 표준화되거나 맞춤 제작된 삼각대 스타일 마운트를 사용하여 온도 변화와 위치 변화에도 완벽한 광학 정렬을 유지합니다.
산업 응용 분야는 훨씬 더 큰 견고성을 요구합니다. 고속 생산 라인의 자동화된 품질 관리에 사용되는 머신 비전 시스템은 카메라와 조명 장치를 정확하게 배치하기 위해 가공된 마운트에 의존합니다. 카메라 각도가 조금이라도 변하면 결함을 잘못 식별하여 수천 달러의 폐기물이나 리콜 비용이 발생할 수 있습니다. 마찬가지로 측량 및 LiDAR 스캐닝에서 스캐너와 삼각대 또는 모바일 플랫폼 사이의 장착 인터페이스는 환경적 혹독함을 견디면서 공간 데이터를 왜곡할 수 있는 유격을 제거하도록 가공되어야 합니다. 군사 및 국방 부문은 이러한 요구 사항을 극한까지 밀어붙입니다. 차량, 항공기에 장착되거나 인원이 휴대하는 열화상 카메라, 거리 측정기 및 통신 장치와 같은 장비는 특수하고 강화된 마운트를 사용합니다. 이들은 종종 충격, 진동, 먼지 및 습기로부터 보호하기 위해 퀵 릴리스 레버, 회전 방지 핀 및 밀봉 개스킷과 같은 특징을 갖춘 고강도 합금으로 맞춤 가공됩니다. 이러한 모든 응용 분야에 공통된 점은 별개의 구성 요소를 하나의 견고한 단위로 변환하는 인터페이스에 대한 타협 불가능한 필요성이며, 이는 정밀 가공으로 충족됩니다.
설계 고려 사항 및 표준: 1/4″-20, 3/8″-16 및 맞춤형 솔루션
The design of a tripod mount is a balancing act between universal compatibility, mechanical strength, and application-specific needs. This has led to the establishment of dominant standards alongside a world of custom solutions. The most ubiquitous standard is the 1/4″-20 UNC threaded socket. This simple coarse thread, measuring 1/4 inch in diameter with 20 threads per inch, is the de facto connection for consumer cameras, many video accessories, and a vast array of lightweight scientific gear. Its prevalence makes it a default starting point for design. For heavier payloads, the 3/8″-16 UNC thread is the standard. This larger, stronger thread is commonly found on professional video tripod heads, large format cameras, and heavier industrial equipment. Many professional devices feature a dual-threaded receptacle—a 3/8″-16 socket with a removable 1/4″-20 adapter insert—providing maximum flexibility.
Beyond these imperial threads, the metric M6 (6mm diameter, 1mm pitch) is a widely used European standard, functionally similar to 1/4″-20. For quick-release systems, the Arca-Swiss dovetail has become a quasi-standard, particularly in photography and optics. Its 45-degree dovetail profile and standardized width allow for interoperability between plates and clamps from many manufacturers, though subtle variations in tolerances and groove placement can affect performance. Design considerations extend far beyond the thread or dovetail. Engineers must account for the wall thickness around a threaded receptacle to prevent stripping, the depth of engagement for the screw to ensure load is properly distributed, and the use of reinforcing ribs or backings in plastic or composite housings. For custom solutions, such as a mount for a unique sensor on a drone, design may incorporate anti-vibration bushings, locking levers instead of screws, or electromagnetic coupling for rapid swap-out. The choice of standard or custom design is ultimately dictated by the required load capacity, environmental conditions, need for end-user compatibility, and the precision demanded by the application.
Quality Control and Testing: Ensuring Reliability in Every Mount
The integrity of a machined tripod mount is validated through a rigorous regime of quality control and testing. This process begins with the inspection of raw materials and continues through every stage of production. For threaded receptacles, thread gauges—both Go and No-Go gauges—are essential. The Go gauge must thread in smoothly to full depth, confirming the minimum material condition and proper pitch diameter. The No-Go gauge must not thread in more than a specified number of turns, confirming the maximum material condition and preventing an overtightened, binding connection. For critical components, thread profiling with optical comparators or dedicated thread measurement systems provides a complete analysis of thread form, angle, and pitch.
Dimensional inspection using precision calipers, micrometers, and Coordinate Measuring Machines (CMM) verifies all critical features: the diameter and depth of holes, the width and angle of dovetails, the flatness of mounting surfaces, and the concentricity of threaded holes to their bosses. Surface finish is also critical; a rough finish on a mating surface can lead to uneven load distribution and premature wear. Finish is often checked with profilometers or by comparison to standardized sample blocks. Functional testing is the final proving ground. This involves torque testing, where a calibrated torque wrench is used to repeatedly tighten and loosen a screw into the mount to verify it can withstand the specified installation torque without stripping or deforming. Vibration and shock testing simulate real-world conditions, ensuring the mount and its attachment do not loosen or develop play under dynamic loads. For high-end and military applications, environmental stress screening, including thermal cycling and salt spray testing, may be required. This comprehensive QC philosophy ensures that every mount leaving the production floor is not just a piece of metal, but a reliable mechanical interface.
The Future of Tripod Mount Machining: Innovations and Trends
The evolution of tripod mount machining is being driven by advancements in materials, manufacturing technology, and digital integration. Additive manufacturing, or 3D printing, is beginning to complement traditional CNC machining, particularly for prototyping and producing complex, lightweight internal geometries that would be impossible to mill. While metal 3D-printed mounts may not yet match the ultimate strength of billet machined parts for all applications, they allow for rapid iteration and the consolidation of multiple parts into single, optimized components. The use of advanced composites and engineered polymers continues to grow, with machining techniques adapted to handle these materials without delamination or fraying, offering exceptional strength-to-weight ratios for aerospace and portable equipment.
Smart manufacturing is another key trend. The integration of in-machine probing and adaptive machining allows a CNC system to measure a part during production and automatically adjust tool paths to compensate for tool wear or material inconsistencies, pushing precision to new levels. Furthermore, the concept of the “digital thread”—where every mount has a associated digital record of its machining parameters, inspection data, and material lot—is enhancing traceability and quality assurance. Looking forward, we may see the increased integration of passive RFID or QR codes directly onto mounts, allowing users to instantly access load ratings, torque specifications, and compatibility data. The drive for sustainability is also influencing material selection and machining practices, with a greater focus on recyclable alloys and machining processes that minimize waste and energy consumption. The future of tripod mount machining lies in smarter, more adaptable, and more sustainable production of these critical, yet often overlooked, components.
핵심 요점 요약
Tripod mount machining is the specialized craft of creating the precise, standardized interfaces that provide stability and connectivity for a vast range of equipment. It begins with a deep understanding of core standards like the ubiquitous 1/4″-20 and 3/8″-16 threaded sockets, as well as quick-release systems like the Arca-Swiss dovetail. The choice of material—from lightweight aluminum and tough stainless steel to advanced composites—is fundamental to achieving the required balance of strength, weight, and environmental resistance. The entire endeavor is governed by the uncompromising demand for micron-level tolerances; without this precision, the mounts would introduce play and vibration, defeating their core purpose of providing absolute stability.
The applications extend far beyond photography into critical scientific, industrial, and military domains, where reliability is paramount. Designing these mounts requires careful consideration of load, compatibility, and user needs, often leading to custom solutions. Ensuring this reliability demands a rigorous quality control regimen involving thread gauging, dimensional inspection with tools like CMMs, and functional testing under torque and vibration. The field is continuously innovating, with trends pointing toward additive manufacturing for complex geometries, smart machining with integrated metrology, and a greater emphasis on digital traceability and sustainable practices. In essence, tripod mount machining is a foundational engineering discipline that turns simple connection points into guarantors of performance and precision across technology.
자주 묻는 질문(FAQ)
What are the most common tripod mount thread sizes?
The two most common standards are 1/4″-20 UNC (Unified National Coarse) and 3/8″-16 UNC. The 1/4″-20 is used for virtually all consumer cameras and lightweight equipment. The 3/8″-16 is for heavier professional video gear, large format cameras, and robust industrial equipment. The metric M6 thread is also very common, especially in products from Europe and Asia, and is functionally similar to 1/4″-20.
Can a 1/4″-20 screw fit into a 3/8″-16 socket?
Not directly. The diameters and thread pitches are different. However, many professional 3/8″-16 sockets include a removable metal adapter (often called a reducer bushing) that has a 3/8″ external thread and a 1/4″-20 internal thread. This allows smaller equipment to be mounted securely on larger tripod heads.
Why is precision so critical in machining these mounts?
나사산, 더브테일 홈 또는 장착면의 작은 결함 하나라도 “슬롭(slop)”이라 불리는 미세한 움직임을 만들어냅니다. 긴 망원 렌즈, 현미경 또는 레이저 시스템으로 확대하면 이 미세한 움직임은 심각한 흐림, 흔들림 또는 정렬 오류가 됩니다. 마이크론 수준의 정밀도는 연결된 구성 요소들이 하나의 견고한 단위로 작동하도록 보장하며, 이것이 바로 마운트의 궁극적인 목적입니다.
나사식 마운트와 퀵 릴리스 시스템의 차이점은 무엇인가요?
나사식 마운트(예: 1/4″-20)는 기기를 삼각대 헤드에 직접 나사로 고정해야 합니다. 매우 안전하지만 부착하고 분리하는 속도가 느립니다. 퀵 릴리스 시스템은 기기에 부착되는 별도의 플레이트를 사용하며, 이 플레이트가 삼각대 헤드에 빠르게 클릭되거나 클램프됩니다. Arca-Swiss와 같은 시스템은 속도와 반복 가능한 위치 지정으로 인기가 높지만, 더브테일과 클램프 메커니즘의 훨씬 더 정밀한 가공에 의존합니다.
삼각대 나사를 조일 때 어떤 토크를 사용해야 하는지 어떻게 알 수 있나요?
과도하게 조이면 특히 알루미늄 또는 플라스틱 하우징의 나사산이 손상될 수 있습니다. 제조사는 일반적으로 인치-파운드 단위로 최대 토크를 명시합니다. 알루미늄의 1/4″-20 마운트에 대한 일반적인 안전 규칙은 손으로 단단히 조여 밀착시킨 후 약간만 추가로 돌리는 것이며, 과도한 힘을 사용하지 마십시오. 중요한 장비의 경우 기기의 설명서나 제조사에 문의하십시오.
방수 또는 진동 감쇠 삼각대 마운트가 있나요?
네, 특수 용도로 존재합니다. 군용 및 해양 장비는 종종 O-링 씰과 316 스테인리스 스틸과 같은 내식성 소재를 사용한 마운트를 사용합니다. 진동 감쇠 마운트는 엔진이나 기계에서 발생하는 고주파 진동을 흡수하여 민감한 계측기를 보호하기 위해 탄성 아이솔레이터 또는 인터페이스에 가공된 특수 키네마틱 설계를 통합합니다.
삼각대 마운트 기술의 미래는 어떻게 될까요?
소재(더 강하고 가벼운 복합재), 제조(복잡한 부품을 위한 하이브리드 가공 및 3D 프린팅), 그리고 지능(자동 구성을 위한 데이터 칩이 내장된 마운트) 분야에서 지속적인 발전이 기대됩니다. 정밀하고 신뢰할 수 있는 기계적 인터페이스에 대한 핵심 요구는 계속 남아 있겠지만, 그것이 설계되고 생산되며 통합되는 방식은 더욱 발전하여 특정 첨단 응용 분야에 맞춰질 것입니다.