
Eine Swiss-Führungsbuchse stützt den Stab nahe der Schneidzone ab, doch ihre Laufsitzpassung muss zum tatsächlichen Stabdurchmesser, zur Materialstreuung, zum Buchsentyp und zur Maschineneinrichtung passen. Zu wenig effektives Spiel kann zu Schleifen, Wärme oder Vorschubproblemen führen; eine zu große Stützlücke kann zulassen, dass sich schlankes Material unter Schnittkräften bewegt, und zu Abweichungen bei Maß, Rundheit oder Oberfläche beitragen. Es gibt keinen einzelnen Spielwert, der für jede Kombination aus Stab und Buchse gilt.
Trennen Sie die Buchsenpassung von der Qualität des Stabmaterials. Ein Stab kann seine Durchmesser-Toleranz einhalten und dennoch verbogen, oval, über seine Länge ungleichmäßig oder für die gewählte Buchse ungeeignet sein. Umgekehrt kann sich ein einwandfreier Stab schlecht verhalten, wenn die Buchse verschlissen, falsch ausgerichtet oder für einen anderen Materialzustand eingestellt ist. Diagnostizieren Sie das Paar als System.
Verstehen Sie, was die Buchse steuert
Bei einer Swiss-Drehmaschine mit Führungsbuchse läuft der Stab nahe am Werkzeug durch eine enge Abstützung. Diese Anordnung verringert die ungestützte Länge an der Schnittstelle, was bei langen, schlanken Merkmalen wertvoll ist. Die Buchse gewährleistet nicht eigenständig Geradheit oder Maßhaltigkeit: Die Abstützung hängt vom Stabzustand, der Buchsengeometrie, der Schmierung, der Ausrichtung und dem Abstand zwischen Abstützung und Schneidkante ab.
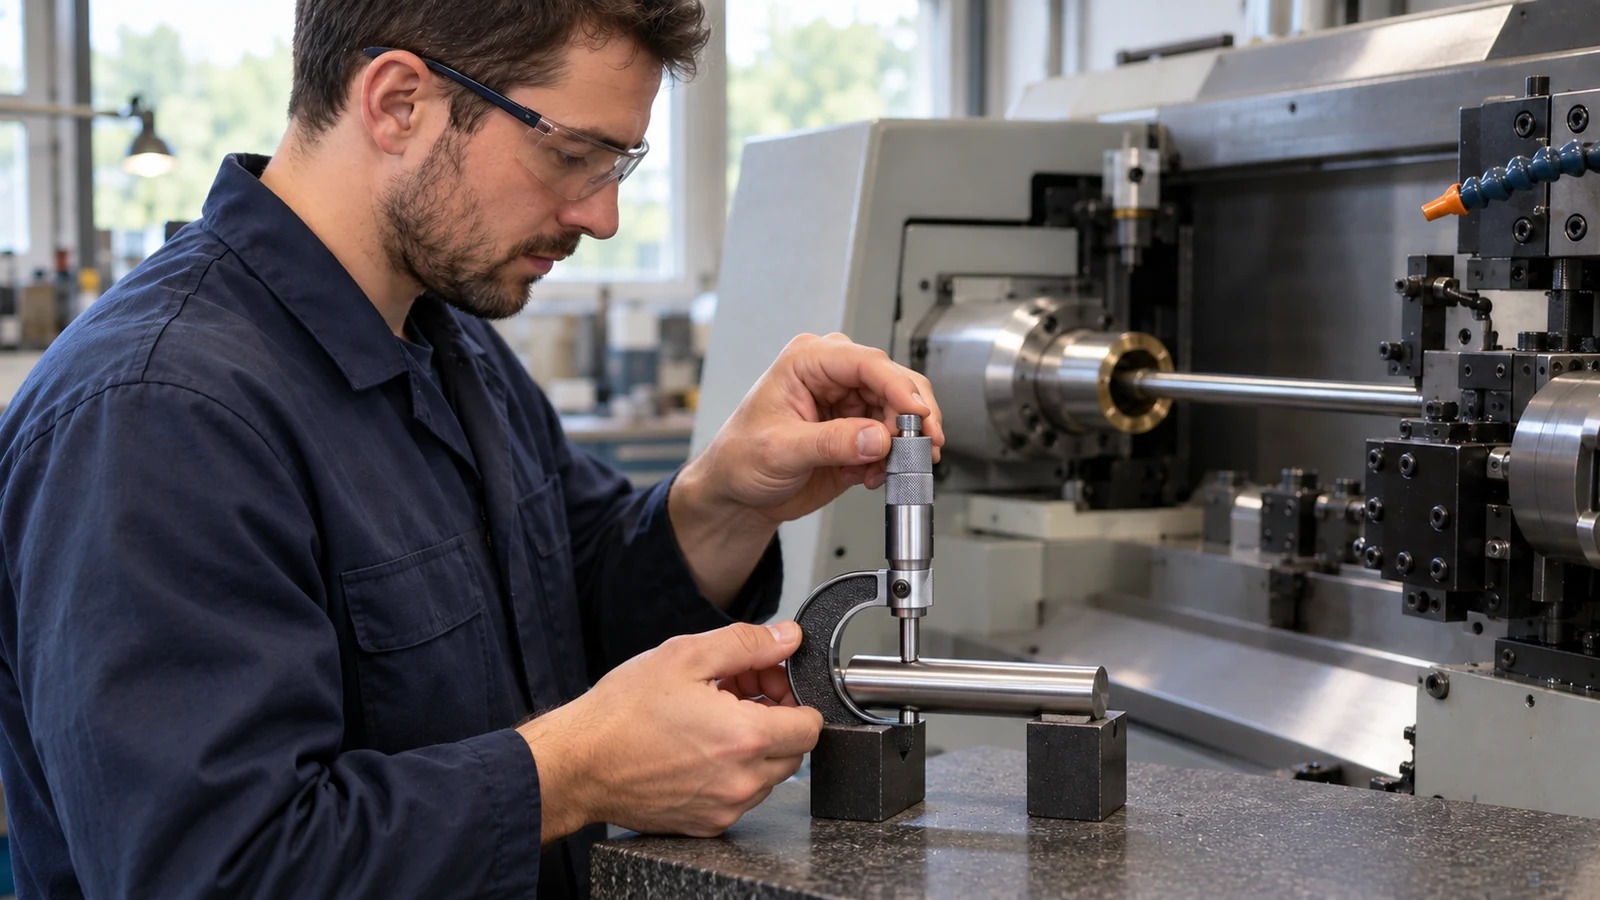
Das Spiel ist die Differenz zwischen dem tatsächlichen Außenmaß des Stabs und der effektiven Bohrung der Buchse. Der relevante Zustand ist nicht nur die nominale Stabgröße auf einem Zertifikat. Messen Sie repräsentatives Material über seine Länge und um seinen Umfang und berücksichtigen Sie, wie der spezifizierte Toleranzbereich mit der gewählten Buchse zusammenwirkt. Oberflächenzustand, Grate, Beschichtungen, Materialausdehnung und Verunreinigungen können die praktische Passung beeinflussen.
Der kürzlich erschienene Leitfaden für Stabmaterial in der Swiss-Bearbeitung behandelt Geradheit, Rundheit und Gleichmäßigkeit des eingehenden Materials. Dieser Artikel verengt die Frage auf die Laufbeziehung zwischen diesem Material und der Führungsbuchse, nachdem die Materialspezifikation bekannt ist.
Lesen Sie das Symptom im Zusammenhang mit Stab und Buchse
| Beobachtetes Symptom | Prüfungen auf der Stabseite | Prüfungen an Buchse/Einrichtung |
|---|---|---|
| Der Vorschub fühlt sich widerstandsfähig an oder auf dem Stab erscheinen Markierungen | Hochstellen, Unrundheit, Oberflächenschäden, Grate sowie Beschichtung oder Zunder messen | Bohrungsgröße/-typ, Ausrichtung, Schmierung, Sauberkeit und Verschleiß bestätigen |
| Langes Merkmal variiert in Größe oder Rundheit | Durchmesservariation, Biegung, Geradheit und Stangencharge prüfen | Auflagezustand, Buchsenverschleiß, Werkzeugposition und ungestützte Länge prüfen |
| Oberfläche ändert sich an verschiedenen Stellen entlang einer Stange | Rohdurchmesser und Oberfläche an den betroffenen Positionen vergleichen | Prüfen, ob sich die Auflagebeziehung während des Vorschubzyklus ändert |
| Problem tritt nach einem Material- oder Lieferantenwechsel auf | Tatsächliche Güte, Zustand, Toleranz, Oberfläche und Zertifikatsumfang vergleichen | Bestätigen, dass die Einrichtung mit dem neuen Materialzustand kompatibel ist |
| Teile driften nach einer Werkzeug- oder Buchsenwartung | Muster aus der vorherigen stabilen Charge aufbewahren | Wiederzusammenbau, Ausrichtung, Bohrungszustand und dokumentierte Einstellungen überprüfen |
Diese Prüfungen helfen, die Ursache einzugrenzen, legen jedoch keine Annahmegrenze fest. Wenn das Teil außerhalb der Toleranz liegt, zuerst die Messmethode und das Bezugssystem überprüfen. Rundlauf, Spannzangenzustand, Werkzeugverschleiß, Trennfolge und thermisches Verhalten können ähnliche Symptome hervorrufen und sollten ohne Nachweis nicht der Buchse zugeschrieben werden.
Prüfen Sie die Passung, ohne einen Wert zu raten
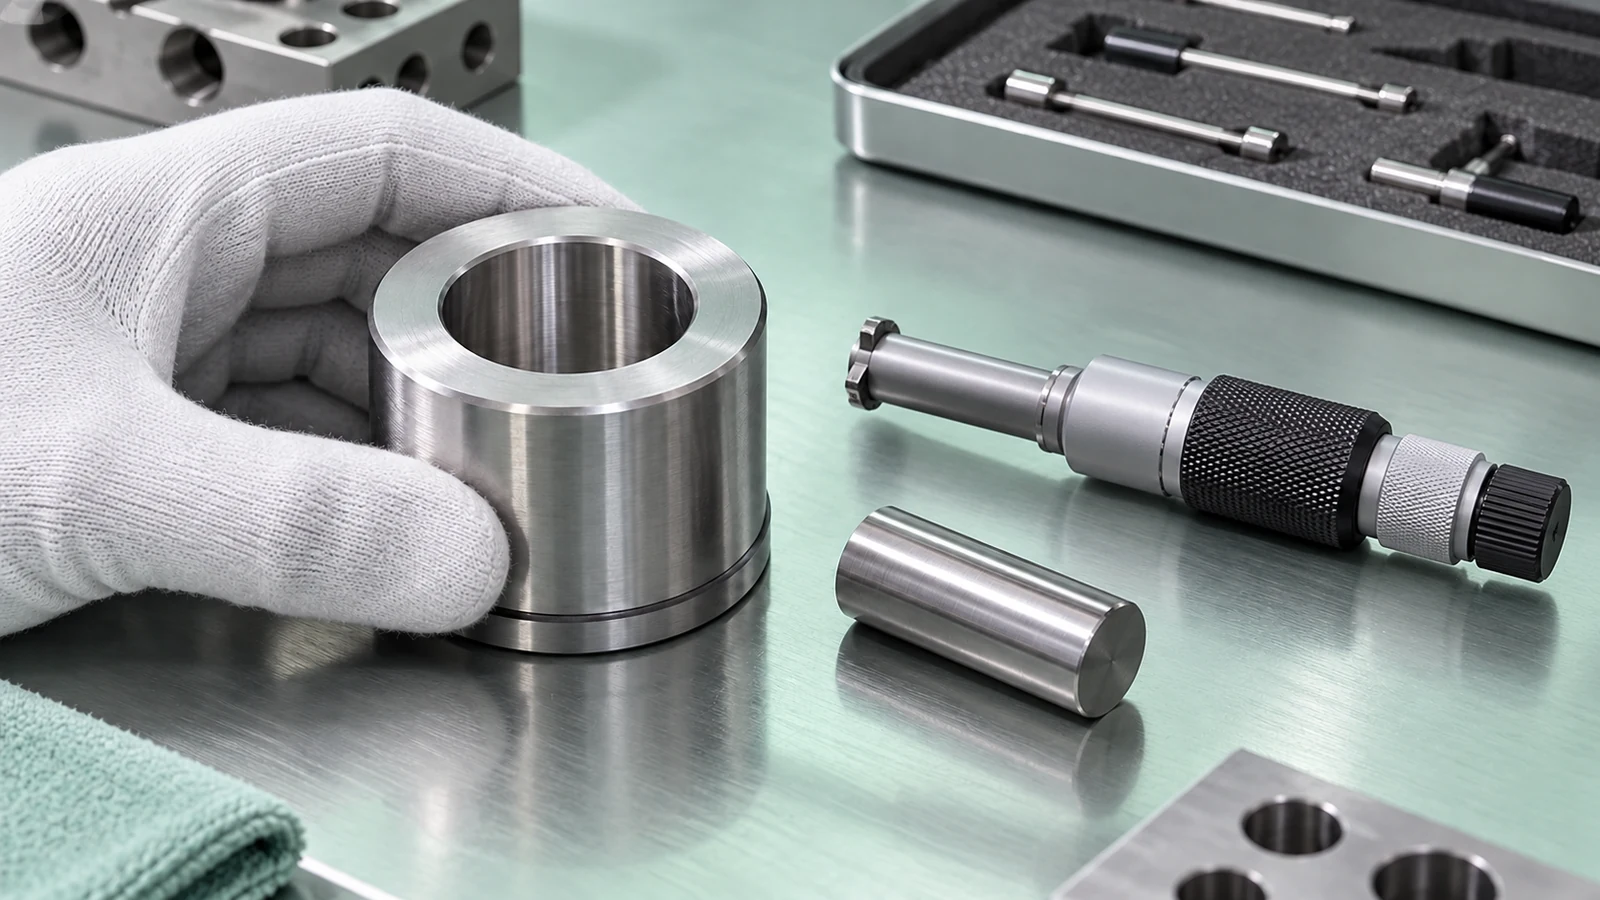
Beginnen Sie mit den Vorgaben des Buchsenherstellers und dem Einrichtungsverfahren der Maschine. Erfassen Sie Buchsentyp, Nennbohrung, Werkstoffgüte und Toleranz, tatsächliche Werkstoffmaße, Schmierungszustand sowie jeglichen Verschleiß oder Schaden. Eine feste Buchse und eine rotierende Buchse wirken nicht in genau gleicher Weise auf den Stab ein, daher müssen die Auswahlkriterien zur Maschinenarchitektur und zur Aufgabe passen.
- Messen Sie den Werkstoff an mehreren axialen Positionen und in verschiedenen Ausrichtungen mit einem geeigneten Messgerät; verlassen Sie sich nicht auf eine Messung an nur einem Ende.
- Vergleichen Sie die beobachtete Werkstoffhüllkurve mit der Buchsenspezifikation und der vom Lieferanten empfohlenen Passung für diesen Werkstoffzustand.
- Prüfen Sie die Bohrung und den Stabweg auf Verunreinigungen, Riefen, Fressspuren oder ungleichmäßigen Kontakt; befolgen Sie bei jeglicher Demontage die sicheren Werkstattverfahren.
- Führen Sie einen kontrollierten Versuch mit derselben Materialcharge und demselben Schneidaufbau durch und bewerten Sie anschließend das Vorschubverhalten, die Teilemaße und die Oberflächenbeschaffenheit.
- Ändern Sie jeweils nur eine Einrichtungsvariable und dokumentieren Sie das Ergebnis, bevor Sie Werkzeugkorrekturen anpassen oder mehrere Komponenten austauschen.
Ist die Passung zu eng, kann das gewaltsame Durchführen des Stabs den Werkstoff oder die Buchse beschädigen und die zugrunde liegende Fehlpassung verschleiern. Ist sie zu locker, kann die bloße Wahl einer kleineren Bohrung ohne Prüfung des maximalen tatsächlichen Stabdurchmessers einen anderen Fehler verursachen. Die richtige Wahl berücksichtigt den gesamten Toleranzbereich und die vorgesehene Betriebsbedingung.
Zum Prozesskontext erläutert die CNC-Drehkapazität des Standorts den übergeordneten Drehprozess; eine Swiss-Aufgabe erfordert dennoch Einrichtungsentscheidungen, die spezifisch für Stabführung und Merkmalsgeometrie sind.
Legen Sie Material und Prozess gemeinsam fest
Wenn Sie ein Swiss-gedrehtes Teil anfragen, geben Sie die Zeichnungsrevision, Werkstoffsorte und -zustand, Werkstoffform, erforderliche Stabtoleranz sofern geregelt, Menge, kritische Anforderungen an Durchmesser/Rundheit/Oberfläche sowie jegliche Rückverfolgbarkeitsanforderung an. Wenn das Teil von einer langen, schlanken Geometrie abhängt, benennen Sie die kritischen Funktionsmerkmale und das Bezugssystem. Vermeiden Sie es, ein Führungsbuchsenspiel vorzuschreiben, ohne sich auf die Stabtoleranz und das Buchsensystem zu verständigen.
Fragen Sie den Lieferanten, welcher Werkstoffzustand angenommen wird und wie die Einrichtung für das angebotene Merkmal verifiziert wird. Wenn ein Materialaustausch oder eine alternative Werkstoffquelle vorgeschlagen wird, prüfen Sie Stabtoleranz, Oberfläche, Geradheit und Zustand – nicht nur den Legierungsnamen. Eine Werkstoffänderung kann eine Überprüfung der Einrichtung erfordern, selbst wenn der Nenndurchmesser unverändert bleibt.
Die Abnahme sollte auf dem Fertigteil und dem vereinbarten Prüfplan basieren. Die Buchse ist eine Prozesskontrolle, kein Ersatz für die Messung des für die Montage maßgeblichen Merkmals.
Häufig gestellte Fragen
Kann eine Swiss-Maschine jeden Stab verwenden, der den Nenndurchmesser erfüllt?
Nein. Die gesamte Werkstofftoleranz, Form, Geradheit, Oberflächenbeschaffenheit, das Materialverhalten und die gewählte Buchse beeinflussen alle den Vorschub und die Führung. Bestätigen Sie den Stab anhand der Anforderungen von Maschine und Buchse.
Verbessert eine engere Führungsbuchse immer die Genauigkeit?
Nein. Eine engere Passung kann die Führungsbewegung nur dann reduzieren, wenn Stangenmaterial und Führungsbuchse kompatibel sind. Eine übermäßig enge Passung kann zu Reibung, Wärme, Oberflächenschäden oder unzuverlässiger Zuführung führen.
Kann eine verschlissene Führungsbuchse Kegeligkeit oder Rattern verursachen?
Sie kann zu Instabilität oder veränderter Führung beitragen, doch diese Symptome haben auch andere mögliche Ursachen. Prüfen Sie Stange, Führungsbuchse, Spannzange, Werkzeug und Messaufbau, bevor Sie die Ursache festlegen.