
Die Schweizer Drehbearbeitung beruht auf einem kontrollierten Zusammenspiel von Stange, Spannzange, Führungsbuchse und Schneidzone. Stangenmaterial ist nicht bloß eine Rohstoffwahl: Seine Durchmesserbeständigkeit, Geradheit, Oberflächenbeschaffenheit, Legierungszustand und Chargenrückverfolgbarkeit beeinflussen, wie zuverlässig es zugeführt wird und wie sich das Werkstück während der Bearbeitung verhält. Ein Nenndurchmesser allein sagt einem Käufer nicht, ob eine Stange geeignet ist. Die Werkstatt muss das tatsächliche Material und seinen Zustand auf das Führungssystem, die Werkstückgeometrie und die Merkmalsanforderungen abstimmen.
Deshalb sollte eine Zeichnung oder Anfrage die Werkstoffsorte und den Zustand angeben, während maschinenspezifische Details zu Zuführung und Buchse dem Prozessplan überlassen bleiben, sofern sie nicht die Werkstückanforderung beeinflussen. Die praktische Frage ist, ob die gelieferte Stange über den vorgesehenen Fertigungsweg vorhersehbar abgestützt und vorgeschoben werden kann.
Die Stange durch die Maschine verfolgen
Bei einer Anordnung zum Schweizer Drehen wird die Stange von einer Spannzange gehalten und durch eine Führungsbuchse nahe der Schneidzone abgestützt. Das Material wird während der Bearbeitungsschritte vorgeschoben, sodass die Werkzeuge nahe am Abstützpunkt arbeiten können. Je nach Maschinenkonfiguration und Werkstückkonstruktion kann eine Gegenspindel das Werkstück für die Rückseitenbearbeitung übernehmen. Diese Anordnung ist besonders für schlanke Drehteile geeignet, bedeutet aber auch, dass die eingehende Stange während des gesamten Zyklus mit dem Zuführ- und Abstützsystem zusammenwirkt.
Material mit schwankendem Durchmesser kann das Spiel an der Führungsbuchse verändern. Eine verbogene Stange oder eine ungleichmäßige Oberflächenbeschaffenheit kann weniger gleichmäßig zugeführt werden oder das Schnittverhalten verändern. Diese Symptome sind nicht automatisch ein Beweis für schlechtes Material; auch Einrichtung, Zustand der Spannzange, Einstellung der Führungsbuchse, Ausrichtung und Werkzeugzustand spielen eine Rolle. Die Untersuchung sollte Materialschwankungen von der Maschineneinrichtung trennen, statt jede Oberflächenspur einer einzigen Ursache zuzuschreiben.
Die Schweizer Drehbearbeitung bleibt eine Form der CNC-Drehen, aber ihre stangengestützte Anordnung macht die Geometrie des Ausgangsmaterials besonders relevant. Der gesamte Fertigungsweg sollte unter Berücksichtigung des Längen-Durchmesser-Verhältnisses des Werkstücks, von Querbohrungen, Gewinden, Absätzen und etwaigen rückseitig bearbeiteten Merkmalen bewertet werden.
Vier Materialvariablen verändern den Schnitt
| Materialeigenschaft | Warum sie bei der Schweizer Drehbearbeitung wichtig ist | Was zu prüfen ist |
|---|---|---|
| Durchmesserbereich | Beeinflusst den Spannzangengriff und die Passung der Führungsbuchse | Angegebene Größe, tatsächlicher Loszustand und Produktform |
| Geradheit | Beeinflusst, wie gleichmäßig langes Stangenmaterial vorschreitet und abgestützt wird | Lieferantengrenzen und Eignung für den geplanten Stangenweg |
| Oberfläche und Finish | Kann den Gleitkontakt und den Zustand des abgestützten Materials beeinflussen | Kratzer, Zunder, Nahtstellen, Korrosion oder andere Oberflächenanforderungen |
| Werkstoffgüte und Zustand | Verändert die Bearbeitbarkeit, Festigkeit und Dokumentationsanforderungen | Genaue Legierungsbezeichnung, Temperaturzustand und Rückverfolgbarkeitsunterlagen |
Die Abmessungen der Stange sollten als kontrollierte Eingangsgröße behandelt und nicht aus einer Katalogbeschreibung angenommen werden. Wenn ein Teil in einem bestimmten Temperaturzustand spezifiziert ist, kann das Ersetzen durch einen anderen Zustand sowohl die mechanischen Eigenschaften als auch das Schneidverhalten verändern. Ebenso ersetzt die Nenngröße eines Lieferanten nicht die Toleranz oder Produktspezifikation, die die Zeichnung des Kunden verlangt.
Oberflächendefekte verdienen eine funktionale Bewertung. Eine kosmetische Markierung auf Material, das vollständig entfernt wird, kann das Fertigteil möglicherweise nicht beeinträchtigen; eine Nahtstelle oder ein Defekt, der eine fertige Dicht- oder Lagerfläche schneidet, kann jedoch unakzeptabel sein. Definieren Sie das Problem anhand des fertigen Merkmals und der Materialabnahmeanforderung, nicht durch eine vage Anweisung, “perfektes” Stangenmaterial zu liefern.
Materialkontrolle am Werkstückrisiko ausrichten
Nicht jedes gedrehte Bauteil benötigt dieselbe Einkaufskontrolle. Ein kurzer, robuster Abstandshalter mit großzügigen Toleranzen kann ein breiteres Materialfenster tolerieren als ein schlanker Stift, dessen Geradheit, Oberfläche oder konzentrische Beziehung funktionskritisch ist. Eine stangenvorschubbasierte Serienfertigung kann die Materialkonsistenz zudem wirtschaftlich bedeutsam machen, da Unterbrechungen, Einrichtungsanpassungen oder instabiles Schneidverhalten sich über das Los hinweg vervielfachen können.
- Bei einem schlanken Bauteil sind die Abstützlänge, die Trennstrategie und die Merkmale zu prüfen, die bearbeitet werden, während das Werkstück noch abgestützt ist.
- Bei einem Gewindeteil sind das Gewindesystem, der funktionale Eingriff und die Frage zu bestimmen, ob die Gewindequalität vor oder nach dem Trennen geprüft wird.
- Für eine kosmetische oder dichtende Oberfläche definieren Sie den zulässigen Oberflächenzustand und alle Materialfehler, die nach der Bearbeitung verbleiben könnten.
- Bei einem rückverfolgbarkeitskontrollierten Auftrag geben Sie an, wie die Wärmebehandlungs-/Chargenidentität dem Material und der fertigen Charge folgen muss.
Die Materialauswahl ist Teil der CNC-Bearbeitungsprozess Planung und nicht ein isolierter Beschaffungsschritt. Die Ausgangsform und die Legierungsfamilie können über die Werkstoffe für CNC-Drehen Informationen der Website geprüft werden; die genaue Güte und der Zustand müssen weiterhin mit der freigegebenen Zeichnung und der Bestellung übereinstimmen.
Was in die Anfrage gehört
Geben Sie dem Lieferanten genügend Informationen, um das Material zu bewerten, ohne eine unnötige Maschineneinrichtung vorzuschreiben. Fügen Sie die Teilezeichnung und Revision, die Werkstoffbezeichnung, die Wärmebehandlung oder den Zustand, falls zutreffend, die Bestellmenge und das erwartete Wiederholvolumen, kritische Maße, Oberflächenanforderungen sowie alle Anforderungen an Materialzertifikate oder Chargenrückverfolgbarkeit bei. Wenn das Bauteil aus einer bestimmten Stangenform oder Quelle gefertigt werden muss, geben Sie dies ausdrücklich an.
Bei Merkmalen, die von der Stangenachse abhängen, klären Sie das Bezugssystem und die Beziehung, die nach dem Ablängen oder der Rückseitenbearbeitung eingehalten werden muss. Eine Zeichnung kann einen Durchmesser und eine Länge getrennt kontrollieren und dabei die funktionale Beziehung zwischen ihnen implizit lassen. Das kann dazu führen, dass Lieferant und Käufer unterschiedliche Dinge prüfen, selbst wenn jedes Maß für sich betrachtet akzeptabel erscheint.
Vor der Freigabe vereinbaren Sie, ob eine Materialsubstitution zulässig ist. Eine alternative Form, ein alternativer Zustand oder ein alternativer Lieferant derselben Legierung ist möglicherweise nicht gleichwertig, wenn die Zeichnung oder die Kundenspezifikation dies vorschreibt. Jede Substitution, die eine Materialanforderung betrifft, sollte über den Änderungsprozess des Kunden geprüft und genehmigt werden, bevor die Produktion beginnt.
Die Charge vor dem Lauf prüfen
Die Wareneingangsprüfung kann dem Auftrag angemessen sein. Bestätigen Sie die Identität anhand der Bestellung, prüfen Sie Zertifikate, wenn erforderlich, kontrollieren Sie Verpackung und sichtbaren Oberflächenzustand und prüfen Sie die Materialgröße mit einer vereinbarten Methode. Wenn ein Lauf empfindlich auf Geradheit oder Oberflächenzustand reagiert, definieren Sie ein geeignetes Stichproben- oder Abnahmeverfahren, bevor das Material eintrifft, statt erst nach dem Beladen der Maschine zu reagieren.
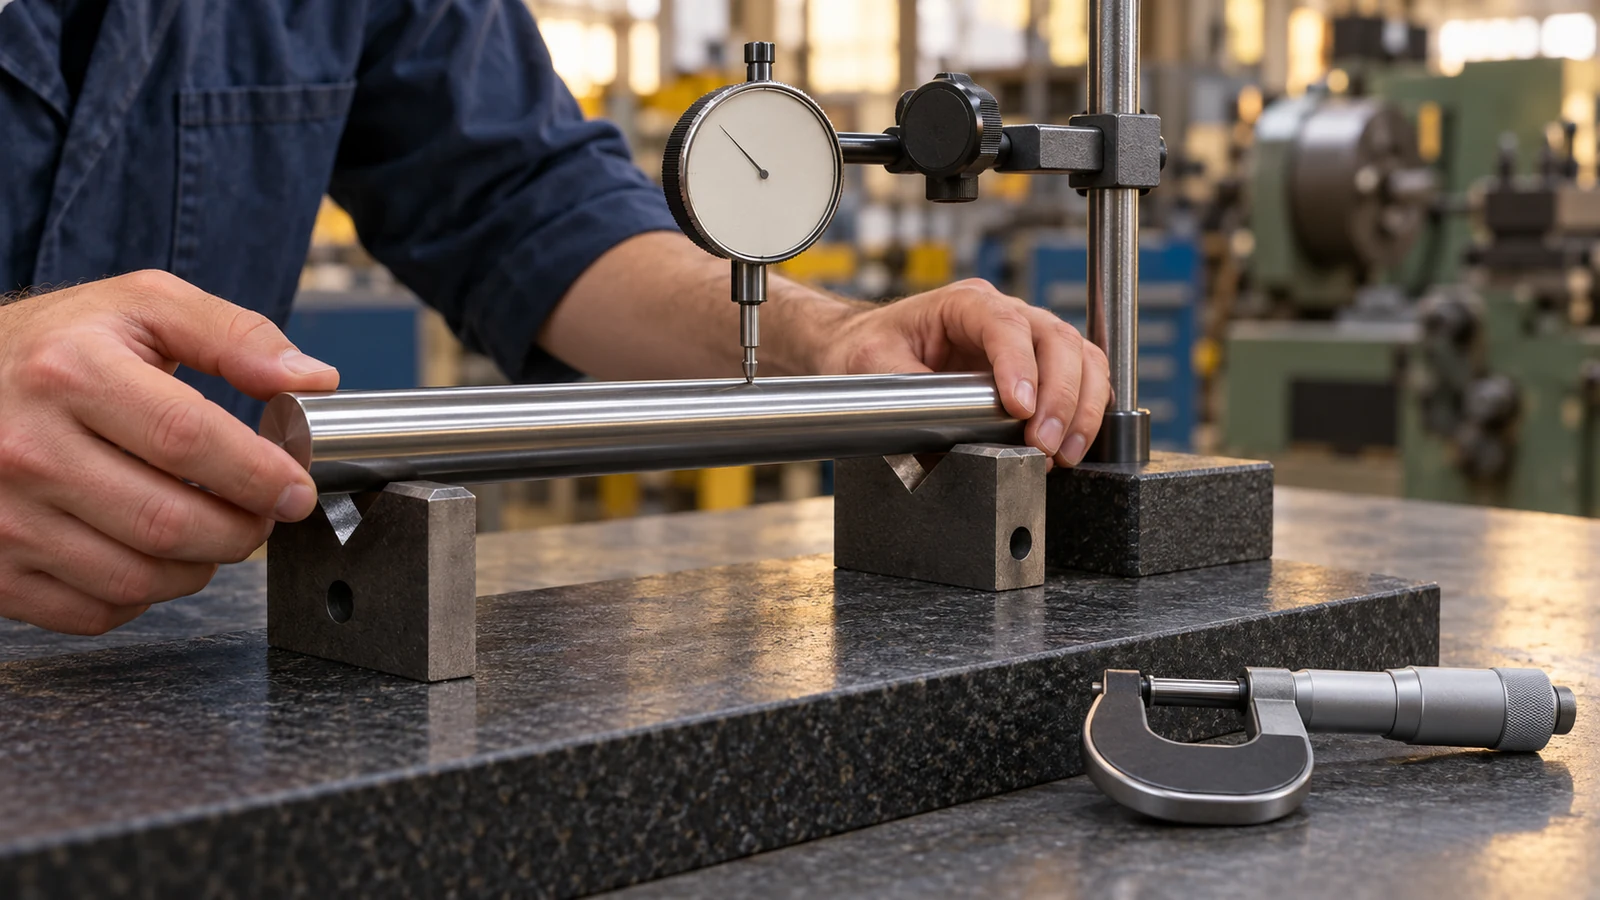
Beobachten Sie während der ersten Einrichtung den Vorschubweg und das Verhalten des Teils. Wenn die Stange klemmt, vibriert oder inkonsistente Ergebnisse liefert, dokumentieren Sie den beobachteten Zustand und prüfen Sie Material, Spannzange, Führungsbuchse, Ausrichtung und Werkzeuge als separate Variablen. Das gleichzeitige Ändern mehrerer Einstellungen erschwert die Identifizierung der Ursache. Ein kontrollierter Versuch mit repräsentativem Material ist nützlicher als eine unbelegte pauschale Aussage darüber, welche Toleranzen das Schweizer Drehen halten kann.
Die beste Stangenspezifikation ist daher die am wenigsten restriktive, die dennoch die Funktion des Fertigteils, die Prozessstabilität und die erforderliche Rückverfolgbarkeit schützt. Eine Über spezifikation des Materials kann Kosten verursachen, ohne das Bauteil zu verbessern; eine Unterspezifikation kann das Risiko in die Einrichtungszeit, den Ausschuss oder Prüfstreitigkeiten verlagern.
FAQ
Erfordert das Schweizer Drehen spitzlos geschliffenes Stangenmaterial?
Nicht automatisch. Die Eignung hängt von der Vorschub- und Stützanordnung der Maschine, der Materialspezifikation und den Teileanforderungen ab. Der Lieferant sollte die erforderliche Materialform und den Zustand bestätigen.
Sollte der Käufer das Spiel der Führungsbuchse festlegen?
Üblicherweise ist das eine Entscheidung zur Prozesseinrichtung. Geben Sie die Anforderungen an das Fertigteil und die Abnahmekriterien für das Ausgangsmaterial an; nennen Sie maschinenseitige Details nur, wenn sie vertraglich gefordert sind.
Kann die Werkstatt einen anderen Stabzustand einsetzen?
Nur wenn die maßgebliche Zeichnung, die Einkaufsspezifikation und der Kundenfreigabeprozess dies zulassen. Ein ähnlicher Legierungsname begründet keine Gleichwertigkeit.