
تدعم جلبة التوجيه السويسرية القضيب بالقرب من منطقة القطع، لكن يجب أن يتطابق ملاءمة التشغيل الخاصة بها مع قطر القضيب الفعلي، وتباين المخزون، ونوع الجلبة، وإعداد الماكينة. قد يؤدي الخلوص الفعّال الأقل من اللازم إلى السحب أو الحرارة أو مشكلات في التغذية؛ وقد يسمح فراغ الدعم الأكبر من اللازم للقضيب النحيل بالتحرك تحت قوى القطع والمساهمة في تباين الأبعاد أو الاستدارة أو التشطيب. لا يوجد رقم خلوص واحد ينطبق على كل تركيبة قضيب وجلبة.
افصل ملاءمة الجلبة عن جودة مخزون القضيب. قد يستوفي القضيب تفاوت قطره ومع ذلك يكون منحنيًا أو بيضاويًا أو غير متسق على طوله أو غير مناسب للجلبة المختارة. وعلى العكس، قد يتصرف قضيب سليم بشكل سيئ إذا كانت الجلبة متآكلة أو غير محاذاة أو مضبوطة لحالة مخزون مختلفة. شخّص الزوجين كنظام واحد.
افهم ما تتحكم فيه الجلبة
في مخرطة سويسرية بجلبة توجيه، يمر القضيب عبر دعم قريب بالقرب من الأداة. يقلل هذا الترتيب الطول غير المدعوم عند القطع، وهو أمر قيّم للميزات الطويلة والنحيلة. لا تضمن الجلبة بشكل مستقل الاستقامة أو الأبعاد: يعتمد الدعم على حالة القضيب، وهندسة الجلبة، والتزييت، والمحاذاة، والمسافة بين الدعم وحافة القطع.
الخلوص هو الفرق بين الحجم الخارجي الفعلي للقضيب والتجويف الفعّال للجلبة. الحالة ذات الصلة ليست فقط حجم القضيب الاسمي على الشهادة. قِس المخزون الممثل على طوله وحول محيطه، وضع في الاعتبار كيف يتفاعل نطاق التفاوت المحدد مع الجلبة المختارة. يمكن أن تؤثر حالة السطح، والنباتات، والطلاءات، وتمدد المادة، والتلوث على الملاءمة العملية.
المرجع الحديث دليل مخزون قضبان التصنيع السويسري يتناول الاستقامة والاستدارة واتساق المادة الواردة. يضيّق هذا المقال السؤال إلى العلاقة التشغيلية بين ذلك المخزون وجلبة التوجيه بعد معرفة مواصفات المادة.
اقرأ العَرَض مقابل القضيب والجلبة
| العَرَض الملاحَظ | فحوصات جانب القضيب | فحوصات الجلبة/الإعداد |
|---|---|---|
| تبدو التغذية مقاومة أو تظهر علامات على القضيب | قياس النقاط المرتفعة، والاستدارة، وتلف السطح، والنباتات، والطلاء أو القشور | تأكيد حجم/نوع التجويف، والمحاذاة، والتزييت، والنظافة، والتآكل |
| الخاصية الطويلة تتفاوت في الحجم أو الاستدارة | فحص تفاوت القطر، والانحناء، والاستقامة، ودفعة القضيب | فحص حالة الدعم، وتآكل الجلبة، وموضع الأداة، والطول غير المدعوم |
| تغيّر التشطيب عند نقاط مختلفة على طول قضيب واحد | مقارنة قطر المخزون والسطح عند المواضع المتأثرة | فحص ما إذا كانت علاقة الدعم تتغير خلال دورة التغذية |
| تظهر المشكلة بعد تغيير المادة أو المورد | مقارنة الدرجة الفعلية، والقساوة، والتفاوت، والسطح، ونطاق الشهادة | إعادة تأكيد توافق الإعداد مع حالة المخزون الجديدة |
| انحراف الأجزاء بعد صيانة الأداة أو الجلبة | الاحتفاظ بعينة من الدفعة المستقرة السابقة | التحقق من إعادة التجميع، والمحاذاة، وحالة التجويف، والإعدادات الموثقة |
تساعد هذه الفحوصات في عزل السبب لكنها لا تحدد حد قبول. إذا كان الجزء خارج التفاوت، فتحقق من طريقة القياس ومرجع القياس أولاً. يمكن أن يُحدث الانحراف الدوراني، وحالة الظرف، وتآكل الأداة، وتسلسل القطع، والسلوك الحراري أعراضاً مشابهة، ولا ينبغي نسبها إلى الجلبة دون دليل.
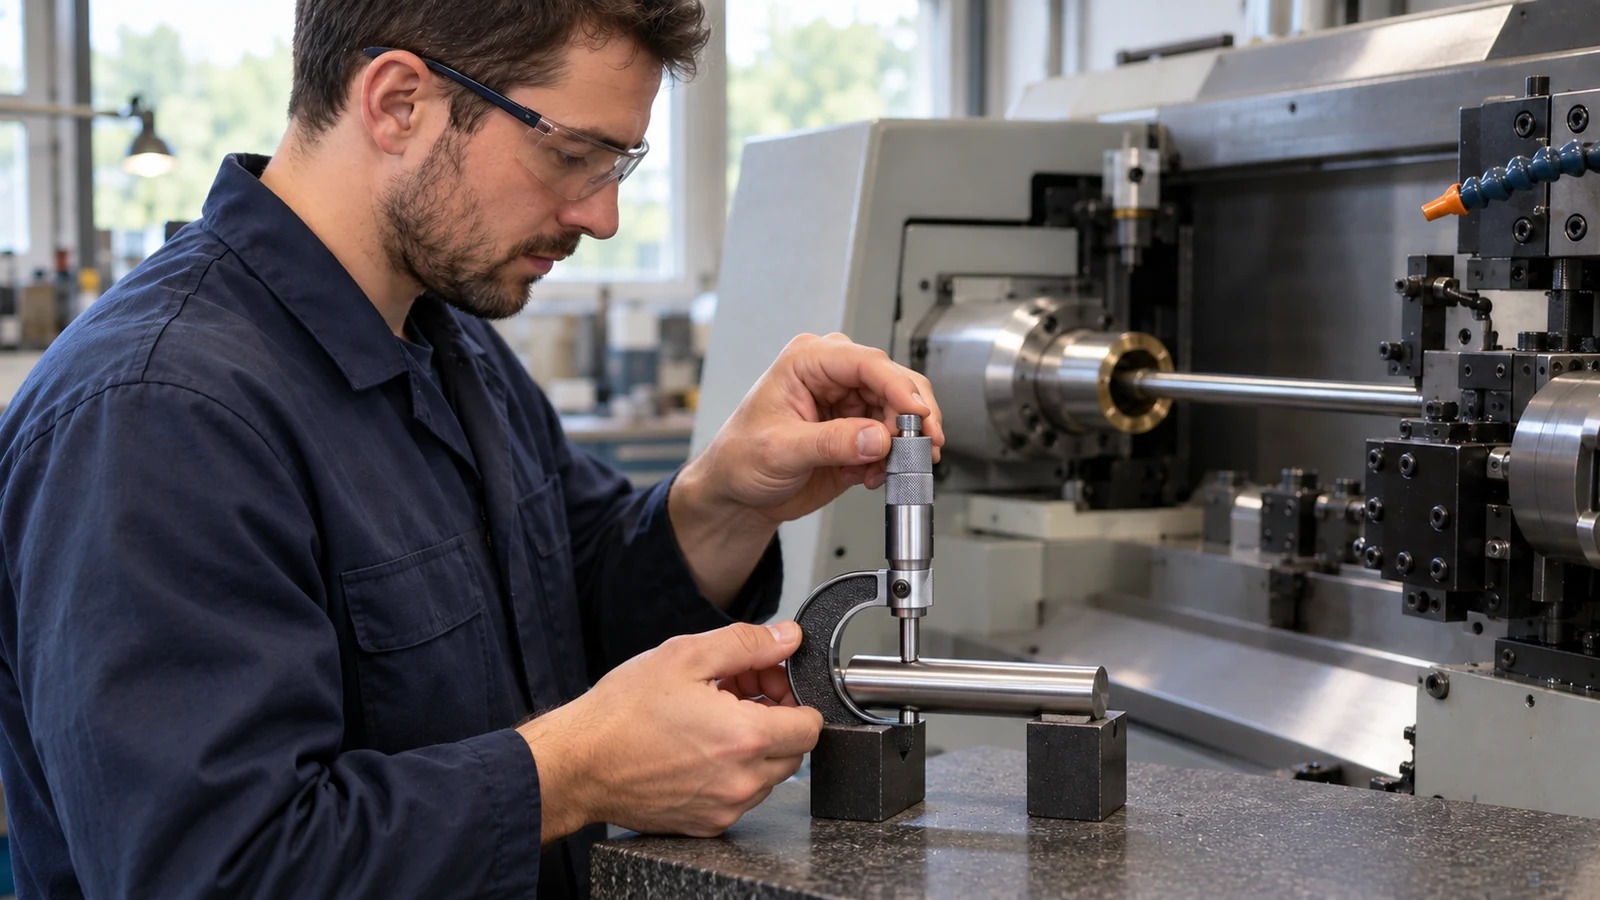
تحقق من الملاءمة دون تخمين رقم
ابدأ بإرشادات الشركة المصنعة للجلبة وإجراء إعداد الماكينة. سجّل نوع الجلبة، والتجويف الاسمي، ودرجة المادة الخام وتفاوتها، وقياسات المادة الخام الفعلية، وحالة التشحيم، وأي تآكل أو تلف. الجلبة الثابتة والجلبة الدوارة لا تتفاعلان مع القضيب بالطريقة نفسها تمامًا، لذا يجب أن تتوافق معايير الاختيار مع بنية الماكينة وطبيعة العمل.
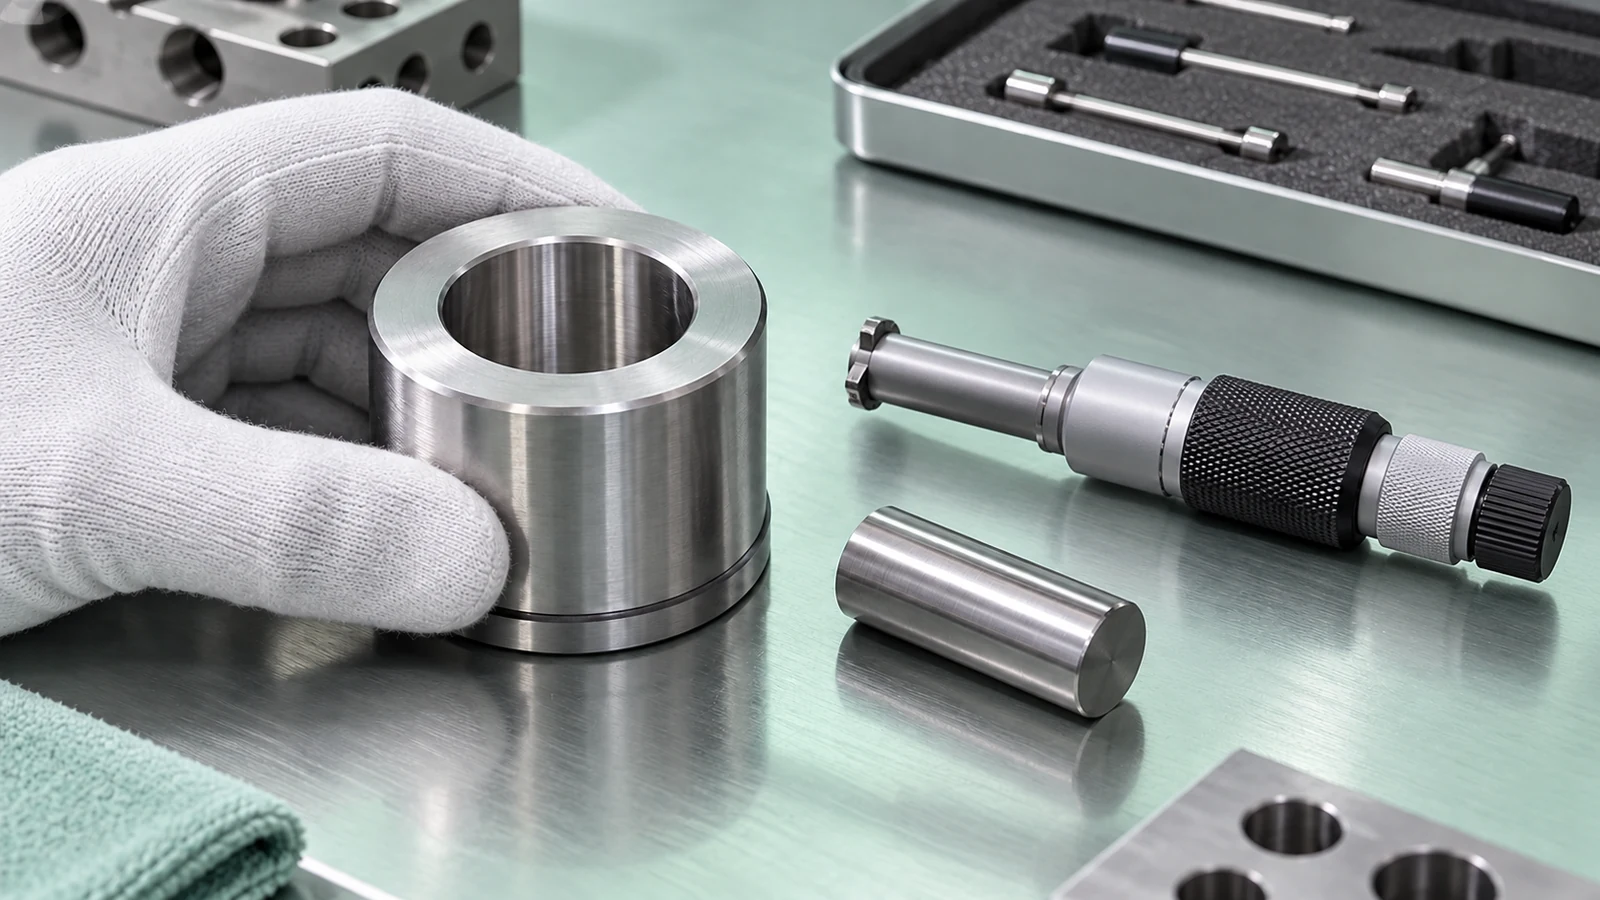
- قِس المادة الخام عند مواقع واتجاهات محورية متعددة باستخدام أداة مناسبة؛ لا تعتمد على قياس طرف واحد.
- قارن غلاف المادة الخام المرصود بمواصفات الجلبة والملاءمة الموصى بها من المورّد لتلك الحالة من المادة الخام.
- افحص التجويف ومسار القضيب بحثًا عن الحطام أو الخدوش أو التآكل الاحتكاكي أو التلامس غير المتساوي؛ واتبع إجراءات الورشة الآمنة لأي تفكيك.
- أجرِ تجربة مضبوطة باستخدام الدفعة نفسها من المادة وإعداد القطع نفسه، ثم قيّم سلوك التغذية وأبعاد القطعة وحالة السطح.
- غيّر متغير إعداد واحدًا في كل مرة ووثّق النتيجة قبل ضبط إزاحات الأداة أو استبدال مكونات متعددة.
إذا كانت الملاءمة ضيقة جدًا، فإن دفع القضيب بالقوة قد يتلف المادة الخام أو الجلبة ويخفي عدم التطابق الأساسي. وإذا كانت فضفاضة جدًا، فإن مجرد اختيار تجويف أصغر دون التحقق من الحد الأقصى للقطر الفعلي للقضيب قد يُحدث عطلًا مختلفًا. الاختيار الصحيح يراعي نطاق التفاوت الكامل وظروف التشغيل المقصودة.
لسياق العملية، يوضح قدرة الخراطة CNC الموجود في الموقع مسار الخراطة الأوسع؛ فمهمة الخراطة السويسرية لا تزال تتطلب قرارات إعداد خاصة بدعم القضيب وهندسة الميزات.
حدد المخزون والعملية معًا
عند طلب قطعة مخروطة بطريقة سويسرية، قدّم مراجعة الرسم، ودرجة المادة وحالتها، وشكل المادة الخام، وتفاوت القضيب المطلوب إن كان مضبوطًا، والكمية، ومتطلبات القطر/الاستدارة/التشطيب الحرجة، وأي متطلب لتتبع المصدر. إذا كانت القطعة تعتمد على هندسة طويلة ونحيلة، فحدّد الميزات الوظيفية الحرجة ونظام نقاط الإسناد. تجنّب تحديد خلوص جلبة التوجيه دون الاتفاق على تفاوت القضيب ونظام الجلبة.
اسأل المورّد عن حالة المادة الخام المفترضة وكيف سيتم التحقق من الإعداد للميزة المسعّرة. إذا اقتُرح استبدال مادة أو مصدر بديل للمادة الخام، فراجع تفاوت القضيب وسطحه واستقامته وحالته—وليس اسم السبيكة فقط. قد يتطلب تغيير المادة الخام مراجعة الإعداد حتى عندما يكون القطر الاسمي دون تغيير.
يجب أن يستند القبول إلى القطعة النهائية وخطة الفحص المتفق عليها. الجلبة وسيلة لضبط العملية، وليست بديلًا عن قياس الميزة المهمة للتجميع.
الأسئلة الشائعة
هل يمكن لماكينة سويسرية استخدام أي قضيب يطابق القطر الاسمي؟
لا. إن تفاوت المادة الخام الكامل وشكلها واستقامتها وحالة سطحها وسلوك المادة والجلبة المختارة كلها تؤثر في التغذية والدعم. تحقق من القضيب وفقًا لمتطلبات الماكينة والجلبة.
هل تؤدي جلبة توجيه أضيق دائمًا إلى تحسين الدقة؟
لا. يمكن أن يقلل التطابق الأكثر إحكامًا من حركة الدعم فقط عندما تكون المادة الخام والجلبة متوافقين. قد يؤدي التطابق المحكم بشكل مفرط إلى سحب أو حرارة أو تلف سطحي أو تغذية غير موثوقة.
هل يمكن أن تتسبب الجلبة المتآكلة في الاستدقاق أو الاهتزاز؟
يمكن أن يساهم في عدم الاستقرار أو تغير الدعم، لكن هذه الأعراض لها أيضًا أسباب محتملة أخرى. افحص القضيب والجلبة والكوليت والأداة وإعداد القياس قبل تحديد السبب الجذري.